
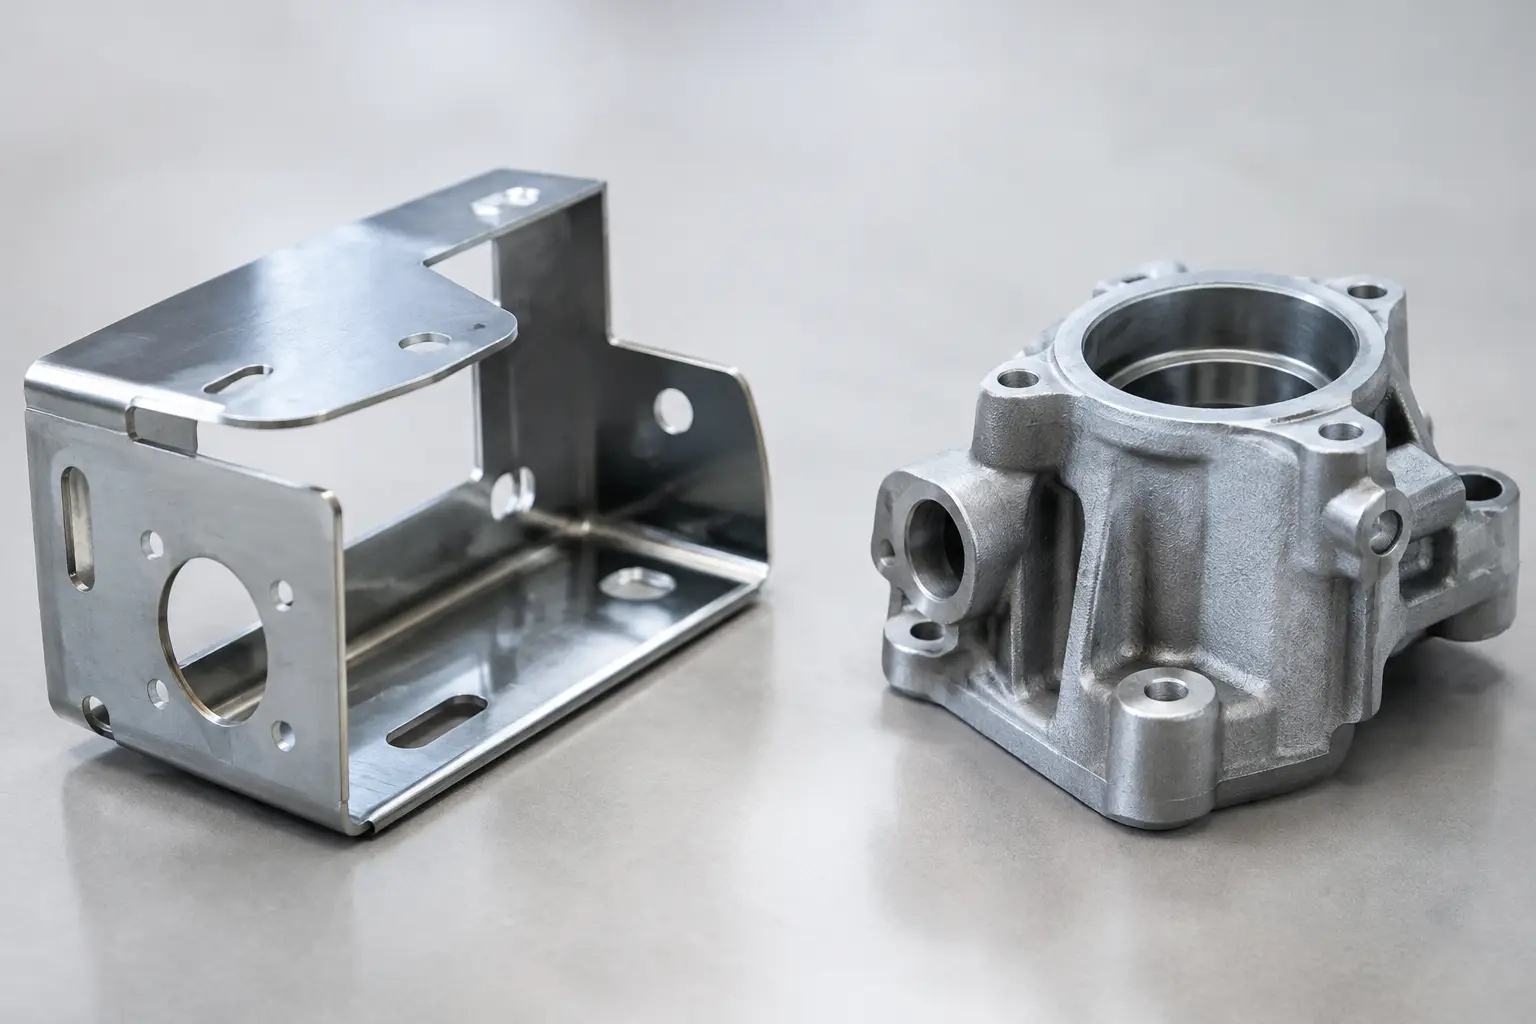
Ein Gehäuse, Tragarm oder Maschinenbauteil kann auf der Zeichnung relativ einfach wirken. Die Wahl des Fertigungsverfahrens bestimmt jedoch häufig einen großen Teil des Stückpreises. Wer zwischen Blech oder Guss entscheidet, sollte deshalb mehr als nur die gewünschte Form betrachten. Seriengröße, Belastung, Toleranzen, Werkstoffverhalten, Werkzeugkosten und Nachbearbeitung bestimmen gemeinsam, welche Lösung technisch und wirtschaftlich sinnvoll ist.
Ein kostspieliger Fehler besteht darin, ein Gussteil für eine Serie zu konstruieren, deren Umfang die Werkzeugkosten nicht rechtfertigt. Auch das Gegenteil kommt vor: Eine Blechkonstruktion bleibt jahrelang unverändert, obwohl ein Gussdesign bei höheren Stückzahlen Material und Montageaufwand einsparen würde. Eine gute Entscheidung beginnt deshalb mit der gesamten Wirtschaftlichkeitsrechnung und nicht mit dem vertrautesten Verfahren.
Wann Blechbearbeitung die logische Wahl ist
Blechteile entstehen aus Standardtafeln, die geschnitten, gestanzt, gekantet, gewalzt und bei Bedarf geschweißt werden. Typische Anwendungen sind Gehäuse, Abdeckungen, Rahmen, Halterungen, Kanäle und Tragkonstruktionen. Da meist keine teuren formgebundenen Werkzeuge erforderlich sind, eignet sich Blechbearbeitung besonders für Prototypen, kleine Serien und Produktvarianten.
Die Anlaufkosten sind vergleichsweise niedrig. Ein digitales 3D-Modell und die Abwicklung bilden die Grundlage für Laser- oder Stanzteile, die anschließend gekantet und montiert werden. Ändern sich Lochbild, Flansch oder Abmessung, genügt meist eine Anpassung des Programms oder der Zeichnung. Konstrukteure können das Design dadurch praktisch validieren, ohne eine Werkzeuginvestition zu verlieren.
Blech ist auch attraktiv, wenn die Steifigkeit hauptsächlich durch die Geometrie entsteht. Eine relativ dünne Tafel kann mit richtig platzierten Kantungen, Sicken oder umgelegten Rändern sehr steif werden. Gerade bei größeren Abmessungen ermöglicht das Gewichtseinsparungen. Besteht eine Konstruktion aus mehreren Funktionen, lassen sich einzelne Blechteile durch Schweißen, Nieten, Schrauben oder Einpressbefestiger gezielt kombinieren.
Allerdings gelten für Blechkonstruktionen klare Gestaltungsregeln. Ein zu kleiner Biegeradius kann Risse verursachen. Kantfolgen können sich gegenseitig blockieren, während Schweißen zusätzlichen Arbeitsaufwand, Maßabweichungen und Verzug mit sich bringt. Auch Sichtflächen benötigen Aufmerksamkeit: Schleifen, Nacharbeit und Oberflächenbehandlung können einen erheblichen Teil der Gesamtkosten ausmachen.
Bei welchen Stückzahlen Blech finanziell stark ist
Bei niedrigen bis mittleren Mengen ist Blech häufig die wirtschaftlichste Route, besonders wenn das Bauteil aus ebenen Flächen, Flanschen und einfachen Biegeformen besteht. Der Preis wird im Wesentlichen durch Materialverbrauch, Schneidzeit, Zahl der Kantungen, Schweißaufwand und Oberflächenfinish bestimmt. Weniger Einzelteile und Schweißnähte senken die Kosten meist unmittelbar.
Bei sehr hohen Stückzahlen kann sich diese Rechnung umkehren. Manuelle Montage und Schweißarbeit verursachen bei jedem Teil wiederkehrende Kosten, während ein Gussteil mehrere Funktionen in einer Komponente vereinen kann. Der wirtschaftliche Umschlagpunkt ist bauteilspezifisch. Neben dem Jahresvolumen zählen die erwartete Produktlebensdauer und die Stabilität des Designs.
Wann Guss besser zum Bauteil passt
Guss eignet sich für komplexe dreidimensionale Geometrien, die sich nur schwer, teuer oder gar nicht aus Blech herstellen lassen. Beispiele sind Pumpengehäuse, Maschinenfüße, Lüftergehäuse, Getriebegehäuse und Komponenten mit integrierten Rippen, Hohlräumen, Naben oder Anschlusspunkten. Der flüssige Werkstoff füllt die Form, wodurch sich mehrere Funktionen in einem Fertigungsschritt integrieren lassen.
Die größte Stärke von Guss ist diese Funktionsintegration. Eine Blechkonstruktion besteht möglicherweise aus mehreren zugeschnittenen und verschweißten Teilen, während das Gussteil als eine Einheit gefertigt wird. Dadurch sinken die Zahl der Komponenten, Montageschritte und potenziellen Fehlerquellen. Material kann gezielt dort vorgesehen werden, wo es benötigt wird: stärker an Befestigungspunkten, dünner in weniger belasteten Bereichen und durch Rippen versteift.
Guss bietet zudem eine breite Werkstoffauswahl. Aluminiumguss ist für leichte Bauteile mit guter Wärmeleitfähigkeit interessant. Gusseisen dämpft Schwingungen und wird häufig im Maschinenbau verwendet. Stahlguss kommt bei hohen mechanischen Belastungen infrage, während Zinkdruckguss präzise kleinere Teile in großen Serien ermöglicht. Die Werkstoffwahl ist stets mit dem gewählten Gießverfahren abzustimmen.
Dem steht die Anfangsinvestition gegenüber. Formen, Modelle und Werkzeuge benötigen Vorlaufzeit und Budget. Diese Kosten müssen auf genügend Teile verteilt werden. Außerdem gelten andere Konstruktionsregeln als bei Zerspanung oder Blech: Entformungsschrägen, Wandstärken, Radien, Schwindung und Anschnittpositionen bestimmen, ob ein Gussteil prozesssicher herstellbar ist.
Ein Gussteil ist nach dem Gießen selten fertig
Häufig wird angenommen, ein Gussteil komme in Endproduktqualität aus der Form. Tatsächlich erfordern Funktionsflächen, Lagersitze, Gewindebohrungen und präzise Passungen meist eine Nachbearbeitung. Die CNC-Bearbeitung gehört deshalb bereits in der Konstruktionsphase zur Kostenrechnung. Gleiches gilt für Prüfungen auf Porosität, Maßhaltigkeit, Gefüge und gegebenenfalls Druckdichtheit.
Das macht Guss nicht weniger attraktiv, aber weniger geeignet für einen schnellen Vergleich allein anhand des Rohteilpreises. Ein günstiges Rohgussteil sagt wenig aus, wenn Bearbeitung, Ausschussrisiko, Prüfkosten und Logistik nicht berücksichtigt wurden.
Blech oder Guss wählen: fünf Faktoren entscheiden
Die erste Frage lautet nicht, welches Verfahren günstiger ist, sondern welche Funktion das Bauteil erfüllt. Trägt es Lasten hauptsächlich in einer flächigen oder kastenförmigen Konstruktion, liegt Blech nahe. Muss das Teil Kräfte in mehrere Richtungen verteilen, Flüssigkeit oder Luft führen, Schwingungen dämpfen oder komplexe Details integrieren, sollte Guss ernsthaft geprüft werden.
Anschließend sind Seriengröße und erwarteter Bedarf zu bewerten. Bei wenigen Dutzend oder Hundert Teilen pro Jahr fallen die Werkzeugkosten für Guss stark ins Gewicht. Bei mehreren Tausend Stück können sie sich durch geringeren Montageaufwand und kürzere Zykluszeiten amortisieren. Trennen Sie in der Kalkulation einmalige Investitionen klar von den wiederkehrenden Stückkosten.
Der dritte Faktor sind Toleranzen. Blech lässt sich sehr präzise schneiden und kanten, doch geschweißte Konstruktionen haben Grenzen. Gussteile weisen durch Schwindung und Prozessschwankungen natürliche Maßtoleranzen auf, während lokale CNC-Bearbeitung hohe Präzision ermöglicht. Enge Toleranzen sollten daher nur für Funktionsmaße festgelegt werden. Unnötig genaue Anforderungen erhöhen bei beiden Verfahren den Preis.
Auch das Design selbst verdient eine kritische Prüfung. Eine Blechbaugruppe mit vielen Schweißnähten, Eckverbindungen und einzelnen Verstärkungen kann ein guter Kandidat für ein Guss-Redesign sein. Ein Gussteil mit großen ebenen Wänden, wenigen integrierten Funktionen und kleinen Mengen lässt sich dagegen möglicherweise günstiger als gekantete und geschweißte Blechkonstruktion herstellen. Ein unabhängiger Fertigungspartner sollte beide Szenarien berechnen, selbst wenn das Ergebnis von der ursprünglichen Präferenz abweicht.
Schließlich gehören Risiko und Liefersicherheit in die Entscheidung. Bei Guss sind Werkzeugbau, Musterfertigung und Validierung meist kritische Schritte. Bei Blech können Materialverfügbarkeit, Schweißkapazität und Oberflächenbehandlung die Terminplanung bestimmen. Planen Sie ausreichend Zeit für Erstmusterprüfung, Messprotokolle und Funktionstests ein, bevor die Serie freigegeben wird.
Für planbare Gesamtkosten konstruieren
Das größte Einsparpotenzial entsteht meist, bevor die Anfrage versendet wird. Bei Blech helfen einheitliche Blechdicken, zum Werkstoff passende Biegeradien und der Verzicht auf schwer erreichbare Schweißnähte. Kantfolgen und Werkzeugzugang sollten im 3D-Modell sichtbar sein. Kosmetische Schleifarbeiten sind zu begrenzen, wenn sie keine funktionale oder optische Anforderung erfüllen.
Bei Guss sind gleichmäßige Wandstärken, ausreichende Radien und eine eindeutige Entformungsrichtung entscheidend. Massive Materialanhäufungen, die Schwindung oder Porosität verursachen können, sollten vermieden werden. Legen Sie früh fest, welche Flächen bearbeitet werden, und berücksichtigen Sie Spann- und Bezugsflächen bereits im Entwurf. So müssen Gießerei und Zerspaner später keine Notlösungen entwickeln.
Eine unabhängige Machbarkeitsanalyse ist hierbei wertvoll. Technical Outsource Solutions beurteilt nicht nur, welches Verfahren technisch möglich ist, sondern welche Produktionsroute zu Volumen, Qualitätsniveau, Durchlaufzeit und Gesamtkosten der Lieferkette passt. Dadurch wird verhindert, dass ein herstellbares Design unnötig teuer oder riskant wird.
Nach Gesamtkosten entscheiden, nicht nach Verfahrensvorliebe
Die Wahl zwischen Blech und Guss lässt sich nicht allein anhand der Stückzahl treffen. Eine komplexe Blechbaugruppe kann bereits bei mittleren Serien teurer sein als ein Gussteil. Ein großes Gussteil mit geringer Jahresmenge kann hingegen über Jahre unwirtschaftlich bleiben, wenn Werkzeug und Nachbearbeitung dominieren.
Vergleichen Sie deshalb beide Routen hinsichtlich Material, Fertigung, Werkzeuge, Nachbearbeitung, Montage, Qualitätskontrolle, Transport und Risiko. Die beste Lösung ist das Verfahren, mit dem sich das Bauteil zuverlässig zu den niedrigsten Gesamtkosten herstellen lässt und das genügend Spielraum für die technische und wirtschaftliche Realität des Produkts bietet.