
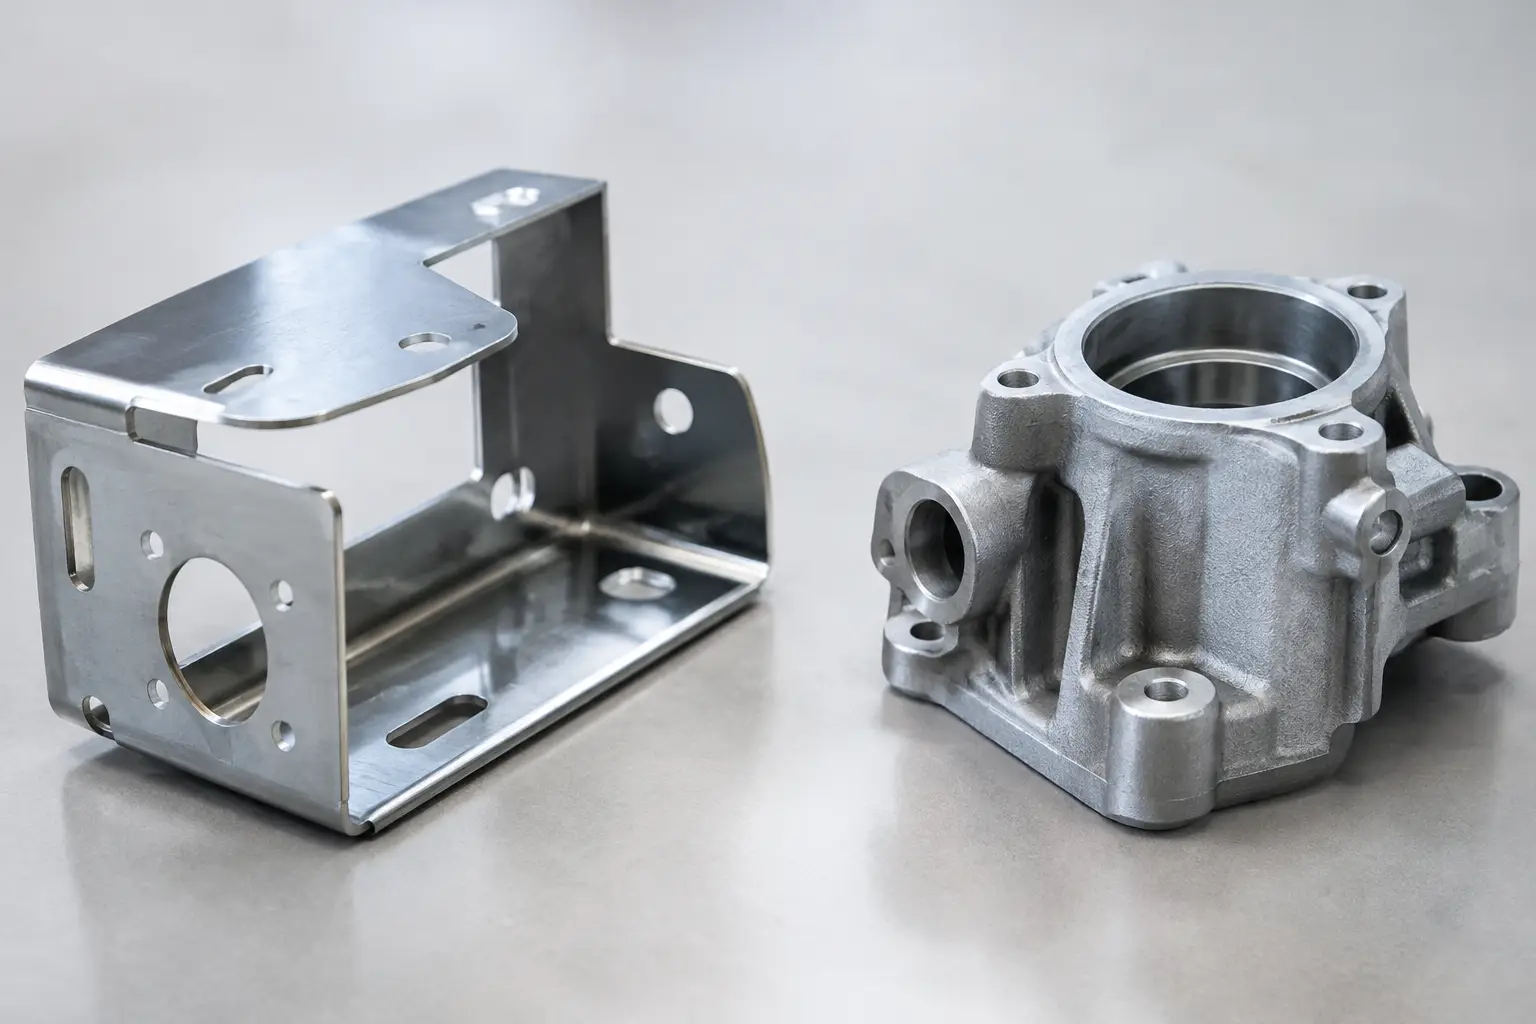
Een behuizing, draagarm of machinecomponent kan er op tekening relatief eenvoudig uitzien, maar de keuze voor de productieroute bepaalt vaak het grootste deel van de stukprijs. Wie plaatwerk of gietwerk kiezen moet, kijkt daarom verder dan alleen de gewenste vorm. Seriegrootte, belastingen, toleranties, materiaalgedrag, investeringen en nabewerkingen bepalen samen welke oplossing werkelijk economisch en technisch verantwoord is.
De fout die in de praktijk veel geld kost, is een gietdeel ontwerpen voor een serie die daar te klein voor is. Het omgekeerde gebeurt ook: een plaatwerkconstructie blijft jarenlang bestaan, terwijl een gietontwerp bij hogere volumes montage en materiaal zou besparen. Een goede keuze begint dus bij de totale businesscase, niet bij de productietechniek die het meest bekend is.
Wanneer plaatwerk de logische keuze is
Plaatwerk ontstaat uit standaardplaat die wordt gesneden, geponst, gezet, gewalst en waar nodig gelast. Denk aan kasten, afschermingen, frames, beugels, goten en draagconstructies. Omdat er meestal geen kostbare vormspecifieke gereedschappen nodig zijn, is plaatwerk sterk bij prototypes, kleine series en productvarianten.
De opstartkosten zijn relatief laag. Een digitaal 3D-model en vlakke uitslag vormen de basis voor lasersnijden of ponsen, waarna het onderdeel wordt gezet en samengesteld. Wijzigt een gatpatroon, flens of maatvoering? Dan is doorgaans alleen een programma- of tekenwijziging nodig. Dat geeft engineers ruimte om het ontwerp in de praktijk te valideren zonder dat een investering in matrijzen verloren gaat.
Plaatwerk is ook aantrekkelijk wanneer sterkte vooral uit vorm komt. Een relatief dunne plaat met goed geplaatste zettingen, ribben of omgezette randen kan zeer stijf zijn. Dat maakt gewichtsbesparing mogelijk, zeker bij grotere afmetingen. Voor constructies die uit meerdere functies bestaan, kunnen losse plaatdelen bovendien slim worden gecombineerd door lassen, klinken, schroeven of PEM-bevestigers.
Daar staat tegenover dat plaatwerk ontwerpregels kent. Een te kleine buigradius kan scheurvorming veroorzaken. Zetrichtingen kunnen elkaar blokkeren en lassen brengt extra arbeid, maatvariatie en soms vervorming met zich mee. Ook zichtwerk vraagt aandacht: slijpen, nabewerken en oppervlaktebehandeling kunnen een aanzienlijk deel van de kosten vormen.
Waar plaatwerk financieel sterk is
Bij lage tot middelgrote volumes is plaatwerk vaak de voordeligste route, vooral wanneer het onderdeel uit vlakke vlakken, flenzen en eenvoudige gebogen vormen bestaat. De prijs wordt dan hoofdzakelijk bepaald door materiaalverbruik, snijtijd, aantal zettingen, laswerk en afwerking. Een ontwerp met minder verschillende plaatdelen en minder lasnaden levert meestal direct voordeel op.
Bij zeer hoge aantallen kan die rekensom kantelen. Handmatige assemblage en lassen blijven per stuk kosten veroorzaken, terwijl een gietdeel meerdere functies in één component kan samenbrengen. Het omslagpunt verschilt per onderdeel. Niet alleen het jaarvolume telt, maar ook de verwachte levensduur van het product en de stabiliteit van het ontwerp.
Wanneer gietwerk beter past bij het ontwerp
Gietwerk is geschikt voor onderdelen met complexe driedimensionale geometrieën die lastig, duur of onmogelijk uit plaat te maken zijn. Denk aan pomphuizen, machinevoeten, ventilatorhuizen, tandwielkasten en componenten met geïntegreerde ribben, holtes, bossen of aansluitpunten. Het vloeibare materiaal vult een vorm, waardoor complexe functies in één productiestap kunnen worden gerealiseerd.
De belangrijkste kracht van gietwerk is functie-integratie. Waar een plaatwerkconstructie uit meerdere gesneden en gelaste delen bestaat, kan een gietstuk soms één geheel vormen. Dat reduceert het aantal onderdelen, montagemomenten en mogelijke foutbronnen. Ook kan materiaal precies worden aangebracht waar het nodig is: dik bij een bevestigingspunt, dunner in minder kritische zones en verstijfd met ribben.
Gietwerk biedt bovendien een brede materiaalkeuze. Aluminiumgietwerk is interessant voor relatief lichte delen met goede warmtegeleiding. Gietijzer dempt trillingen goed en wordt veel toegepast in machinebouw. Staalgietwerk komt in beeld bij hoge mechanische belastingen, terwijl zinkgietwerk geschikt kan zijn voor nauwkeurige, kleinere onderdelen in grote series. De materiaalkeuze hangt altijd samen met de gekozen gietmethode.
De keerzijde is de initiële investering. Matrijzen, modellen of vormgereedschappen vragen voorbereidingstijd en budget. Die kosten moeten over voldoende stuks worden verdeeld. Daarnaast gelden andere ontwerprichtlijnen dan bij verspaning of plaatwerk: lossingshoeken, wanddiktes, afrondingen, krimp en de positie van aansnijdingen zijn bepalend voor een maakbaar gietstuk.
Gietwerk is zelden volledig klaar na het gieten
Een veelgemaakte aanname is dat een gietstuk rechtstreeks uit de vorm eindproductkwaliteit heeft. In werkelijkheid hebben functionele vlakken, lagerzittingen, draadgaten en nauwkeurige passingen vaak een nabewerking nodig. Verspaning hoort daarom al in de ontwerpfase bij de kostenraming. Hetzelfde geldt voor controle op porositeit, maatvoering, materiaalstructuur en eventuele drukdichtheid.
Dat maakt gietwerk niet minder aantrekkelijk, maar wel minder geschikt voor een snelle keuze op basis van alleen de stukprijs. Een lage prijs voor het ruwe gietstuk zegt weinig wanneer bewerking, uitvalrisico, meetkosten en logistiek niet zijn meegenomen.
Plaatwerk of gietwerk kiezen: beoordeel deze vijf factoren
De eerste vraag is niet welke techniek goedkoper is, maar welke functie het onderdeel vervult. Draagt het vooral belasting in een vlakke of doosvormige constructie, dan ligt plaatwerk voor de hand. Moet het onderdeel krachten verdelen in meerdere richtingen, vloeistof of lucht geleiden, trillingen dempen of complexe details integreren, dan verdient gietwerk een serieuze beoordeling.
Kijk vervolgens naar de seriegrootte en de verwachte afname. Bij enkele tientallen of honderden stuks per jaar wegen de gereedschapskosten van gietwerk vaak zwaar. Bij duizenden stuks per jaar kan een matrijsinvestering juist worden terugverdiend door lagere assemblagekosten en een kortere cyclustijd. Maak daarbij onderscheid tussen eenmalige kosten en terugkerende kosten per onderdeel.
Toleranties vormen de derde factor. Plaatwerk kan zeer nauwkeurig worden gesneden en gezet, maar lasconstructies kennen hun grenzen. Gietwerk heeft natuurlijke maatvariatie door krimp en procesinvloeden, terwijl lokaal verspanen juist hoge nauwkeurigheid mogelijk maakt. Leg daarom alleen strakke toleranties vast op functionele maten. Overbodig nauwkeurige eisen verhogen bij beide processen de prijs.
Ook het ontwerp zelf vraagt om een kritische blik. Een plaatwerkdeel met veel lassen, hoekverbindingen en afzonderlijke verstevigingen kan een kandidaat zijn voor herontwerp als gietstuk. Een gietstuk met grote vlakke wanden, weinig geïntegreerde functies en lage volumes kan juist goedkoper worden uitgevoerd als gezette en gelaste plaatconstructie. Een productiepartner moet beide scenario’s durven doorrekenen, ook als de uitkomst niet de aanvankelijke voorkeur bevestigt.
Ten slotte zijn risico en leverzekerheid onderdeel van de beslissing. Voor gietwerk zijn gereedschap, proefseries en validatie doorgaans kritieke stappen. Bij plaatwerk kunnen materiaalbeschikbaarheid, lascapaciteit en afwerkingscapaciteit de planning bepalen. Plan voldoende tijd voor first article-inspectie, maatrapporten en functionele testen voordat een serie wordt vrijgegeven.
Ontwerpen voor een voorspelbare kostprijs
De beste besparing ontstaat vaak voordat de offerte wordt aangevraagd. Bij plaatwerk helpt het om uniforme plaatdiktes te kiezen, buigradii af te stemmen op het materiaal en moeilijk bereikbare lassen te vermijden. Maak zettingen en gereedschapstoegang zichtbaar in het 3D-model. Beperk cosmetisch slijpwerk als het geen functionele of zichttechnische eis dient.
Bij gietwerk zijn gelijkmatige wanddiktes, voldoende afrondingen en een duidelijke lossingsrichting essentieel. Vermijd massieve materiaalophopingen die krimp of porositeit kunnen veroorzaken. Bepaal vroeg welke vlakken nabewerkt moeten worden en ontwerp opspan- en referentievlakken mee. Zo voorkomt u dat de gieterij en verspaner later met noodoplossingen moeten werken.
Een onafhankelijke maakbaarheidsanalyse is hierbij waardevol. Technical Outsource Solutions beoordeelt niet alleen welke bewerking mogelijk is, maar ook welke productieroute past bij volume, kwaliteitsniveau, doorlooptijd en totale ketenkosten. Dat voorkomt dat een technisch uitvoerbaar ontwerp toch duurder of risicovoller blijkt dan nodig.
Kies op totale kosten, niet op procesvoorkeur
De keuze tussen plaatwerk en gietwerk is geen vaste regel op basis van aantallen alleen. Een complexe plaatwerkassemblage kan al bij een middensectie van de serie duurder zijn dan gietwerk. Een groot gietstuk met beperkte jaarlijkse afname kan daarentegen jarenlang onrendabel blijven door gereedschap en nabewerking.
Laat daarom beide routes vergelijken op materiaal, productie, gereedschappen, bewerking, assemblage, kwaliteitscontrole, transport en risico. De beste oplossing is de route die het onderdeel betrouwbaar produceerbaar maakt tegen de laagste totale kosten – en die ruimte laat voor de technische en commerciële werkelijkheid van uw product.