
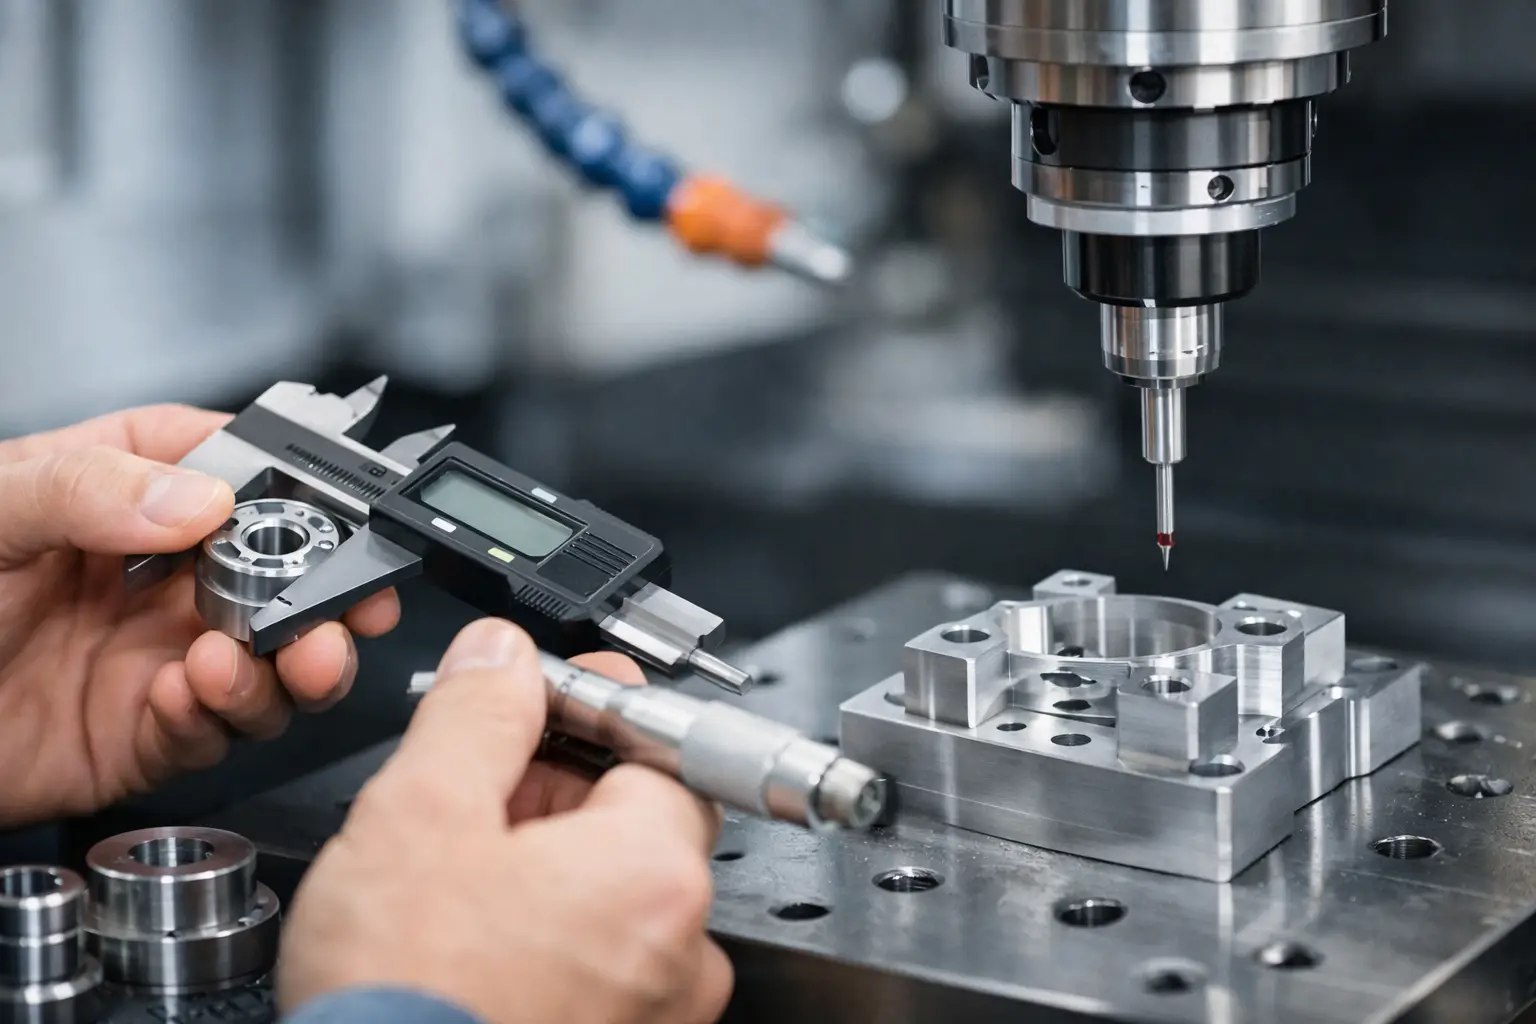
CNC-Maschinen können sehr präzise Bauteile herstellen. Eine universell erreichbare Toleranz gibt es jedoch nicht. Was bei einem kurzen, steifen Stahlteil problemlos möglich ist, kann bei einer dünnen Aluminiumplatte oder einer langen Bohrung instabil werden. Geometrie, Werkstoff, Abmessungen, Aufspannung, Temperatur, Werkzeugverschleiß und Messverfahren beeinflussen gemeinsam das Ergebnis.
CNC-Bearbeitungstoleranzen sollten deshalb von der Bauteilfunktion ausgehen. Anschließend wird geprüft, ob die Anforderung dauerhaft gefertigt und zuverlässig gemessen werden kann. So lassen sich sowohl Montageprobleme als auch unnötige Bearbeitungskosten vermeiden.
Maschinengenauigkeit ist nicht gleich Prozessfähigkeit
Herstellerangaben zur Maschine entstehen unter kontrollierten Bedingungen und gelten nicht automatisch für jedes Serienbauteil. Das Werkstück kann sich durch Spann- und Schnittkräfte verformen. Werkzeuge verschleißen, Wärme entsteht und jeder zusätzliche Aufbau bringt Referenzfehler mit sich. Nach dem Ausspannen, Spannungsarmglühen oder Beschichten können sich Maße nochmals verändern. Die Lieferantenfähigkeit muss daher für den konkreten Werkstoff, das Merkmal und die Losgröße beurteilt werden. Berücksichtigen Sie dabei den Gesamtprozess aus unserem Leitfaden zum Auslagern von CNC-Bearbeitung.
Welche Faktoren bestimmen die erreichbare Toleranz?
Bauteilgröße und Geometrie
Kleine, gut zugängliche Merkmale sind meist leichter zu beherrschen als tiefe Bohrungen, schlanke Wellen, dünnwandige Bereiche oder große Planflächen. Merkmale über mehrere Aufspannungen reagieren empfindlicher auf Durchbiegung und Ausrichtfehler. Innenecken werden zudem durch den Fräserradius begrenzt.
Werkstoffverhalten
Härte, Zerspanbarkeit, Eigenspannung und Wärmeausdehnung beeinflussen die Maßstabilität. Dünne Aluminiumteile können sich beim Materialabtrag verziehen; gehärtete Stähle erhöhen Werkzeugverschleiß und Schnittkräfte. Gussteile und Schmiedeteile besitzen häufig schwankende Aufmaße, wodurch sich die Bearbeitungsbelastung ändert.
Maschine, Werkzeug und Aufspannung
Maschinenzustand, Spindelstabilität, Vorrichtungssteifigkeit und Werkzeugrundlauf sind entscheidend. Jede neue Aufspannung erhöht die Unsicherheit. Eine stabile Vorrichtung und ein Bezugssystem, mit dem kritische Merkmale möglichst in einer Aufspannung entstehen, verbessern die Wiederholgenauigkeit.
Temperatur und Nachbehandlung
Präzisionsmessungen beziehen sich auf definierte Bedingungen, während Maschinen und Teile in der Produktion wärmer sein können. Eloxieren, galvanische Beschichtungen, Wärmebehandlung und Spannungsarmglühen verändern ebenfalls Abmessungen. Die Zeichnung muss eindeutig festlegen, ob Maße vor oder nach der Nachbehandlung gelten.
Prüfverfahren
Eine Toleranz ist nur sinnvoll, wenn sie sicher verifiziert werden kann. Für allgemeine Maße kann ein Messschieber genügen, für enge geometrische Anforderungen jedoch nicht. Je nach Merkmal werden Innenmessgeräte, Mikrometer, Höhenmessgeräte, Koordinatenmessmaschinen oder Prüfvorrichtungen benötigt. Die Messunsicherheit muss klein genug sein, um eine belastbare Freigabeentscheidung zu ermöglichen.
Funktion, Bezüge und Form- und Lagetoleranzen richtig angeben
Nicht jedes Maß braucht eine enge symmetrische Toleranz. Identifizieren Sie Merkmale für Passung, Ausrichtung, Abdichtung, Bewegung oder Lastübertragung. Legen Sie funktionale Bezüge fest und verwenden Sie geometrische Toleranzen dort, wo sie die Anforderung klarer beschreiben als Koordinatenmaße. Position, Ebenheit, Rechtwinkligkeit, Rundlauf und Profil sichern unterschiedliche Funktionen. Eine gemeinsame Zeichnungsprüfung deckt mehrdeutige Bezüge, widersprüchliche Toleranzen und schlecht zugängliche Messstellen auf. Unser Beitrag zur Übergabe technischer Zeichnungen zeigt, welche Informationen ein Lieferant benötigt.
Maßtoleranz und Oberflächenrauheit trennen
Oberflächenrauheit und Maßgenauigkeit hängen zusammen, sind aber nicht austauschbar. Ein Maß kann innerhalb der Toleranz liegen, während eine Dicht- oder Lagerfläche zu rau ist. Umgekehrt erhöht eine sehr feine Oberfläche auf einer unkritischen Fläche die Bearbeitungszeit ohne funktionalen Nutzen. Definieren Sie Rauheit nur dort, wo sie erforderlich ist, und beschreiben Sie Richtungs- oder Sichtanforderungen separat.
Prozessfähigkeitsdaten für Serien nutzen
Einige konforme Muster beweisen noch keine stabile Serie. Für kritische Merkmale sollte der Lieferant Ergebnisse über mehrere Teile und – falls sinnvoll – verschiedene Werkzeuge, Schichten oder Aufspannungen erfassen. Die Fähigkeitsanalyse zeigt, ob die Streuung sicher innerhalb der Spezifikation zentriert ist. Messmittel, Prüffrequenz, Aufbewahrung der Nachweise und Reaktion bei Grenzwertannäherung gehören in einen dokumentierten Qualitäts- und Prüfplan für Lieferanten.
Wie enge Toleranzen die Kosten beeinflussen
Engere Toleranzen können langsamere Schnitte, Schlichtgänge, stabilere Vorrichtungen, zusätzliche Aufspannungen, Temperaturkontrolle, Spezialmesstechnik und häufigere Prüfungen erfordern. Auch die Ausbeute kann sinken. Fragen Sie deshalb bei jedem engen Merkmal: Welche Funktion wird geschützt? Ist es aus dem gewählten Bezugssystem herstell- und messbar? Würde eine Konstruktions- oder Prozessänderung dasselbe Ziel mit geringerem Risiko erreichen? Eine frühe Prüfung der Fertigungsgerechtheit konzentriert Präzision dort, wo sie Wert schafft.
Nachweise vor Serienstart vereinbaren
Legen Sie für neue Teile Erstmusterprüfung, nummerierte Zeichnungsmerkmale und das Format des Messberichts fest. Klären Sie, welche Merkmale vollständig dokumentiert, zertifiziert oder mit Fähigkeitsnachweisen abgesichert werden. Vorgeschlagene Abweichungen werden funktional bewertet und formell freigegeben – nicht informell in der Werkstatt akzeptiert.
Fazit
Erreichbare CNC-Toleranzen ergeben sich aus Geometrie, Werkstoff, Aufspannung, Temperaturverhalten und Prüfung. Funktionsgerechte Zeichnungen, frühe Lieferantenabstimmung und Nachweise aus dem tatsächlichen Prozess sind verlässlicher als pauschale Genauigkeitsversprechen. TOS koordiniert Fertigungsgerechtheitsprüfung, Lieferantenauswahl, Bearbeitung und Qualitätssicherung. Kontaktieren Sie TOS Outsourcing, um ein CNC-Bauteil oder eine Toleranzanforderung zu bewerten.