
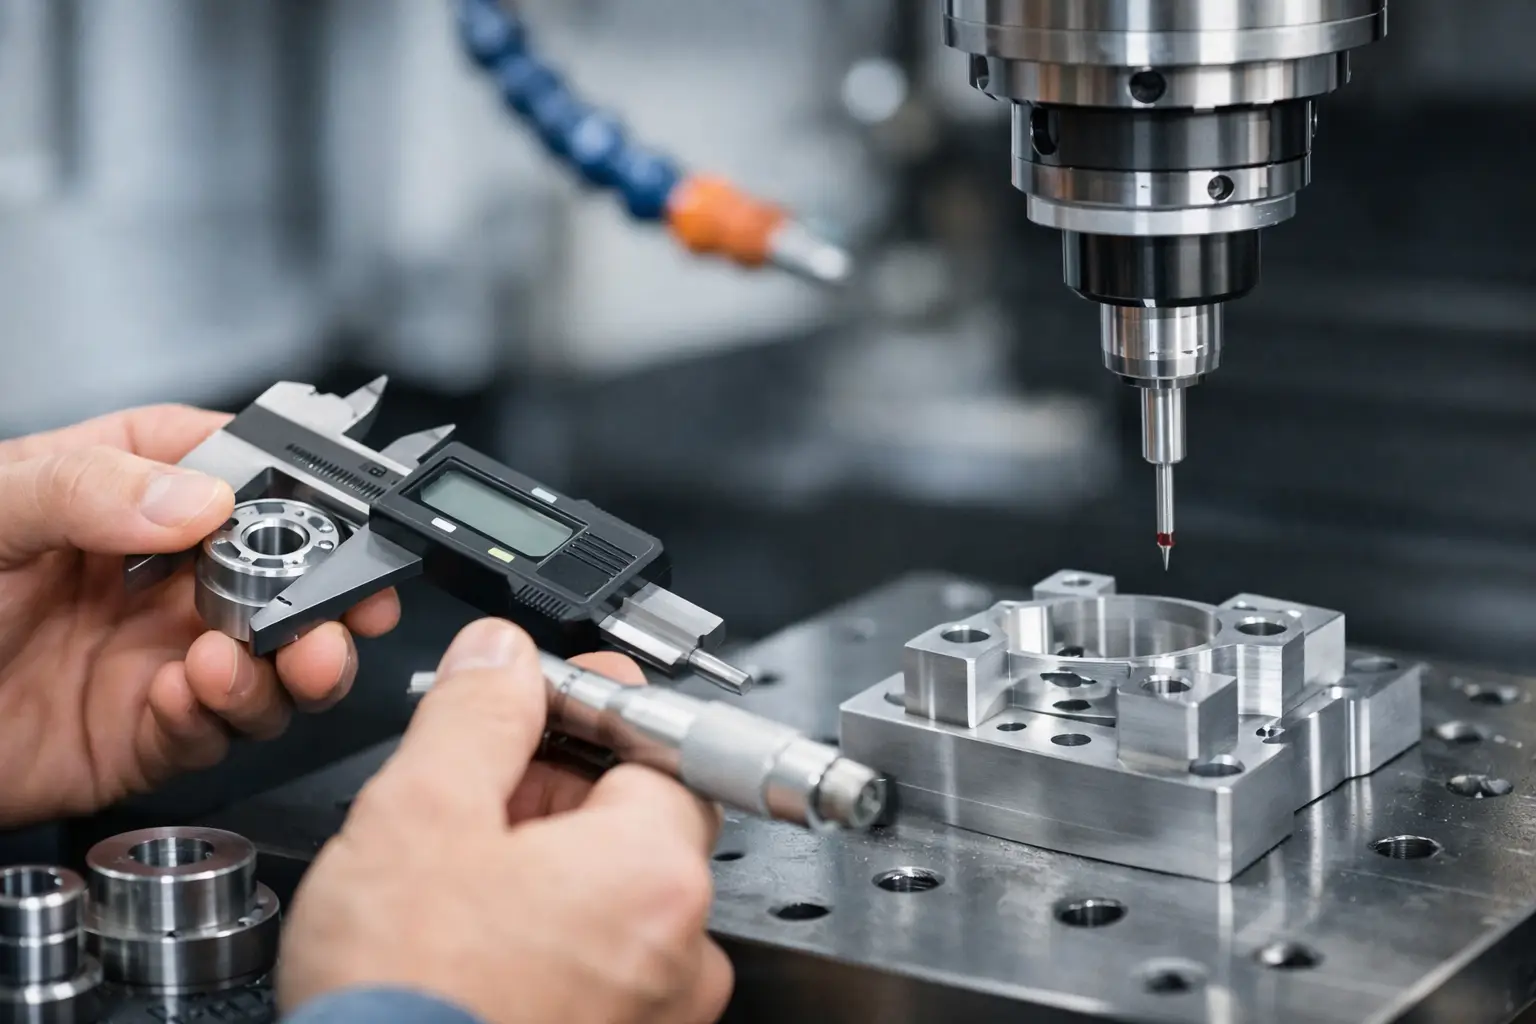
Een maat van 50,00 mm op een tekening zegt nog weinig. De echte vraag is hoeveel die maat mag afwijken, onder welke omstandigheden het onderdeel wordt gemaakt en hoe die afwijking wordt gecontroleerd. Wie zich afvraagt welke toleranties zijn haalbaar CNC, moet daarom verder kijken dan alleen de nauwkeurigheid van de machine. De combinatie van ontwerp, materiaal, opspanning, bewerking, serieomvang en meetmethode bepaalt wat technisch én economisch verstandig is.
Voor veel gefreesde en gedraaide onderdelen is een algemene tolerantie van ±0,1 mm goed haalbaar. Bij kritische maten kan CNC-verspaning doorgaans naar ±0,02 mm tot ±0,05 mm. Nog nauwer kan ook, maar dan neemt de benodigde procesbeheersing en daarmee de kostprijs snel toe. De beste tolerantie is dus niet de kleinst mogelijke, maar de tolerantie die nodig is voor de functie van het product.
Welke toleranties zijn haalbaar met CNC-bewerking?
Bij standaard CNC-frees- en draaibewerkingen liggen praktische toleranties vaak tussen ±0,05 en ±0,1 mm. Dit niveau past bij veel industriële componenten, zoals montageplaten, behuizingen, machinedelen en constructieve onderdelen. Het is reproduceerbaar in serieproductie, mits de tekening duidelijk is en de productieroute daarop is ingericht.
Voor pasvlakken, lagerzittingen, afdichtvlakken of onderdelen die nauw met andere componenten samenwerken, zijn toleranties van ±0,01 tot ±0,03 mm mogelijk. Ook diameter- en vormtoleranties kunnen in dit bereik liggen. Daarvoor zijn wel stabiele machines, geschikte gereedschappen, een doordachte opspanning en tussentijdse metingen nodig.
Een maatnauwkeurigheid onder ±0,01 mm valt in veel gevallen niet meer onder reguliere CNC-verspaning alleen. Dan zijn vaak aanvullende processen nodig, zoals slijpen, honen, leppen of precisieslijpen. Dat geldt zeker wanneer naast maatafwijking ook eisen gelden aan rondheid, vlakheid, cilindriciteit of oppervlakteruwheid.
De onderstaande richtwaarden geven houvast, maar zijn geen vervanging voor een beoordeling per onderdeel.
| Bewerking en toepassing | Realistische richttolerantie | | — | — | | Algemene CNC-frees- of draaibewerking | ±0,1 mm | | Goed beheerst seriewerk | ±0,05 mm | | Kritische pasmaten en functionele vlakken | ±0,02 tot ±0,03 mm | | Precisiebewerking met uitgebreide controle | ±0,01 mm of kleiner | | Slijpen, honen of leppen | afhankelijk van geometrie tot enkele micrometers |
De geometrie van het onderdeel blijft bepalend. Een tolerantie van ±0,02 mm op een kleine, goed bereikbare diameter is iets anders dan dezelfde tolerantie over een dunwandige plaat van 800 mm lang.
De machine is slechts één factor
Moderne CNC-machines kunnen zeer nauwkeurig positioneren, maar positioneernauwkeurigheid is niet hetzelfde als de tolerantie op het eindproduct. Een machine kan bijvoorbeeld op enkele micrometers nauwkeurig bewegen, terwijl het gefreesde onderdeel door warmte, gereedschapsslijtage of opspankrachten toch meer afwijkt.
Bij CNC-verspaning moet daarom onderscheid worden gemaakt tussen maatvoering, vorm en ligging. Een gat kan bijvoorbeeld de juiste diameter hebben, maar toch niet exact haaks op het referentievlak staan. Een vlak kan de juiste lengte en breedte hebben, maar onvoldoende vlak zijn. Juist bij complexe onderdelen bepalen deze geometrische toleranties vaak de maakbaarheid en inspectiekosten.
Ook de bewerkingsvolgorde speelt mee. Wordt een kritisch gat geboord voordat het werkstuk volledig is opgespannen, dan kan een latere bewerking de positie beïnvloeden. Bij nauwkeurig werk worden referentievlakken daarom bewust gekozen en worden kritische kenmerken zo laat mogelijk in het proces afgewerkt.
Materiaalgedrag beïnvloedt de uitkomst
Aluminium, staal, roestvast staal, messing en technische kunststoffen reageren verschillend tijdens de bewerking. Aluminium laat zich doorgaans snel en nauwkeurig frezen, maar zet relatief sterk uit bij temperatuurverschillen. Roestvast staal is taaier, kan warmte vasthouden en vraagt meer aandacht voor gereedschap en snijcondities.
Kunststoffen vormen een aparte categorie. Ze kunnen na bewerking ontspannen, vocht opnemen of bij temperatuurwisseling merkbaar krimpen en uitzetten. Een zeer krappe tolerantie op POM, PA of PE is daardoor niet altijd functioneel stabiel. De maat kan bij controle kloppen, maar na transport of montage afwijken.
Ook restspanningen in plaat, stafmateriaal of lasconstructies verdienen aandacht. Bij het wegnemen van materiaal kan een onderdeel kromtrekken. Dat risico neemt toe bij dunwandige delen, grote uitsparingen en asymmetrische geometrieën. In zulke gevallen kan een extra nabewerking of tussenstap nodig zijn om de gewenste vlakheid en maatvastheid te halen.
Opspanning bepaalt vaak de grens
Een onderdeel moet stevig genoeg worden vastgezet om verspaningskrachten op te vangen, zonder het te vervormen. Dat spanningsveld is vooral zichtbaar bij dunwandige behuizingen, lange assen en onderdelen met grote vrije lengtes. Een werkstuk dat tijdens de bewerking enkele honderdsten wordt ingedrukt, kan na het losnemen buiten tolerantie vallen.
Een goede opspanning gebruikt passende steunpunten, zachte bekken, vacuümopspanning of speciale opspanmiddelen waar nodig. Bij seriewerk kan een dedicated opspanning de herhaalnauwkeurigheid aanzienlijk verbeteren. Daar staan voorbereidingskosten tegenover. Voor een prototype is die investering niet altijd logisch, terwijl zij bij terugkerende series juist uitval en cyclustijd verlaagt.
Krappe toleranties kosten meer dan alleen machinetijd
Een tolerantie aanscherpen van ±0,1 mm naar ±0,02 mm lijkt op papier een kleine wijziging. In de productie kan het grote gevolgen hebben. De bewerking vraagt mogelijk een extra nabewerking, langzamere snijcondities, nieuw gereedschap, meer meetmomenten en een striktere temperatuurbeheersing. De acceptatiegrens wordt kleiner, waardoor ook de kans op afkeur stijgt.
Dat betekent niet dat nauwe toleranties vermeden moeten worden. Bij een perspassing, afdichting, lagerpassing of positionering van een optisch of hydraulisch systeem zijn ze vaak noodzakelijk. De vraag is of iedere maat die nauwkeurigheid nodig heeft. Een niet-kritische buitencontour met ±0,02 mm specificeren voegt meestal geen functionele waarde toe, maar verhoogt wel de prijs en levertijd.
Een praktische aanpak is het classificeren van maten op functie. Welke maten bepalen de montage? Welke oppervlakken dichten af? Welke maat is alleen visueel of constructief relevant? Door alleen de functionele kenmerken nauw te tolereren, blijft het onderdeel beter maakbaar en de offerte beter voorspelbaar.
Van algemene tolerantie naar een controleerbare tekening
Algemene toleranties volgens ISO 2768 zijn bruikbaar voor maten die niet afzonderlijk kritisch zijn aangegeven. Ze voorkomen dat elke lengte- en hoekmaat apart hoeft te worden getolereerd. Voor functionele kenmerken is een expliciete tolerantie nodig, inclusief een duidelijk referentiestelsel wanneer positie, haaksheid of vlakheid van belang is.
Een tekening moet bovendien aangeven wat werkelijk gecontroleerd moet worden. Een eis als “vlak binnen 0,02 mm” is pas bruikbaar als duidelijk is over welk gebied die vlakheid geldt en in welke meetconditie. Is het onderdeel na anodiseren, poedercoaten of warmtebehandelen nog maatkritisch? Dan moet de tolerantieketen rekening houden met laagdikte, vervorming en eventuele nabewerking.
Bij gaten en assen is een passingstelsel vaak doelmatiger dan een losse plus-minustolerantie. Een H7-gat of g6-as communiceert direct de functie van de maat binnen een bekende norm. Wel moet de gekozen passing passen bij het materiaal, de montagemethode en de productieroute. Een passing die theoretisch klopt, kan in een dunwandig aluminium onderdeel of na coating een ander gedrag geven.
Meten is onderdeel van het productieproces
Een tolerantie is alleen waardevol als deze betrouwbaar kan worden vastgesteld. Een schuifmaat volstaat voor een globale maatcontrole, maar niet voor een positietolerantie van enkele honderdsten. Daarvoor zijn gekalibreerde meetmiddelen nodig, zoals een micrometer, hoogtemeter, meetklok, kalibers of een coördinatenmeetmachine.
De meetstrategie moet aansluiten op de kritische kenmerken. Bij een kleine serie kan volledige inspectie van kritische maten verstandig zijn. In een stabiele serieproductie is een steekproefplan mogelijk, mits het proces aantoonbaar beheerst blijft. Meetrapporten, eerste artikel-inspecties en duidelijke acceptatiecriteria geven inkopers en engineers vooraf zekerheid over wat wordt geleverd.
Temperatuur verdient hierbij aandacht. Metaal meet anders bij een warme machine dan in een meetruimte rond 20 °C. Voor gewone toleranties is dat effect vaak beperkt. Bij nauwkeurige, grotere onderdelen kan het verschil echter relevant worden en moet het onderdeel eerst stabiliseren voordat het wordt vrijgegeven.
De juiste tolerantie begint bij een maakbaar ontwerp
Een ervaren productiepartner beoordeelt een CAD-model of tekening niet alleen op de vraag of het onderdeel maakbaar is. De relevante vraag is ook: welke eisen leveren functionele waarde op en welke eisen maken het onderdeel onnodig duur of risicovol? Die beoordeling voorkomt discussies nadat de productie al is gestart.
Bij internationale productie vraagt dit extra procesdiscipline. Specificaties, revisies, materiaalcertificaten, meetplannen en kwaliteitsafspraken moeten voor alle betrokken partijen eenduidig zijn. Technical Outsource Solutions bewaakt daarbij het traject van technische beoordeling tot kwaliteitscontrole, zodat de gekozen tolerantie ook in serieproductie beheerst blijft.
Wie tolerantie-eisen vroeg in het ontwerp bespreekt, krijgt meestal niet alleen een beter maakbaar onderdeel, maar ook een betrouwbaardere kostprijs. De ruimte die een ontwerp bewust toelaat, is vaak precies de ruimte die nodig is voor een stabiel productieproces.