
Ein wiederkehrendes Blechteil benötigt ein Werkzeug, das sowohl zum Produkt als auch zur Fertigung passt. TOS begleitet Stanzwerkzeuge aus China: Schnittwerkzeuge, Lochwerkzeuge, Tiefziehwerkzeuge und Folgeverbundwerkzeuge. Ihre Zeichnung, der Werkstoff und die erwartete Stückzahl bilden die Grundlage für die Werkzeugauswahl.
Wir stimmen Bearbeitungsfolge, Pressenanbindung und Bewertung der Musterteile aufeinander ab. Auch Korrekturen, Verschleißteile und Eigentumsregelungen gehören zur Anfrage. Sie haben einen festen deutschsprachigen Ansprechpartner für die technische Abstimmung und den Übergang in die Serienfertigung.
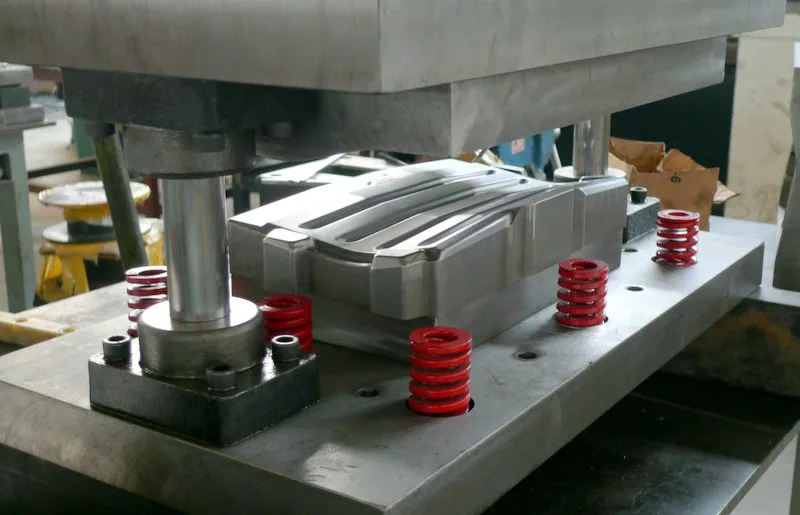

Stanzen, Lochen, Tiefziehen oder ein Folgeverbundwerkzeug.

Werkstoff, Bearbeitungsschritte und Maschinenanbindung gemeinsam bewerten.

Messen und Passung nach vorab festgelegten Anforderungen bewerten.

Eigentum, Wartung, Verschleißteile und Dokumentation festlegen.

Technische Abstimmung von der Anfrage bis zur Produktion.
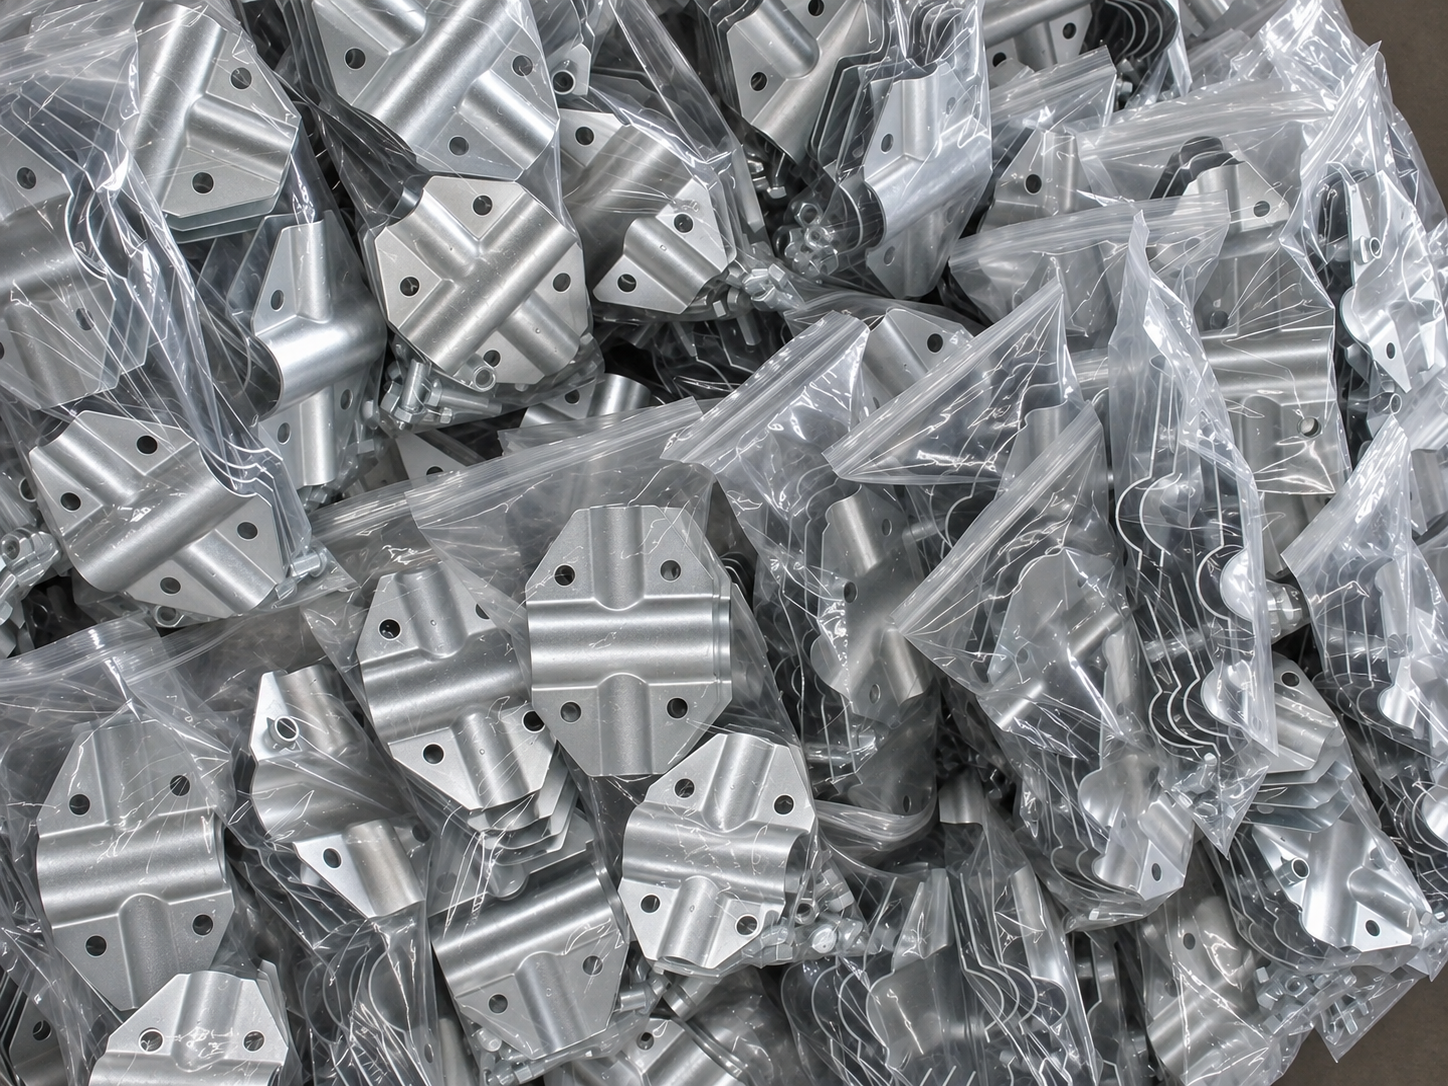
Die Funktion des Bauteils bestimmt die erforderlichen Bearbeitungsschritte. Eine flache Befestigungsplatte mit Bohrungen benötigt ein anderes Werkzeug als eine tiefe Haube oder eine gebogene Klammer. Beschreiben Sie deshalb Endkontur, Öffnungen, Umformungen und Anschlussmaße. TOS bewertet das Werkzeug als Teil der vollständigen Fertigungsroute.
Beim Ausschneiden einer Außenkontur ist das herausgetrennte Teil das gewünschte Produkt. Beim Lochen entstehen beispielsweise Bohrungen und Aussparungen im verbleibenden Material. Ein produktspezifisches Werkzeug kann mehrere Schneidoperationen kombinieren. Werkzeugbauer stimmen Stempel, Schneidplatten, Führung und Abtransport des Stanzabfalls auf das Bauteil ab.
Legen Sie zulässigen Grat, Gratrichtung und Anforderungen an die Schnittkante fest. Diese bestimmen mit, ob Entgraten oder eine weitere Bearbeitung erforderlich ist. Informationen zur Teilefertigung finden Sie auch unter Stanzteile und CNC-Stanzen in China.
Für Hohlformen begleiten wir die Abstimmung von Stempel, Matrize und gegebenenfalls Niederhalter. Materialfluss, Radien und Ziehtiefe werden gemeinsam bewertet. Je nach Geometrie können mehrere Ziehstufen sowie anschließendes Beschneiden oder Kalibrieren erforderlich sein. Die gewünschte Endform beweist daher nicht, dass das Teil in einem einzigen Zug gefertigt werden kann.
Die Werkzeuganfrage schließt an die Vereinbarungen für Tiefziehteile aus China an, etwa Mindestwanddicke an definierten Stellen, Passung und Sichtqualität.
Bei einem Folgeverbundwerkzeug wird Metallband schrittweise durch aufeinanderfolgende Stationen geführt. Diese Stationen können Lochen, Ausschneiden und Umformen kombinieren. Das Bauteil bleibt während der Bearbeitung meist mit einem Trägerstreifen verbunden und wird erst am Ende getrennt.
Das Streifenbild ist eine zentrale Konstruktionsentscheidung. Bandbreite, Vorschub, Positionierung und Reihenfolge von Schneiden und Umformen müssen zusammenpassen. Auch Materialausnutzung, Abfallabfuhr und Zugänglichkeit für Wartung zählen. Eine zusätzliche Station kann technisch erforderlich sein; das kleinste Werkzeug ist nicht automatisch die beste Lösung.
Diese Methode kann für stabile Produkte mit wiederkehrenden Stückzahlen und mehreren Bearbeitungsschritten sinnvoll sein. Vergleichen Sie die Investition mit einzelnen Werkzeugen oder Laserschneiden als Vorbereitung für weitere Blechbearbeitung. Ein mit Laser und Abkantpresse gut herstellbarer Prototyp belegt noch nicht, dass ein Folgeverbundwerkzeug wirtschaftlich passend ist.
Besprechen Sie Änderungen an Öffnungen, Laschen oder Biegerichtungen vor dem Werkzeugbau. TOS verbindet mögliche Produktoptimierung mit der Funktion des Bauteils, damit ein Änderungsvorschlag zuerst fachlich bewertet wird.
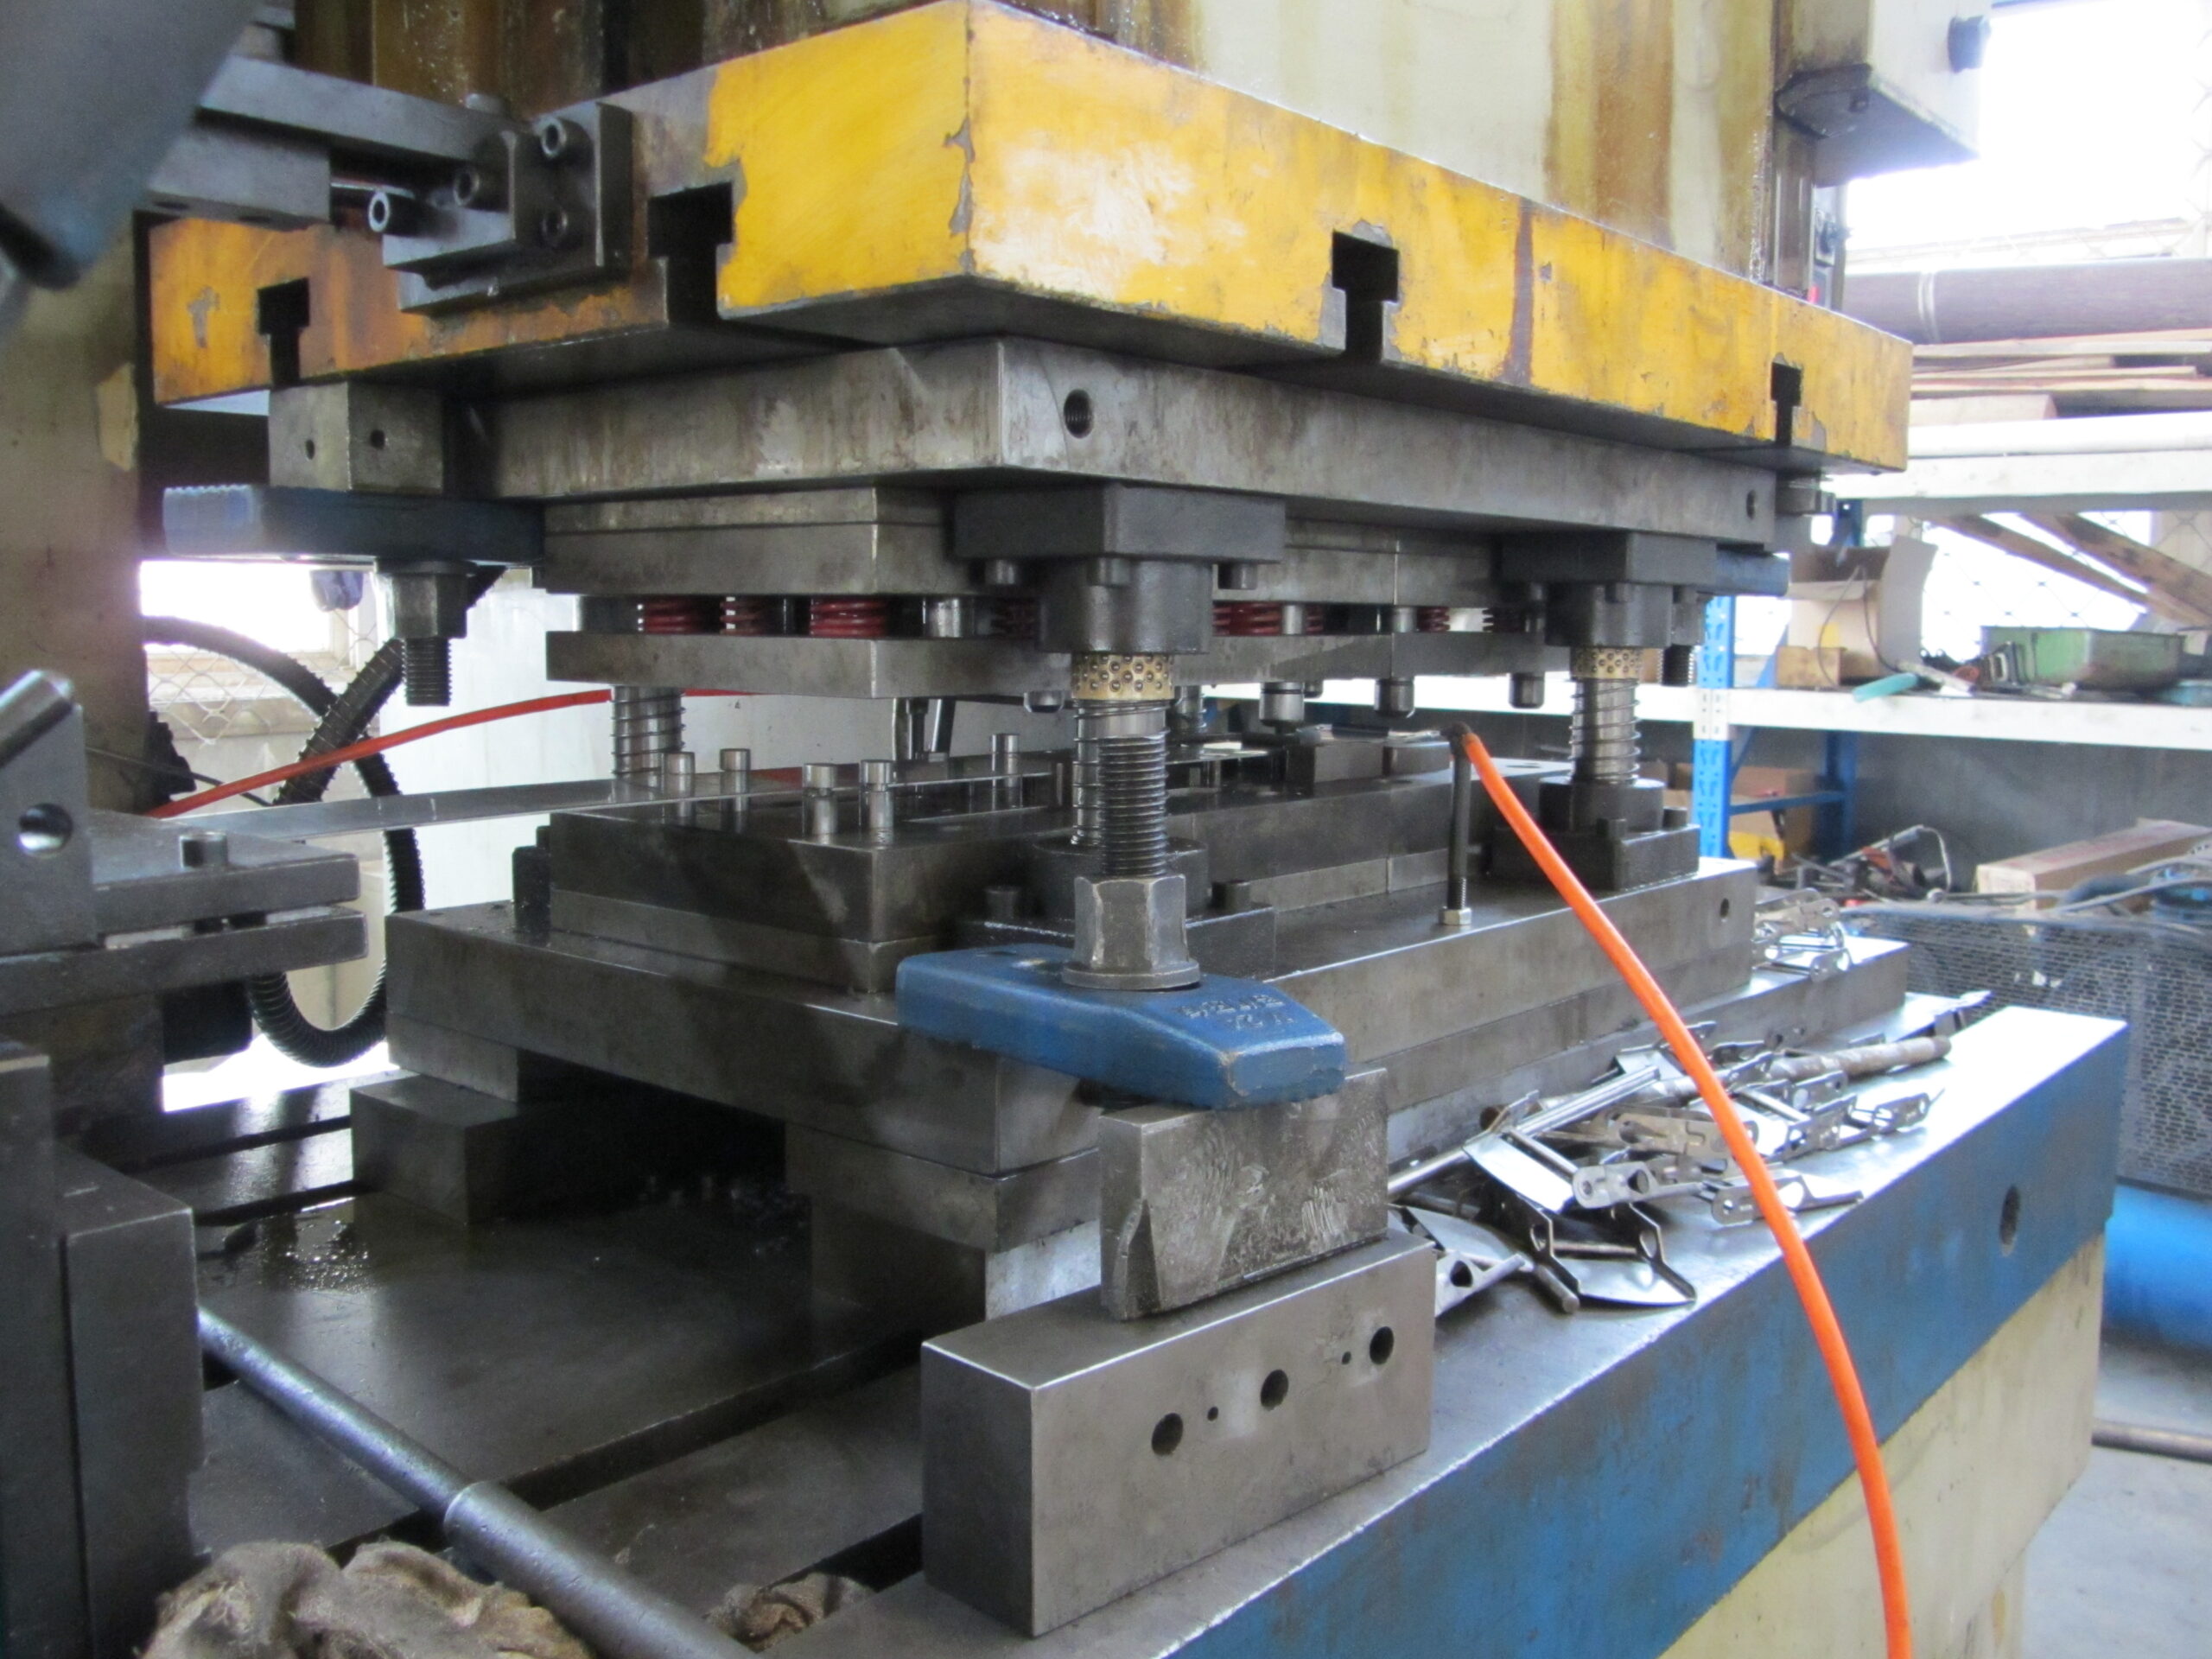

Zeichnung, Blechgüte, Dicke und Stückzahl erfassen.

Bearbeitungen, Streifenbild oder Ziehstufen bewerten.

Werkzeug für die vereinbarte Produktionsumgebung fertigen.

Muster messen und Korrekturen erneut bewerten.

Dokumentation, Wartung und eine mögliche Verlagerung regeln.
Geben Sie die genaue Blechgüte und Ausgangsdicke an. Festigkeit, Lieferzustand, Dickenschwankung und eine mögliche Beschichtung beeinflussen die Werkzeugauslegung. Beim Tiefziehen spielt zusätzlich die Umformbarkeit eine Rolle. Ein Materialwechsel nach dem Werkzeugbau kann eine neue Bewertung oder Anpassung erfordern.
Beim Stanzen und Lochen wird der Schneidspalt zwischen Stempel und Matrize passend zu Werkstoff und Produktanforderungen gewählt. Er beeinflusst unter anderem Schnittkante und Werkzeugbelastung. Einen universellen Spalt oder eine allgemeine Genauigkeit für jedes Blechteil gibt es nicht. Kennzeichnen Sie kritische Maße, zulässige Randverformung und gewünschte Oberflächenqualität in der Zeichnung.
Bei Tiefziehwerkzeugen werden Risiken wie Falten, Risse und lokale Ausdünnung bewertet. Bei Biege- und Umformstationen ist auch die Rückfederung zu berücksichtigen. Vereinbaren Sie, ob eine Umformanalyse oder Simulation zur Vorbereitung gehört und welche Musterteile anschließend erforderlich sind.
Ein Werkzeug muss zur vorgesehenen Presse und Zuführung passen. Der Produktionspartner bewertet beispielsweise Kraftbedarf, Hub, Einbauhöhe, Werkzeugabmessungen, Befestigung und Materialzuführung. Bei einem Folgeverbundwerkzeug gehören Bandvorschub und Überwachung dazu. Soll das Werkzeug auf Ihrer eigenen Presse eingesetzt werden, liefern Sie die Maschinendaten direkt mit.
Erstellen Sie für die Musterfertigung einen Prüfplan. Verknüpfen Sie einen Prüfbericht mit der richtigen Zeichnungsrevision und den Messbezügen. Bewerten Sie bei Bedarf auch Ebenheit, Biegewinkel, Passung, Grat und Sichtflächen. Eine Maßprüfung an einem flachen Muster ersetzt keine Prüfung des endgültig umgeformten Bauteils.
Ein Werkzeug ist erst dann einsatzfähig, wenn es in der vereinbarten Produktionsumgebung die richtigen Teile fertigt. Legen Sie deshalb fest, wie Musterteile bewertet werden und wer die Freigabe erteilt. Bei einem Folgeverbundwerkzeug gehört das Zusammenspiel der Stationen dazu; bei einem Tiefziehwerkzeug auch die vereinbarte Ziehfolge.
Vergleichen Sie Angebote mit gleichem Leistungsumfang. Konstruktion, Werkzeugbau, Versuchsmaterial, Musterfertigung, Messungen und Korrekturschleifen können unterschiedlich enthalten sein. Unterscheiden Sie zwischen Werkzeugkorrektur und einer späteren Produktänderung. Besprechen Sie auch separate Beschneid-, Biege- oder Kalibrierwerkzeuge sowie die weitere Nachbearbeitung.
Vereinbaren Sie Kennzeichnung, Eigentum, Lagerung, Wartung und Ersatz von Verschleißteilen. Legen Sie fest, welche Zeichnungen, Stücklisten, Einstelldaten und Ersatzteile geliefert werden. Eine feste Standzeit oder garantierte Hubzahl kann ohne Angaben zu Werkstoff, Konstruktion und Einsatz nicht angenommen werden.
Bei einer Verlagerung an einen anderen Standort müssen Werkzeug, Presse und Peripherie erneut abgestimmt werden. Auch Verpackung, Korrosionsschutz und ein möglicher neuer Probelauf gehören zur Vorbereitung. Allein das Eigentum am Werkzeug macht es noch nicht für jede Presse geeignet.
Arbeiten Sie bei Folgeaufträgen weiterhin mit der freigegebenen Revision und den vereinbarten Prüfungen. TOS verbindet das Werkzeugprojekt mit der Qualitätsprüfung und der vollständigen Begleitung der Lohnfertigung in China.
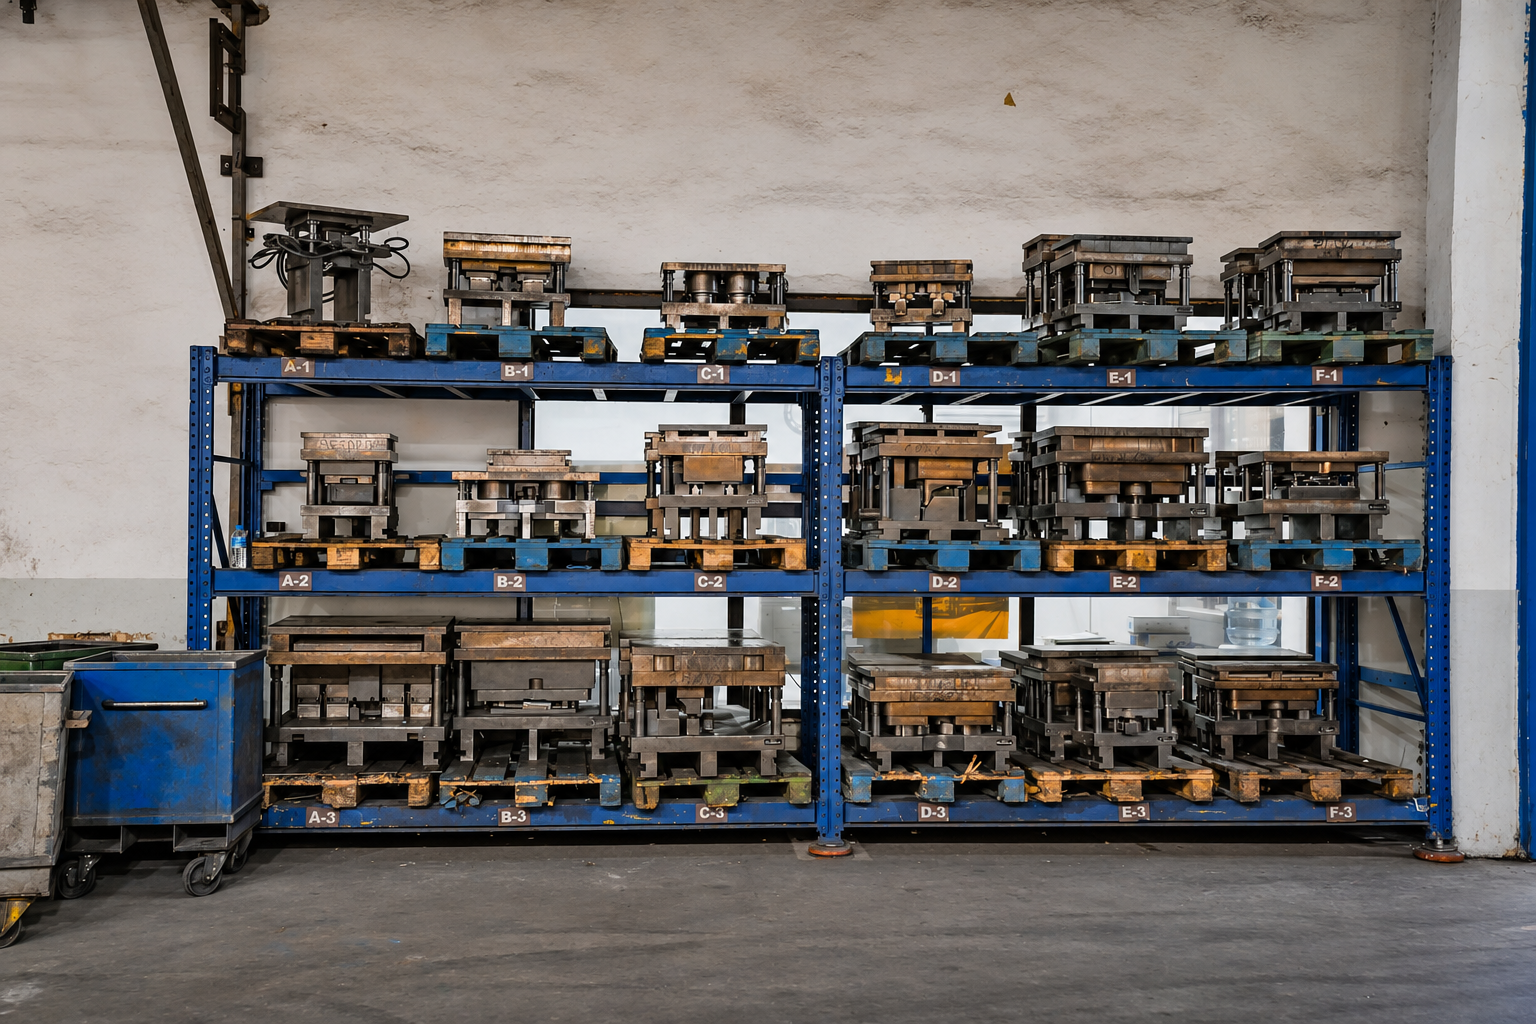
Stellen Sie Endzeichnung, Revision, verfügbare 3D-Daten, Anwendung und erwartete Bestellungen bereit. Kennzeichnen Sie kritische Maße, Sichtflächen und den gewünschten Lieferzustand des Bauteils.
Legen Sie Blechgüte, Dicke und Lieferzustand fest. Prüfen Sie, welche Schnittkanten, Öffnungen, Biegungen oder Ziehformen erforderlich sind und welche Anforderungen erst nach einer Folgebearbeitung gelten.
Vergleichen Sie einzelne Stanz- oder Lochwerkzeuge, eine Tiefziehroute und ein Folgeverbundwerkzeug, soweit relevant. Das Konzept muss zu Produktkomplexität, Stückzahl und Änderungsrisiko passen.
Bewerten Sie Streifenbild oder Ziehfolge und die technische Anbindung an die Presse. Stimmen Sie Materialzuführung, Positionierung, Abfallabfuhr und notwendige Folgebearbeitungen ab.
Legen Sie Konstruktionsumfang, Musterteile, Korrekturen, Abnahmekriterien und Terminplan fest. Vereinbaren Sie außerdem Eigentum, Dokumentation, Wartung und eine mögliche Werkzeugverlagerung.
Der Werkzeugbauer fertigt und montiert das freigegebene Konzept. Vereinbaren Sie, welche Konstruktionsdaten und Fortschrittsinformationen währenddessen bereitgestellt werden.
Fertigen Sie Musterteile mit dem vereinbarten Material und der vorgesehenen Produktionsroute. Prüfen Sie Maße und Produktfunktion sowie relevante Schnitt- und Umformmerkmale.
Dokumentieren Sie Abweichungen und entscheiden Sie, ob Werkzeug, Einstellung oder Produktkonstruktion angepasst werden müssen. Neue Musterteile werden vor der Freigabe erneut bewertet.
Bewahren Sie vereinbarte Zeichnungen, Messergebnisse, Einstelldaten und Referenzteile auf. Regeln Sie Verschleißteile, Wartung, Lagerung und das Vorgehen bei Schäden.
Starten Sie die Serienfertigung nach den freigegebenen Vorgaben. Wird das Werkzeug an einen anderen Standort geliefert, werden Maschinenanbindung, Transportschutz und ein neuer Probelauf vorab abgestimmt.
Beim Ausschneiden einer Außenkontur ist das herausgetrennte Teil das gewünschte Produkt. Beim Lochen werden beispielsweise Bohrungen oder Aussparungen im verbleibenden Material erzeugt. In einem produktspezifischen Werkzeug können beide Bearbeitungen kombiniert werden. Entscheidend sind die konkreten Funktionen des Werkzeugs.
Ein Folgeverbundwerkzeug kann für wiederkehrende Serien eines stabilen Bauteils mit mehreren Schneid- und Umformschritten geeignet sein. Streifenbild, Materialausnutzung, Investition und verfügbare Presse bestimmen die Wahl mit. Eine allgemeine Mindeststückzahl für jedes Produkt gibt es nicht.
Das ist nach Bewertung von Werkstoff, Produktform und Werkzeugkonzept möglich. Tiefziehen kann mehrere Stufen erfordern. Bei manchen Teilen lassen sich Ziehoperationen in ein Folgeverbundwerkzeug integrieren; bei anderen ist eine Route mit getrennten Werkzeugen geeigneter. Dies wird vor dem Bau abgestimmt.
Das muss vorab anhand Ihrer Presse, Zuführung und weiteren Peripherie bewertet werden. Übermitteln Sie unter anderem Maschinendaten, Befestigungsmöglichkeiten und die geplante Produktionsroute. Vereinbaren Sie auch Dokumentation, Probelauf und Abnahme am Einsatzort.
Formkomplexität, Werkstoff, Anzahl der Bearbeitungen, Stationen und Werkzeugaufbau bestimmen die Investition. Auch Musterfertigung, Messaufwand, Korrekturen, Ersatzteile und Übergabedaten zählen. Vergleichen Sie daher den vollständigen Leistungsumfang und die erwartete Teilelieferung.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.