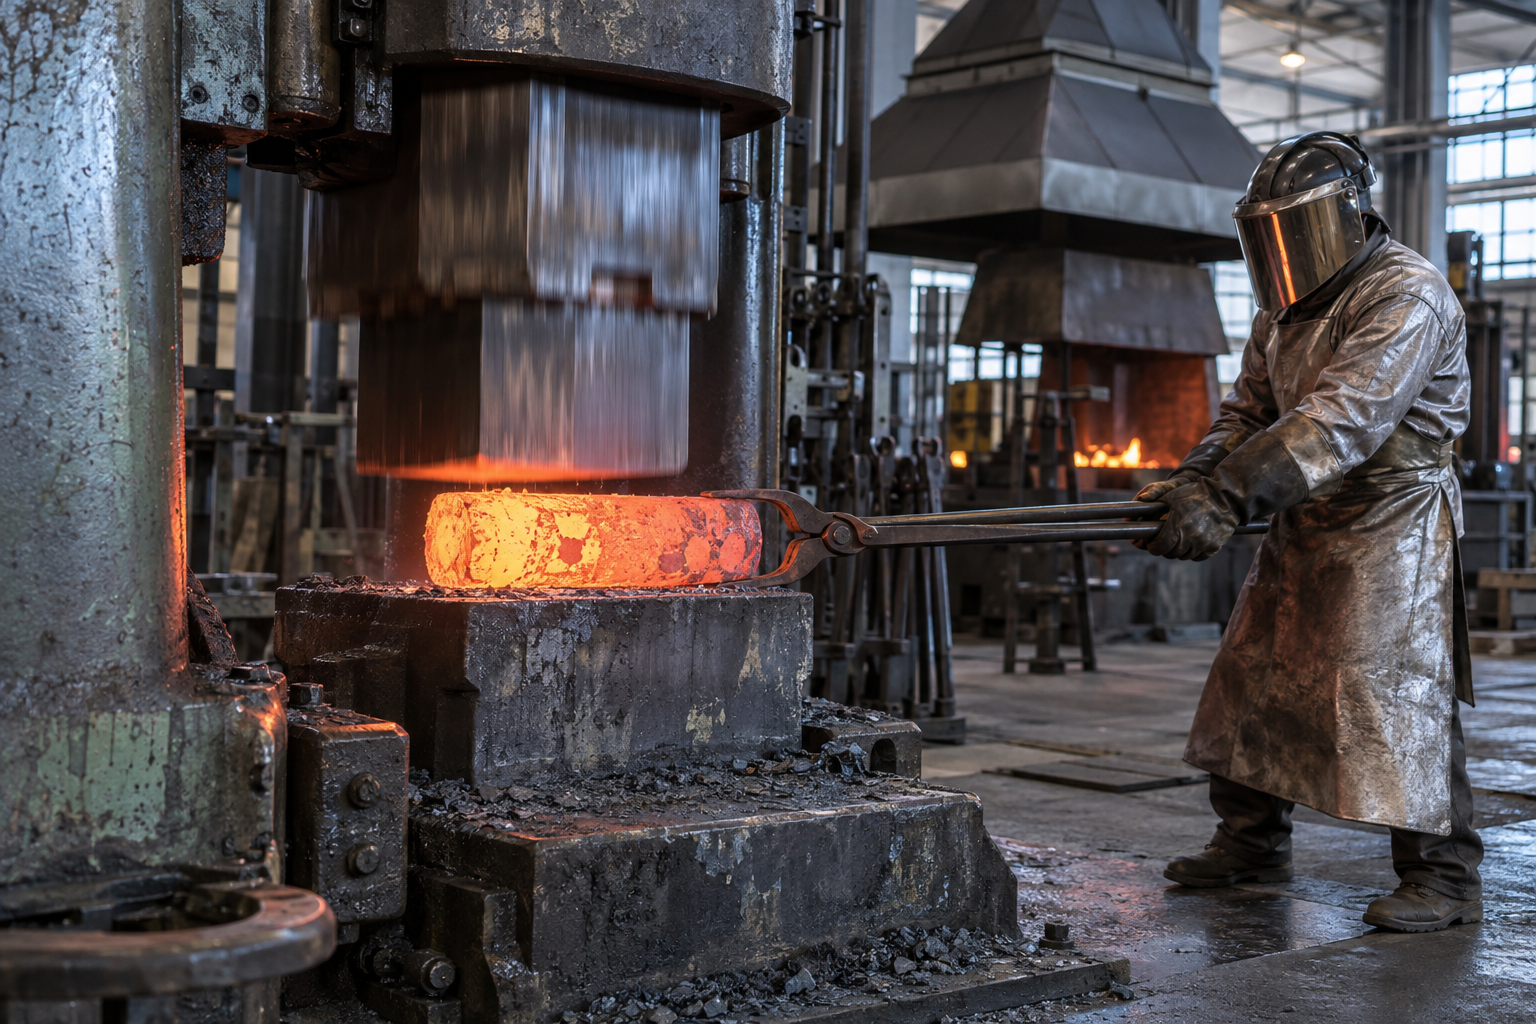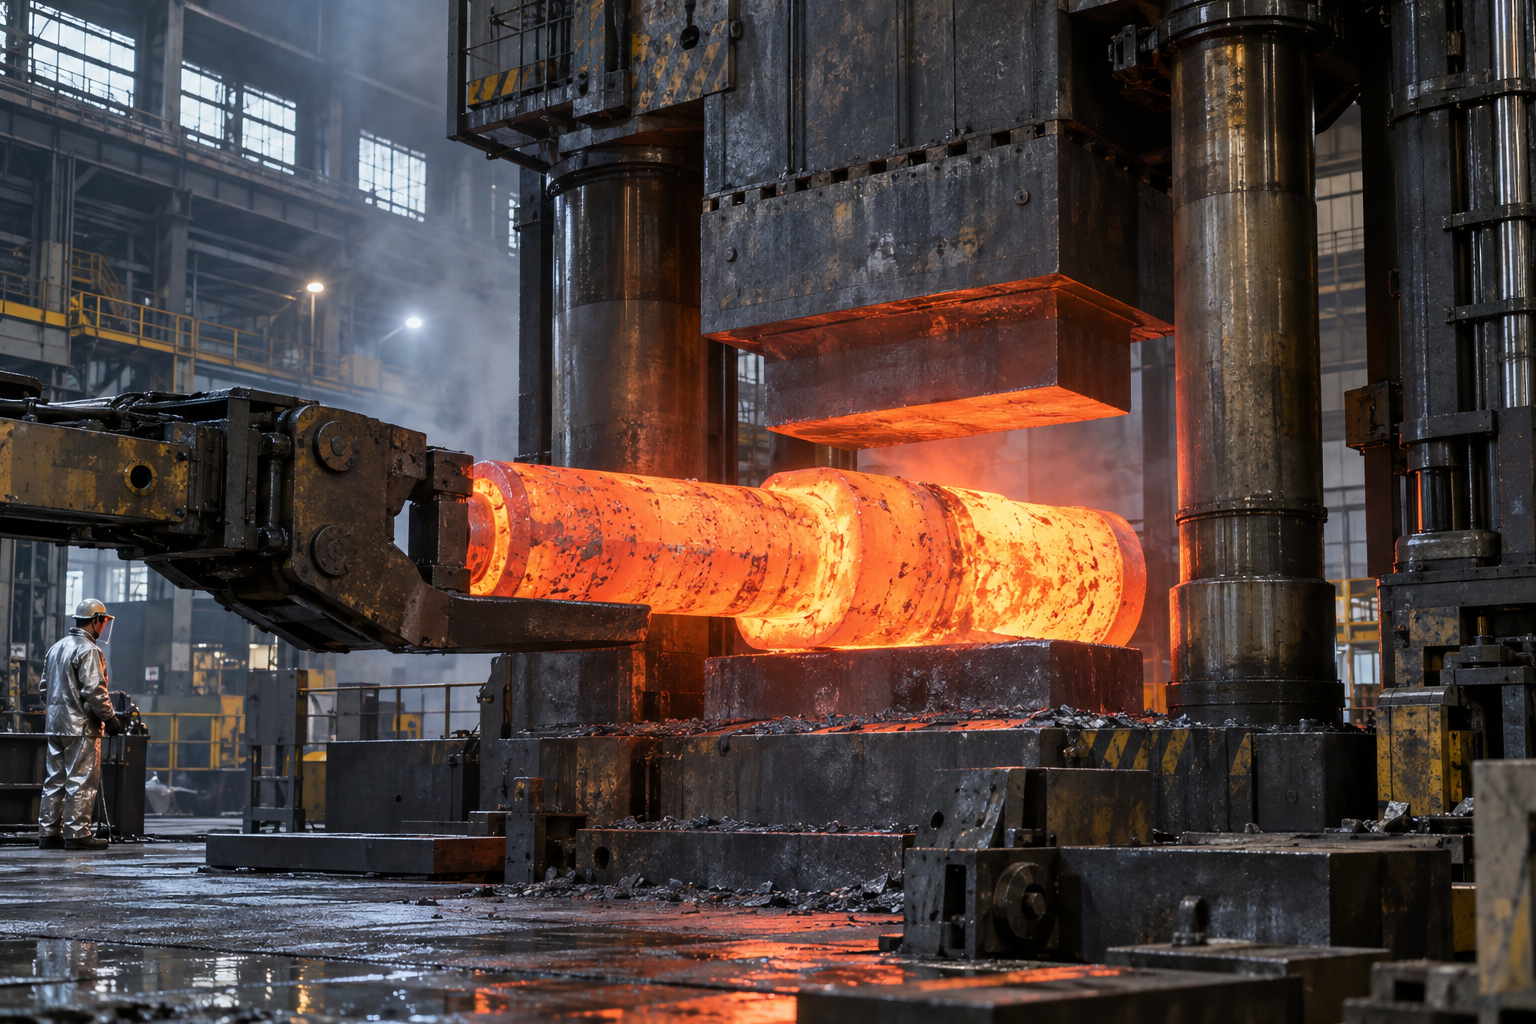

Beim Freiformschmieden in China wird ein erhitzter Stahlblock, Stab oder Vorformling schrittweise zwischen offenen Werkzeugen umgeformt. Dies erfolgt mit einer hydraulischen Schmiedepresse oder einem Schmiedehammer. Da kein vollständig geschlossenes Formgesenk erforderlich ist, eignet sich das Verfahren für Wellen, Ringe, Scheiben, Zugösen und andere große oder hochbelastete Bauteile.
Das Material wird warm geschmiedet, um die erforderliche Umformkraft zu verringern und ein günstiges Werkstoffgefüge zu erzielen. TOS stimmt Stahlsorte, Erwärmung, Schmiedefolge, Pressen- oder Hammerkapazität, Wärmebehandlung und Lieferung mit einem geeigneten chinesischen Schmiedepartner ab.

Stahlsorte, Ausgangshärte und gewünschte mechanische Eigenschaften bestimmen das Temperaturfenster und die Nachbehandlung.

Eine passende Knüppelgröße und gegebenenfalls eine Vorform helfen, den Werkstoff gleichmäßig über das Bauteil zu verteilen.

Abmessungen, Gewicht und erforderliche Umformkraft bestimmen, welche chinesische Schmiedeanlage technisch geeignet ist.

Die Schmiederichtung wird auf die Zonen abgestimmt, die im Einsatz Zug-, Druck- oder Wechselbelastungen aufnehmen.

Normalisieren, Härten oder Spannungsarmglühen lassen sich mit Prüfung, Schutz und Transport kombinieren.
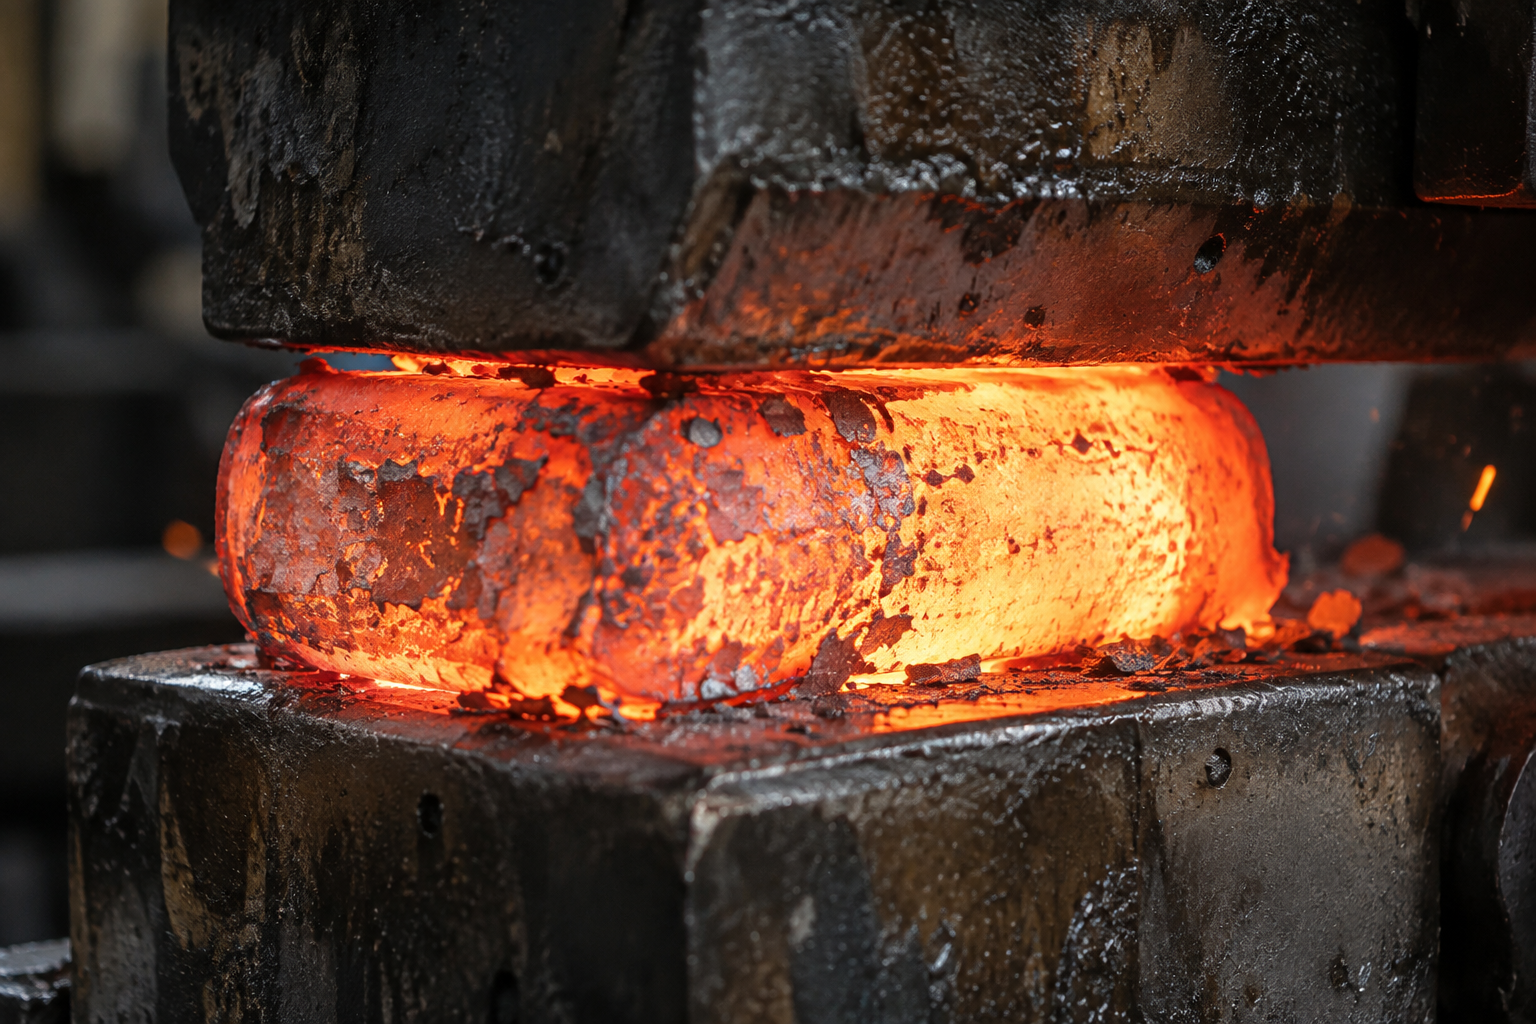
Beim Freiformschmieden, international häufig als open-die forging bezeichnet, wird ein erhitzter Block, Stab oder Vorformling schrittweise zwischen offenen Werkzeugen umgeformt. Der Bediener oder Manipulator dreht und verschiebt das Werkstück zwischen den Schlägen oder Pressgängen. So lassen sich Wellen, Ringe, Scheiben, Zugösen und andere große oder hochbelastete Vorformen ohne vollständig geschlossenes Gesenk herstellen.
Die Temperatur muss während des Prozesses im richtigen Fenster bleiben. Bei großen Bauteilen kann ein erneutes Zwischenerwärmen erforderlich sein. TOS bewertet deshalb die gesamte Prozesskette: Werkstoff, Ofen, Schmiedefolge, Umformgrad, Entgraten, Richten, Wärmebehandlung und eine mögliche CNC-Nachbearbeitung des Schmiedeteils.
China ist besonders für planbare Serien interessant, bei denen Werkstoff, Werkzeuge und Produktionsläufe effizient gebündelt werden können. Für ein neues Produkt vergleichen wir nicht nur den Schmiedepreis, sondern auch Werkzeugkosten, Wärmebehandlung, Nachbearbeitung, Prüfung und Transport.
Fehlt eine vollständige Zeichnung, liegt aber ein vorhandenes Bauteil oder Modell vor? Dann kann TOS das Produkt nachkonstruieren oder 3D-scannen lassen und die relevanten Funktionsmerkmale festlegen, bevor die Anfrage an den Schmiedepartner geht.

Wir bestimmen, welche Zonen die höchsten Belastungen aufnehmen und welche Werkstoffeigenschaften funktional erforderlich sind.

Werkstoff, Knüppelgröße und gegebenenfalls die Anzahl der Schmiedeschritte werden auf Bauteilgewicht und Geometrie abgestimmt.

Wir wählen einen Partner mit geeignetem Ofenbereich, passender Pressen- oder Hammerkapazität und Erfahrung mit vergleichbaren Teilen.

Erste Schmiedeteile werden auf Formfüllung, Maßhaltigkeit, Oberfläche und vereinbarte Werkstoffeigenschaften geprüft.

Wärmebehandlung, Nachbearbeitung, Konservierung, Verpackung und Transport werden in einer Prozesskette geplant.
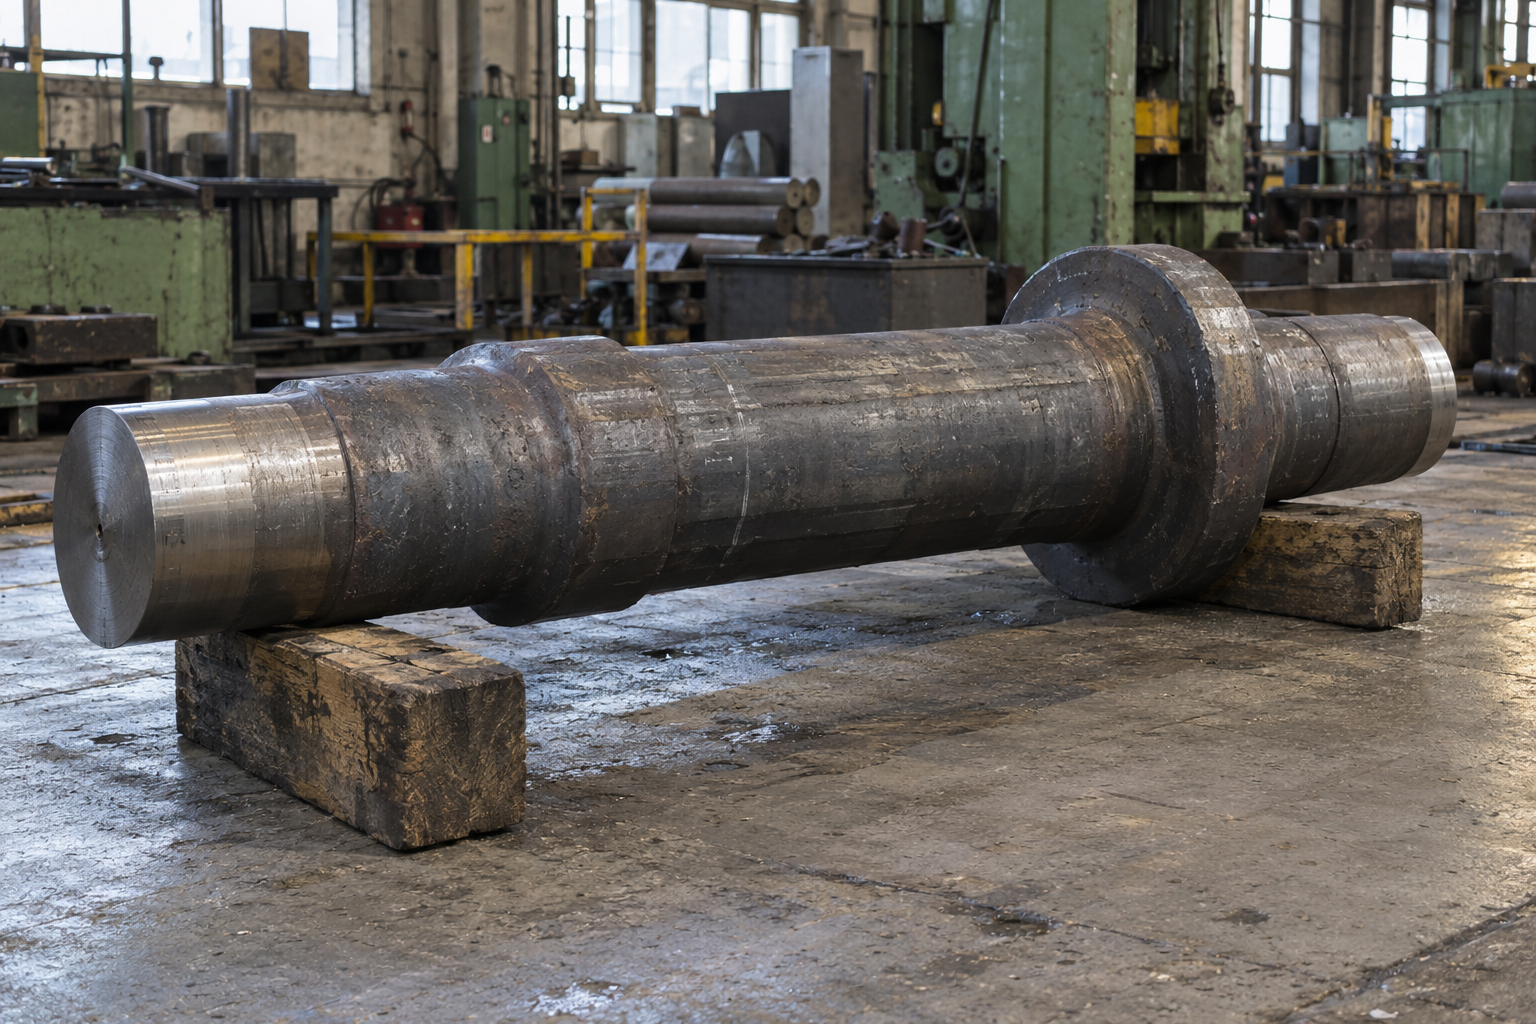
Ein freiformgeschmiedetes Bauteil muss direkt nach dem Schmieden noch nicht seine endgültigen Maße oder seine endgültige Oberfläche besitzen. In nicht funktionalen Bereichen kann die rohe Schmiedeform erhalten bleiben, während Bohrungen, Passungen und Montageflächen später zerspant werden. So bleibt der Faserverlauf erhalten und es wird nur dort bearbeitet, wo es notwendig ist.
Erfahren Sie mehr über unsere Leistungen für industrielle Metallfertigung oder lassen Sie TOS prüfen, welche Kombination aus Freiformschmieden, Wärmebehandlung und Zerspanung für Ihr Bauteil sinnvoll ist.
Ausgangspunkt sind Kundenzeichnung, Werkstoffauswahl, Stückzahlen und funktionale Anforderungen. Anschließend ordnen wir das Bauteil einem chinesischen Schmiedepartner mit geeigneter Anlagenkapazität zu und organisieren Musterteile, Nachbehandlung, Qualitätskontrolle in China und Lieferung.
Wir besprechen Geometrie, Serienumfang, Montagepunkte und die für das Bauteil relevante Belastungsrichtung. Fehlt eine Zeichnung, kann ein vorhandenes Muster nachkonstruiert oder gescannt werden.
Werkstoffnorm, Ausgangsmaterial und gewünschte mechanische Eigenschaften werden festgelegt. Zertifikate werden einbezogen, sofern dies vereinbart ist.
Werkstoffmenge und gegebenenfalls die Vorform werden so gewählt, dass alle Bereiche beim Schmieden ausreichend gefüllt werden.
Wir wählen nach Bauteilgewicht, Abmessungen, Legierung, Ofenbereich, Pressen- oder Hammerkapazität und vorhandener Erfahrung aus.
Erwärmungsmethode, Temperaturfenster und Anzahl der Schmiedegänge werden auf Werkstoff und Form abgestimmt.
Die ersten Teile zeigen, ob Formfüllung, Grat und Faserverlauf der gewählten Prozessroute entsprechen.
Überschüssiges Material wird entfernt. Bei Bedarf werden die Teile kalibriert oder gerichtet, bevor der nächste Bearbeitungsschritt beginnt.
Normalisieren, Härten, Anlassen oder Spannungsarmglühen wird nur eingesetzt, wenn Werkstoff und Produktspezifikation dies erfordern.
Vereinbarte Maße, Oberfläche, Härte und gegebenenfalls mechanische Eigenschaften werden mit geeigneten Prüfmitteln kontrolliert.
Schmiedeteile werden gegen Korrosion und Transportschäden geschützt. TOS organisiert Verpackung, Einfuhr und Lieferung als Teil der kompletten Lieferkette.
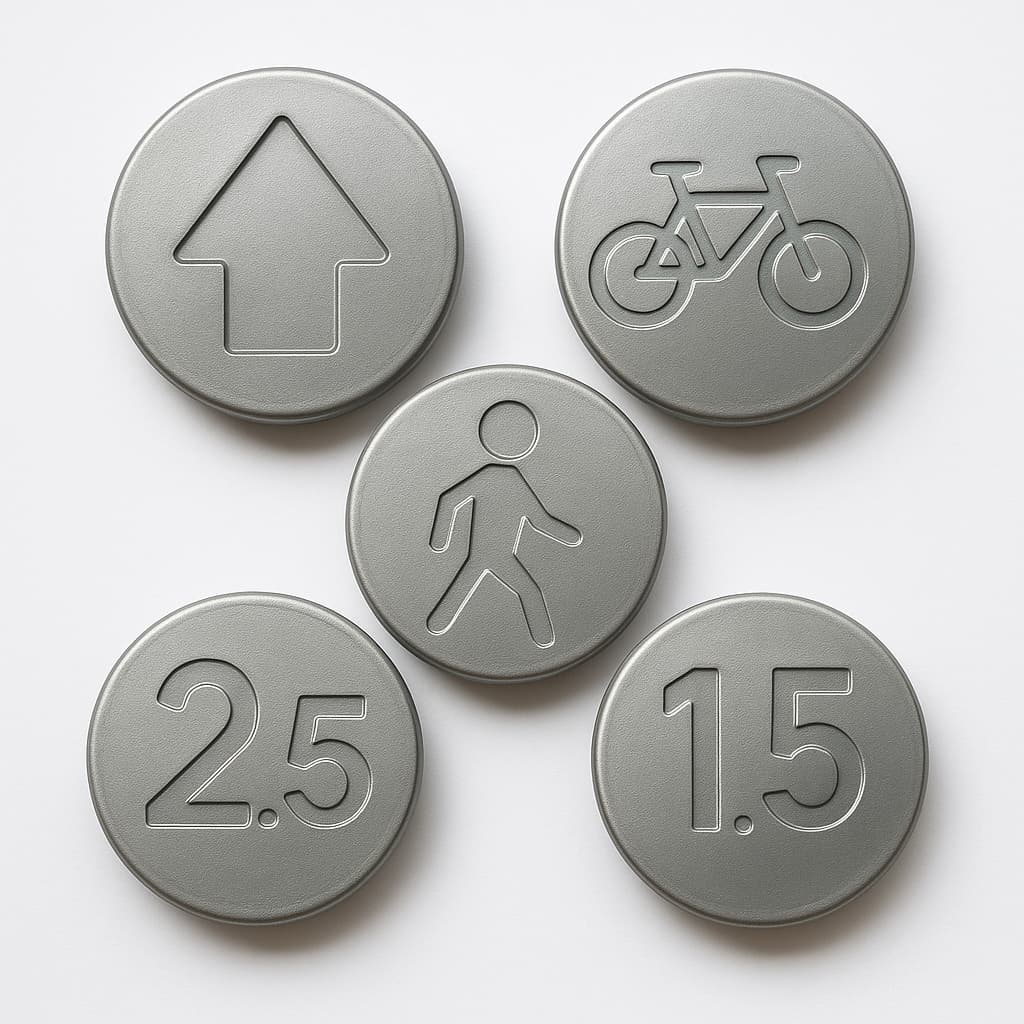
Für einen Stammkunden fertigte TOS eine Serie langlebiger Edelstahl-Markierungsnägel zur Kennzeichnung von Wander- und Fahrradrouten. Die Bauteile entstehen im Feingussverfahren,....
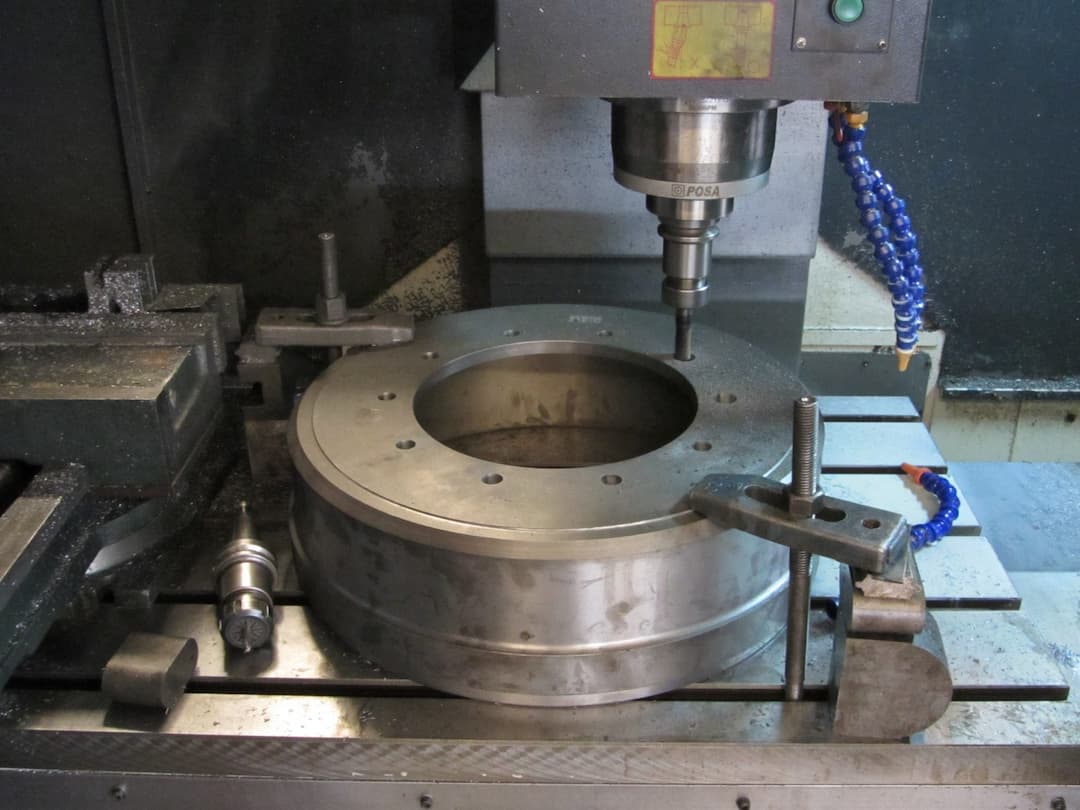
Für einen langjährigen Kunden fertigte TOS Bremstrommeln mit einem Innendurchmesser von 500 mm aus Grauguss EN-GJL-250 (GG25). Die Bauteile entstehen im....
Beim Freiformschmieden wird erhitztes Metall zwischen offenen Werkzeugen umgeformt. Das Werkstück wird zwischen den Pressgängen oder Hammerschlägen gedreht und verschoben. „Warm“ beschreibt dabei die Werkstofftemperatur; „Freiform“ beschreibt das Fertigungsverfahren.
Viele Kohlenstoffstähle und legierte Stähle sind geeignet. Die genaue Prozessroute hängt von Legierung, Bauteilgröße, geforderten Eigenschaften und einer möglichen Wärmebehandlung ab.
Bei erhöhter Temperatur benötigt Stahl weniger Umformkraft und große Formänderungen werden möglich. Das eignet sich für schwere Bauteile und große Querschnitte. Die Temperatur wird während des Prozesses überwacht; zwischen den Pressgängen kann das Werkstück erneut erwärmt werden.
Nein. Die Notwendigkeit ergibt sich aus Werkstoff, Schmiedeprozess und geforderten Eigenschaften. Wenn eine Wärmebehandlung erforderlich ist, legen wir Verfahren und Prüfung vorab fest.
Senden Sie eine Zeichnung oder STEP-Datei, Werkstoff, Stückzahlen und gewünschte Nachbehandlung. Fehlt eine Zeichnung, kann ein physisches Muster oder Modell als Grundlage für Engineering und 3D-Scanning dienen.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.