
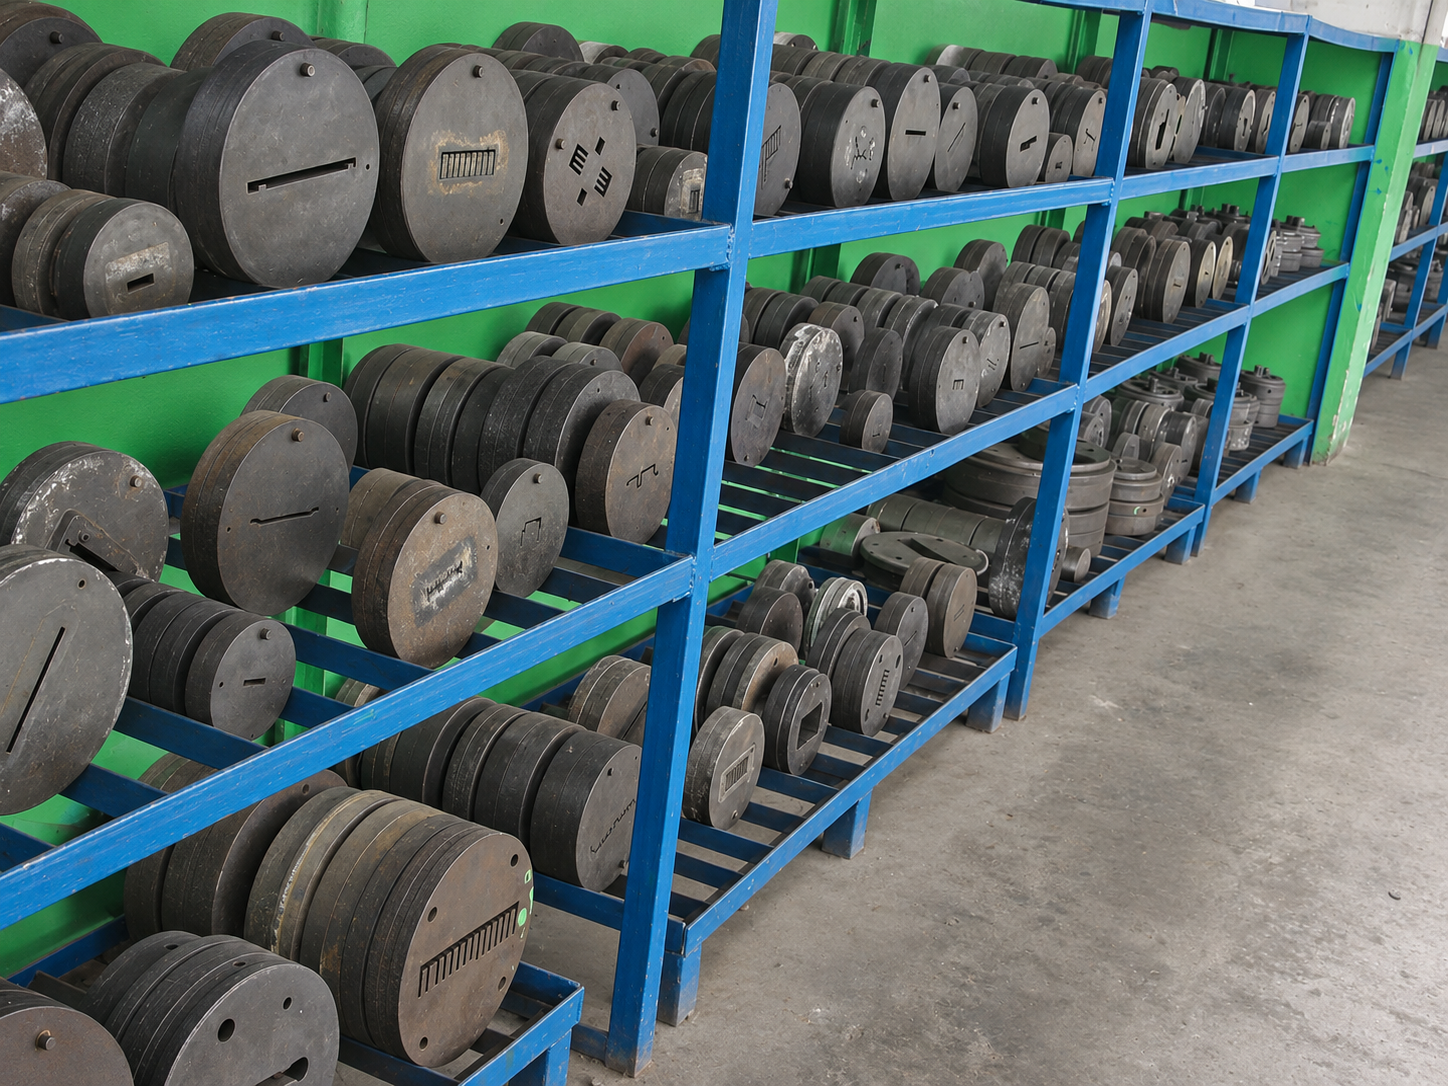
Ein kundenspezifisches Aluminiumprofil benötigt ein Werkzeug, das zu Querschnitt und Strangpresse passt. TOS koordiniert Extrusionswerkzeuge aus China ausgehend von Produktfunktion, gewünschter Legierung und erwartetem Bedarf. Profilgestaltung, Werkzeugkonzept und Prüfung der Versuchsextrusion werden aufeinander abgestimmt.
Dabei betrachten wir nicht nur den Werkzeugpreis. Auch Versuchsextrusion, Korrekturen, Oberflächenqualität und spätere Nachbearbeitung gehören zur Bewertung. Sie haben einen festen Ansprechpartner für Werkzeugprojekt und Profillieferung.

Anschlüsse, Kammern, Nuten und Sichtflächen eindeutig festlegen.

Profilform, Legierung und Strangpresse gemeinsam bewerten.

Messen und passen nach vorab vereinbarten Abnahmepunkten.

Revision, Nutzung, Wartung und Verfügbarkeit vereinbaren.

Technische Abstimmung und Fortschritt über TOS.
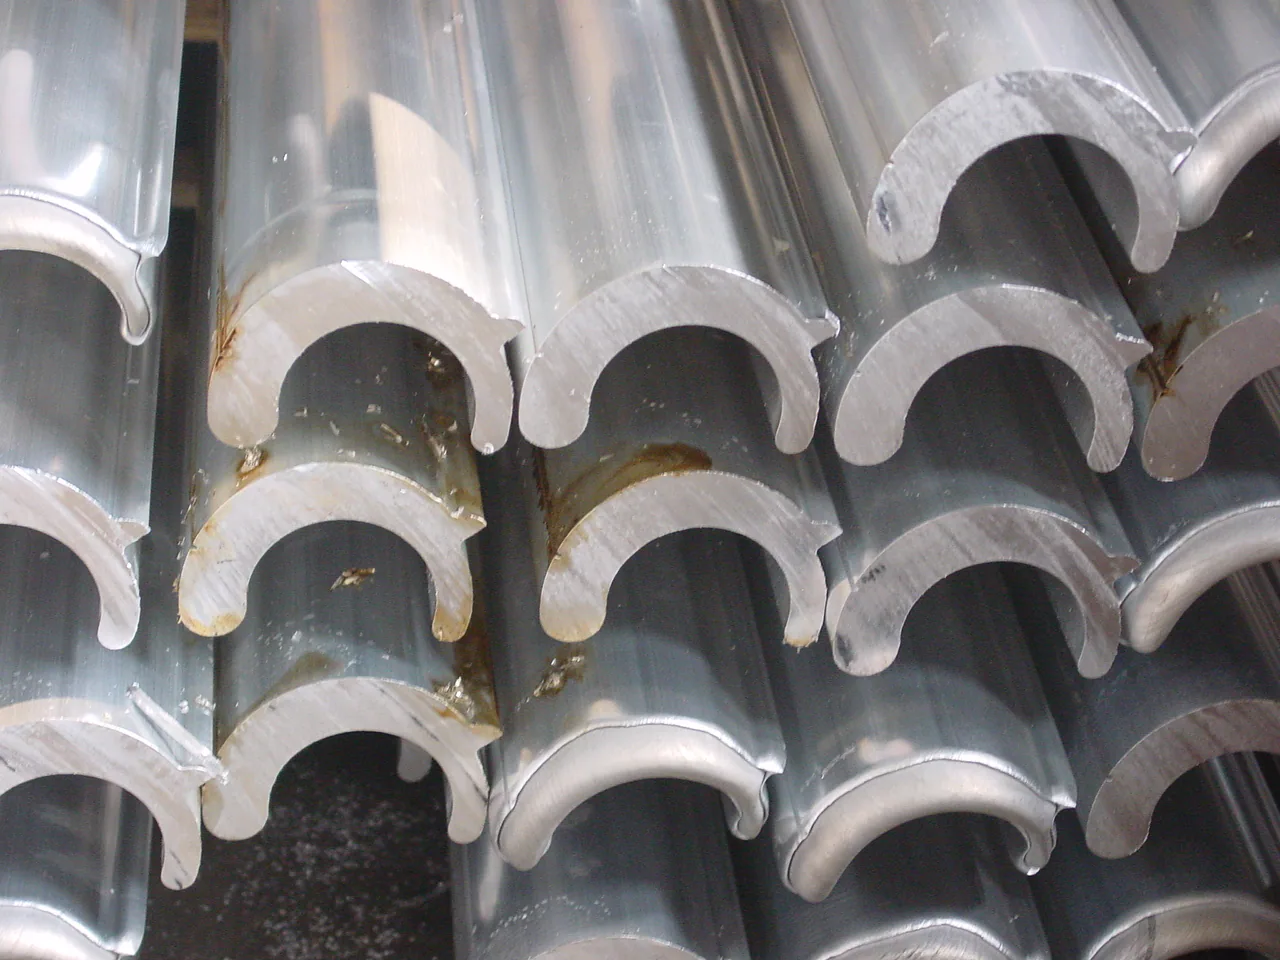
Bei der Extrusion wird erwärmtes Aluminium durch die Öffnung eines Werkzeugs gepresst. Dadurch entsteht ein Profil mit konstantem Querschnitt. Endmaße und Eigenschaften hängen zusätzlich von Pressparametern und Nachbehandlung ab. Die vollständige Fertigungsroute finden Sie unter Aluminiumprofile aus China.
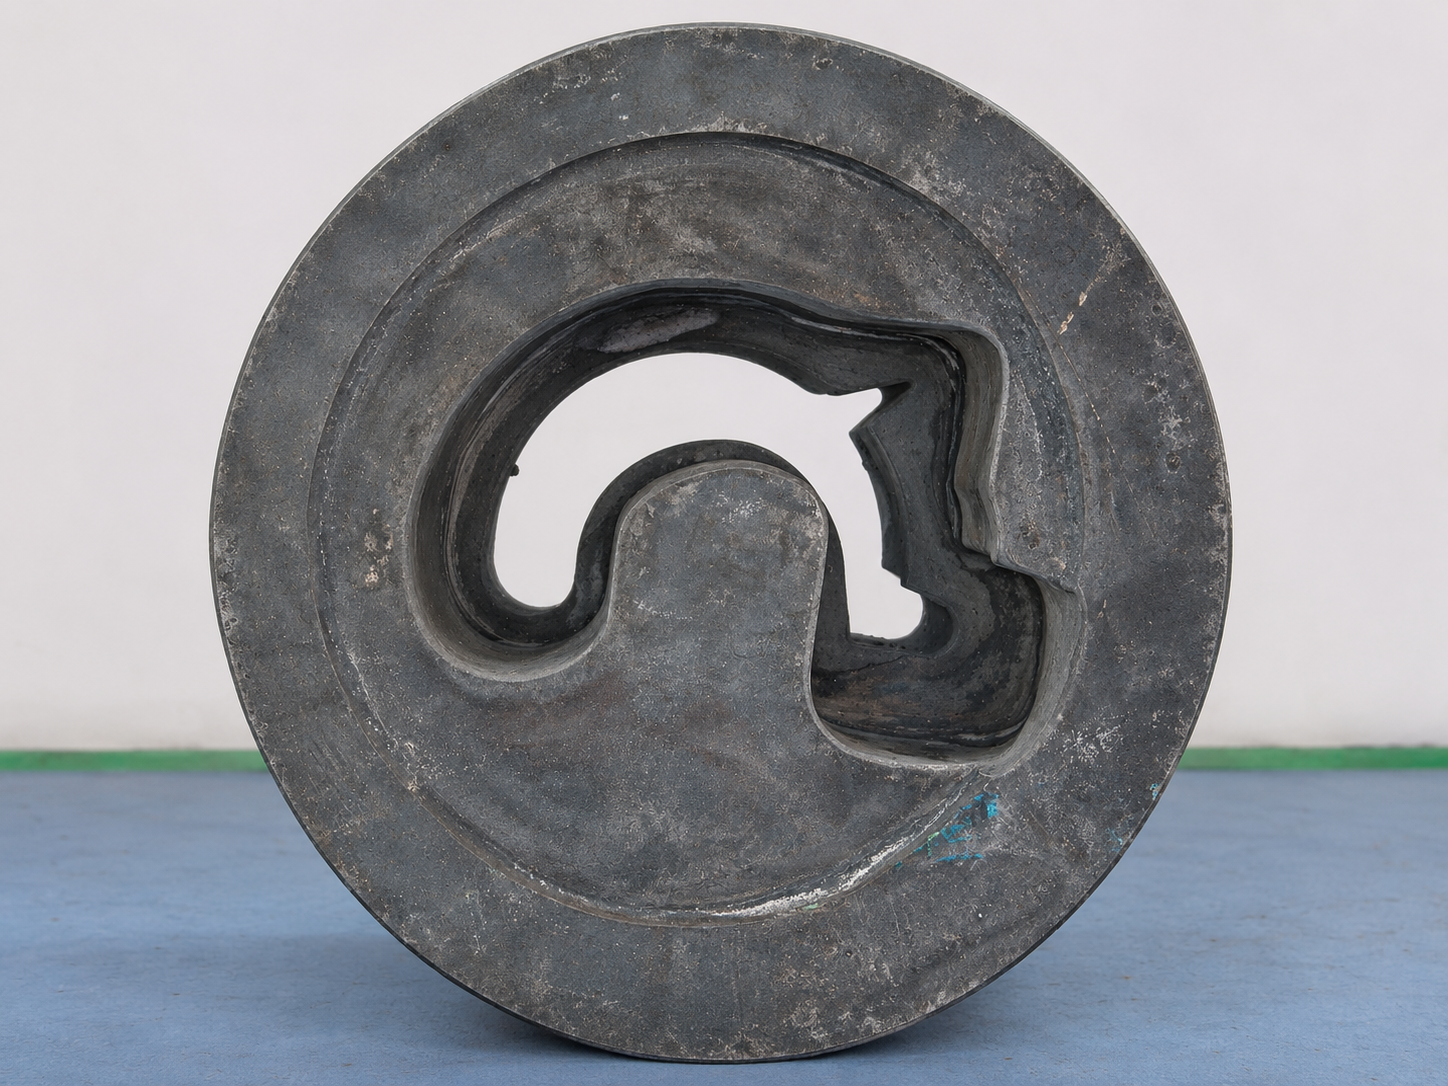
Voll-, Halbhohl- und Hohlprofile benötigen unterschiedliche Werkzeugkonzepte. Ein offenes Profil stellt andere Anforderungen als ein Querschnitt mit geschlossenen Kammern. Bei Hohlprofilen kann ein Brückenwerkzeug eingesetzt werden.
Dünne Rippen, tiefe Nuten und große Wanddickenunterschiede erhöhen die Komplexität. Kennzeichnen Sie funktionale Details wie Klickverbindungen, Schraubkanäle oder Anschlüsse. TOS prüft mögliche Anpassungen für ein herstellbares Profil.
Trennen Sie Merkmale, die beim Extrudieren entstehen, von späteren Bohrungen, Aussparungen und Präzisionsflächen. So wird das Werkzeug zielgerichtet ausgelegt.
Bewerten Sie das Werkzeug anhand des später benötigten Profils. Führungen müssen mit Gleitstücken funktionieren; bei Gehäusen zählen Deckel, Befestigungen und Sichtflächen. Stellen Sie Gegenstücke oder Montagezeichnungen bereit.
Profilform, Legierung, Lieferzustand und Pressmöglichkeiten werden gemeinsam bewertet. Die Materialströmung durch das Werkzeug muss zum Querschnitt passen; notwendige Berechnungen oder Simulationen werden projektbezogen vereinbart.
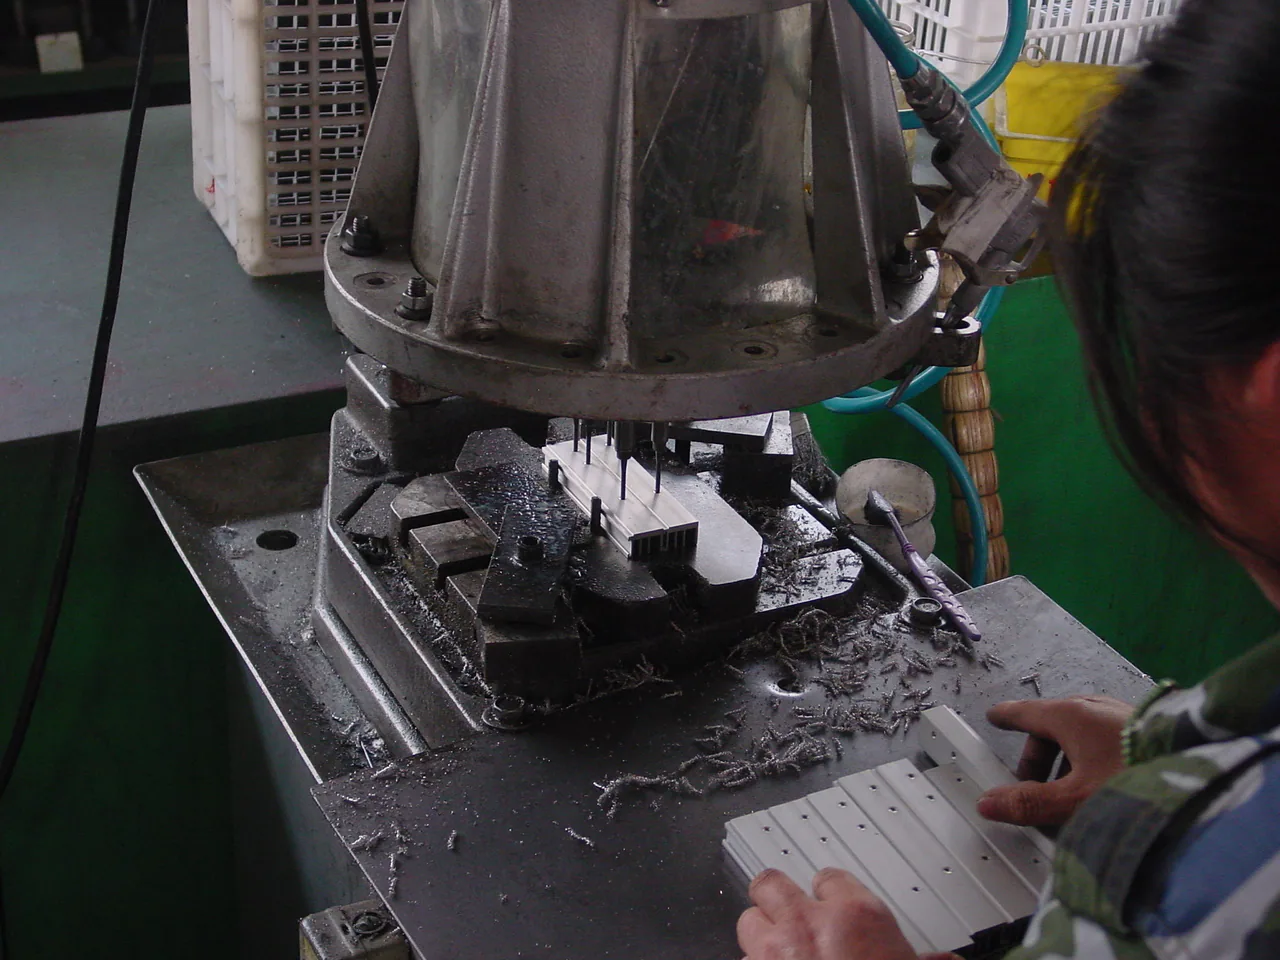
Bohrungen, Gewinde, Aussparungen und präzise Anschlussflächen können eine CNC-Nachbearbeitung der Aluminiumprofile erfordern. Bearbeitungszugabe und Spannmöglichkeit müssen im Profildesign berücksichtigt werden.
Legen Sie fest, ob Handelslängen, zugesägte Stücke oder komplett bearbeitete Teile geliefert werden sollen.

Querschnitt, Werkstoff, Längen und Bedarf zusammenstellen.

Herstellbarkeit und Anschluss an die Strangpresse abstimmen.

Auf Grundlage freigegebener Zeichnung und Vereinbarungen bauen.

Profilform und Funktion kontrollieren; Korrekturen bewerten.

Referenzen dokumentieren und Werkzeugverwaltung vereinbaren.
Eine Versuchsextrusion zeigt, wie das Werkzeug in der vereinbarten Produktionsumgebung arbeitet. Vorab werden benötigte Muster und Prüfergebnisse festgelegt: Querschnitt, Wanddicken, Anschlussmaße, Sichtflächen, Geradheit und Verwindung.
Messmethode und Lieferzustand müssen eindeutig sein. Eine Querschnittsmessung beantwortet andere Fragen als die Prüfung eines langen oder nachbearbeiteten Profils. Toleranzen werden mit dem Fertigungspartner bestätigt.
Ein Messbericht wird mit Zeichnungsrevision und Messbezügen verknüpft. Bei Klick- oder Schiebepassungen gehört die Funktion mit dem Gegenstück zur Bewertung; bei Sichtteilen kann ein Referenzmuster sinnvoll sein.
Bei Abweichungen wird beurteilt, ob Werkzeugkorrektur oder Prozessanpassung erforderlich ist. Eingeschlossene Korrekturschleifen und Änderungen am Produktdesign werden vorab vereinbart.
Bei Anodisieren oder Beschichten muss der endgültige Zustand geprüft werden. Sichtflächen und Passmaße nach der Oberfläche sind ausdrücklich festzulegen.
Ein geeignetes Werkzeug ist Teil einer wiederholbaren Fertigungsroute. Vergleichen Sie Werkzeugkosten zusammen mit Profilbedarf, Versuchsfertigung, Nachbearbeitung und Lieferung.
Vergleichen Sie denselben Leistungsumfang. DFM, Muster, Messergebnisse, Korrekturen und zusätzliche Hilfsmittel müssen eindeutig benannt sein. Ein neuer Querschnitt oder eine große Änderung kann ein angepasstes oder neues Werkzeug erfordern.
Kennzeichnung, Lagerung und Nutzung werden für Ihr Profil festgelegt. Eigentum, Wartung, Reparatur und Ersatzbedingungen gehören zur Vereinbarung.
Eine Werkzeugverlagerung erfordert mehr als Transport. Abmessungen, Unterstützung und Anschlüsse müssen zur Zielpresse passen. Verfügbare Daten und eine erneute Versuchsextrusion gehören in die Bewertung.
Bei Wiederholaufträgen bleiben freigegebener Querschnitt, Legierung, Lieferzustand und Referenzmuster maßgeblich. Informieren Sie sich auch über Aluminium-Strangpressprofile und Lohnfertigung in China.
Stellen Sie Querschnittszeichnung, Anwendung, Längen und Mengen bereit. Kennzeichnen Sie Funktionsmerkmale und vorhandene Gegenstücke oder Referenzprofile.
Legen Sie Legierung und Lieferzustand fest. Belastung, Sichtflächen und Oberflächenbehandlung müssen im Werkzeugkonzept berücksichtigt werden.
Querschnitt, Wandaufbau, Öffnungen, Rippen und Werkzeugunterstützung werden geprüft. Produktänderungen werden vorab abgestimmt und dokumentiert.
Werkzeugausführung und Unterstützung werden auf die ausgewählte Strangpresse abgestimmt. Eine geplante Verlagerung wird bereits hier berücksichtigt.
Zeichnungsrevision, Leistungsumfang, Muster und Abnahmepunkte werden bestätigt. Eigentum, Nutzung, Korrekturen, Lagerung und Wartung werden festgelegt.
Nach Freigabe wird das Werkzeug gefertigt. TOS koordiniert technische Fragen und Fortschritt; Änderungen werden vor Umsetzung geprüft.
Versuchsprofile werden auf Maße, Form und relevante Oberflächen geprüft. Passung und vorgesehene Nachbearbeitung können ebenfalls bewertet werden.
Abweichungen und Anpassungen werden dokumentiert. Nach Korrektur folgt die vereinbarte neue Prüfung; Zeichnung und Referenzmuster bilden die Produktionsgrundlage.
Kennzeichnung und Werkzeugdaten werden geprüft. Reinigung, Lagerung, Wartung und Vorgehen bei Verschleiß oder Schaden werden vereinbart.
Die Profilserie folgt der freigegebenen Ausführung. Bei Werkzeugübertragung werden Verpackung, technische Anbindung und neue Versuchsextrusion abgestimmt.
Querschnitt, Abmessungen, Komplexität und Werkzeugaufbau bestimmen den Preis. Auch DFM, Versuchsextrusion, Korrekturen und unterstützende Werkzeuge gehören zum Leistungsumfang.
Ja, nach technischer Prüfung von Profilform und Produktionsumgebung. Hohlkammern benötigen ein anderes Werkzeugkonzept als einfache offene Querschnitte.
Die Versuchsextrusion zeigt, ob das Profil die vereinbarten Anforderungen erfüllt. Bei Abweichungen werden Werkzeug oder Prozess angepasst und erneut geprüft.
Das wird vorab geprüft. Werkzeugabmessungen, Unterstützung und Zielpresse müssen zusammenpassen. Eigentum, Daten und neue Versuchsmuster werden vereinbart.
Benötigt werden aktuelle Querschnittszeichnung mit kritischen Maßen, Legierung, Lieferzustand, Längen, Mengen und Anwendung. Ergänzen Sie 3D-Modell oder Gegenstück, Nachbearbeitung, Oberfläche und gegebenenfalls Zielstandort.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.