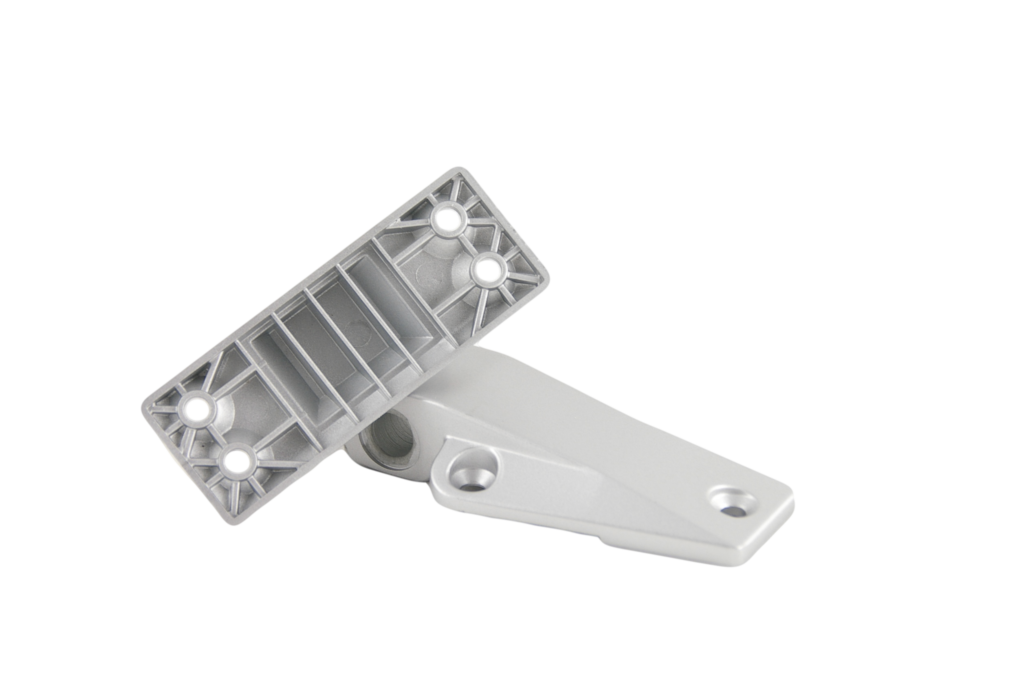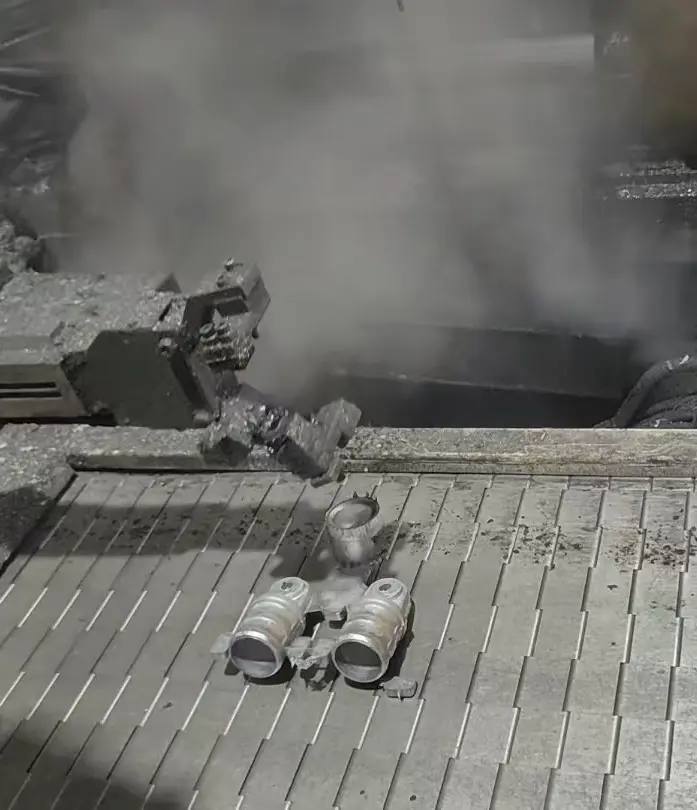

Möchten Sie Bauteile aus Aluminium, Zink oder Magnesium in China im Druckguss fertigen lassen? Aluminium ist ein häufig gewählter Werkstoff für leichte und feste Bauteile. Für kleinere Präzisionsteile kann eine Zinklegierung wie Zamak besser geeignet sein. Beim Druckguss wird flüssiges Metall unter hohem Druck in ein Stahlwerkzeug gepresst. Das ermöglicht dünne Wände, feine Details und kurze Zykluszeiten bei größeren Serien.
TOS wählt einen Produktionspartner nach Legierung, Schließkraft, Bauteilabmessungen, Werkzeugerfahrung und gewünschter Nachbearbeitung aus. Wir organisieren Werkzeugbau, Probeserien, CNC-Bearbeitung, Oberflächenbehandlung, Prüfung und Gesamtlieferung. Weitere technische Informationen finden Sie unter Druckguss.

Wir prüfen Entformungsrichtungen, Rippen, Radien, Hinterschneidungen und Wandstärken auf eine stabile Werkzeugfüllung.

Wir wählen den Partner nach der erforderlichen Aluminium-, Zink- oder Magnesiumlegierung und den geforderten Eigenschaften aus.

Werkzeugaufbau, Kerne, Schieber, Kühlung und Auswerfung werden auf Stückzahlen und Produktform abgestimmt.

Bearbeitete Flächen, Dichtungen und Dichtheitsanforderungen werden früh festgelegt, da sie das Gießkonzept beeinflussen.

Werkzeug, Gießen, Entgraten, Bearbeiten, Finish, Prüfen und Transport bilden eine Lieferroute.
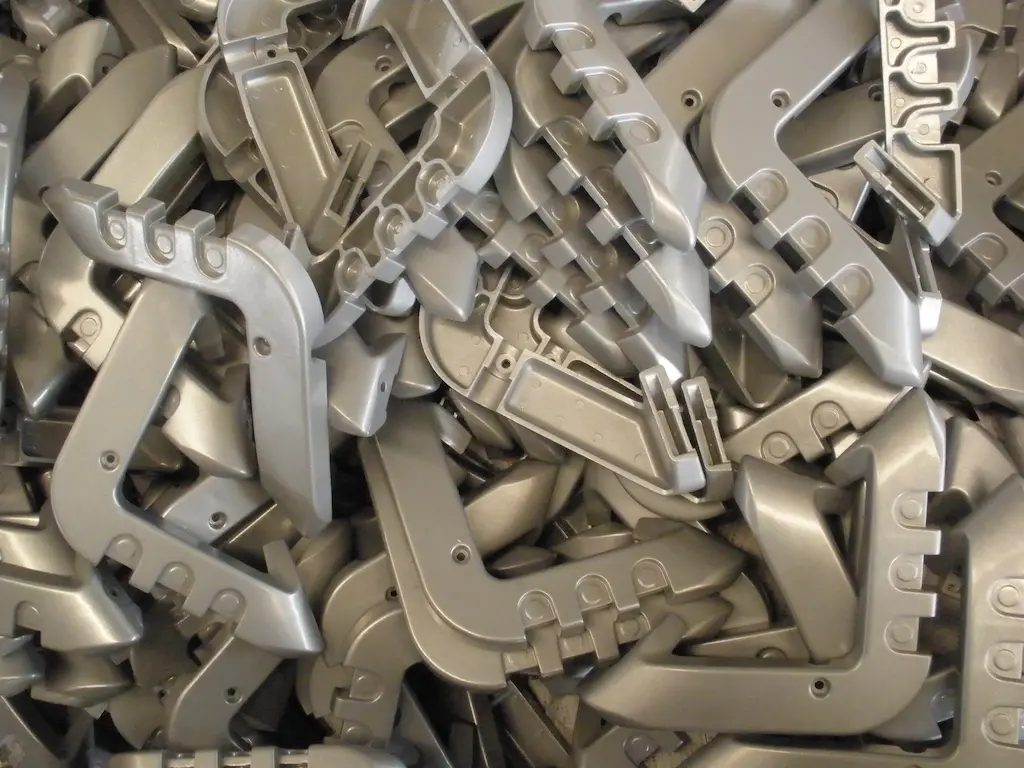
Druckguss erfordert ein präzises Stahlwerkzeug und eine geeignete Maschine. Dadurch sind die Anlaufkosten höher; bei größeren Stückzahlen können kurze Zykluszeiten und geringe Nachbearbeitung jedoch zu einem günstigen Stückpreis führen. Anzahl der Kavitäten, Werkzeugstandzeit, Entgratungsaufwand und Ausschuss beeinflussen das Ergebnis.
TOS vergleicht die vollständige Route: Werkzeug, Probeserie, Fertigung, CNC-Bearbeitung, Oberflächenbehandlung, Prüfung und Lieferung.
Beim Werkzeugbau berücksichtigen wir Werkzeugkonzept, Probeguss, Abnahme und Verwaltung für Wiederholaufträge bereits in der Fertigungsplanung.
China kann interessant sein, wenn Werkzeugbau und größere Serien effizient kombiniert werden sollen. Der Vorteil entsteht besonders bei stabilen Konstruktionen und planbaren Stückzahlen. Für kleine oder häufig wechselnde Serien können Kokillenguss, Sandguss oder Zerspanung besser geeignet sein.
Wir bewerten deshalb nicht nur den Gießpreis, sondern auch Werkzeugkosten, Wartung, Bestand, Transport und Einfuhr. Im Gesamtangebot sehen Sie die Kosten bis zur Lieferung an Ihren Standort.

Geometrie, Legierung, Jahresvolumen und funktionale Merkmale bestimmen, ob Druckguss geeignet ist.

Wir wählen nach Maschinenpark, Schließkraft, Werkzeugbau, Legierung und Folgeprozessen aus.

Anguss, Entlüftung, Kühlung, Schieber und Auswerfung werden aufeinander abgestimmt.

Erste Bauteile werden auf Maßhaltigkeit, Oberfläche, Werkstoff und funktionale Anforderungen geprüft.

Fertigung, Entgraten, Bearbeiten, Beschichten, Prüfung, Verpackung und Transport werden geplant.
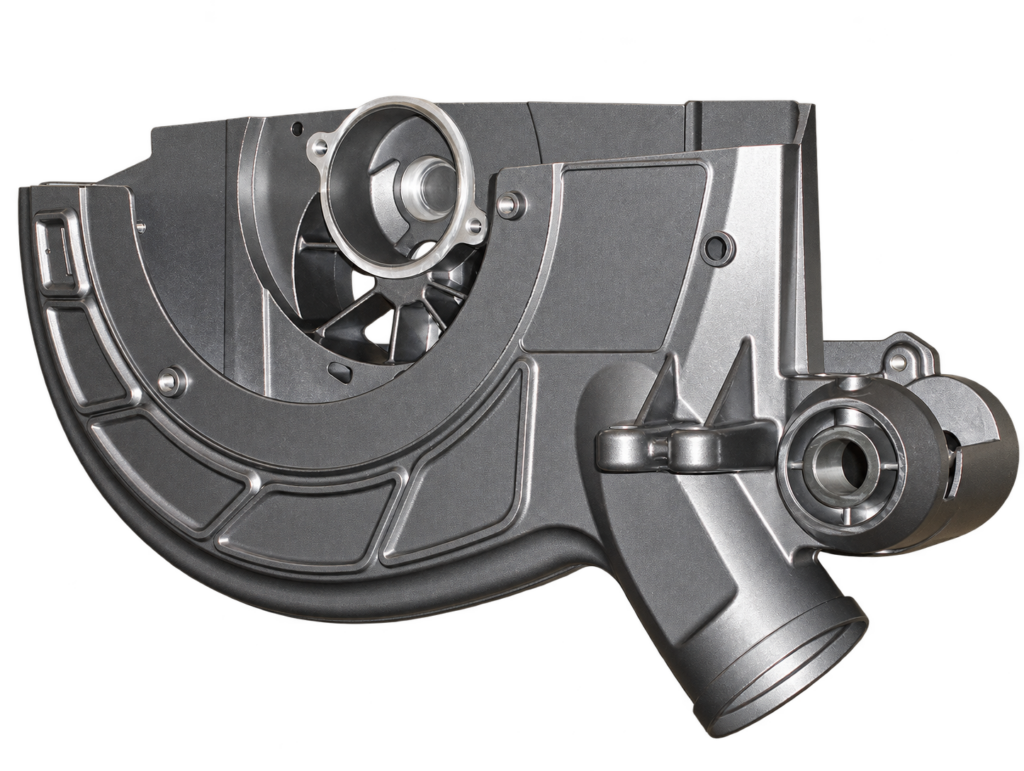
Aluminium verbindet geringes Gewicht mit einem günstigen Verhältnis von Festigkeit zu Gewicht, Korrosionsbeständigkeit und guter Wärmeleitfähigkeit. Es eignet sich unter anderem für Gehäuse, Maschinenbauteile, Kühlkomponenten und größere konstruktive Gussteile. Zu beachten ist die höhere Gießtemperatur: Sie beansprucht das Werkzeug stärker, und sehr kleine scharfe Details lassen sich manchmal besser in einer Zinklegierung ausführen.
Zamak ist eine Familie gut fließender Zinklegierungen. Der Werkstoff ermöglicht feine Details, geringe Wandstärken, glatte Oberflächen und hohe Maßhaltigkeit. Die niedrigere Gießtemperatur kann außerdem Zykluszeit und Werkzeugstandzeit begünstigen. Zamak ist jedoch schwerer und weniger geeignet für hohe Einsatztemperaturen oder Anwendungen, bei denen ein möglichst geringes Produktgewicht entscheidend ist.
Die Wahl erfolgt deshalb nicht allein nach dem Werkstoffpreis. Produktabmessungen, Belastung, Einsatztemperatur, Gewicht, Oberflächenanforderungen, Toleranzen und Seriengröße bestimmen die geeignete Legierung.
Nach dem Gießen werden Angüsse und Grate entfernt. Bohrungen, Dichtflächen und präzise Passungen können CNC-bearbeitet werden. Anschließend sind unter anderem Strahlen, Gleitschleifen, Pulverbeschichten, Nasslackieren, galvanisches Finish oder andere Oberflächenbehandlungen möglich.
Bei dichten oder stark bearbeiteten Bauteilen erfordert Porosität besondere Aufmerksamkeit. Prüf- und Annahmekriterien werden vor der Fertigung festgelegt.
Da die Werkzeuginvestition beim Druckguss relativ hoch ist, kann TOS vor der Freigabe mit Engineering und Produktoptimierung unterstützen. Wir prüfen unter anderem gleichmäßige Wandstärken, Rippen, Entformung, Trennebenen, Schieber und integrierte Funktionen. Dadurch sinkt das Risiko kostspieliger Werkzeugänderungen.
Kundenzeichnung, 3D-Modell, Legierung, Stückzahlen und funktionale Anforderungen bilden die Grundlage. Anschließend wählen wir eine passende chinesische Druckgießerei aus und stimmen Werkzeug, Probeserie, Fertigung, Nachbearbeitung, Prüfung und Lieferung ab.
Stellen Sie Zeichnung, STEP-Datei, Startmenge und erwartetes Jahresvolumen bereit. Die Zeichnung bleibt für Maßhaltigkeit und Prüfung maßgeblich.
Legen Sie Legierung, Oberfläche, Festigkeit, Dichtheitsanforderungen und Einsatzumgebung fest. Diese Anforderungen beeinflussen Gießprozess und Nachbearbeitung.
Wir wählen nach Schließkraft, Schussgewicht, Werkzeugerfahrung, Legierung, Automatisierung und verfügbaren Folgeprozessen aus.
Anzahl der Kavitäten, Schieber, Kerne und Auswerfer wird auf Produktform, Stückzahlen und gewünschte Zykluszeit abgestimmt.
Anguss, Überläufe, Vakuum, Entlüftung und Kühlung werden bewertet, um Formfüllung, Porosität und Maßhaltigkeit zu beherrschen.
Nach der Werkzeugfertigung folgt die Bemusterung. Anpassungen werden umgesetzt, bevor die Probeserie freigegeben wird.
Erste Bauteile werden gemessen und bei Bedarf nach vorab vereinbarten Kriterien auf Dichtheit, Passung oder andere Funktionen geprüft.
Angüsse werden entfernt. Die Teile können CNC-bearbeitet, gleitgeschliffen, gestrahlt, beschichtet oder montiert werden.
Während der Serienfertigung werden vereinbarte Maße und Prozessmerkmale überwacht. Berichte und Rückverfolgbarkeit werden je Auftrag festgelegt.
Wir stimmen Verpackung und Transport ab und legen fest, wie das Werkzeug gelagert, gewartet und für Wiederholaufträge eingesetzt wird.
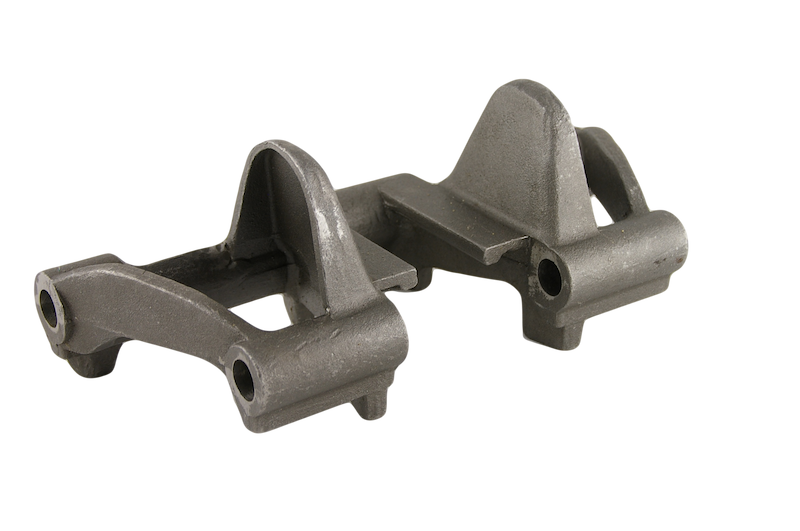
Für einen Kunden, der historische Militärfahrzeuge restauriert, fertigt TOS detailgetreue Kettenglieder. Die Bauteile entstehen im Feingussverfahren, damit komplexe Formen und....
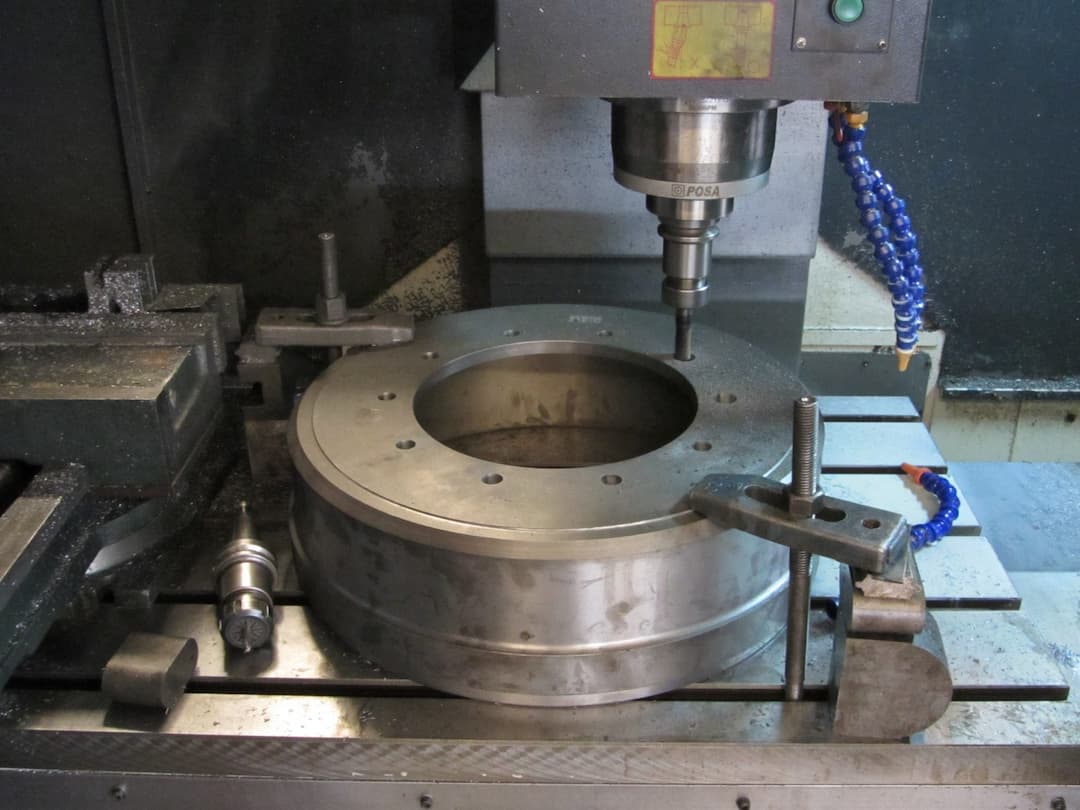
Für einen langjährigen Kunden fertigte TOS Bremstrommeln mit einem Innendurchmesser von 500 mm aus Grauguss EN-GJL-250 (GG25). Die Bauteile entstehen im....
Häufig verwendete Werkstoffe sind Aluminium-, Zink- und Magnesiumlegierungen. Zamak gehört zu den Zinklegierungen. Die endgültige Wahl hängt von Gewicht, Festigkeit, Detaillierung, Einsatztemperatur, Oberflächenanforderungen und verfügbarer Fertigungskapazität ab.
Aufgrund der Werkzeuginvestition ist das Verfahren besonders für größere oder langfristig wiederkehrende Serien interessant. Der wirtschaftliche Umschlagpunkt ist produktspezifisch.
Das ist möglich, doch Porosität, Wandstärke, Werkzeugfüllung und Bearbeitung sind entscheidend. Dichtheitsanforderungen und Prüfverfahren müssen vorab festgelegt werden.
Möglich sind Entgraten, CNC-Bearbeitung, Gleitschleifen, Strahlen, Beschichten, Lackieren, Imprägnieren und Montage, abhängig von Produkt und Partner.
Senden Sie Zeichnung, STEP-Datei, Legierung, Stückzahlen, Jahresvolumen und funktionale Anforderungen einschließlich kritischer Maße und Finish.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.