
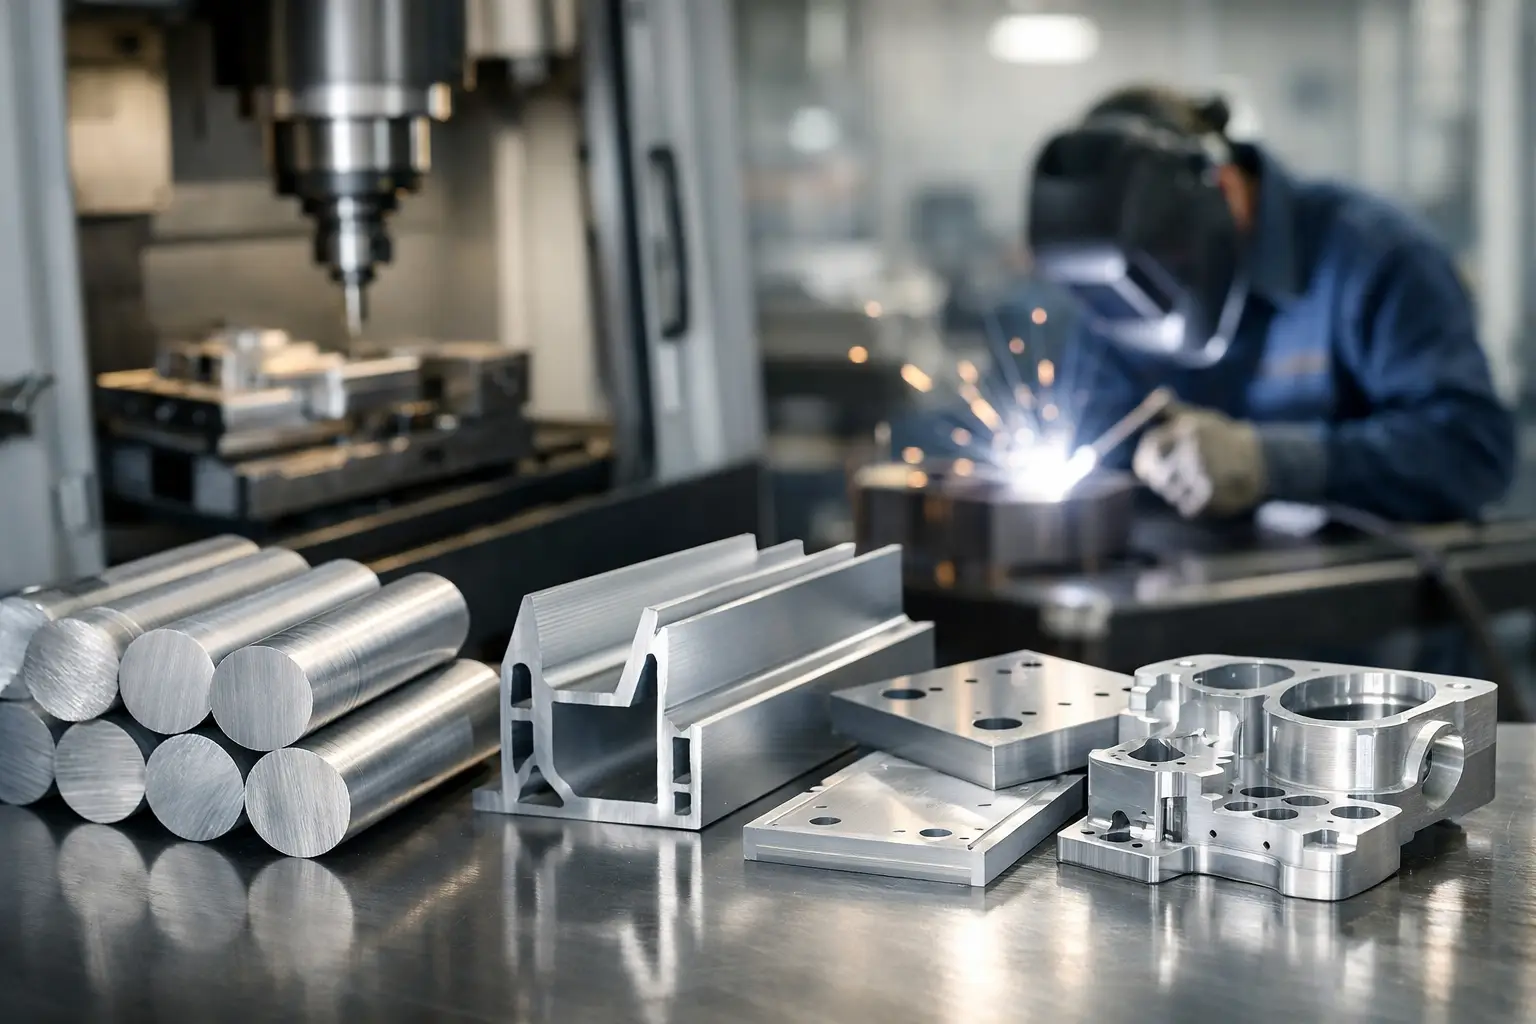
Bei der Wahl des richtigen Fertigungsverfahrens für Aluminiumteile geht es um mehr als die Auswahl einer Maschine. Geometrie, Legierung, Jahresmenge, Werkzeugkosten, Toleranzen, Oberfläche und mechanische Eigenschaften bestimmen gemeinsam, welcher Weg technisch und wirtschaftlich das beste Gesamtergebnis liefert.
CNC-Bearbeitung
Fräsen und Drehen bieten hohe Flexibilität und Präzision für Prototypen, kleine bis mittlere Serien und komplexe lokale Merkmale. Spezielle Umformwerkzeuge sind nicht nötig. Werden jedoch große Materialmengen abgetragen, steigen Ausschussvolumen und Maschinenzeit. Hinweise zur Lieferanten- und Prüfplanung finden Sie im Leitfaden zum Auslagern von CNC-Bearbeitung.
Blechbearbeitung
Schneiden, Biegen, Stanzen und Schweißen eignen sich für Gehäuse, Halterungen und Rahmen. Standardblechdicken und übliche Biegeradien verbessern die Wirtschaftlichkeit. Konstruktionen müssen Rückfederung, Werkzeugzugang und Schweißverzug berücksichtigen.
Aluminiumstrangpressen
Strangpressen ist ideal für lange Profile mit konstantem Querschnitt. Integrierte Kanäle, Rippen und Schraubaufnahmen können spätere Montageschritte reduzieren. Werkzeugkosten und Mindestmengen erfordern jedoch eine stabile Konstruktion und ausreichenden Bedarf. Unser Leitfaden für kundenspezifische Aluminiumprofile erläutert Werkzeug- und Toleranzaspekte.
Sandguss
Sandguss ermöglicht große oder komplexe Geometrien und relativ kleine Stückzahlen bei moderaten Werkzeugkosten. Oberfläche und Maßstreuung sind in der Regel weniger genau als beim Druckguss, sodass Bearbeitungszugaben vorgesehen werden müssen.
Kokillen- und Druckguss
Metallische Formen verbessern Wiederholbarkeit und können Zerspanung reduzieren. Hochdruckguss eignet sich für hohe Stückzahlen sowie dünne, komplexe Konturen. Die Werkzeugkosten sind allerdings hoch, und spätere Konstruktionsänderungen werden teuer.
Schmieden
Durch den gerichteten Faserverlauf entstehen hochfeste, ermüdungsbeständige Komponenten. Schmieden ist besonders für stark belastete Teile geeignet, benötigt aber eigene Werkzeuge und spezialisiertes Prozesswissen.
Legierung und Eigenschaften gemeinsam bewerten
Nicht jede Aluminiumlegierung passt zu jedem Verfahren. Knet- und Gusslegierungen unterscheiden sich deutlich; Wärmebehandlung beeinflusst Festigkeit, Verzug und Zerspanbarkeit. Werkstoff und Fertigungsweg sollten deshalb gemeinsam festgelegt werden, statt zunächst eine Legierung unabhängig vom Prozess vorzuschreiben.
Nachbearbeitung und Sekundärprozesse einbeziehen
Viele Bauteile benötigen Bohren, Gewindeschneiden, Schweißen, Eloxieren, Beschichten oder Montage. Schichtdicken und Wärmebehandlungen verändern Endmaße. Vergleichen Sie den vollständigen, fertigen Artikel – nicht nur den Primärprozess.
Praktische Auswahlmatrix
- Kleine Stückzahl und hohe Flexibilität: CNC-Bearbeitung oder Blechfertigung.
- Langes Profil mit konstantem Querschnitt: Strangpressen.
- Komplexe Form bei geringer Menge: Sandguss.
- Dünnwandige Form bei hoher Stückzahl: Druckguss.
- Hohe strukturelle Belastung: Schmieden oder geeigneter Knetwerkstoff.
Bestätigen Sie die Entscheidung mit Fertigungsgerechtheitsprüfung, Mustern und Gesamtkostenvergleich. Unser Leitfaden zum Auslagern von Metallguss vertieft die Gussverfahren.
Verfahren an Jahresbedarf und Produktlebensdauer anpassen
Die Prototypenmenge allein darf nicht das Serienverfahren bestimmen. Berücksichtigen Sie Jahresbedarf, Laufzeit, Loshäufigkeit und Änderungswahrscheinlichkeit. CNC-Bearbeitung minimiert oft die Anfangsinvestition; Strangpressen, Schmieden oder Gießen können nach Werkzeugfreigabe den Stückpreis deutlich senken. Modellieren Sie den Break-even mit realistischen Kosten für Ausschuss, Finish und Prüfung.
Solange sich die Konstruktion verändert, bleibt ein flexibler Prozess vorteilhaft. Erst bei stabiler Geometrie und verlässlichem Bedarf lohnt sich ein dediziertes Werkzeug. Vergleichen Sie die Gesamtkosten des Fertigungsteils statt nur den Angebotspreis.
Legierung, Wärmebehandlung und Finish zusammen planen
Das gewählte Verfahren begrenzt verfügbare Werkstoffformen und beeinflusst Gefüge, Porosität und Maßstabilität. Wärmebehandlung, Eloxieren und Bearbeitungszugaben müssen vor Zeichnungsfreigabe zusammenpassen. Definieren Sie, ob kritische Maße vor oder nach dem Finish gelten und wie Oberflächen beim Transport geschützt werden. Ein gemeinsamer Qualitäts- und Prüfplan deckt Werkstoffidentität, Maße und Oberfläche ab.
Fazit
Das beste Fertigungsverfahren für Aluminium verbindet Bauteilfunktion, Menge, Investition und nachgelagerte Arbeit. Vor der Werkzeugfreigabe sollten repräsentative Muster und die Beherrschung kritischer Merkmale bestätigt werden. TOS unterstützt OEMs beim Verfahrensvergleich, der Lieferantenqualifizierung und der Koordination fertiger Komponenten von der Konstruktion bis zur Lieferung.