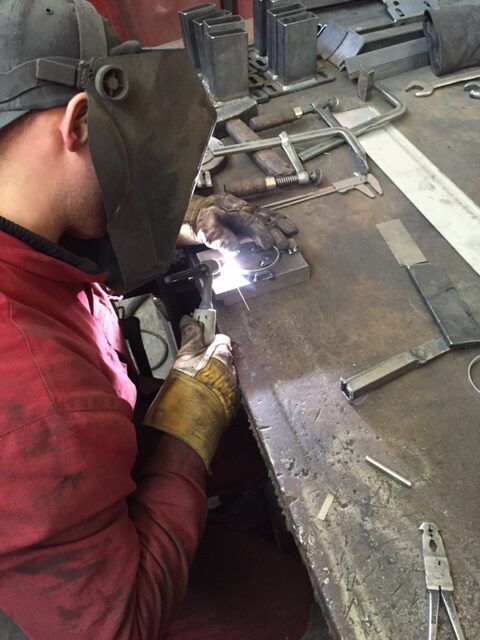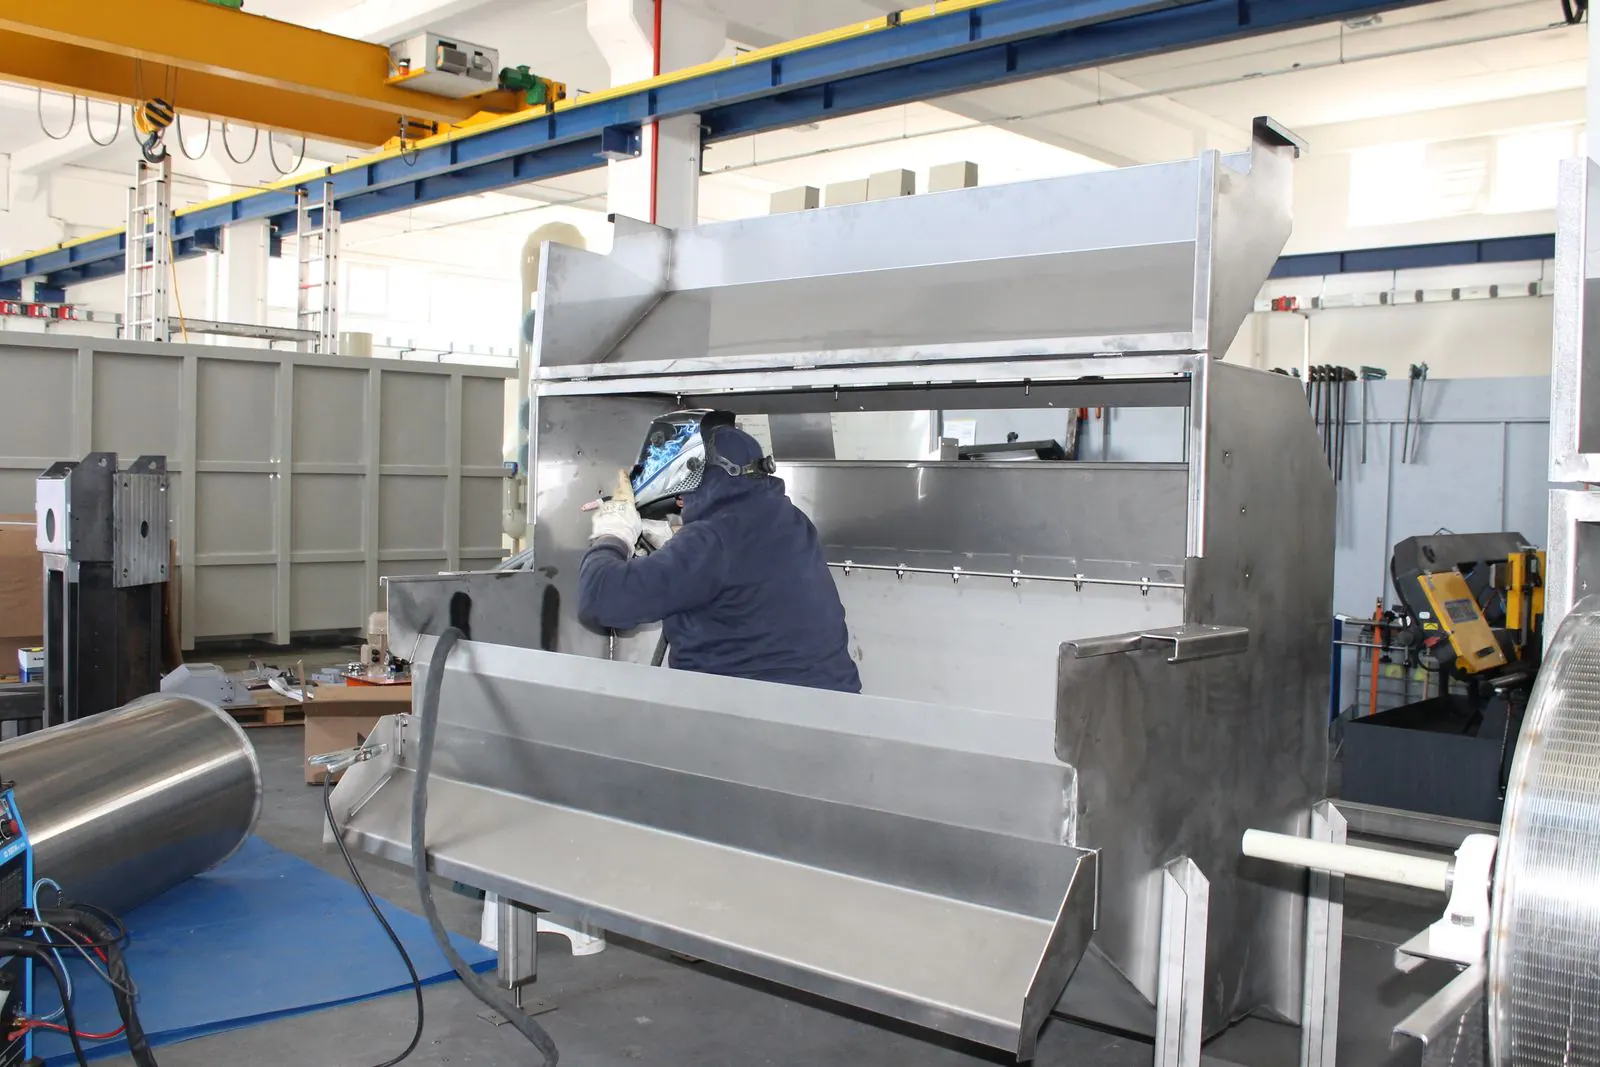

Möchten Sie Bauteile aus Edelstahl oder Aluminium schweißen lassen, bei denen Naht, Passung und Oberfläche sorgfältig zusammenspielen? TOS koordiniert WIG-Schweißen in China – international auch TIG genannt – für Blechteile und Baugruppen nach Zeichnung. Wir bewerten Verbindung, Werkstoff, Vorbereitung und gewünschten Lieferzustand gemeinsam.
Die Route kann Schneiden, Abkanten, CNC-Nachbearbeitung, Reinigung, Oberflächenbearbeitung und Montage umfassen. Sie behalten einen festen Ansprechpartner für technische Abstimmung, Erstmuster, Prüfung und Lieferung.

Die Verbindung wird mit Werkstoff, Belastung, Passung und gewünschtem Lieferzustand abgestimmt.

Fugen, Oberflächen und Werkstoffbehandlung werden auf den Schweißprozess abgestimmt.

Legen Sie fest, ob die Naht sichtbar bleibt und welche Anforderungen für Verfärbung, Schleifen und Oberfläche gelten.

Aufspannung, Arbeitsfolge und mögliche Nachbearbeitung orientieren sich an den kritischen Produktmaßen.

TOS kombiniert die Schweißfertigung mit weiterer Bearbeitung, Oberfläche und Montage nach Vereinbarung.
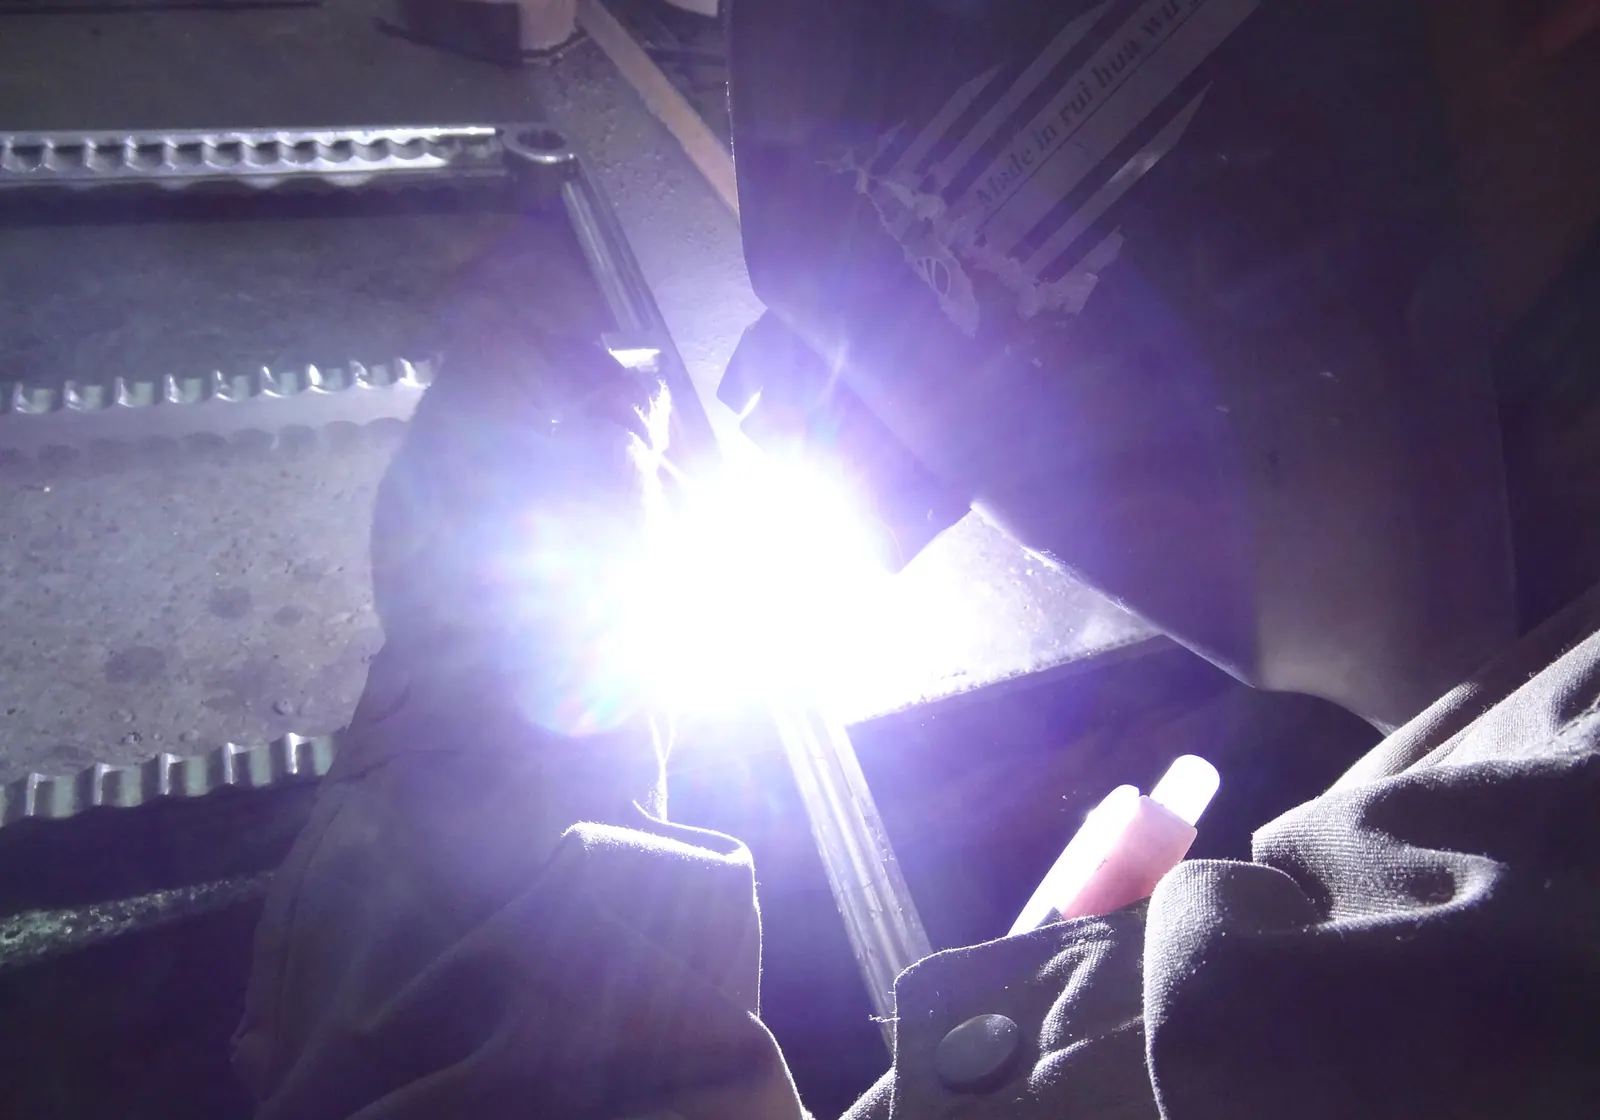
Beim WIG-Schweißen entsteht der Lichtbogen zwischen einer nicht abschmelzenden Wolframelektrode und dem Werkstück. Schutzgas schirmt das Schmelzbad ab; Zusatzwerkstoff wird bei Bedarf separat zugeführt. Dadurch lässt sich die Verbindung gezielt steuern.
WIG eignet sich für dünnwandige Teile, genau passende Verbindungen und Schweißarbeiten, bei denen die Oberfläche wichtig ist. Es wird unter anderem für Edelstahl und Aluminium eingesetzt. Die genaue Werkstoffgüte, Dicke und Verbindung bestimmen die Ausführung.
Für eine wirtschaftliche Serienroute vergleichen wir WIG bei Bedarf mit dem MIG/MAG-Schweißen in China. Manuelles WIG-Schweißen benötigt meist mehr Zeit; entscheidend sind die vollständigen Produktanforderungen und Gesamtkosten.
Die Vorbereitung kann Laserschneiden, Abkanten und die Bearbeitung von Anschlussflächen umfassen. TOS stimmt diese Schritte auf Montage und Endmaße ab.
Wann eignet sich WIG-Schweißfertigung in China? Wiederkehrende Abrufe und eine klare Produktdefinition bilden eine gute Grundlage, besonders wenn das Schweißen Teil eines komplett bearbeiteten und fertigen Produkts ist. TOS vergleicht Werkstoff, Vorbereitung, Schweißzeit, Hilfsmittel, Prüfung, Oberfläche, Verpackung und Transport. Ein kleines Eilteil oder eine stark veränderliche Konstruktion passt häufig besser zu einer anderen Route.

Sie übermitteln Zeichnungen, Werkstoff, Anwendung, Mengen und gewünschte Oberfläche.

Wir bewerten Vorbereitung, Zugänglichkeit, Gasschutz und Reihenfolge der Bearbeitungen.

Erste Teile werden auf Naht, Maße, Oberfläche und Passung geprüft.

Nach Freigabe folgen Serie, mögliche Nachbearbeitung, Reinigung und Montage.

Endkontrolle, Dokumentation und Verpackung entsprechen dem vereinbarten Lieferzustand.
Die genaue Werkstoffgüte. Nennen Sie Norm, Güte, Blech- oder Wanddicke und relevante Werkstoffdokumente. Vorbereitung und Zusatzwerkstoff werden je Verbindung festgelegt. Nicht jede Aluminiumlegierung oder Werkstoffkombination eignet sich ohne Prüfung.
Sauberkeit und Fugen. Öl, Schmutz und Oxide beeinflussen den Prozess. Bei Edelstahl werden Fremdverunreinigungen und Werkzeughandhabung berücksichtigt; bei Aluminium erfordert die Oxidschicht Aufmerksamkeit. Gute Passung verhindert, dass die Naht Bauteilabweichungen unnötig ausgleichen muss.
Schutz der Nahtwurzel. Wenn die Rückseite vor Oxidation geschützt werden muss, kann zusätzlicher Formierschutz erforderlich sein. Innenbereich, Zugänglichkeit und Anwendung werden vorab besprochen. Eine saubere Außenseite beweist nicht, dass auch die Innenseite den Anforderungen entspricht.
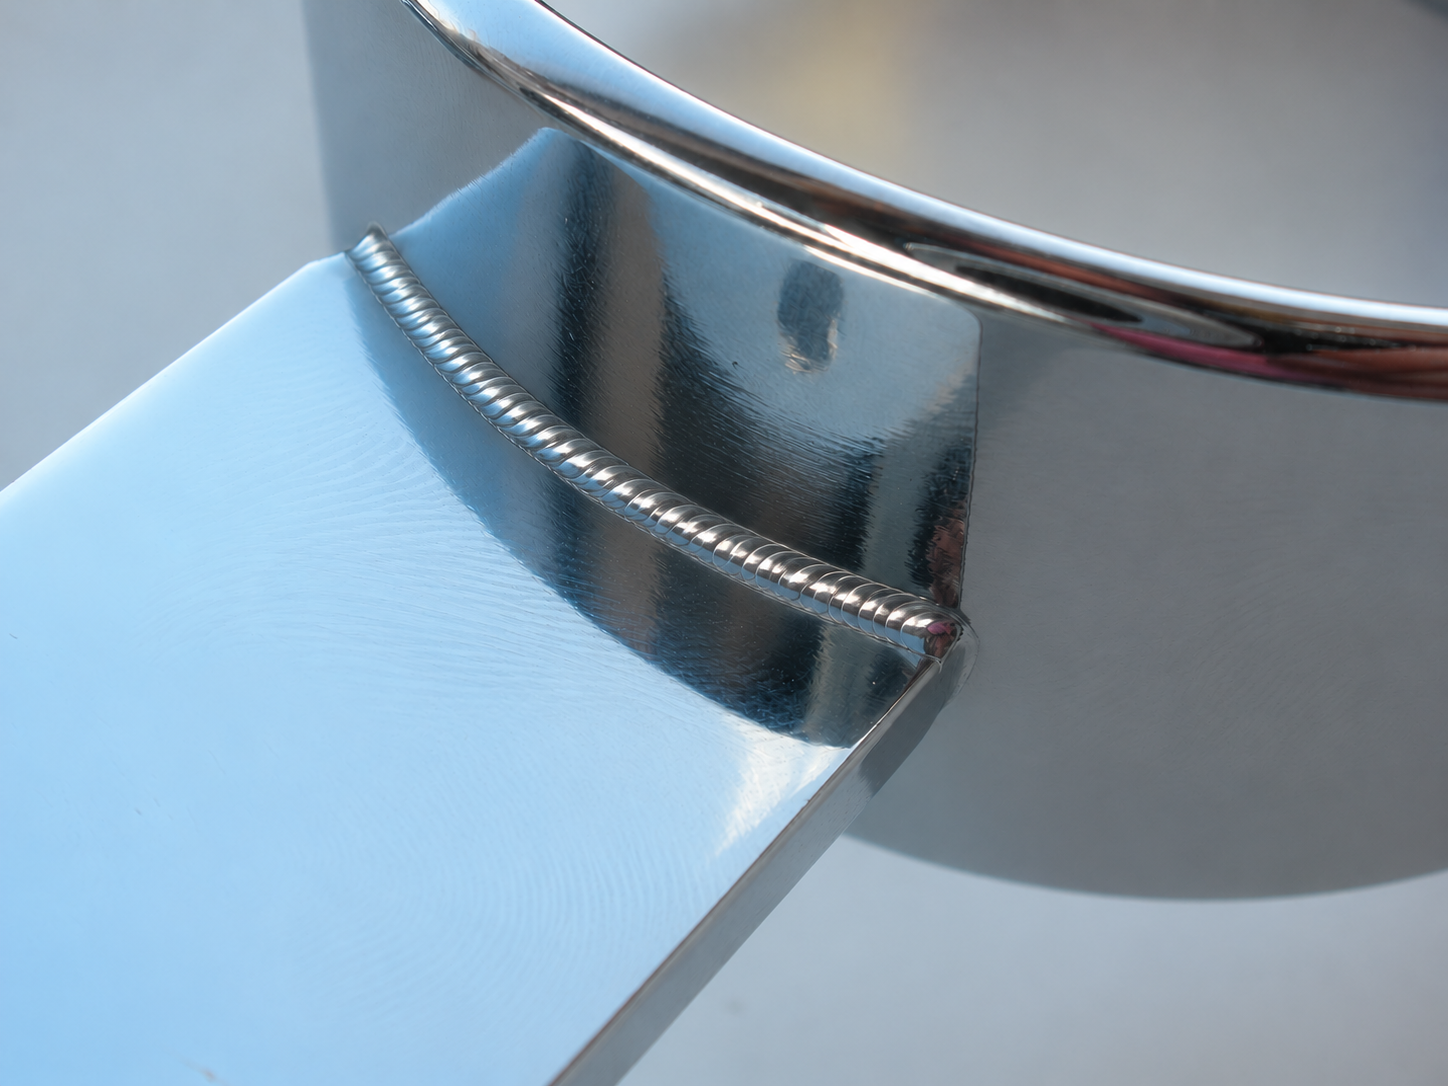
Verfärbung und Oberfläche. Legen Sie zulässige Verfärbung und Nahtstruktur fest. Reinigen, Schleifen, Beizen, Passivieren oder Polieren wird nur aufgenommen, wenn es zu Werkstoff und Anwendung passt.
Verzug und Passung. Auch WIG-Schweißen kann durch Wärme und Schrumpfung verziehen. Geben Sie Messbezüge und kritische Maße nach Schweißen und Oberfläche an. Präzise Bohrungen oder Flächen können eine Nachbearbeitung erfordern.
Funktionale Anforderungen. Nennen Sie Dichtheit, Reinigbarkeit oder Einsatzumgebung ausdrücklich. Das Verfahren allein beweist weder Dichtheit noch hygienische Eignung. Erforderliche Prüfungen, Qualifikationen und Dokumente werden vor Auftrag vereinbart.
Blechbaugruppen aus Edelstahl, Aluminiumgehäuse und andere zusammengesetzte Teile erfordern eine abgestimmte Arbeitsfolge. Einzelteile müssen passend vorbereitet werden, bevor Zusammenbau und Schweißen beginnen. Bei Wiederholaufträgen bleiben freigegebener Zeichnungsstand und vereinbarte Qualität maßgeblich.
Für genaue Funktionsbohrungen oder Montageflächen kann eine CNC-Nachbearbeitung nach dem Schweißen erforderlich sein. Danach folgen Reinigung, Oberflächenbearbeitung und mögliche Montage. Sicht- und Passflächen werden auch bei Lagerung und Transport geschützt.
TOS stimmt die Route mit einem geeigneten Produktionspartner ab. Lesen Sie außerdem zu Schweißkonstruktionen, unserer Qualitätskontrolle und zur Lohnfertigung in China.
Sie liefern Baugruppen- und Einzelteilzeichnungen sowie möglichst ein 3D-Modell. Nennen Sie Revisionen, Werkstoff, Mengen, Anwendung, Schweißdetails und Lieferzustand.
Der Partner bewertet Werkstoff, Dicke, Nahtgeometrie und Zugänglichkeit. WIG wird ausgehend von Funktion, Oberfläche und Serie mit anderen Schweißverfahren verglichen.
Schneiden, Abkanten und mögliche Vorbearbeitung liefern passende Einzelteile. Reinigung, Kantenvorbereitung und Werkstoffbehandlung werden auf den Schweißprozess abgestimmt.
Die Route umfasst Positionieren, Heften und Schweißen. Bei Bedarf werden Hilfsmittel und Schutz der Rückseite einbezogen. Kosten und Vereinbarungen für produktbezogene Hilfsmittel werden festgelegt.
Erste Teile werden nach der vorgeschlagenen Route gefertigt. Geprüft werden vereinbarte Nähte, Endgeometrie, Oberfläche und funktionale Passung.
Korrekturen werden vor Serienbeginn abgestimmt. Freigegebene Zeichnung, Oberfläche und Abnahmekriterien bilden die Grundlage der Freigabe.
Der Produktionspartner schweißt nach der freigegebenen Route. Zwischenprüfungen konzentrieren sich auf relevante Maße, Verbindungen, Werkstoffbehandlung und Verzug.
Funktionsbohrungen oder Flächen werden bei Bedarf nachbearbeitet. Reinigen, Schleifen und weitere Oberflächenarbeiten folgen den vereinbarten Anforderungen.
Das lieferfähige Produkt wird gemäß den vereinbarten Maß-, Schweiß- und Oberflächenanforderungen geprüft. Zusätzliche Prüfungen oder Berichte erfolgen nach Vereinbarung.
Die Verpackung schützt Form, Sichtflächen und funktionale Anschlüsse. TOS koordiniert Dokumentation, Logistik und Lieferung.
WIG eignet sich, wenn kontrollierte Verbindungen, dünne Bauteile oder eine gepflegte Nahtoberfläche wichtig sind. MIG/MAG kann für andere Verbindungen oder höhere Abschmelzleistung geeigneter sein. Werkstoff, Geometrie, Qualität und Gesamtkosten bestimmen die Wahl.
WIG wird für Edelstahl und Aluminium eingesetzt, doch Güte, Dicke und Verbindung müssen bewertet werden. Nennen Sie Werkstoffnorm und Legierung. Vorbereitung und Nachbearbeitung werden je Produkt festgelegt.
Wenn die Nahtwurzel vor Oxidation geschützt werden muss, kann zusätzlicher Gasschutz an der Rückseite erforderlich sein. Das hängt von Werkstoff, Verbindung und Anwendung ab. Anforderungen an Innenfläche, Reinigbarkeit und Korrosionsbeständigkeit werden vorab genannt.
Nein. Oberfläche, Verfärbung, Rauheit, Reinigbarkeit und Dichtheit ergeben sich aus Konstruktion sowie Fertigungs- und Prüfroute. Nennen Sie diese Anforderungen ausdrücklich; Prüfungen und Dokumente werden vorab vereinbart.
Liefern Sie aktuelle Baugruppen- und Einzelteilzeichnungen, möglichst mit 3D-Modell. Nennen Sie Werkstoff, Mengen, Schweißdetails, kritische Maße und Oberfläche. Geben Sie Anforderungen an Innenbereich, Dichtheit, Qualifikation, Prüfung und Verpackung an.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.