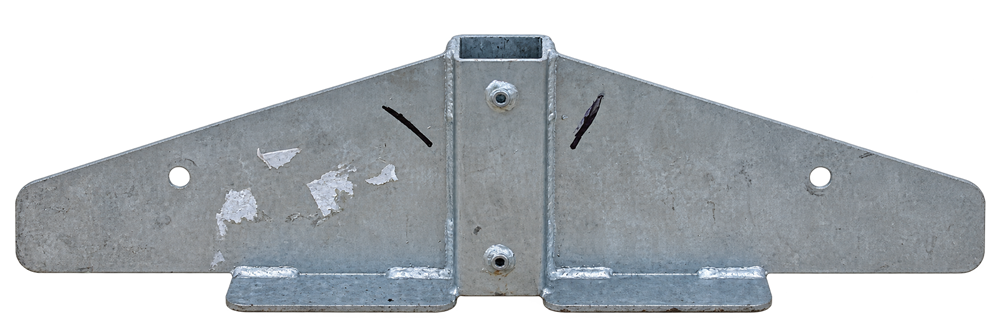

Benötigen Sie Abkanten und Biegen in China als Teil eines kompletten Produkts? TOS begleitet die Fertigung gekanteter Halterungen, Gehäuse, Abdeckungen, Träger und zusammengesetzter Blechteile nach Zeichnung. Wir betrachten das Biegen zusammen mit dem Zuschnitt, möglichen Schweißverbindungen, der CNC-Nachbearbeitung und der gewünschten Oberflächenbehandlung.
Die Endgeometrie ist entscheidend: Stimmen Flansche, Bohrungen, Winkel und Montageflächen nach allen Bearbeitungsschritten? TOS stimmt Werkstoff, Abwicklung, Werkzeuge, Arbeitsfolge und Qualitätskontrolle aufeinander ab. Sie erhalten den vereinbarten Lieferzustand und haben einen festen Ansprechpartner für die gesamte Fertigungsroute und Lieferung.

Winkel, Flanschlängen und Montagepunkte werden ausgehend vom später verwendeten Bauteil bewertet.

Blechqualität, Dicke und Biegbarkeit werden mit dem gewünschten Innenradius und der Form abgestimmt.

Werkzeug, Zugänglichkeit und mögliche Kollisionen bestimmen die Reihenfolge der Biegungen.

Die Prüfvereinbarung konzentriert sich auf die gekantete Form, Bohrungspositionen, Anschlüsse und Montage.

Laserschneiden, Schweißen, CNC-Bearbeitung, Beschichtung und Montage können an das Biegen anschließen.
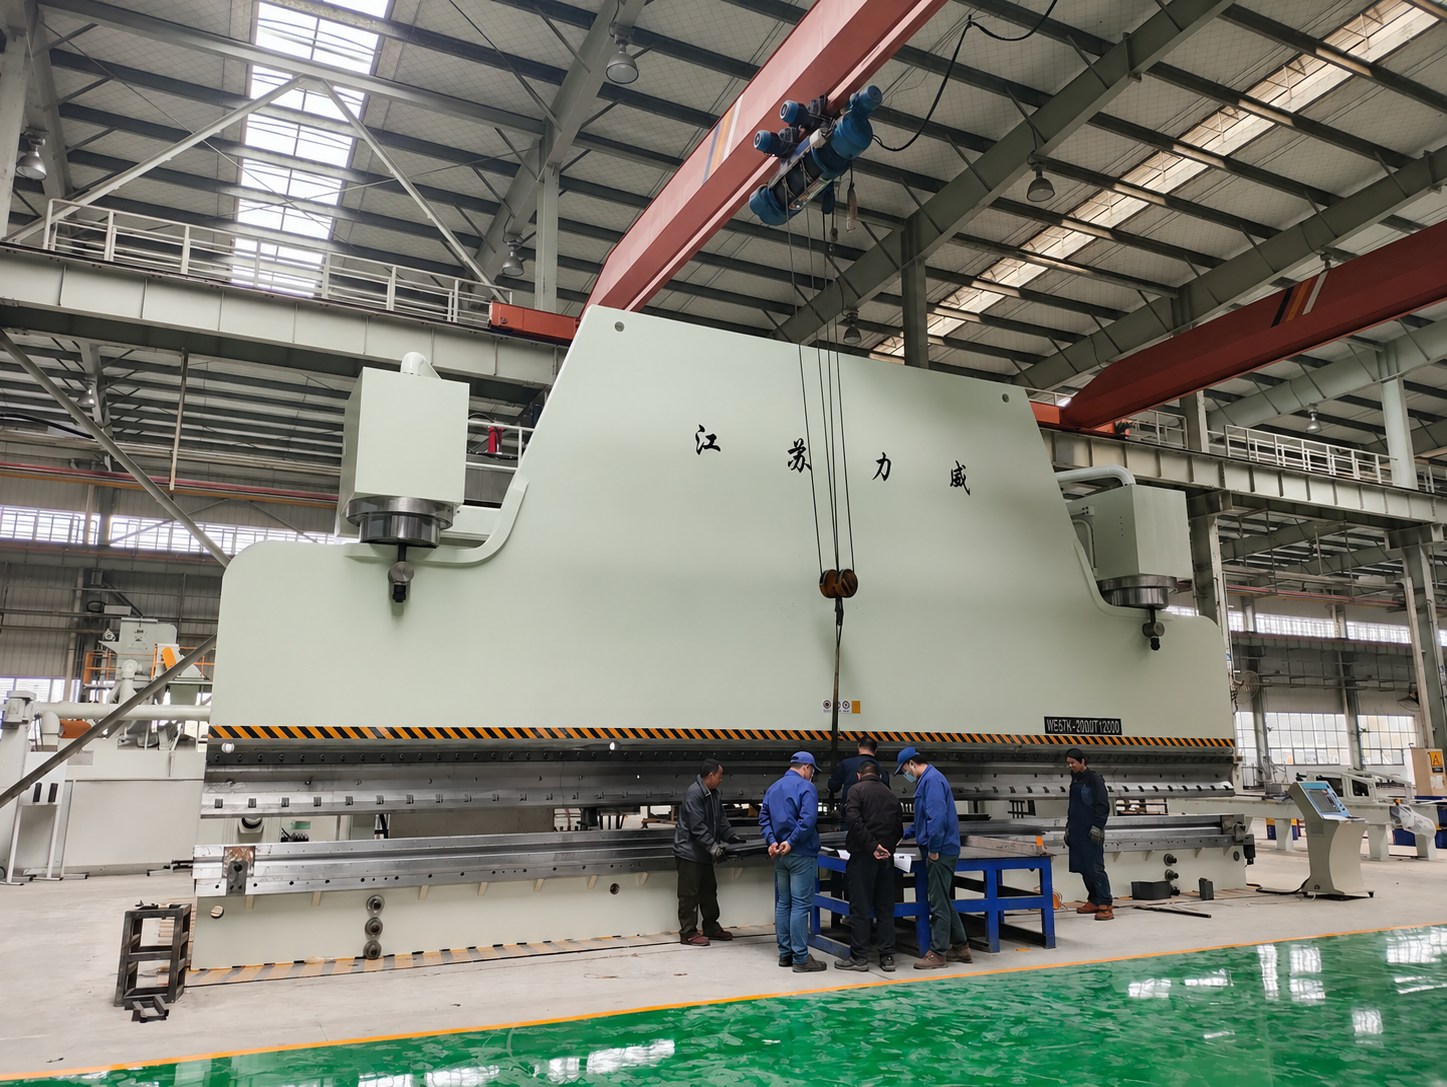
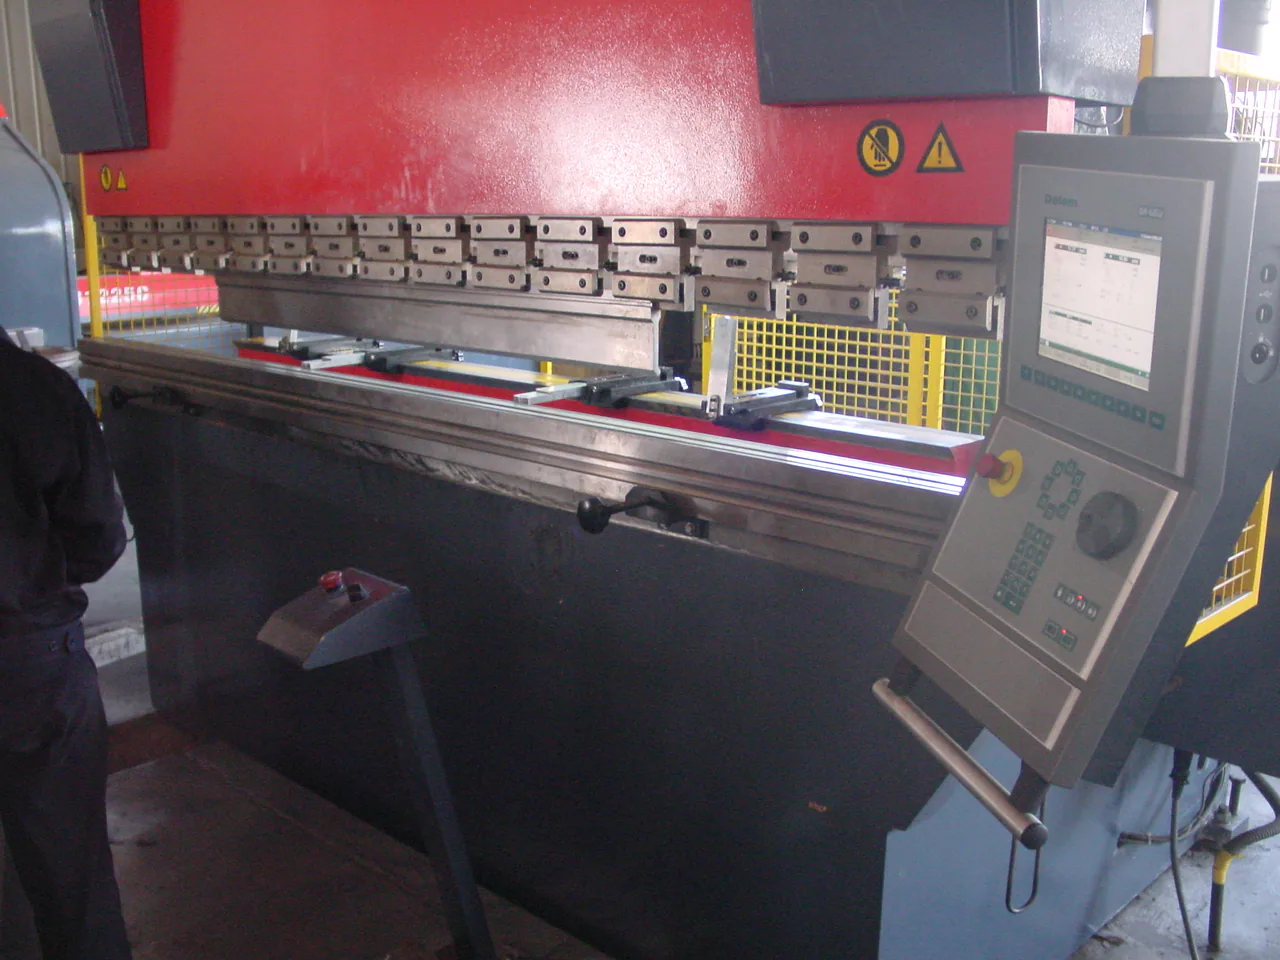
Beim Abkanten oder Biegen wird Blech entlang einer Biegelinie in die gewünschte Form gebracht. Auf einer Abkantpresse drücken Stempel und Matrize das Blech in einen Winkel oder ein Profil. Mehrere Biegungen können gemeinsam eine U-Form, eine Umkantung, ein Gehäuse oder ein anderes funktionales Blechteil ergeben. Das gewählte Werkzeug muss zu Werkstoff und Geometrie passen.
Eine gute Anfrage enthält eine bemaßte Endzeichnung und vorzugsweise ein STEP-Modell. Die Abwicklung muss zum tatsächlich eingesetzten Biegeradius, Werkzeug und Biegeverfahren passen. TOS stimmt ab, wer die endgültige Abwicklung festlegt. Eine DXF-Datei aus einem 3D-Modell ist ohne Prüfung nicht für jede Abkantpresse und Werkzeugkombination geeignet.
Vorab prüfen wir unter anderem kurze Flansche, Bohrungen nahe der Biegelinien, Aussparungen, Innenecken und die Zugänglichkeit aufeinanderfolgender Biegungen. Auch die gewünschte Sichtseite und zulässige Werkzeugspuren gehören zur Bewertung. Wo nötig, wird das Schneiddesign nach technischer Abstimmung angepasst. Lesen Sie, wie Laserschneiden in China zur Fertigung kompletter Blechteile beiträgt.
Bei wiederkehrenden Serien prüfen wir, sofern passend, auch Stanzen und Lochen als vorgelagerten Schritt vor dem Formen, Biegen und weiteren Bearbeiten des Blechteils.
Die Fertigungsroute über China wird anhand des kompletten Blechteils bewertet. Abkanten und Biegen kann Teil einer Kombination aus Laserschneiden, Schweißen, Nachbearbeitung, Oberflächenbehandlung oder Montage sein. TOS vergleicht Gesamtkosten und Terminplanung des Endprodukts einschließlich Vorbereitung, Werkzeugen, Prüfung, Verpackung und Transport.
Ein gekanteter Träger kann nach dem Biegen mit weiteren Teilen verschweißt werden. Für eine Montagefläche oder präzise Passung kann anschließend CNC-Nachbearbeitung in China erforderlich sein. Bei einem Gehäuse zählen neben der Maßhaltigkeit auch die Passung von Deckel und Paneelen, Sichtflächen und Beschichtung. Wir legen fest, in welcher Phase kritische Maße hergestellt und geprüft werden.
Wiederkehrende Serien mit stabiler Endzeichnung und planbarem Bedarf können eine geeignete Grundlage bilden. Ein einzelnes Eilteil erfordert eine andere Abwägung. Entdecken Sie weitere Möglichkeiten der Lohnfertigung in China.
Lesen Sie außerdem, wie MIG/MAG-Schweißen und Schweißkonstruktionen mit gekanteten Blechteilen kombiniert werden können – einschließlich Maßprüfung, Nachbearbeitung und Veredelung der kompletten Baugruppe.

Zeichnung, Werkstoff, Blechdicke, Anwendung und Stückzahlen definieren die Ausgangspunkte.

Radius, Werkzeug, Zugänglichkeit und Arbeitsfolge werden aufeinander abgestimmt.

Winkel, Flansche und funktionale Anschlüsse werden wie vereinbart kontrolliert.

Schneiden, Biegen, mögliche Schweiß- oder CNC-Bearbeitungen und Veredelung folgen der freigegebenen Route.

Nach der vereinbarten Endprüfung werden Form und Sichtflächen während des Transports geschützt.
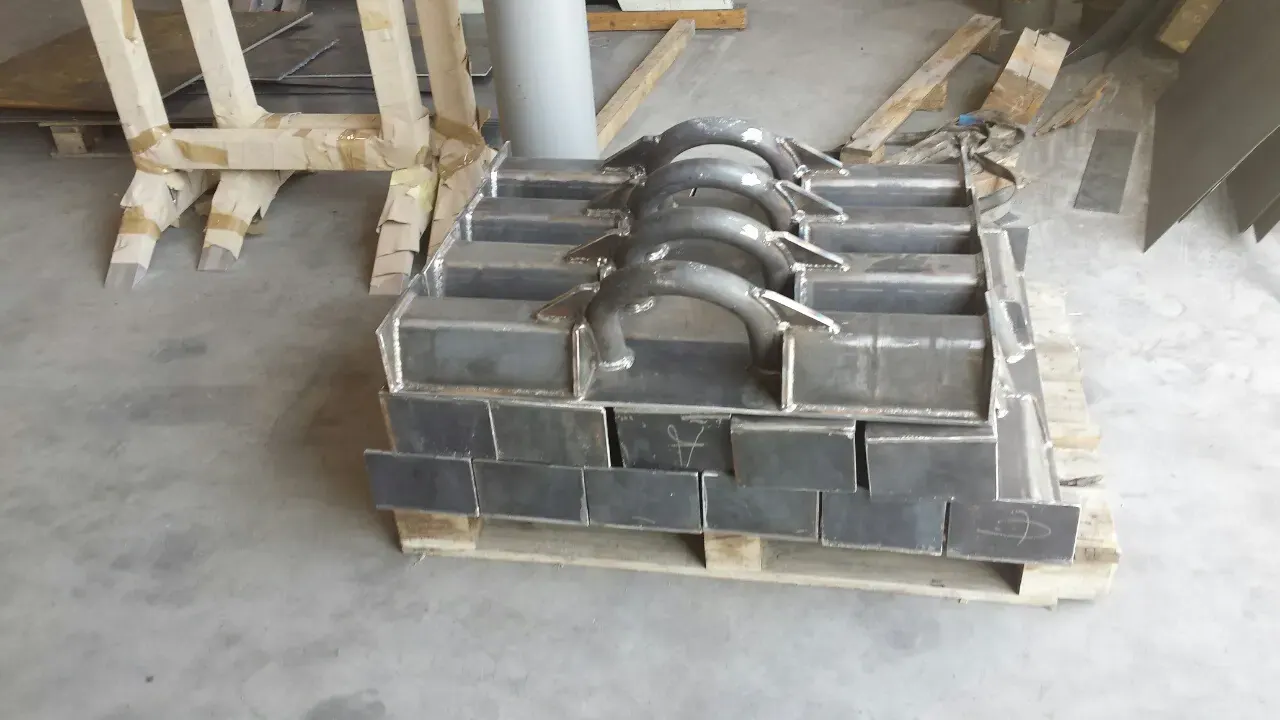
Stahl, Edelstahl und Aluminium erfordern jeweils eine Bewertung der genauen Werkstoffsorte, des Lieferzustands und der Blechdicke. Der kleinste Innenradius ist nicht für alle Werkstoffe gleich. Bei Stahl kann auch die Lage der Biegelinie zur Walzrichtung relevant sein. TOS bestätigt den gewählten Radius und die Herstellbarkeit gemeinsam mit dem Produktionspartner.
Nach dem Entlasten kann ein Blechteil teilweise zurückfedern. Werkstoffeigenschaften, Dicke, Radius und Biegeverfahren beeinflussen das Ergebnis. Arbeitsvorbereitung und Prüfung müssen deshalb auf den gewünschten Endwinkel abgestimmt sein. Eine Probebiegung kann erforderlich sein, um Einstellungen und Werkzeuge an den Werkstoff anzupassen.
Kritische Maße werden von eindeutigen Bezugspunkten aus festgelegt. Bei mehreren Biegungen können sich Abweichungen von Winkel und Flanschmaß auf die Gesamtgeometrie und die Lage von Montagebohrungen auswirken. Geben Sie an, welches Maß nach dem Biegen, Schweißen oder Nachbearbeiten erreicht werden muss. Wir versprechen keine pauschale Toleranz für alle Werkstoffe und Bauteilformen; die Anforderungen werden je Zeichnung bewertet.
Entgraten und Reinigen bereiten die Teile auf das Biegen und die weitere Verarbeitung vor. Für Sichtteile werden zulässige Werkzeugspuren und der Oberflächenschutz vereinbart. Pulverbeschichten, Nasslackieren und eine mögliche Montage erhalten ihren passenden Platz in der Fertigungsroute.
Die Endzeichnung verbindet den Zuschnitt, die Biegungen sowie mögliche Schweiß- oder CNC-Bearbeitungen miteinander. TOS stimmt Qualitätskontrolle, Veredelung und Logistik vom kompletten Endprodukt ausgehend ab. Bei Wiederholaufträgen bleiben die freigegebene Zeichnungsrevision und der vereinbarte Lieferzustand maßgeblich.
Sie liefern eine bemaßte Endzeichnung, vorzugsweise ein STEP-Modell, sowie Werkstoff, Blechdicke und Stückzahlen. Kennzeichnen Sie Sichtflächen, kritische Winkel, Montagepunkte, Schweißnähte und die gewünschte Oberflächenbehandlung.
Die genaue Blechqualität, der Lieferzustand und der gewünschte Radius werden bewertet. Wenn die Anwendung es erfordert, berücksichtigen wir auch Walzrichtung und Werkstoffdokumente.
Wir vereinbaren, wer die endgültige Abwicklung festlegt. Bohrungen, Biegelinien, Aussparungen und mögliche Biegefreistiche werden auf das gewählte Biegeverfahren und Werkzeug abgestimmt.
Stempel, Matrize, Flanschlängen und Zugänglichkeit müssen zusammenpassen. Die Reihenfolge wird hinsichtlich Kollisionen, Handhabung und zuverlässiger Positionierung des Blechs bewertet.
Ein erstes Teil oder eine Vorserie wird wie vereinbart auf Winkel, Flanschmaße, Passung und Erscheinungsbild geprüft. Notwendige Korrekturen werden vor der Serienfreigabe eingearbeitet.
Die Serie wird nach der festgelegten Zeichnung und Arbeitsfolge gefertigt. Änderungen an Werkstoff, Geometrie oder Oberflächenbehandlung werden abgestimmt, bevor sie umgesetzt werden.
Gekantete Blechteile können zu einer Schweißkonstruktion zusammengebaut oder weiter CNC-bearbeitet werden. Kritische Bohrungen und Anschlussflächen entstehen in der Phase, die zu Funktion und Maßhaltigkeit passt.
Kantenbearbeitung, Oberflächenvorbereitung, Beschichtung und mögliche Montage folgen dem vereinbarten Lieferzustand. Passungen, Gewinde und Sichtflächen werden bei Bedarf geschützt.
Die Prüfung kann Winkel, Gesamtgeometrie, Montagepunkte, Schweißvorgaben und optische Anforderungen umfassen. Messberichte und Werkstoffdokumente werden geliefert, wenn dies vereinbart wurde.
Die Verpackung wird auf umgekantete Ränder, hervorstehende Bereiche und beschichtete Oberflächen abgestimmt. TOS organisiert den vereinbarten Lieferweg und kann bei wiederkehrendem Bedarf ein Abrufmodell besprechen.
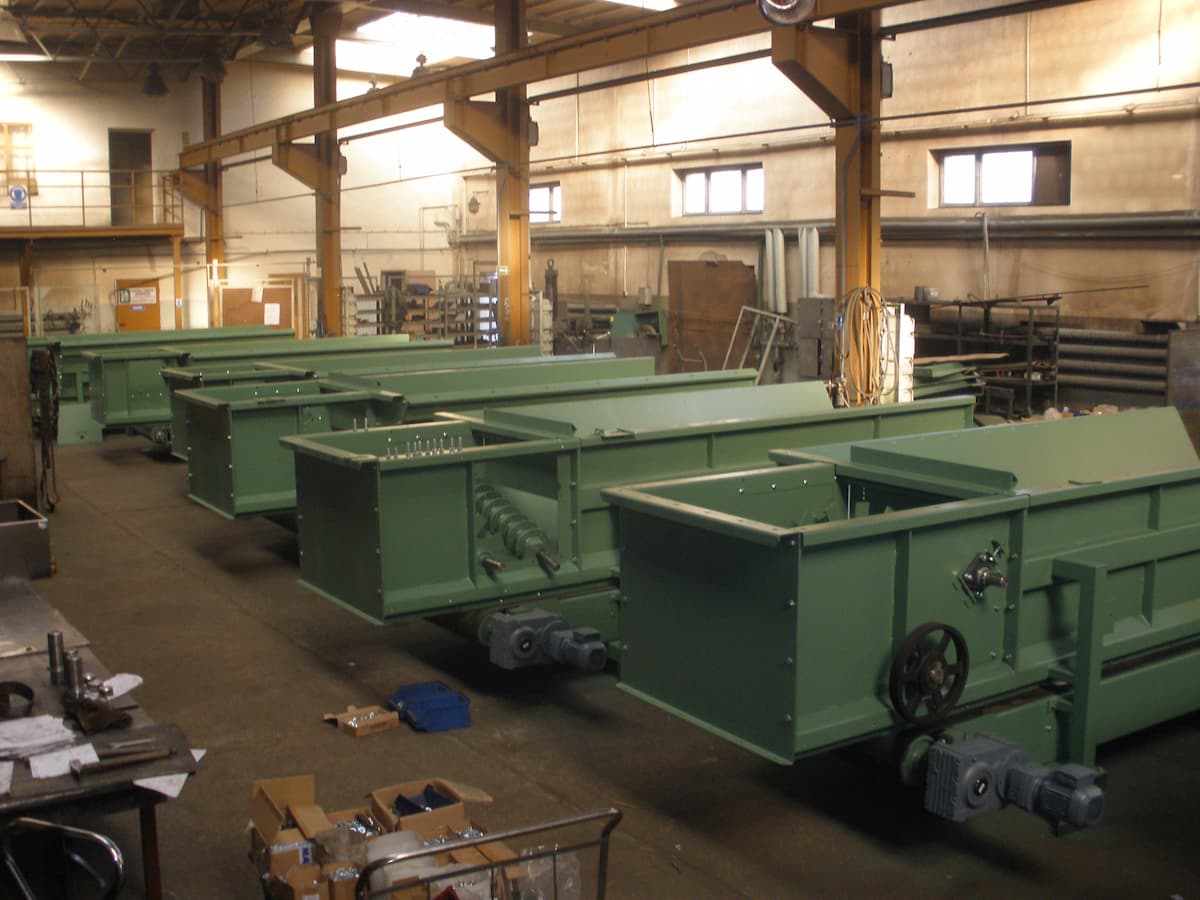
Für Anwendungen in Landwirtschaft und Industrie fertigt TOS komplette Lagerbunker aus Stahl. Die Produktion beginnt mit präzisen Blechzuschnitten. Anschließend werden....
Senden Sie eine bemaßte Zeichnung des Endteils sowie Werkstoff, Blechdicke, Stückzahlen und gewünschten Lieferzustand. Ein STEP-Modell unterstützt die Machbarkeitsprüfung. Fügen Sie eine flache Schneiddatei bei, sofern vorhanden, und vereinbaren Sie, wer die endgültige Abwicklung festlegt.
Die erforderliche Abwicklung hängt von Werkstoff, Dicke, Innenradius, Werkzeug und Biegeverfahren ab. Eine aus einem 3D-Modell erzeugte Abwicklung muss deshalb für die gewählte Fertigungsroute geprüft werden. Die Endzeichnung bleibt maßgeblich für das gewünschte Bauteil.
Das hängt von Werkstoff, Blechdicke, Form, Biegelänge, Werkzeug und funktionalen Anforderungen ab. Kritische Maße und Bezugspunkte werden je Zeichnung bewertet. Es gibt keinen festen Radius oder eine pauschale Toleranz für alle Teile.
Ja. TOS bewertet das Abkanten und Biegen als Teil einer kompletten Blechteilroute. Diese kann Laserschneiden, Entgraten, Schweißen, CNC-Nachbearbeitung, Oberflächenbehandlung und Montage umfassen. Im Angebot wird der angebotene Lieferzustand festgelegt.
Wiederkehrende Serien und Bauteile mit mehreren Bearbeitungsschritten können eine geeignete Grundlage bilden. Werkstoff, Vorbereitung, Werkzeuge, Seriengröße, Qualitätskontrolle und Transport bestimmen gemeinsam die Wirtschaftlichkeit. TOS bewertet die gesamten Lieferkosten und die Terminplanung.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.