Complete plaatwerkdelen · Snijden, zetten, lassen en afwerken

Plaatwerk kanten en zetten in China

Wilt u plaatwerk kanten en zetten in China als onderdeel van een compleet product? TOS begeleidt de productie van gezette beugels, behuizingen, afschermingen, dragers en samengestelde plaatwerkdelen volgens tekening. We beoordelen het buigen samen met snijden, eventuele lasverbindingen, CNC-nabewerking en de gewenste afwerking.

De eindgeometrie is het uitgangspunt: passen de flenzen, gaten, hoeken en montagevlakken na alle bewerkingen? TOS stemt materiaal, uitslag, gereedschap, werkvolgorde en kwaliteitscontrole op elkaar af. U ontvangt de afgesproken leverstaat en houdt één Nederlands aanspreekpunt voor de complete productieroute en levering.

CNC-kantbank met digitale bediening voor het zetten van plaatwerk

Van vlakke uitslag naar functioneel plaatwerk

Eindgeometrie als uitgangspunt

Hoeken, flenslengtes en montagepunten worden beoordeeld vanuit het onderdeel zoals u het gaat gebruiken.

Materiaal en radius afstemmen

Plaatkwaliteit, dikte en buigbaarheid worden gekoppeld aan de gewenste binnenradius en vorm.

Maakbare buigvolgorde

Gereedschap, bereikbaarheid en mogelijke botsingen bepalen hoe opeenvolgende zettingen worden uitgevoerd.
Functionele maten controleren

Controleafspraken richten zich op de gezette vorm, gatposities, aansluiting en eventuele montage.
Compleet afgewerkt geleverd

Lasersnijden, lassen, CNC-bewerking, coating en assemblage kunnen op het zetwerk aansluiten.
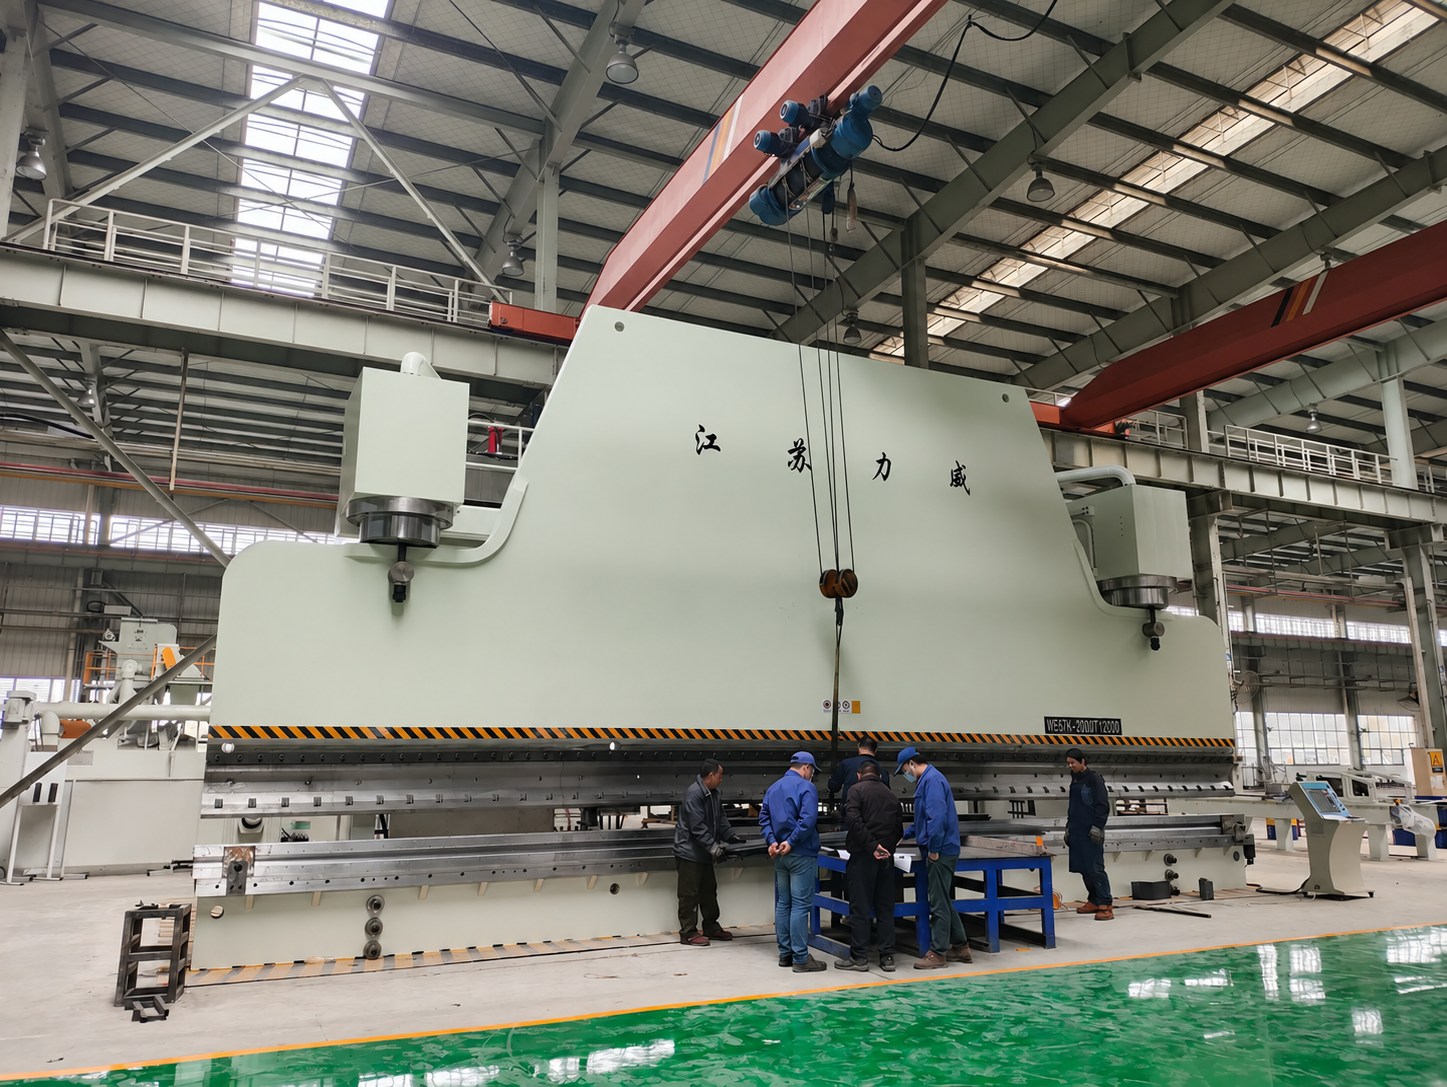
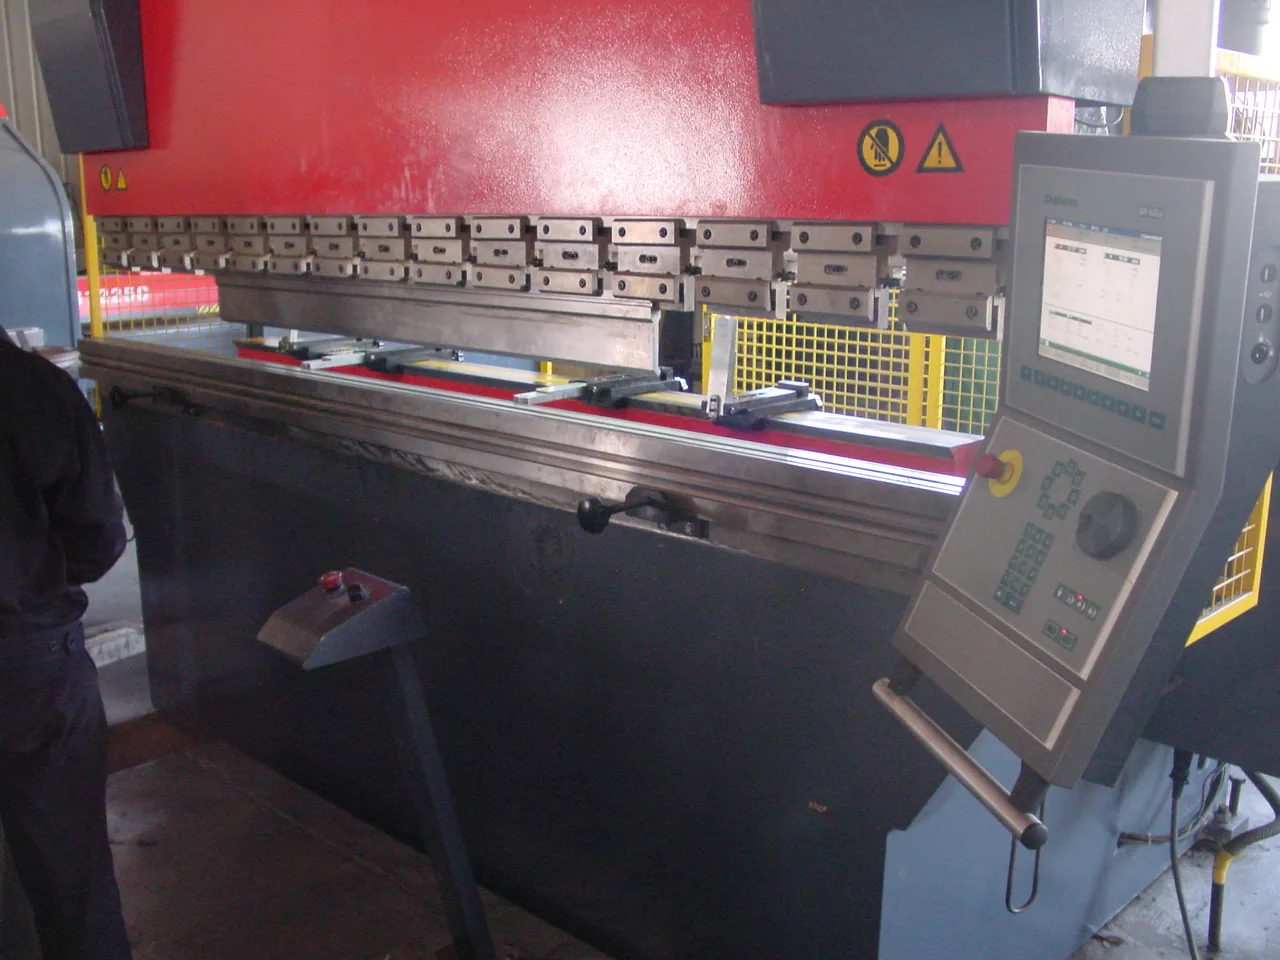
Zware CNC-kantbank voor het kanten en zetten van groot plaatwerk

Kanten en zetten begint bij de eindtekening

Bij het kanten of zetten wordt plaatmateriaal langs een buiglijn in de gewenste vorm gebracht. Op een kantbank drukken stempel en ondergereedschap de plaat in een hoek of profiel. Meerdere zettingen kunnen samen een U-vorm, omgezette rand, behuizing of ander functioneel plaatdeel vormen. Het gekozen gereedschap moet passen bij het materiaal en de geometrie.

Een goede aanvraag bevat een bemate eindtekening en bij voorkeur een STEP-model. De vlakke uitslag moet aansluiten op de werkelijk toegepaste buigradius, gereedschap en buigmethode. TOS stemt af wie de definitieve uitslag bepaalt. Een DXF uit een 3D-model is niet zonder beoordeling geschikt voor iedere kantbank en gereedschapscombinatie.

Vooraf bekijken we onder meer korte flenzen, gaten bij buiglijnen, uitsparingen, binnenhoeken en de bereikbaarheid van opeenvolgende buigingen. Ook de gewenste zichtzijde en toegestane gereedschapssporen horen bij de beoordeling. Waar nodig wordt het snijontwerp na technisch overleg aangepast. Lees hoe lasersnijden in China aansluit op de productie van complete plaatwerkdelen.

Voor terugkerende series vergelijken we waar passend ook stansen en ponsen in China als stap vóór het vormen, zetten en verder afwerken van het plaatdeel.

De route via China wordt beoordeeld op het complete plaatwerkdeel. Kanten en zetten kan deel uitmaken van een combinatie met lasersnijden, lassen, nabewerking, oppervlaktebehandeling of assemblage. TOS vergelijkt de totale kosten en planning van het eindproduct, inclusief voorbereiding, gereedschap, controle, verpakking en transport.

Een gezette drager kan na het buigen worden gelast aan andere delen. Voor een montagevlak of nauwkeurige passing kan daarna CNC-nabewerking in China nodig zijn. Bij een behuizing tellen naast maatvoering ook passing van deksel en panelen, zichtvlakken en coating mee. We leggen vast in welke fase de kritische maten worden gerealiseerd en gecontroleerd.

Terugkerende series met een stabiele eindtekening en voorspelbare afname kunnen een passende basis vormen. Een enkel spoeddeel vraagt een andere afweging. Bekijk ook de overige mogelijkheden voor productie uitbesteden naar China.

Lees ook hoe MIG/MAG-lassen in China kan aansluiten op gezette plaatdelen, inclusief maatcontrole, nabewerking en afwerking van het complete samenstel.

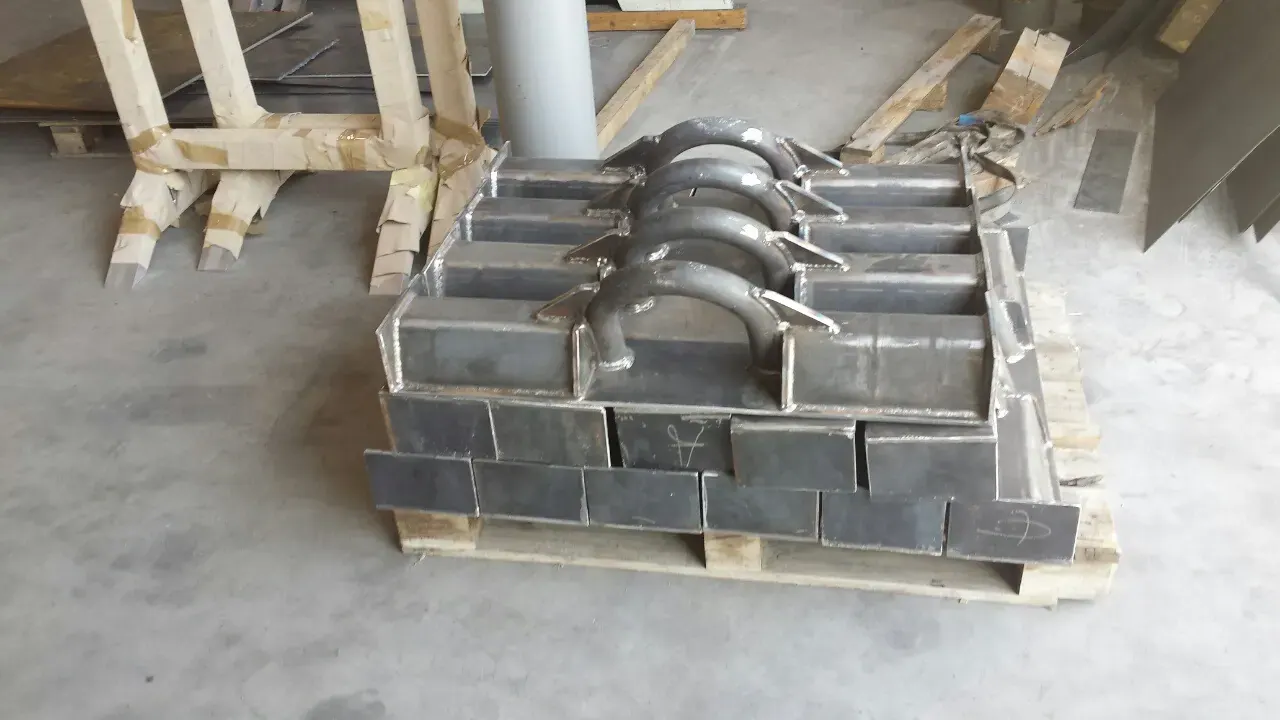
Gelaste stalen constructie met gezette flenzen en montagegaten

In vijf stappen naar een compleet gezet plaatwerkdeel

1. Eindproduct beoordelen

Tekening, materiaal, plaatdikte, toepassing en aantallen bepalen de uitgangspunten.
2. Uitslag en buigroute bepalen

Radius, gereedschap, bereikbaarheid en werkvolgorde worden op elkaar afgestemd.
3. Eerste onderdelen beoordelen

Hoeken, flenzen en functionele aansluitingen worden volgens afspraak gecontroleerd.
4. Produceren en afwerken

Snijden, zetten, eventuele las- of CNC-bewerkingen en afwerking volgen de goedgekeurde route.
5. Controleren en leveren

Na de afgesproken eindcontrole worden vorm en zichtvlakken beschermd tijdens vervoer.
Buigradius, terugvering en toleranties

Staal, RVS en aluminium vragen ieder om een beoordeling van de exacte materiaalsoort, levertoestand en plaatdikte. De minimale binnenradius is niet voor alle materialen gelijk. Bij staal kan ook de richting van de buiglijn ten opzichte van de walsrichting van belang zijn. TOS bevestigt de gekozen radius en maakbaarheid met de productiepartner.

Na het ontlasten kan een plaatdeel deels terugveren. Materiaaleigenschappen, dikte, radius en buigmethode beïnvloeden het resultaat. De werkvoorbereiding en controle moeten daarom aansluiten op de gewenste eindhoek. Een proefzetting kan nodig zijn om de instellingen en het gereedschap op het materiaal af te stemmen.

Leg kritische maten vast vanuit duidelijke referenties. Bij meerdere buigingen kan de variatie in hoek en flensmaat doorwerken in de totale geometrie en de positie van montagegaten. Geef aan welke maat na het zetten, lassen of nabewerken moet worden gehaald. We beloven geen vaste tolerantie voor alle materiaalsoorten en onderdeelvormen; de eisen worden per tekening beoordeeld.

Ontbramen en reinigen bereiden de delen voor op het buigen en verdere verwerking. Voor zichtwerk worden acceptatie van gereedschapssporen en oppervlaktebescherming afgesproken. Poedercoaten, natlakken en eventuele assemblage krijgen een passende plaats in de productieroute.

Wanneer past gezet plaatwerk uit China?

Zo begeleidt TOS kanten en zetten in China

De eindtekening verbindt het snijwerk, de zettingen en eventuele las- of CNC-bewerkingen met elkaar. TOS stemt kwaliteitscontrole, afwerking en logistiek vanuit het complete eindproduct af. Bij herhaalorders blijven de goedgekeurde tekeningrevisie en afgesproken leverstaat het uitgangspunt.

Gelaste stalen tankconstructies gestapeld op pallets

U levert een bemate eindtekening, bij voorkeur een STEP-model, materiaal, dikte en aantallen aan. Benoem zichtvlakken, kritische hoeken, montagepunten, lassen en de gewenste afwerking.

De exacte plaatkwaliteit, levertoestand en gewenste radius worden beoordeeld. Waar de toepassing dit vraagt, worden walsrichting en materiaaldocumenten meegenomen.

We spreken af wie de definitieve uitslag bepaalt. Gaten, buiglijnen, uitsparingen en eventuele buigontlastingen worden gekoppeld aan de gekozen buigmethode en het gereedschap.

Stempel, ondergereedschap, flenslengtes en bereikbaarheid moeten bij elkaar passen. De volgorde wordt beoordeeld op botsingen, handling en de mogelijkheid om de plaat betrouwbaar te positioneren.

Een eerste onderdeel of proefserie wordt volgens afspraak beoordeeld op hoeken, flensmaten, passing en uiterlijk. Eventuele correcties worden verwerkt vóór serievrijgave.

De serie wordt geproduceerd met de vastgelegde tekening en werkvolgorde. Wijzigingen in materiaal, geometrie of afwerking worden afgestemd voordat ze worden toegepast.

Gezette plaatdelen kunnen worden samengebouwd tot een lasconstructie of verder CNC worden bewerkt. Kritische gaten en aansluitvlakken worden gerealiseerd in de fase die past bij de functie en maatvoering.

Randbehandeling, oppervlaktevoorbereiding, coating en eventuele assemblage volgen de afgesproken leverstaat. Passingen, schroefdraad en zichtvlakken krijgen waar nodig bescherming.

De controle kan hoeken, totale geometrie, montagepunten, lasafspraken en visuele eisen omvatten. Meetrapporten en materiaaldocumenten worden geleverd wanneer deze zijn overeengekomen.

Verpakking wordt afgestemd op omgezette randen, uitstekende delen en gecoate oppervlakken. TOS organiseert de afgesproken leverroute en kan bij terugkerende afname een afroepmodel bespreken.

Praktijkvoorbeeld: van gezet plaatwerk naar eindinstallatie

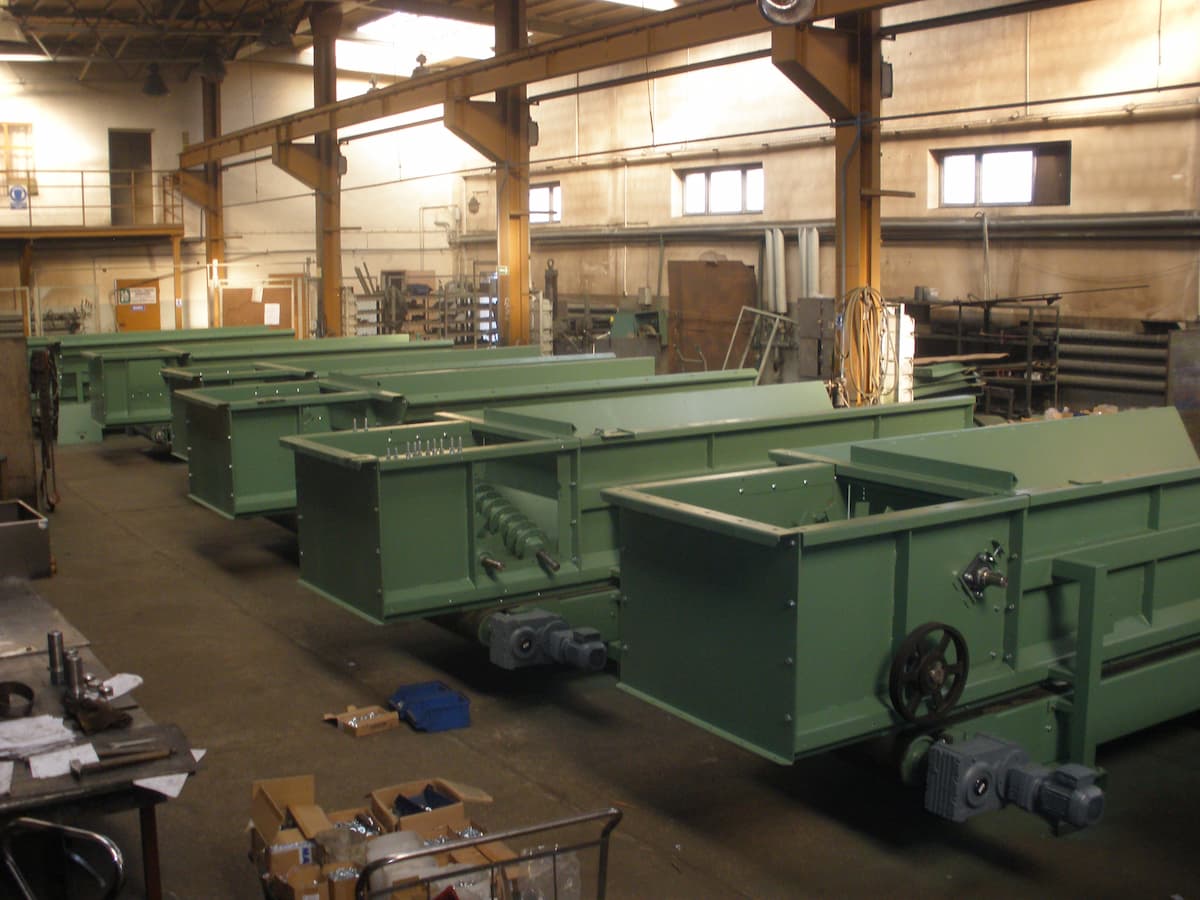
Productie van stalen transportbunkers in fabriek

Complete Grondopslagbunkers: Van Plaatwerk tot Gebruiksklare Eindinstallatie

Voor een klant in de agrarische en industriële sector produceren wij complete grondopslagbunkers, volledig opgebouwd uit hoogwaardig staal. De productie....

Veelgestelde vragen over plaatwerk kanten en zetten in China

Welke bestanden zijn nodig voor gezet plaatwerk?

Stuur een bemate tekening van het eindonderdeel, materiaalsoort, plaatdikte, aantallen en gewenste leverstaat. Een STEP-model helpt bij de maakbaarheidsbeoordeling. Voeg een vlak snijbestand toe wanneer dat beschikbaar is en spreek af wie de definitieve uitslag bepaalt.

De benodigde uitslag hangt samen met materiaal, dikte, binnenradius, gereedschap en buigmethode. Een uitslag uit een 3D-model moet daarom worden gecontroleerd voor de gekozen productieroute. De eindtekening blijft leidend voor het gewenste onderdeel.

Dat hangt af van materiaal, plaatdikte, vorm, buiglengte, gereedschap en de functionele eisen. We beoordelen kritische maten en referenties per tekening. Er is geen vaste radius of tolerantie die voor alle onderdelen geldt.

Ja. TOS beoordeelt kanten en zetten als onderdeel van een complete plaatwerkroute. Die kan lasersnijden, ontbramen, lassen, CNC-nabewerking, oppervlaktebehandeling en assemblage omvatten. De offerte legt vast welke leverstaat wordt aangeboden.

Terugkerende series en onderdelen met meerdere bewerkingen kunnen een passende basis vormen. Materiaal, voorbereiding, gereedschap, seriegrootte, kwaliteitscontrole en transport bepalen samen de businesscase. TOS beoordeelt de complete leverkosten en planning.