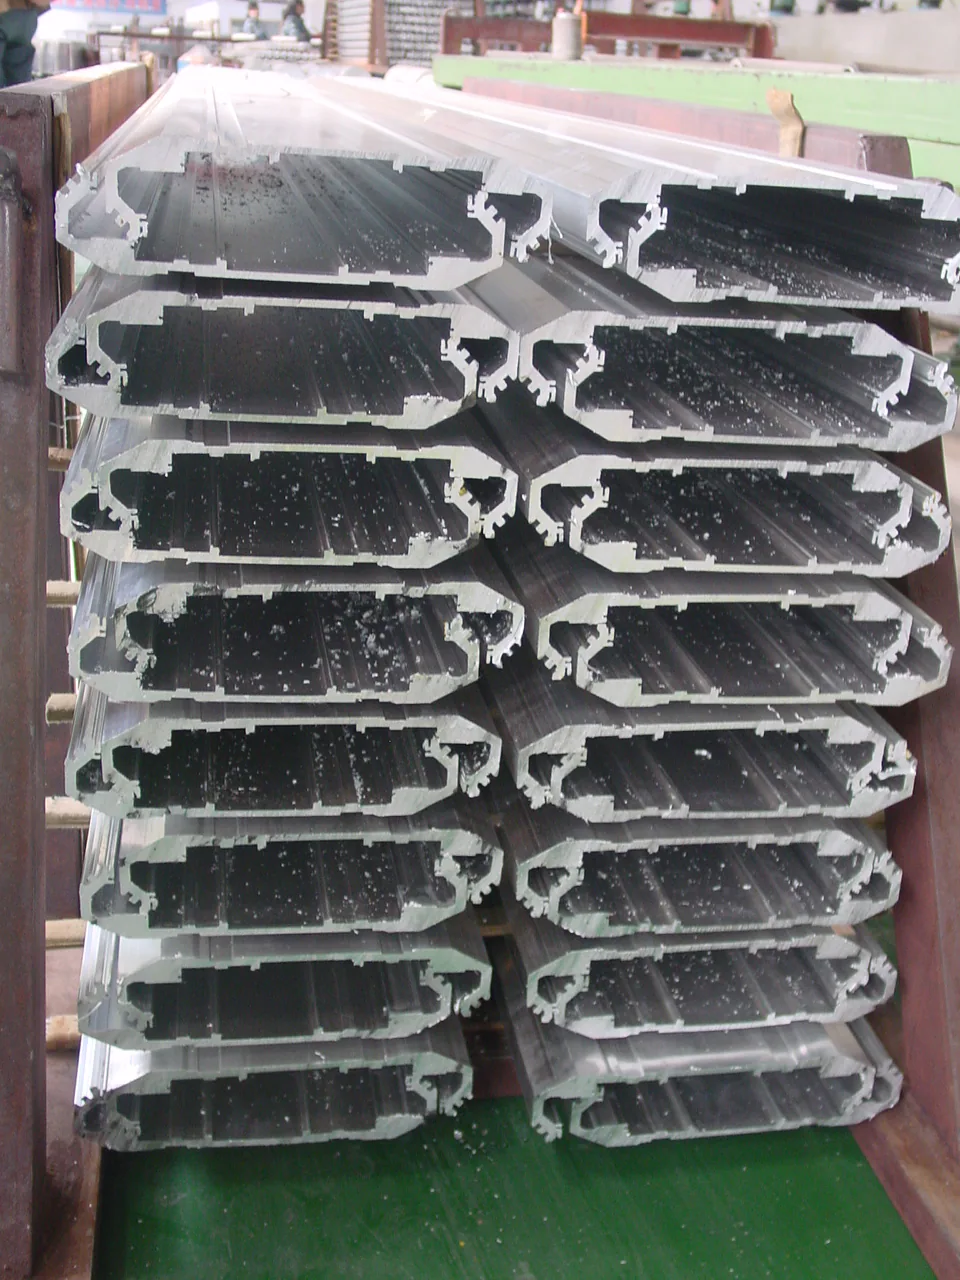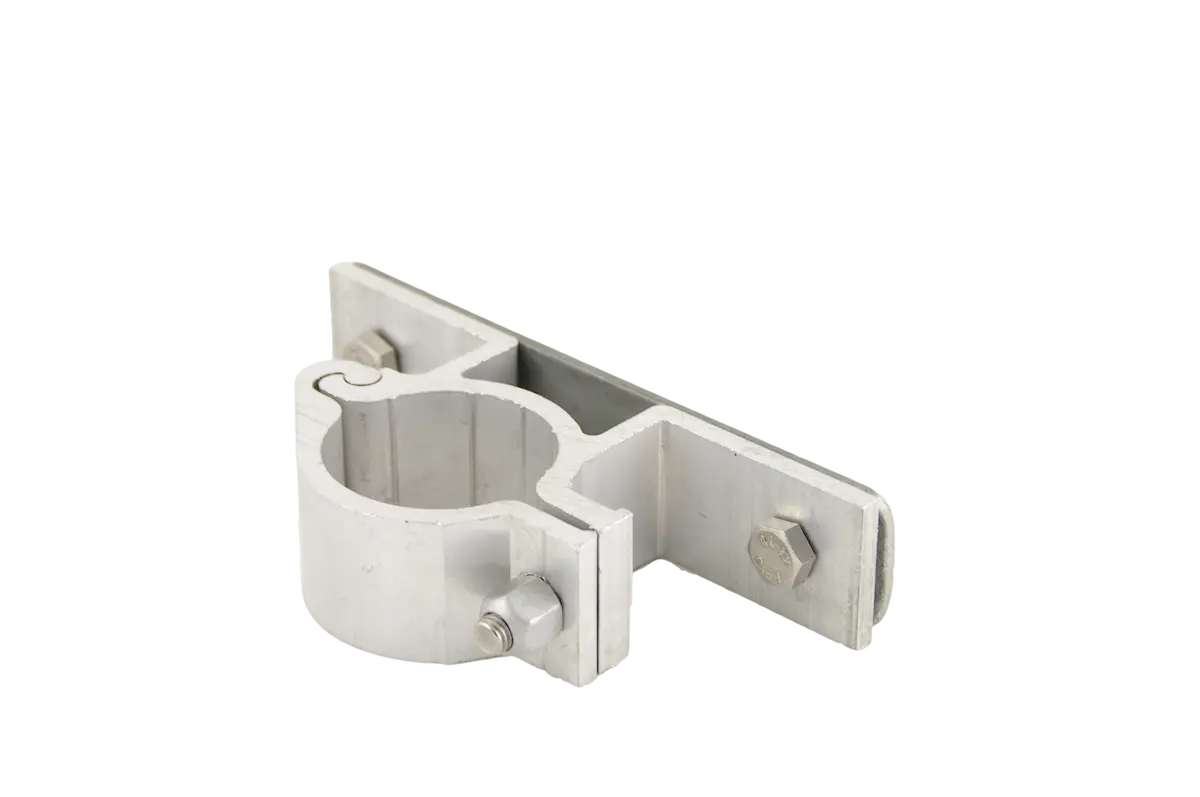

Möchten Sie Aluminiumprofile in China fertigen lassen? TOS bringt Ihre Profilzeichnung, Anwendung und Jahresmenge mit einem geprüften Produktionspartner zusammen, dessen Strangpresskapazität zu Ihrem Projekt passt. Dazu zählen kundenspezifische Profile für den Maschinenbau, Gehäuse, Klemmen, Führungen und Baugruppen.
Wir betrachten die gesamte Prozesskette: Querschnitt, Legierung, Werkzeug, Probeextrusion, Toleranzen, Oberflächenbehandlung und eine mögliche CNC-Nachbearbeitung. Sie erhalten ein Angebot für den vereinbarten Lieferzustand und behalten einen festen Ansprechpartner für Produktion, Qualitätskontrolle und Logistik.

Rippen, Hohlkammern und Montagenuten können mehrere Funktionen in einem Profil vereinen. Die Herstellbarkeit wird vorab mit dem Strangpresspartner geprüft.

Bei einem neuen Profil vereinbaren wir Werkzeugkosten, Muster, mögliche Korrekturen und die Freigabe für die Serienfertigung.

Werkstoff und Wärmebehandlung werden auf Festigkeit, Umformbarkeit, Nachbearbeitung und gewünschte Oberfläche abgestimmt.

Querschnitt, Geradheit, Verwindung, Sägelänge und Sichtflächen erhalten anwendungsgerechte Prüfpunkte.

Sägen, Bohren, Gewindeschneiden, Fräsen, Eloxieren, Pulverbeschichten und Montieren lassen sich bei Bedarf in einer Prozesskette kombinieren.
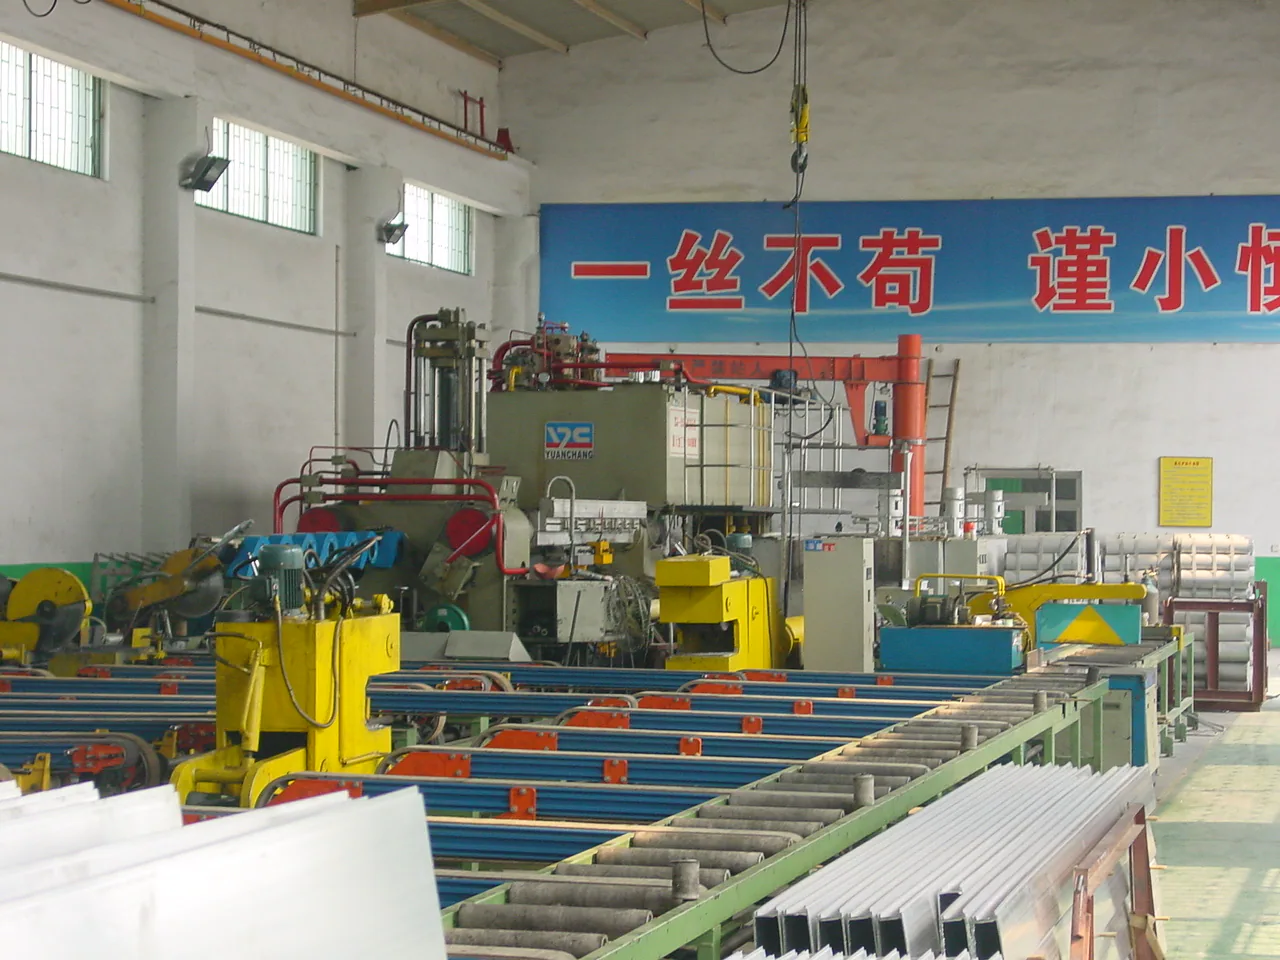
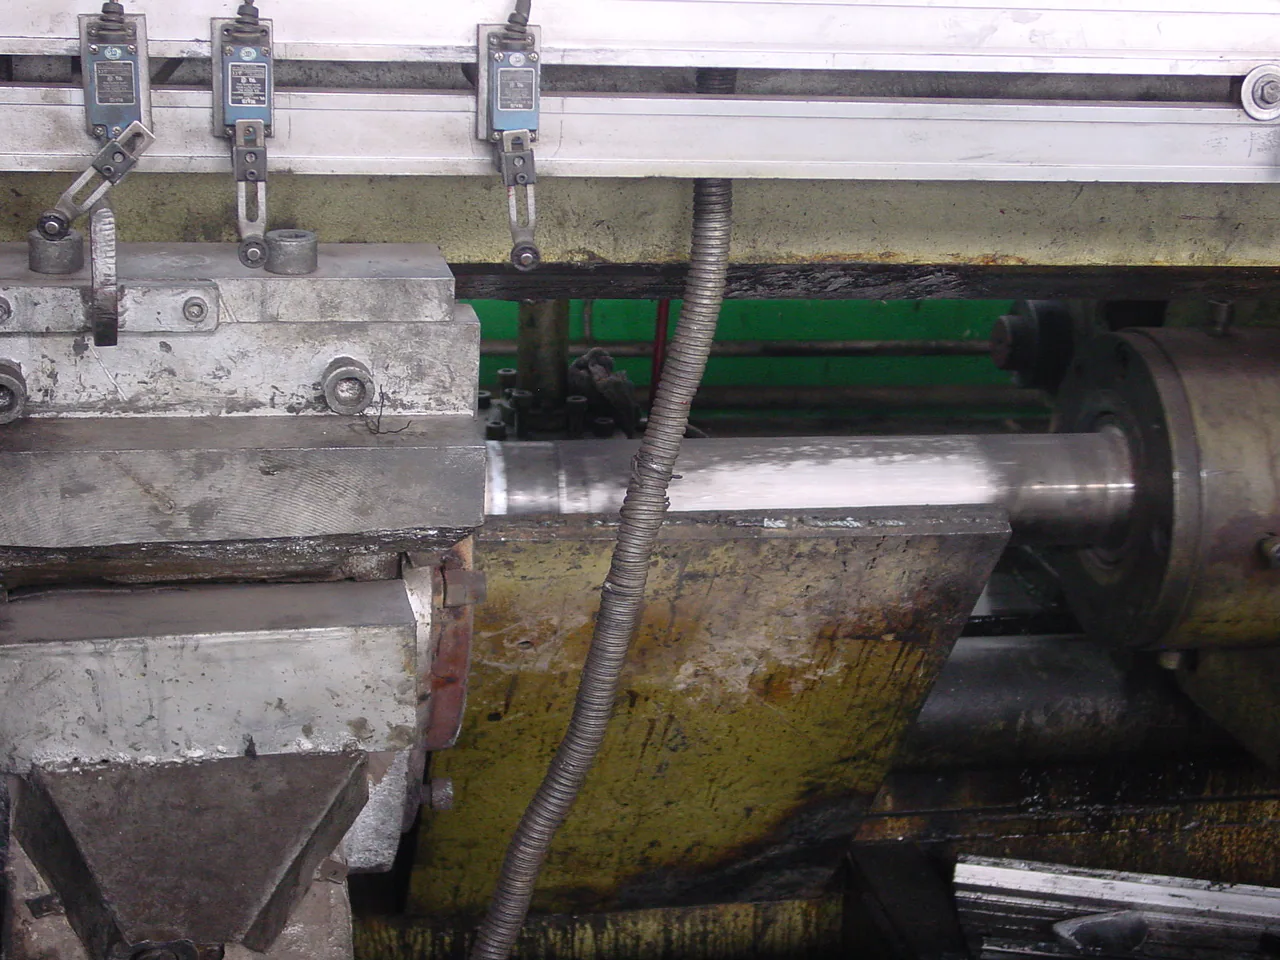
Beim Aluminium-Strangpressen wird ein erwärmter Aluminiumbolzen durch ein Werkzeug gepresst. So entsteht ein langes Profil mit konstantem Querschnitt. Vollprofile, halbhohle und hohle Profile erfordern jeweils ein passendes Werkzeugkonzept. Anschließend wird das Profil gekühlt, gerichtet und auf Länge gesägt; die weitere Behandlung richtet sich nach Legierung und vereinbartem Lieferzustand.
Der Querschnitt bestimmt einen großen Teil der Herstellbarkeit. Wanddicken, Übergänge, hervorstehende Rippen, umschriebener Kreis sowie das Verhältnis von Öffnungen und Material werden gemeinsam bewertet. Gleichmäßige Wanddicken und gerundete Übergänge unterstützen einen kontrollierten Materialfluss. Sehr dünne Wände oder tiefe, schmale Kammern sind nicht automatisch ausgeschlossen, müssen jedoch gezielt geprüft werden.
Kennzeichnen Sie Funktionsmaße und Sichtflächen in der Zeichnung. Für Bohrungen, Gewinde, lokale Aussparungen und präzise Anschlussflächen prüfen wir ergänzende CNC-Fräsarbeiten in China. Einen Überblick bietet unsere Seite zu Aluminium-Strangpressprofilen nach Zeichnung.
Informationen zum Sägen, Bohren, Gewindeschneiden und Fräsen finden Sie unter CNC-Nachbearbeitung von Aluminiumprofilen in China.
Auch Werkzeugauslegung, Probeextrusion, Korrekturen und Vereinbarungen für Folgeaufträge stimmen wir innerhalb unserer Lohnfertigung in China mit dem geeigneten Produktionspartner ab.
Aluminium-Strangpressprofile aus China können für wiederkehrende Serien und Profile mit zusätzlichen Bearbeitungen wirtschaftlich sein. Der Vorteil hängt von Profilgewicht, Werkzeugkomplexität, Pressenauslastung, Losgröße und Lieferzustand ab. Deshalb vergleichen wir die Gesamtkosten einschließlich Werkzeug, Probeproduktion, Ausschuss, Veredelung, Verpackung und Transport.
Eine feste Mindestmenge gibt es nicht für jedes Profil. Der Produktionspartner bewertet die wirtschaftliche Losgröße je Werkzeug und Legierung. Für eine erste Anfrage benötigen wir eine Querschnittszeichnung, wenn möglich eine STEP-Datei, die gewünschte Länge, Stückzahlen pro Auftrag und den erwarteten Jahresbedarf.
Ein Profil kann als Handelslänge, zugesägtes Teil oder vollständig bearbeitetes und montiertes Produkt geliefert werden. Als Vorform kann ein Strangpressprofil Material und Fräsaufwand gegenüber einem vollständig aus dem Vollen gefrästen Bauteil sparen. Wir bewerten dies für jede Geometrie. Lesen Sie auch, wie TOS die Lohnfertigung in China organisiert.

Wir klären Belastung, Montage, Sichtflächen, Profilmaße und den gewünschten Lieferzustand.

Werkstoff, Geometrie und Pressenmöglichkeiten werden mit Werkzeugkonzept und Losgröße abgestimmt.

Ein Muster bestätigt Querschnitt, Passung und Herstellbarkeit. Korrekturen erfolgen vor der Serienfreigabe.

Sägen, CNC-Bearbeitung und Oberflächenbehandlung folgen der freigegebenen Zeichnung und Prozessfolge.

Nach der vereinbarten Prüfung werden die Profile geschützt verpackt und über den gewählten Transportweg geliefert.
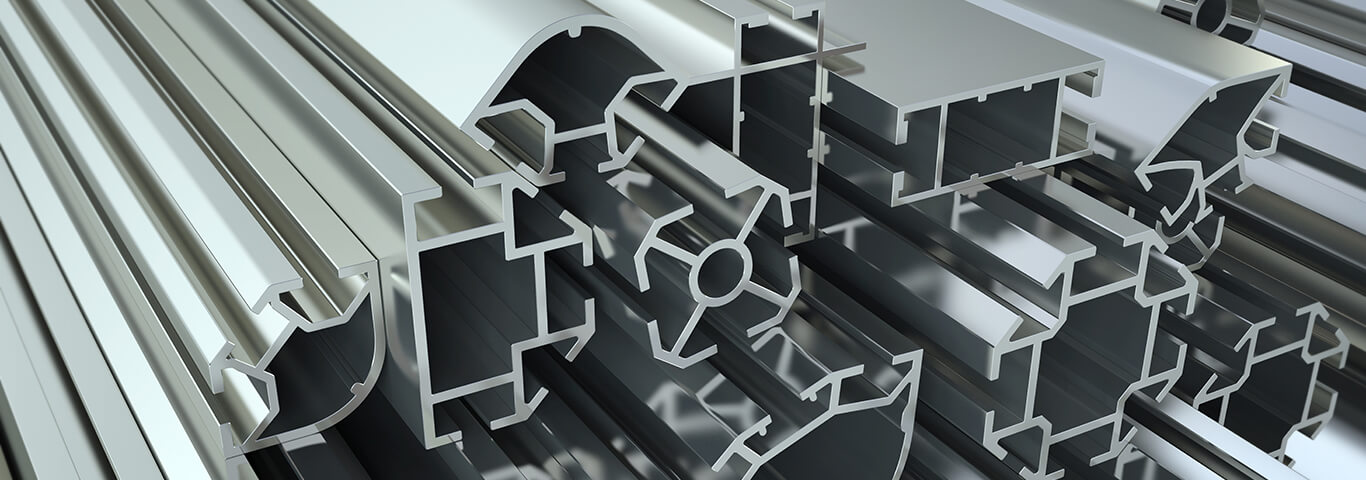
Häufig eingesetzte Strangpresslegierungen stammen aus der 6000er-Reihe. EN AW-6060 und EN AW-6063 eignen sich unter anderem für Profile, bei denen Umformbarkeit und Oberflächenqualität wichtig sind. Für andere Festigkeitsanforderungen können beispielsweise EN AW-6061 oder EN AW-6082 geprüft werden. Die richtige Wahl ergibt sich aus Belastung, Profilform, Verfügbarkeit und Lieferzustand; eine höherfeste Legierung ist nicht für jeden Querschnitt die beste Lösung.
Strangpresstoleranzen unterscheiden sich von Toleranzen an CNC-bearbeiteten Flächen. Legen Sie deshalb fest, welche Anforderungen für Querschnitt, Wanddicke, Geradheit, Verwindung und Länge gelten und welche Maße nach dem Sägen oder Fräsen erreicht werden müssen. Wir bestätigen mit dem Lieferanten die anwendbare Toleranznorm sowie zusätzliche Zeichnungsanforderungen. Enge Passmaße können eine separate Nachbearbeitung erfordern.
Bei der Oberflächenbehandlung durch Eloxieren oder Pulverbeschichten vereinbaren wir Farbe, Sichtseite, Schichtaufbau und Oberflächenakzeptanz vorab. Bearbeitung, Entgraten und eine mögliche Maskierung werden darauf abgestimmt. Ein Erst- oder Referenzmuster schafft Klarheit über Farbe und Erscheinungsbild.
Ein Strangpressprojekt beginnt mit klaren Vereinbarungen zu Querschnitt, Werkzeug und Freigabe der Muster. Danach stimmen wir Fertigung, Nachbearbeitung, Qualitätskontrolle und Logistik aufeinander ab. Bei Folgeaufträgen bleiben die freigegebene Zeichnung und der dokumentierte Lieferzustand die Grundlage.
Sie liefern eine Querschnittszeichnung, gewünschte Länge, Werkstoff, Mengen und Anwendung. Kennzeichnen Sie Funktionsmaße, Montagepunkte und Sichtflächen. Bei Bedarf unterstützt TOS die technische Ausarbeitung eines bestehenden Profils.
Wanddicken, Übergänge, Hohlkammern, Rippen und Werkzeugbelastung werden bewertet. Änderungen am Querschnitt erfolgen nur nach technischer Abstimmung.
Wir vergleichen Legierung, Pressenmöglichkeiten, Lieferzustand und Kapazität der Produktionspartner. Die gewünschten mechanischen Eigenschaften und die Oberflächenanforderungen sind Teil der Anfrage.
Das Angebot nennt Werkzeug, Probeproduktion, mögliche Korrekturen sowie Vereinbarungen zu Nutzung, Wartung und Verfügbarkeit bei Folgeaufträgen. Auch wirtschaftliche Losgröße und geplanter Lieferzustand werden festgelegt.
Eine Probeextrusion zeigt, ob der vereinbarte Querschnitt und die Funktionsmaße erreicht werden. Bei Bedarf werden auch Sägen, CNC-Bearbeitung oder eine erste Oberflächenbehandlung an Mustern bewertet.
Sie beurteilen die Muster anhand der vereinbarten Freigabekriterien. Notwendige Korrekturen erfolgen vor der Serienfreigabe; Konstruktionsänderungen werden dokumentiert.
Nach der Freigabe werden die Profile nach dem vereinbarten Ablauf gefertigt, gerichtet und abgelängt. Chargenkennzeichnung und Lieferzustand werden dem Auftrag zugeordnet.
Bohrungen, Gewinde, Aussparungen und Montageflächen können nachbearbeitet werden. Entgraten, Eloxieren, Pulverbeschichten und mechanische Montage folgen in einer geeigneten Prozessfolge.
Maßprüfung, Werkstoffdaten und die Beurteilung der Sichtflächen werden vorab abgestimmt. Prüfberichte und Materialzeugnisse werden geliefert, wenn sie Bestandteil des Auftrags sind.
Schutzfolie, Zwischenlagen, Bündelung und Verpackung werden auf Länge und Oberfläche abgestimmt. TOS organisiert die vereinbarte Transportart und kann bei planbarem Bedarf ein Lager- oder Abrufmodell besprechen.
Für einen Kunden aus dem Infrastrukturbereich entwickelte TOS eine korrosionsbeständige Aluminium-Schilderschelle zur Montage von Verkehrszeichen. Das Profil wird durch Aluminium-Strangpressen....
Senden Sie eine Querschnittszeichnung, gewünschte Längen, Legierung und Lieferzustand, Stückzahlen pro Auftrag sowie den erwarteten Jahresbedarf. Kennzeichnen Sie außerdem kritische Maße, Sichtflächen, Oberflächenbehandlung und mögliche CNC-Bearbeitungen. Eine STEP-Datei und Angaben zur Anwendung erleichtern die Prüfung.
Das hängt von Querschnitt, Werkzeug, Legierung und Produktionspartner ab. Die technische und wirtschaftliche Mindestlosgröße wird deshalb für jede Anfrage bestimmt. TOS berücksichtigt Werkzeug, Probeproduktion, Material, Nachbearbeitung und Transport in der Gesamtbewertung.
Ja. Je nach Projekt kann die Prozesskette auch Sägen, Bohren, Gewindeschneiden, Fräsen, Entgraten, Eloxieren, Pulverbeschichten und Montage umfassen. Zeichnung und Angebot halten fest, was geliefert wird und in welcher Reihenfolge die Arbeitsschritte erfolgen.
Das hängt von Legierung, Profilabmessungen, Form und gewähltem Prozess ab. Wir legen Toleranznorm und zusätzliche Anforderungen vorab fest. Geradheit und Verwindung erfordern andere Prüfpunkte als eine lokale Passung; kritische Anschlussflächen können eine CNC-Nachbearbeitung benötigen.
Eigentum, Lagerung, Wartung, Standzeit und Verfügbarkeit des Werkzeugs werden im Projekt vereinbart. Die Bedingungen unterscheiden sich je Lieferant. Bei Folgeaufträgen bestätigen wir außerdem Zeichnungsstand, Legierung und gewünschten Lieferzustand.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.