
Vom Halter zum Gehäuse – dank polnischer Produktionspartner

Abkanten und Biegen in Polen

Ein Halter muss an seinen Befestigungspunkten fluchten. Eine Abdeckkappe muss spannungsfrei passen. Und bei einem Gehäuse müssen die Flansche und Bohrungen nach dem Biegen die richtige Position haben. TOS unterstützt Sie beim Outsourcing des Blechbiegens nach Polen und nutzt dabei die Endform als Ausgangspunkt. Wir stimmen Herstellbarkeit, Abmessungen und Serienvereinbarungen mit einem geeigneten Biegepartner ab.

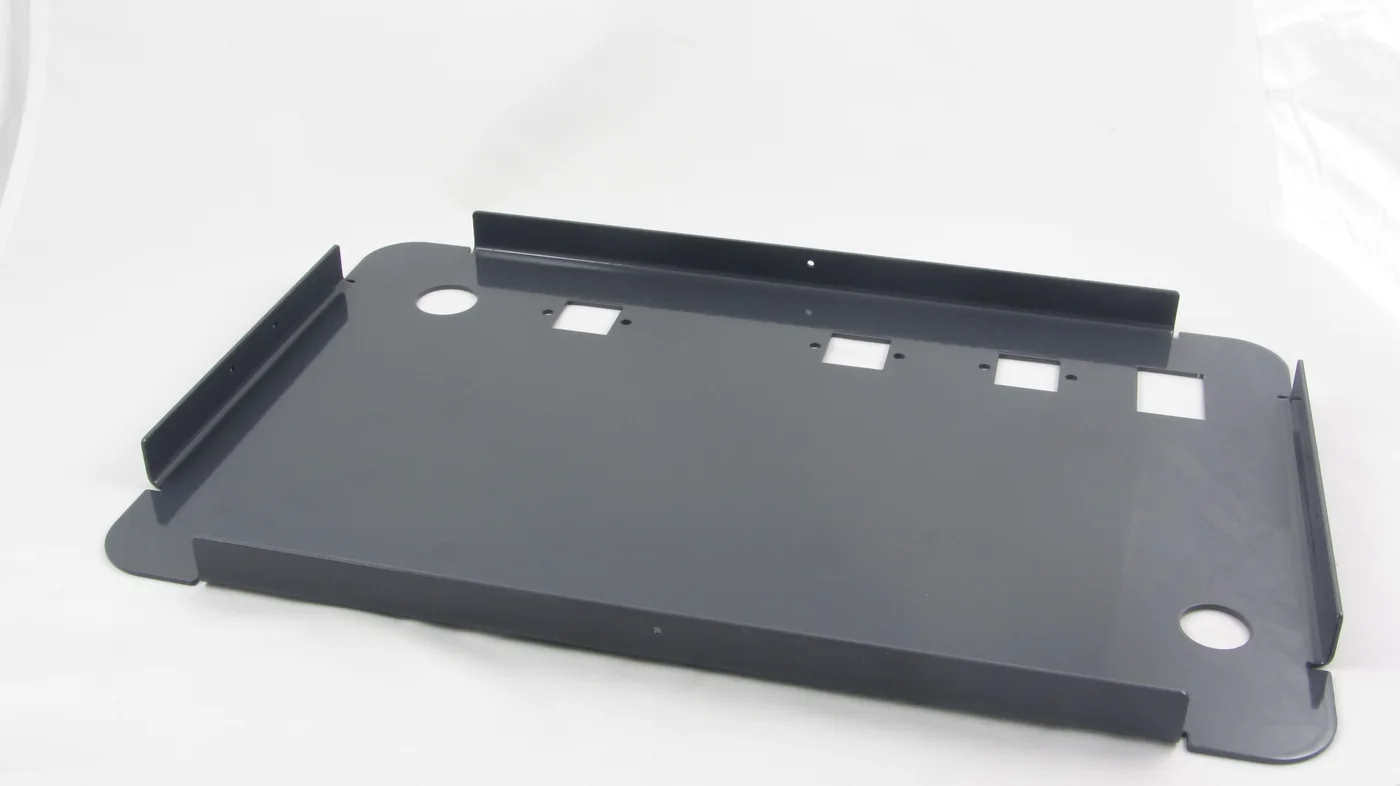
Gebogenes Stahlblechteil mit gefalteten Kanten und dunkler Pulverbeschichtung

Wo gutes Biegen beginnt

Eine herstellbare Endform

Biegeradien, kurze Flansche und Werkzeugbereich werden gemeinsam bewertet.

Funktionale Bezugsmaße

Innenmaße, Montageflächen und Lochmuster bestimmen, was nach dem Biegen korrekt sein muss.

Geeignete Biegefolge

Bei Mehrfachbiegungen ist eine Biegefolge erforderlich, die die Zugänglichkeit von Werkstück und Werkzeug gewährleistet.

Rückfederung beachten

Material und Blechdicke werden beim Einstellen und Prüfen des Biegewinkels berücksichtigt.

Geschützte Sichtflächen

Zulässige Werkzeugabdrücke und Schutzmaßnahmen während der Handhabung werden im Voraus vereinbart.

Gebogenes Stahlblechteil mit gefalteten Kanten und dunkler Pulverbeschichtung

Biegeradius, Flanschlänge und Biegefolge

Die Form in der Zeichnung muss auch für die Abkantpresse zugänglich sein. Ein kurzer Flansch bietet möglicherweise nicht genügend Auflagefläche am Werkzeug. Bei mehreren Biegungen kann eine bereits gebogene Seite das Werkzeug blockieren. Daher beurteilen wir Innenradien, Flanschlängen, Biegerichtung und Biegefolge gemeinsam.

Auch Bohrungen und Aussparungen in der Nähe einer Biegelinie erfordern Beachtung. Ein bereitgestelltes Layout wird mit dem Hersteller auf Kompatibilität mit dem Material und dem Biegeprozess geprüft. Weitere Informationen zum vorangehenden Schneidvorgang finden Sie unter Laserschneiden in Polen.

Was genau muss nach dem Biegen passen? Geben Sie an, welches Maß maßgebend ist: das Innenmaß einer Kappe, der Abstand zwischen Montageflanschen oder die Position eines Lochmusters. Bei mehreren Biegungen können sich Abweichungen summieren. Daher definieren wir im Voraus Bezugsebenen und kritische Endmaße.

Das Material federt nach dem Biegen teilweise zurück. Der Hersteller berücksichtigt dies beim Einstellen und Prüfen des Biegewinkels. Bei sichtbaren Arbeiten besprechen wir außerdem zulässige Werkzeugspuren und den Oberflächenschutz. Ein erstes Biegeteil kann zur Beurteilung von Maßen und Passgenauigkeit verwendet werden.

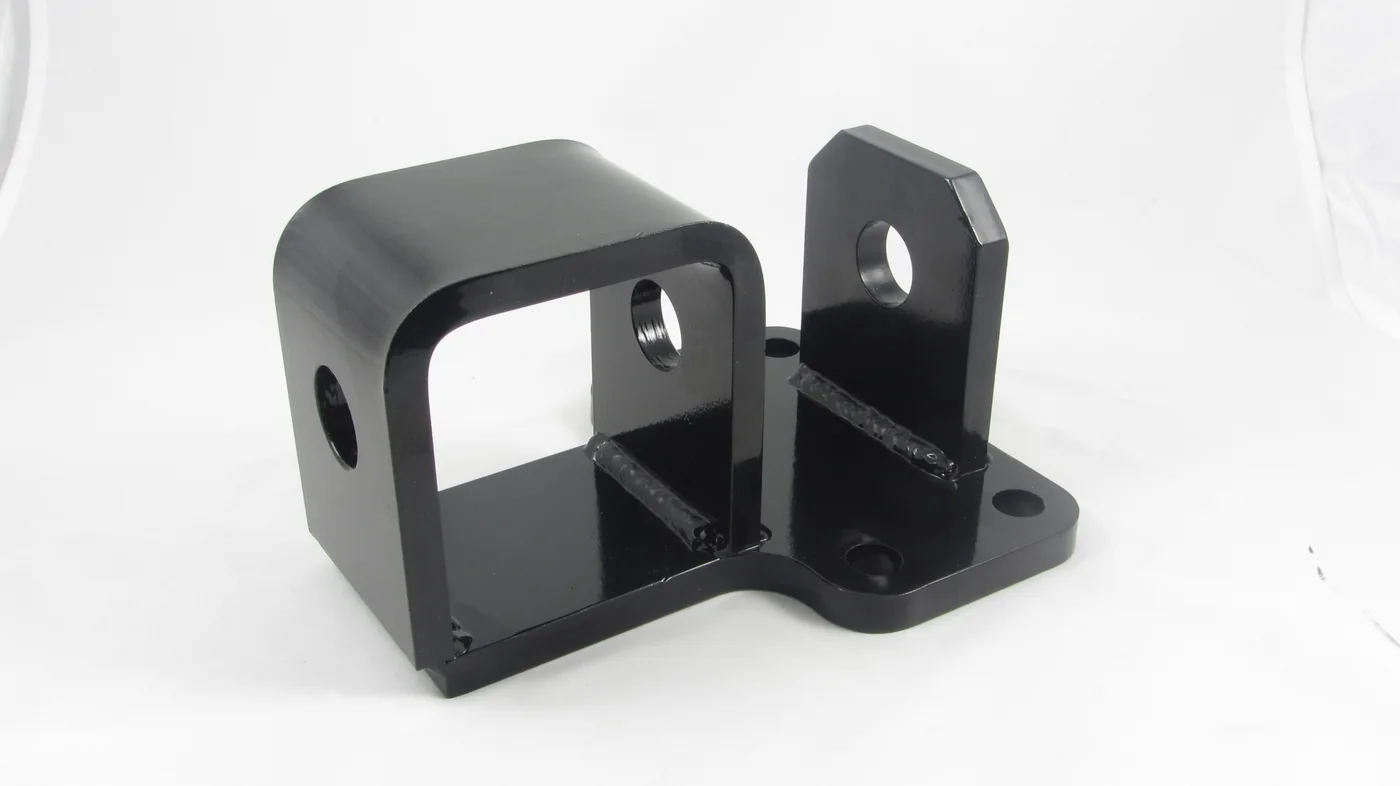
Geschweißte Stahl-Montagehalterung mit schwarzer Beschichtung, hergestellt in Polen
Montagehalterung mit gebogenen und geschweißten Blechteilen, schwarz beschichtet

Fünf Vereinbarungen vor dem ersten Biegen

1. Endgültiges Modell und Revision

Reichen Sie das 3D-Modell des Biegeteils mit einem bemaßten PDF und einer eindeutigen Revision ein.

2. Material und Biegeradien

Legen Sie die Materialart, die Blechdicke und die vorgegebenen Innenradien fest.

3. Kritische Anschlussmaße

Geben Sie an, welche Winkel, Innenmaße und Befestigungspunkte funktionell entscheidend sind.

4. Prüfung des Erstteils

Legen Sie fest, ob vor der Serienfreigabe eine Passungsprüfung oder eine Erstteilmessung erforderlich ist.

5. Serien- und Sichtteile

Passen Sie Bestellmenge, Nachbestellungen, Sichtflächen und Verpackung an den Verwendungszweck an.
Sonderanfertigungen von Halterungen, Abdeckungen und Gehäusen

Halterungen und Montageprofile: Die Position der Bohrungen und der Abstand zwischen den Flanschen entscheiden darüber, ob das Bauteil ohne Modifikation montiert werden kann.

Kappen und Gehäuseteile: Innenmaße, Eckübergänge und sichtbare Oberflächen erfordern besondere Aufmerksamkeit, wenn mehrere Teile miteinander verbunden werden.

Trays und Faltplatten: Die Biegefolge und die Zugänglichkeit kurzer, aufrechter Kanten werden bei der Arbeitsvorbereitung geprüft.

Stahl, Edelstahl und Aluminium erfordern jeweils die Auswahl geeigneter Materialien und Werkzeuge. Wir passen Schweißen, Pulverbeschichtung oder Montage an die Funktion des Formteils an.

Wird das Formteil anschließend geschweißt und fertig geliefert? Produkt? Dann sehen Sie sich den Produktionsweg für komplette Blechteile in Polen an.

Wann sollte man das Biegen nach Polen auslagern?

Vom ersten gebogenen Teil zur Serienfertigung.

Bei Serienbiegearbeiten ist nicht nur das erste Teil wichtig. Die gleiche Form muss auch in Folgeaufträgen zu Ihrem Produkt passen. Aktuelle Zeichnungen, festgelegte Referenzmaße und klare Freigabevereinbarungen sind daher Bestandteil der Übergabe.

TOS erleichtert die Koordination mit dem polnischen Biegepartner. Eine Änderung des Materials, der Blechdicke oder der Geometrie erfordert eine erneute Überprüfung von Layout, Werkzeugen und Qualitätskontrolle. Unsere Qualitätskontrolle ist auf die funktionalen Eigenschaften Ihres Bauteils abgestimmt. Entdecken Sie unser gesamtes Angebot unter Produktionsauslagerung nach Polen.

Fehlerkosten bei Blechteilen in 7 Schritten reduzieren

Senden Sie eine bemaßte PDF-Zeichnung und ein STEP-Modell des gebogenen Teils. Geben Sie Material, Blechdicke, Mengen, Revision, kritische Winkel und Abmessungen, sichtbare Oberflächen und die gewünschte Oberflächenbeschaffenheit an.

Der Fertigungspartner beurteilt Innenradien, Flanschlängen, Bohrungen in der Nähe der Biegelinien, Werkzeugbereich und Biegefolge. Der Einfluss des Materials auf die Rückfederung wird ebenfalls berücksichtigt. Jegliche Konstruktionsanpassungen werden vorab abgestimmt.

TOS wählt einen Partner basierend auf Material, Blechdicke, Biegelänge, Geometrie und Losgröße aus. Die benötigte Maschinenkapazität und die verfügbaren Werkzeuge werden für Ihr Teil bestätigt.

Das Angebot umfasst Material, Zuschnitt, Biegen, alle Folgebearbeitungen, Mengen, Vorbereitungskosten, Prüfung, Verpackung und Lieferung. Die vereinbarte Zeichnung und Revision sind verbindlich.

Bei neuen oder kritischen Teilen kann ein Erstmuster oder eine Vorserie vereinbart werden. Winkel, Flanschabmessungen, Passung, Planheit und Aussehen werden gegebenenfalls vor der Serienfreigabe geprüft.

Nach Freigabe erfolgt die Fertigung gemäß den vereinbarten Zeichnungen, Layouts und Biegeanweisungen. Wir koordinieren technische Fragen und Änderungen, sodass diese sich klar in der Produktion und Qualitätskontrolle widerspiegeln.

Die Prüfungen orientieren sich an der Funktion des Bauteils. Dabei werden Winkel, Gesamtabmessungen, Flanschlängen, Bohrungspositionen und Verbindungen zu anderen Komponenten berücksichtigt. Bei Bedarf vereinbaren wir eine Passungsprüfung, einen Messbericht oder eine Fotodokumentation.

Gebogene Teile können weiter verschweißt, mit Befestigungselementen versehen, beschichtet oder montiert werden. Wir koordinieren die Reihenfolge und den Transport und legen fest, wie sichtbare Oberflächen, Passungen und empfindliche Kanten geschützt werden.

Teile können gereinigt, gekennzeichnet, mit zugekauften Komponenten versehen und montiert werden. Anschließend werden sie stoß-, kratz- und korrosionsgeschützt verpackt. TOS koordiniert Verpackung und Transport aus Polen unter Berücksichtigung von Gewicht, Oberflächenbeschaffenheit und Anwendung.

Nach der ersten Lieferung bewerten wir Maßhaltigkeit, Oberflächenbehandlung, Ausschussquote, Montage, Verpackung und Durchlaufzeit. Für Folgeaufträge werden Zeichnungen, Kontrollplan und Logistikanweisungen bei Bedarf optimiert, um eine stabile Produktionskette zu gewährleisten.

Beispiele für die Produktion mit TOS

Gusseisenräder im Sandguss mit CNC-Bearbeitung

Für einen Kunden aus dem Schwertransport fertigte TOS ein Gusseisenrad für hoch belastete Anhänger. Das Bauteil wird aus Grauguss EN-GJL-250....

Messinggussteile für die Heiztechnik

Für einen Kunden aus der Heiztechnik fertigt TOS hochwertige Messinggussteile für technische Anlagen. Die Bauteile entstehen im Resin-Sandguss, einer präzisen....

Häufig gestellte Fragen zum Abkanten und Biegen in Polen

Welche Materialien und Blechdicken können gebogen werden?

Stahl, Edelstahl und Aluminium eignen sich unter anderem zum Biegen. Die erreichbare Blechdicke und Biegelänge hängen vom Material, der Geometrie, den Werkzeugen und der Maschinenkapazität ab. TOS klärt dies auf Anfrage.

In der Praxis werden Kantenbiegen und Falten häufig zum Biegen von Blechteilen auf einer Abkantpresse eingesetzt. Für die Anfrage sind die gewünschte Form, Winkel, Biegeradien und Abmessungen besonders wichtig. TOS stimmt die entsprechende Konstruktion mit dem Hersteller ab.

Das Blechteil muss beim Biegen ausreichend auf dem Werkzeug aufliegen. Die minimale Flanschlänge hängt unter anderem von der Matrize, der Blechdicke und dem gewünschten Radius ab. Ein kurzer Flansch oder eine benachbarte Biegung können die Zugänglichkeit ebenfalls einschränken. Lassen Sie diese Details im Voraus prüfen; manchmal sind ein anderer Radius, eine andere Abfolge oder eine andere Geometrie erforderlich.

Das hängt von der Materialart, der Blechdicke, der Biegelänge, der Geometrie und den Werkzeugen ab. Geben Sie kritische Winkel, Innenradien und Anschlussmaße in der Zeichnung an. Der Hersteller prüft die Machbarkeit; alle Anpassungen und Prüfungen werden im Voraus vereinbart.
Senden Sie eine bemaßte PDF-Zeichnung und vorzugsweise ein STEP-Modell des gebogenen Teils. Fügen Sie ein verfügbares Layout bei und geben Sie Material, Blechdicke, Mengen, Revision, kritische Maße, sichtbare Oberflächen, Oberflächenbeschaffenheit und gewünschte Lieferadresse an. Sie können Ihre Anfrage über unsere Kontaktseite einreichen.