Van beugel tot behuizing via Poolse productiepartners

Plaatwerk zetten in Polen

Een beugel moet op zijn montagepunten aansluiten. Een afdekkap moet passen zonder spanning. En bij een behuizing moeten de flenzen en gaten na het buigen op de juiste plaats zitten. TOS helpt u plaatwerk zetten in Polen uit te besteden met die eindvorm als uitgangspunt. We stemmen de maakbaarheid, maatvoering en serieafspraken af met een passende zetpartner.

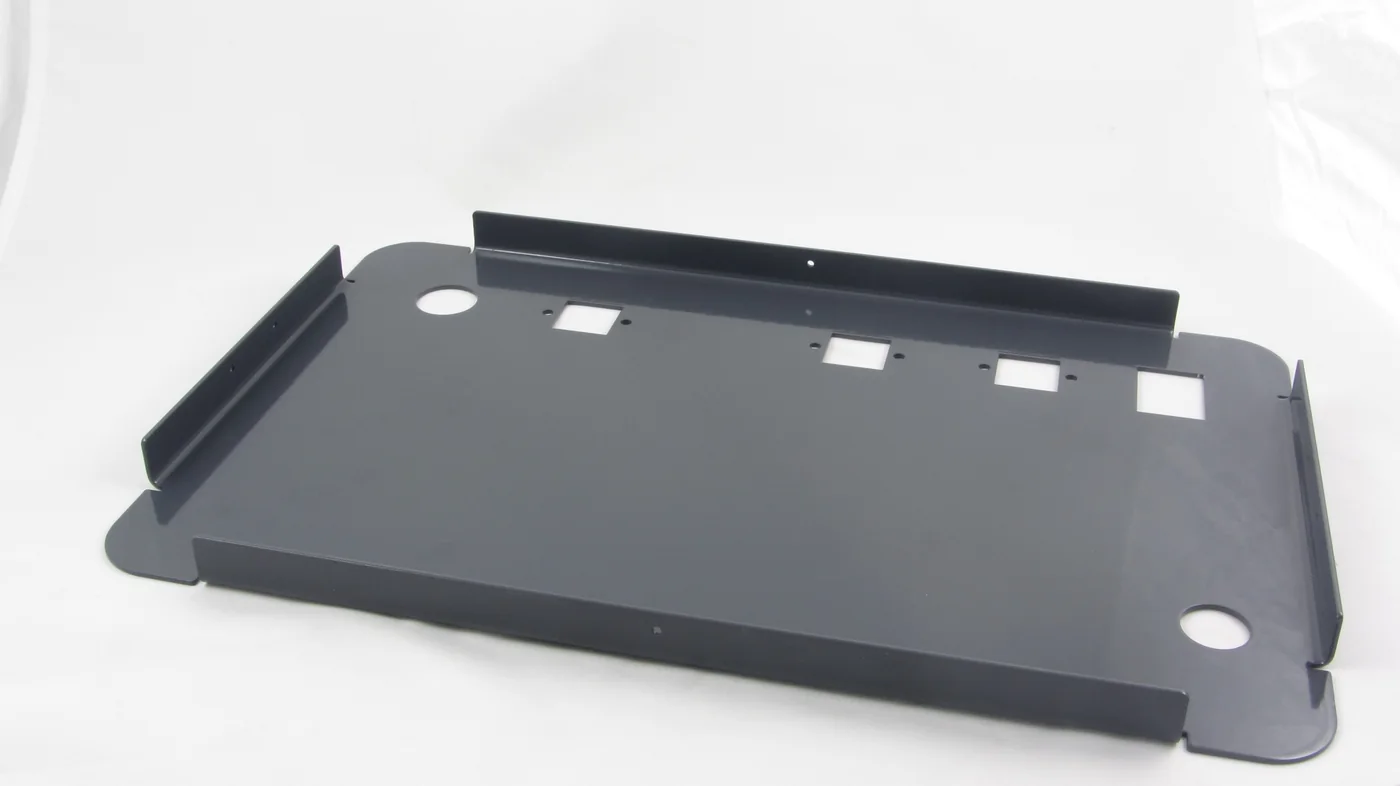
Gezet stalen plaatwerkdeel met omgezette randen en donkere poedercoating

Waar goed zetwerk begint

Een maakbare eindvorm

Buigradii, korte flenzen en gereedschapsbereik worden samen beoordeeld.

Functionele referentiematen

Binnenmaten, montagevlakken en gatenpatronen bepalen wat na het zetten moet kloppen.

Een passende zetvolgorde

Meerdere buigingen vragen een volgorde waarin deel en gereedschap bereikbaar blijven.
Aandacht voor terugvering

Materiaal en plaatdikte worden meegenomen bij het instellen en controleren van de buighoek.
Beschermde zichtvlakken

Toegestane gereedschapsafdrukken en bescherming bij handling spreken we vooraf af.
Gezet stalen plaatwerkdeel met omgezette randen en donkere poedercoating

Buigradius, flenslengte en zetvolgorde

De vorm op de tekening moet ook bereikbaar zijn voor de kantbank. Een korte flens kan onvoldoende steun hebben op de matrijs. Bij meerdere zettingen kan een eerder gebogen zijde het gereedschap in de weg zitten. Daarom beoordelen we binnenradii, flenslengtes, buigrichting en zetvolgorde in samenhang.

Ook gaten en uitsparingen vlak bij een buiglijn verdienen aandacht. Een aangeleverde uitslag wordt met de producent gecontroleerd op aansluiting bij materiaal en zetproces. Voor de voorafgaande snijbewerking leest u meer op lasersnijden in Polen.

Wat moet na het zetten precies passen? Geef aan welke maat leidend is: de binnenmaat van een kap, de afstand tussen montageflenzen of de positie van een gatenpatroon. Bij meerdere buigingen kunnen afwijkingen zich opstapelen. Daarom leggen we referentievlakken en kritische eindmaten vooraf vast.

Materiaal veert na het buigen deels terug. De producent houdt daarmee rekening bij de instelling en controle van de buighoek. Voor zichtwerk bespreken we daarnaast de toegestane gereedschapsafdrukken en bescherming van het oppervlak. Een eerste zetdeel kan worden gebruikt om maatvoering en passing te beoordelen.

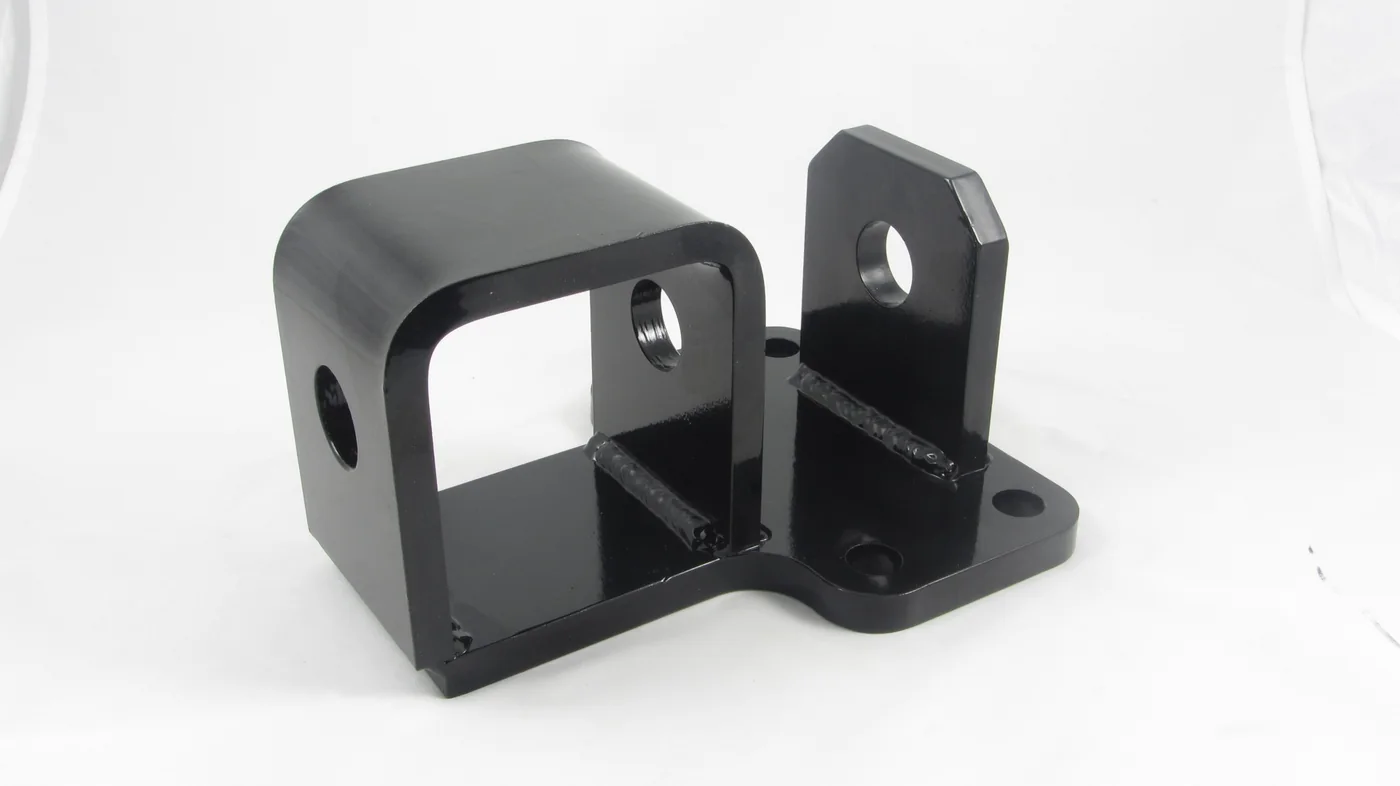
Gelaste stalen montagebeugel met zwarte coating geproduceerd in Polen
Montagebeugel met gezette en gelaste plaatdelen, afgewerkt met een zwarte coating.

Vijf afspraken vóór de eerste zetting

1. Eindmodel en revisie

Lever het 3D-model van het gebogen deel aan met een bemate PDF en eenduidige revisie.
2. Materiaal en buigradii

Leg materiaalsoort, plaatdikte en voorgeschreven binnenradii vast.
3. Kritische aansluitmaten

Benoem welke hoeken, binnenmaten en montagepunten functioneel bepalend zijn.
4. Eerste deel beoordelen

Spreek af of een pascontrole of eerste-artikelmeting nodig is vóór serievrijgave.
5. Series en zichtwerk

Stem ordergrootte, herhaalorders, zichtvlakken en verpakking af op het gebruik.
Beugels, kappen en behuizingen op maat

Beugels en montageprofielen: de positie van gaten en de afstand tussen flenzen bepalen of het deel zonder bijwerken monteerbaar is.

Kappen en behuizingsdelen: binnenmaten, hoekovergangen en zichtvlakken vragen aandacht wanneer meerdere delen op elkaar aansluiten.

Trays en omgezette panelen: de zetvolgorde en bereikbaarheid van korte opstaande randen worden al in de werkvoorbereiding beoordeeld.

Staal, RVS en aluminium vragen elk om passende materiaal- en gereedschapskeuzes. Lassen, poedercoaten of assemblage stemmen we af op de functie van het gezette deel.

Wordt het gezette deel daarna gelast en als afgewerkt product geleverd? Bekijk dan de productieroute voor complete plaatwerkdelen in Polen.

Wanneer zetwerk uitbesteden aan Polen?

Van eerste zetdeel naar een herhaalbare serie

Bij terugkerend zetwerk is niet alleen het eerste onderdeel van belang. Dezelfde vorm moet ook bij een volgende order aansluiten op uw product. Actuele tekeningen, vastgelegde referentiematen en duidelijke vrijgaveafspraken horen daarom bij de overdracht.

TOS begeleidt de afstemming met de Poolse zetpartner. Een wijziging in materiaal, plaatdikte of geometrie vraagt opnieuw aandacht voor uitslag, gereedschap en controle. Onze kwaliteitscontrole sluit aan op de functionele kenmerken van uw onderdeel. Bekijk het bredere aanbod op productie uitbesteden naar Polen.

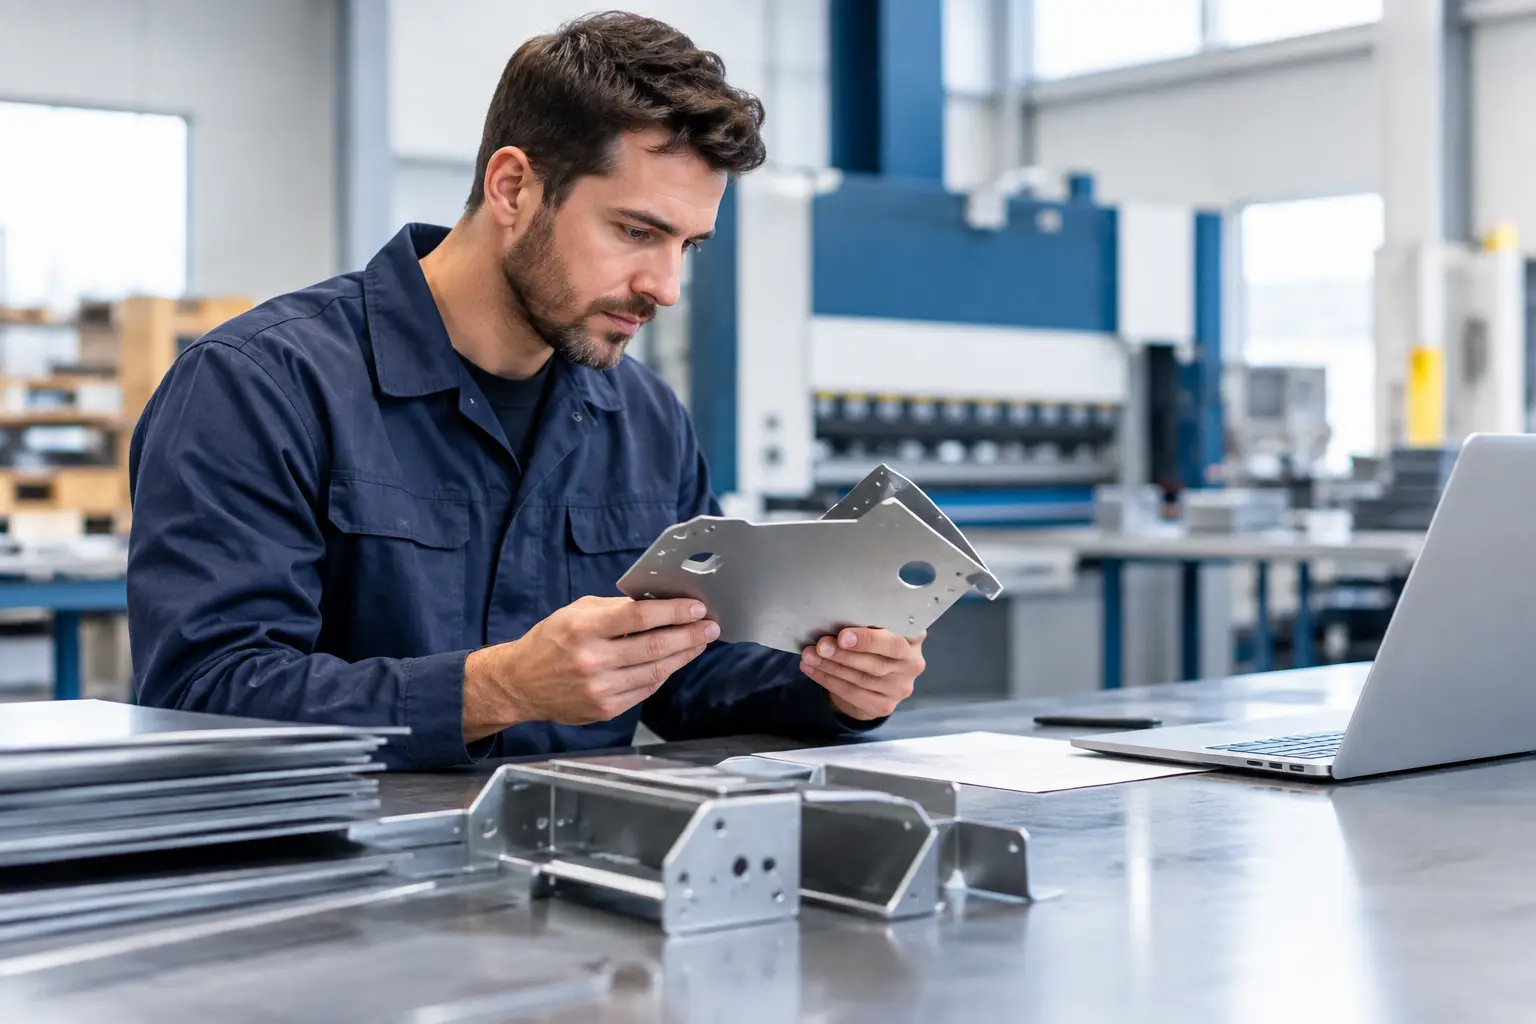
Medewerker beoordeelt een gebogen metalen plaatdeel in een werkplaats

Stuur een bemate PDF-tekening en een STEP-model van het gezette onderdeel. Vermeld materiaal, plaatdikte, aantallen, revisie, kritische hoeken en maten, zichtvlakken en gewenste afwerking.

De productiepartner beoordeelt binnenradii, flenslengtes, gaten nabij buiglijnen, gereedschapsbereik en zetvolgorde. Ook de invloed van het materiaal op terugvering wordt meegenomen. Eventuele ontwerpaanpassingen worden eerst afgestemd.

TOS selecteert een partner op basis van materiaal, plaatdikte, zetlengte, geometrie en seriegrootte. Benodigde machinecapaciteit en beschikbaar gereedschap worden voor uw onderdeel bevestigd.

De offerte beschrijft materiaal, snijden, zetten, eventuele vervolgbewerkingen, aantallen, voorbereidingskosten, controle, verpakking en levering. De overeengekomen tekening en revisie zijn leidend.

Bij nieuwe of kritische onderdelen kan een eerste artikel of voorserie worden afgesproken. Hoeken, flensmaten, passing, vlakheid en uiterlijk worden waar relevant beoordeeld voordat de serie wordt vrijgegeven.

Na akkoord wordt geproduceerd volgens de overeengekomen tekeningen, uitslagen en zetinstructies. Wij stemmen technische vragen en revisies af, zodat wijzigingen herkenbaar doorwerken in productie en controle.

De controles sluiten aan op de functie van het deel. Denk aan hoeken, totale afmetingen, flenslengtes, gatposities en aansluitingen op andere onderdelen. Waar nodig spreken we een pascontrole, meetrapport of fotoregistratie af.

Gezette delen kunnen verder worden gelast, voorzien van bevestigingsmiddelen, gecoat of geassembleerd. We stemmen de volgorde en overdracht af en leggen vast hoe zichtvlakken, passingen en kwetsbare randen worden beschermd.

Onderdelen kunnen worden gereinigd, gemarkeerd, voorzien van ingekochte componenten en geassembleerd. Daarna worden ze beschermd verpakt tegen stoten, krassen, corrosie en vermenging. TOS stemt verpakking en transport vanuit Polen af op gewicht, afwerking en toepassing.

Na de eerste levering evalueren we maatvoering, behandeling, uitval, assemblage, verpakking en doorlooptijd. Bij vervolgorders worden tekeningen, controleplan en logistieke instructies waar nodig aangescherpt voor een stabiele productieketen.

Voorbeelden van productie via TOS

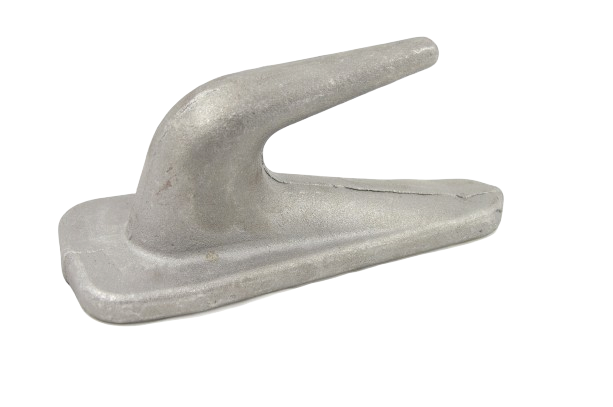
Gesmeed containerlasdeel

Smeeddelen voor de Containerindustrie: Sterk, Slijtvast en Klaar voor Zware Belastingen

Voor een klant in de containerindustrie produceren wij hoogwaardige smeeddelen die worden toegepast in diverse constructiedelen van containerframes en hijspunten.....

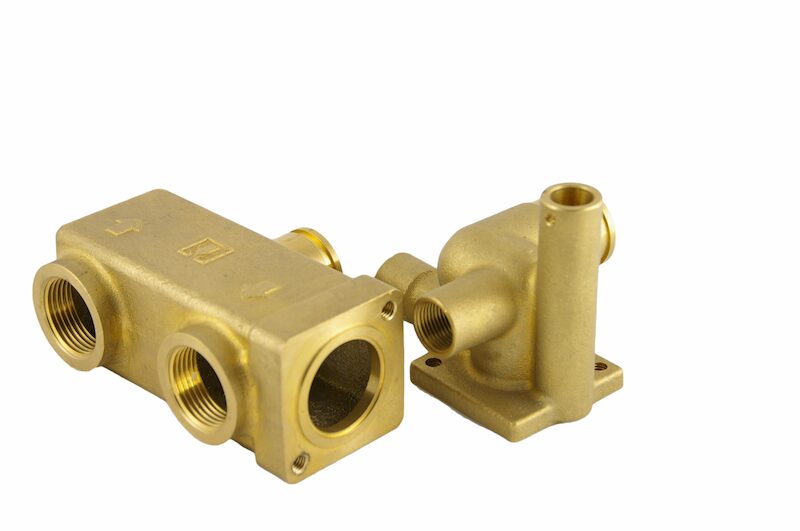
Messing gegoten onderdelen met schroefdraad voor leiding- en vloeistofsystemen

Messing Gietdelen voor Verwarmingstechniek: Fijn Detail, Strakke Afwerking

Voor een klant in de verwarmingstechniek produceren wij hoogwaardige messing gietdelen die worden toegepast in technische installaties. Deze onderdelen worden....

Veelgestelde vragen over plaatwerk zetten in Polen

Welke materialen en plaatdiktes kunnen worden gezet?

Onder meer staal, RVS en aluminium kunnen voor zetwerk in aanmerking komen. De haalbare plaatdikte en zetlengte hangen samen met materiaal, geometrie, gereedschap en machinecapaciteit. TOS laat dit per aanvraag bevestigen.

In de praktijk worden kanten en zetten vaak gebruikt voor het buigen van plaatdelen op een kantbank. Voor de aanvraag zijn vooral de gewenste vorm, hoeken, buigradii en maatvoering van belang. TOS stemt de passende uitvoering af met de producent.

Het plaatdeel moet tijdens het buigen voldoende op het gereedschap steunen. De minimale flenslengte hangt onder meer af van de matrijs, plaatdikte en gewenste radius. Een korte flens of een naburige zetting kan ook de bereikbaarheid beperken. Laat zulke details vooraf beoordelen; soms is een andere radius, volgorde of geometrie nodig.

Dat hangt af van materiaalsoort, plaatdikte, zetlengte, geometrie en gereedschap. Geef kritische hoeken, binnenradii en aansluitmaten op de tekening aan. De producent beoordeelt de haalbaarheid; eventuele aanpassingen en controles worden vooraf afgesproken.

Stuur een bemate PDF-tekening en bij voorkeur een STEP-model van het gezette onderdeel. Voeg een beschikbare uitslag toe en vermeld materiaal, plaatdikte, aantallen, revisie, kritische maten, zichtvlakken, afwerking en leverwens. U kunt uw aanvraag via onze contactpagina aanleveren.