
Een metalen gietdeel begint met een gereedschap dat bij de gekozen legering en gietmethode past. Bij gietmatrijzen in China begeleidt TOS de afstemming tussen productontwerp, matrijsbouw, proefgieten en de uiteindelijke leverstaat. Uw tekening, toepassing en verwachte afname vormen het vertrekpunt.
We bekijken de matrijsinvestering samen met de productie van de gietdelen. Daarbij horen ook eventuele CNC-bewerking, afwerking en controle. U houdt één Nederlands aanspreekpunt voor technische keuzes, voortgang en afspraken met de productiepartner.
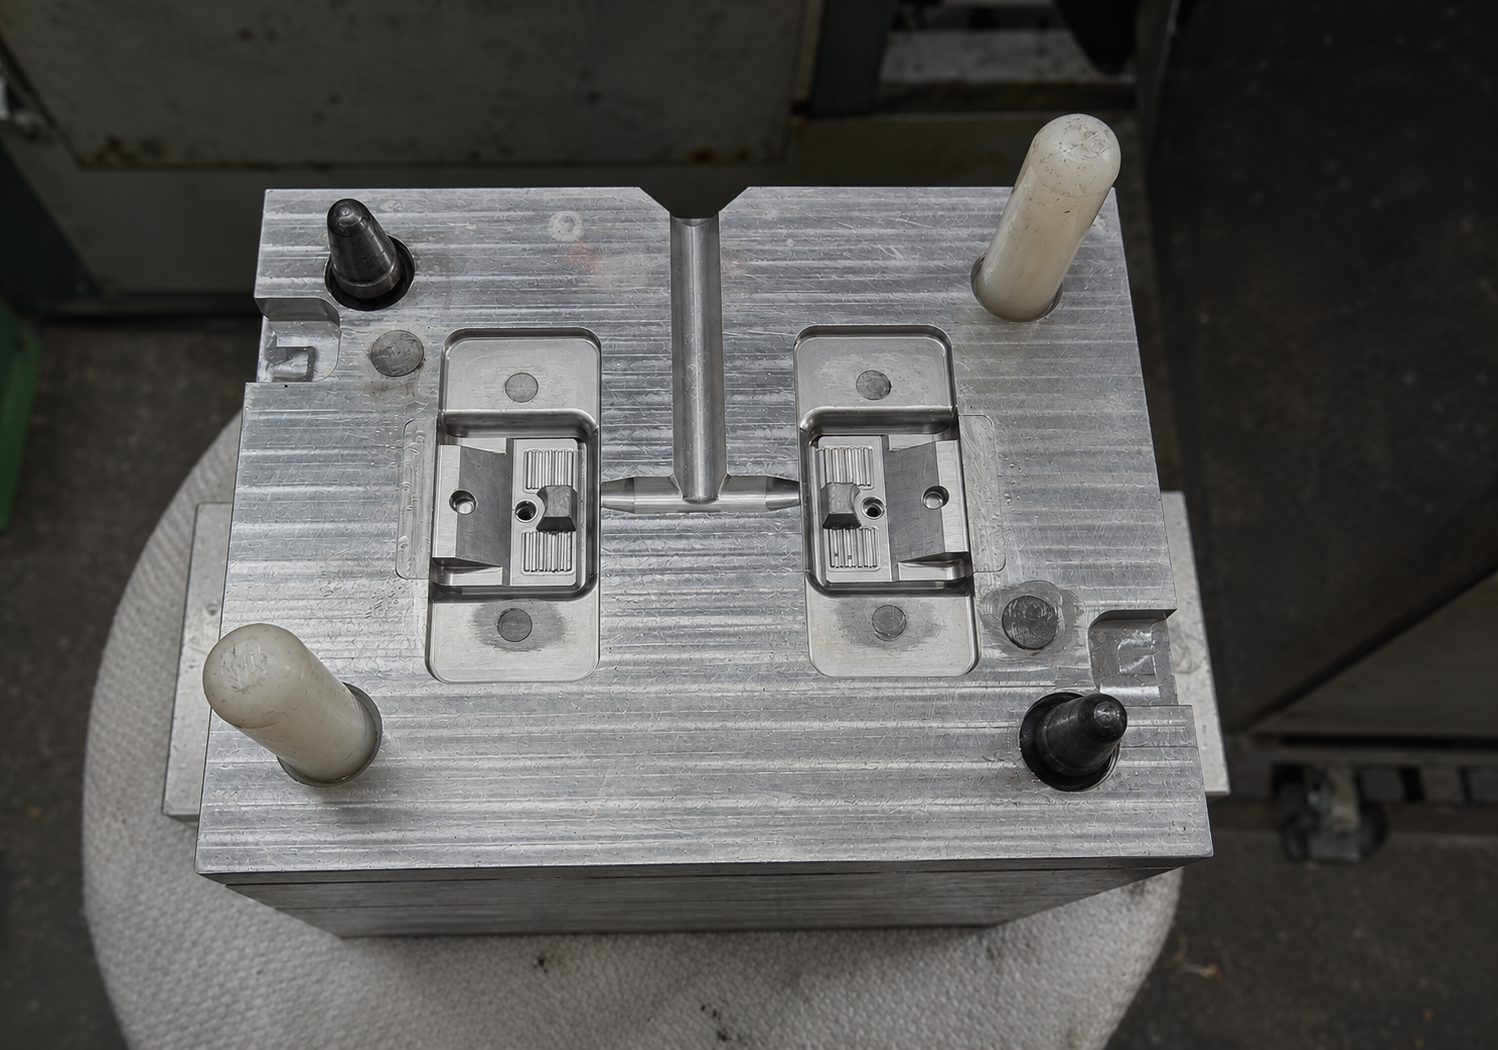

Het materiaal en de manier van vullen bepalen het gereedschapsconcept.

Kritische vlakken, bewerkingsvoorraad en opspanning samen bekijken.

Vooraf afspreken welke kenmerken en resultaten worden beoordeeld.

Eigendom, opslag, onderhoud en wijzigingen vastleggen.

Technische vragen en voortgang afstemmen via TOS.
Bij een metalen gietmatrijs wordt dezelfde vorm voor opeenvolgende gietingen gebruikt. De uitvoering hangt sterk af van de manier waarop het metaal wordt ingebracht en stolt. Een gereedschap voor hogedrukgieten in China vraagt een andere aanpak dan een coquille die door zwaartekracht wordt gevuld. Beide routes hebben hun eigen mogelijkheden voor productvorm, seriegrootte en nabewerking.
Bij hogedrukgieten wordt vloeibaar metaal onder druk in de matrijs gebracht. De matrijs, gietmachine en gekozen legering moeten samen worden beoordeeld. Bij coquillegieten in China loopt het metaal door zwaartekracht in een herbruikbare metalen vorm. De vulling en stolling vragen daarbij een passend gietontwerp.
Een behuizing, montagevoet of technische drager stelt andere eisen dan een decoratief onderdeel. Leg daarom vast welke vlakken functioneel zijn, waar een deelnaad acceptabel is en welke maten na het gieten nog worden bewerkt. Een goede beoordeling van de maakbaarheid van uw product kan voorkomen dat een lastig gietdetail pas tijdens het proefgieten aan het licht komt.
Deze pagina gaat over metalen vormen voor het gieten van metaal. Voor kunststofproducten leest u verder over spuitgietmatrijzen in China. Bij een kleine of nog veranderende afname kan ook een andere route, zoals zandgieten, een vergelijking verdienen voordat een permanente gietmatrijs wordt besteld.
Een gietontwerp is meer dan de buitenvorm van het product. De ligging van de deelnaad, lossingsrichting, eventuele kernen en bereikbaarheid van details bepalen hoe het gereedschap kan worden geopend en het gietstuk uitgenomen. De exacte legering en gewenste leverstaat horen daarom al bij de matrijsaanvraag.
Metaaltoevoer, ontluchting en temperatuurbeheersing beïnvloeden de vulling en het afkoelen. Bij complexere producten kan een beoordeling met gietsimulatie worden afgesproken. Het doel is om relevante risico’s vóór de gereedschapsbouw te bespreken; een simulatie vervangt de beoordeling van echte proefdelen niet.
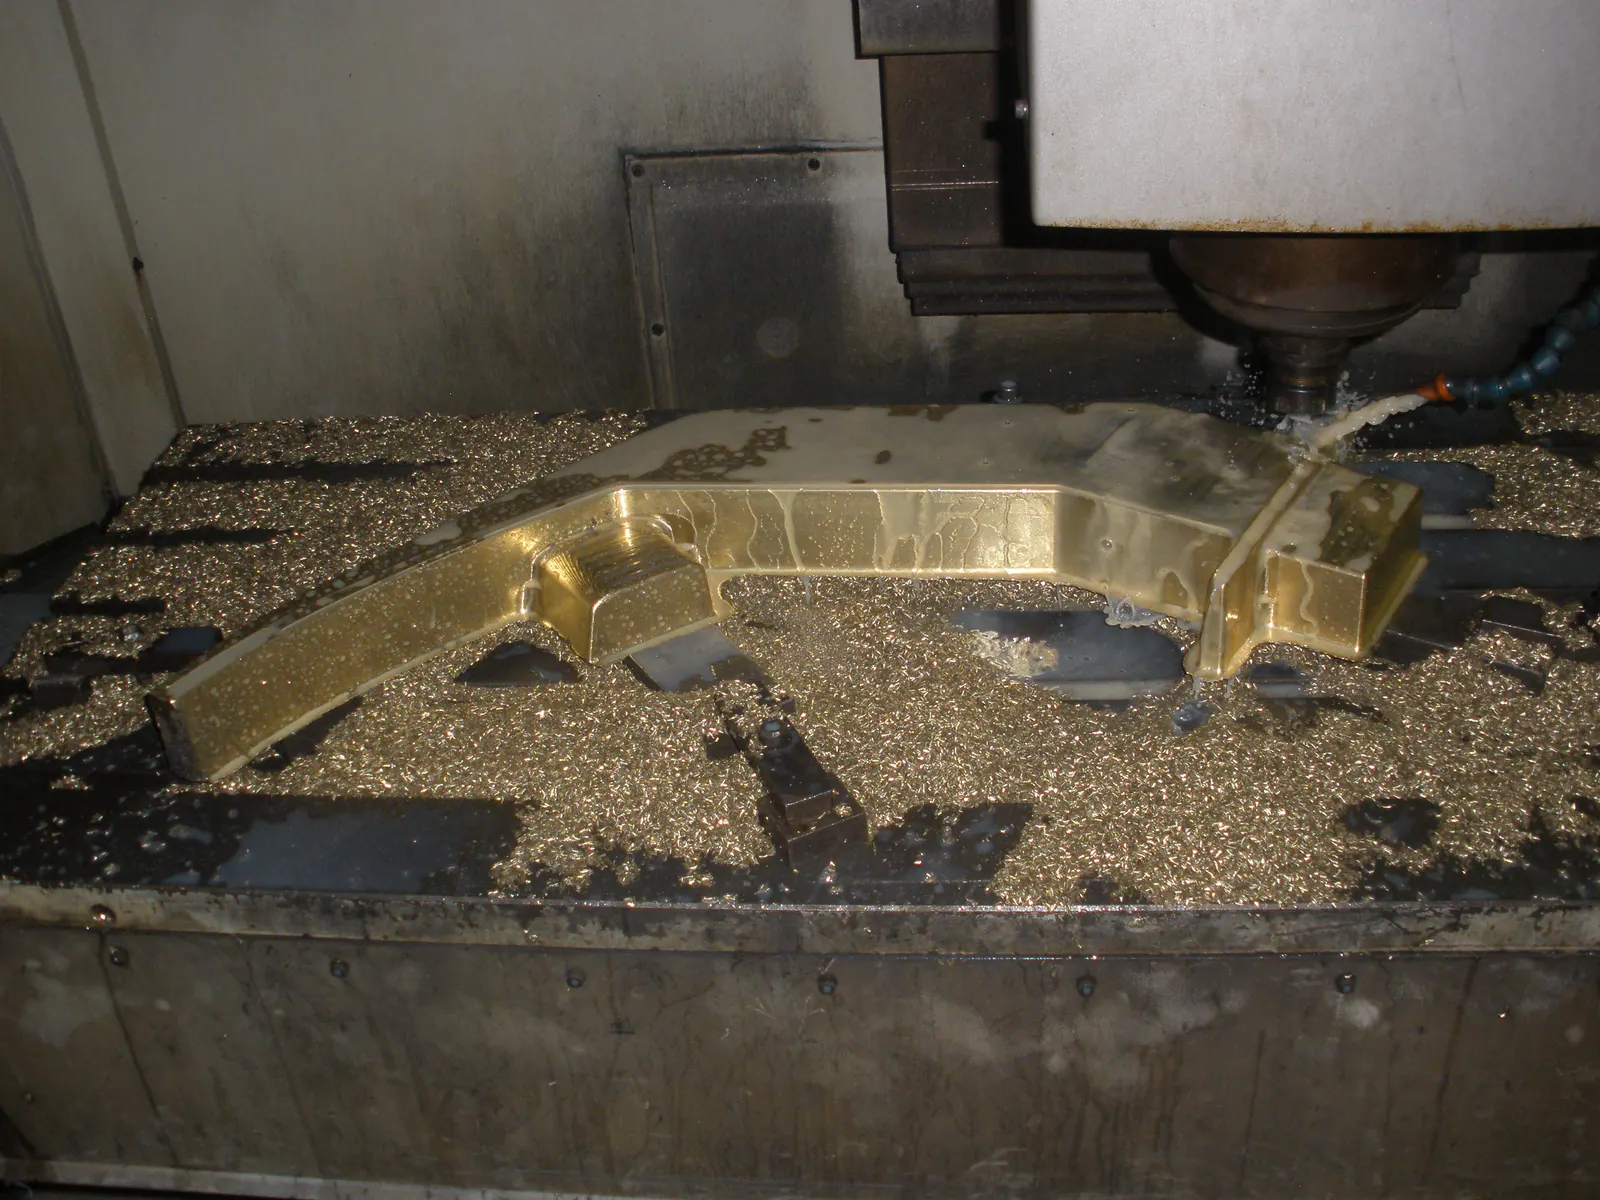
Neem nabewerking meteen mee. Voor pasvlakken, boringen of schroefdraad kan CNC-nabewerking van gietdelen nodig zijn. Bewerkingsvoorraad, opspanvlakken en meetreferenties moeten dan aansluiten op de gegoten vorm. Ook ontbramen en een eventuele coating maken deel uit van de afgesproken eindtoestand.
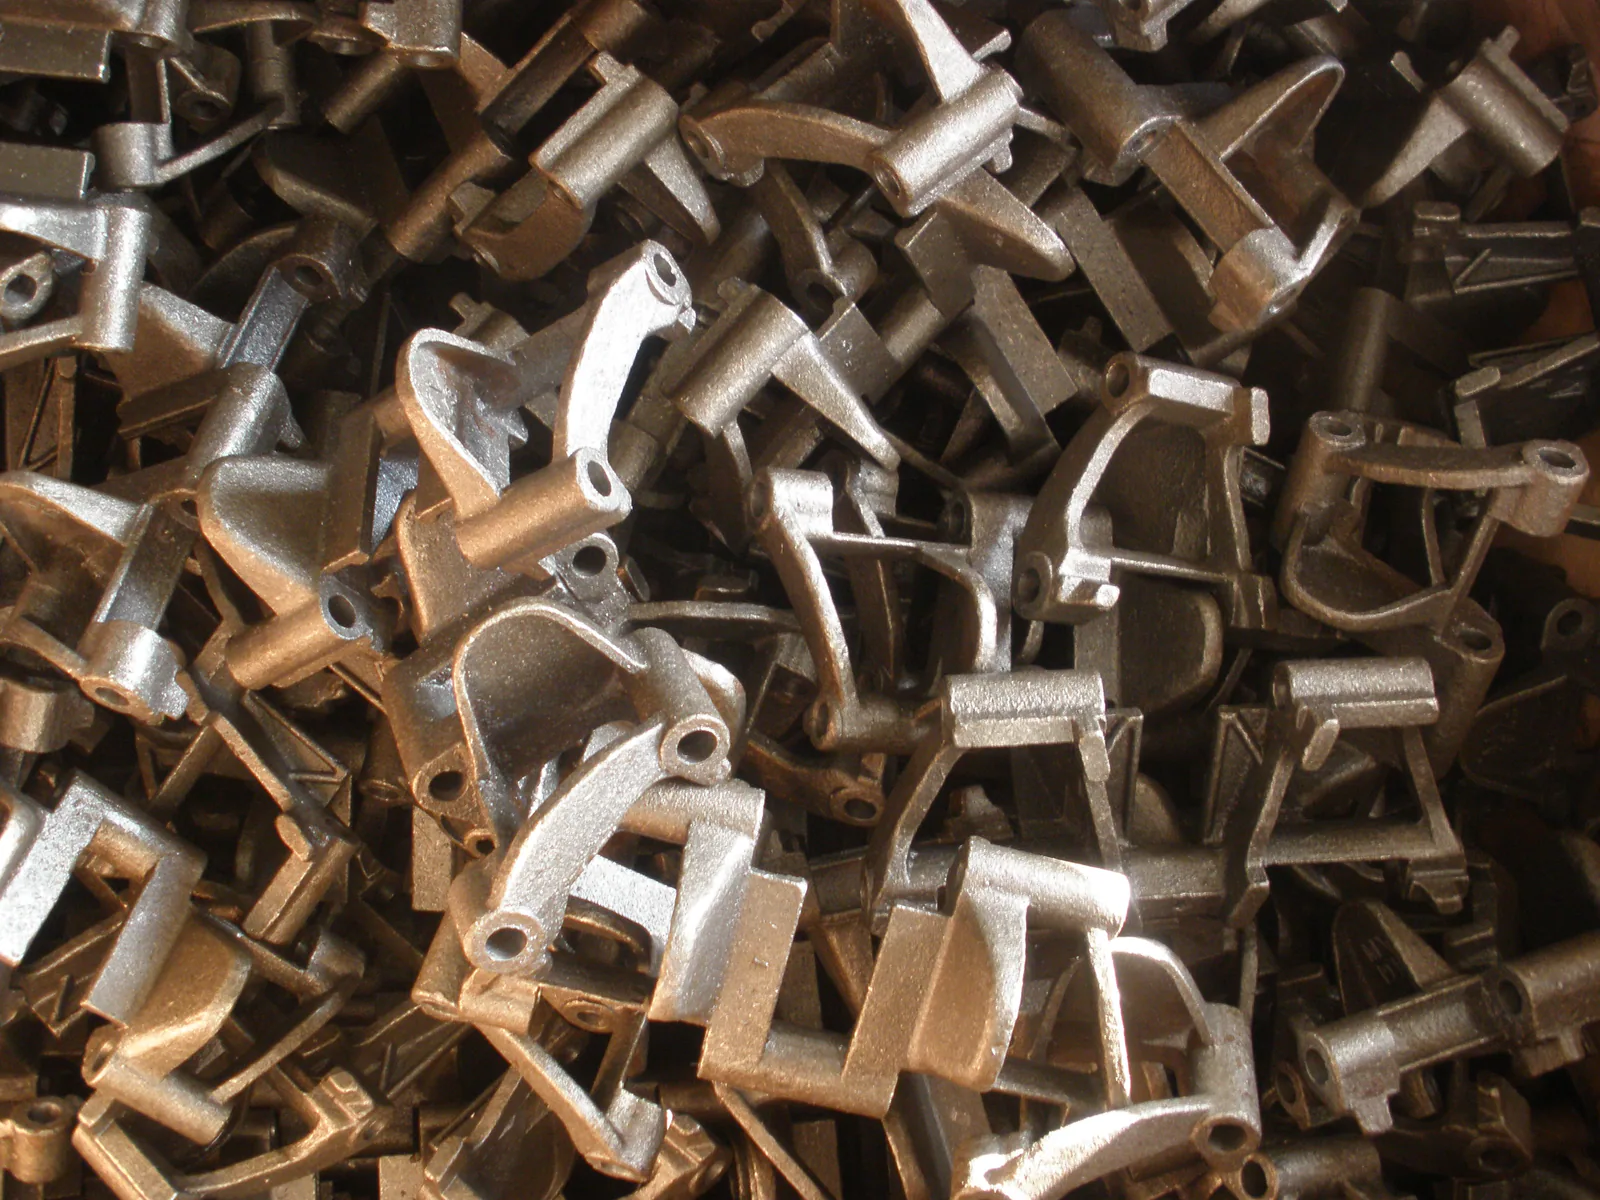
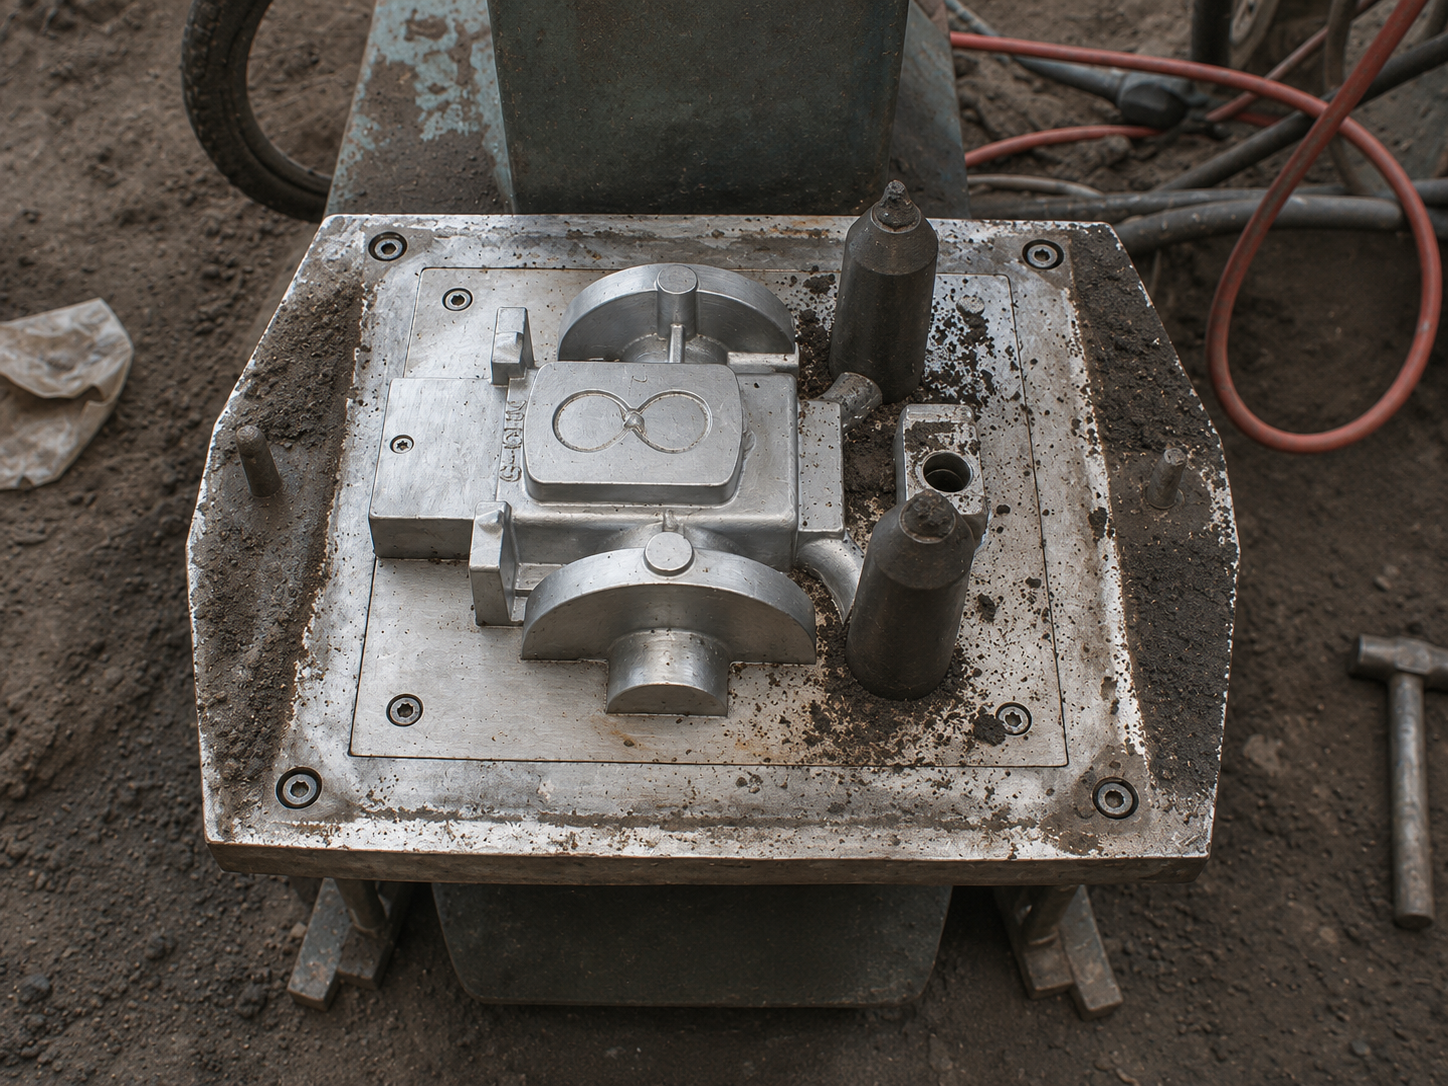
De beelden tonen voorbeelden van vormgereedschap, gietdelen en CNC-bewerking. Het materiaal en de opbouw van uw uiteindelijke gietmatrijs worden voor de gekozen gietroute bepaald.

Tekening, legering, afname en gewenste leverstaat verzamelen.

Maakbaarheid, gereedschapsconcept en nabewerking beoordelen.

Na akkoord de vastgelegde matrijsuitvoering laten maken.

Proefdelen controleren en eventuele correcties beoordelen.

Referenties, beheer en inzet voor de serie afspreken.
Leg vóór de eerste gietproef vast wat moet worden aangetoond. Denk aan de juiste tekeningrevisie, materiaalaanduiding, kritische maten en de gewenste oppervlaktekwaliteit. Bij een samenstelling kan ook de passing met tegenstukken moeten worden beoordeeld.
Een ruw gietdeel en een afgewerkt product hebben verschillende controlemomenten. Een maat die later wordt gefreesd, moet na die bewerking worden getoetst. Is dichtheid of de inwendige kwaliteit functioneel belangrijk, spreek dan vooraf de beoordelingsmethode en acceptatiecriteria af. Aanvullende beproevingen zijn projectafspraken en worden niet automatisch bij iedere gietmatrijs geleverd.
Koppel de kwaliteitscontrole aan het gebruik van het eindproduct. Voor bemaatte kenmerken kan een meetrapport bij de proefdelen worden afgesproken. Beschrijf ook hoe zichtvlakken, nabewerkte randen en eventuele afwerking worden beoordeeld.
Wanneer proefdelen afwijken, worden oorzaak, correctie en nieuwe controle afgestemd. Een verandering kan gevolgen hebben voor gereedschap, gietinstelling of nabewerking. De vrijgegeven monsters en revisie vormen daarna de referentie voor de serie. Goedkeuring van het gereedschap en vrijgave van de levering worden duidelijk vastgelegd.
Vergelijk offertes op dezelfde opdrachtomvang. De prijs van de matrijs alleen laat niet zien wat nodig is voor goedgekeurde gietdelen. Bespreek welke ontwerpbeoordeling, proeven, correcties, hulpmiddelen en documentatie zijn inbegrepen en welke werkzaamheden afzonderlijk worden begroot.
Onderbouw de investering met de verwachte afname. Het gewenste aantal producten per levering, herhaalorders en de stabiliteit van het ontwerp wegen mee in de keuze. Een ingewikkeld detail of latere ontwerpwijziging kan extra gereedschapswerk vragen. Er geldt geen vaste economische ondergrens of universele levensduur voor alle gietmatrijzen.
Leg vast wie eigenaar wordt, waar het gereedschap wordt opgeslagen en voor welke producten het mag worden gebruikt. Spreek identificatie, onderhoud, herstel en wijzigingsbeheer af. Bij een kern of inzetstuk dat slijtagegevoelig is, kan vooraf worden besproken hoe vervanging en beschikbaarheid worden geregeld.
Een matrijs overplaatsen vraagt een technische beoordeling. De ontvangende machine, bevestiging, bediening en aansluitingen moeten passen. Beschikbaarheid van gereedschapsgegevens en eventuele hulpstukken hoort bij de overdrachtsafspraken. Meld een voorgenomen andere productielocatie daarom al bij de aanvraag.
TOS verbindt het gereedschapstraject met de complete levering: gieten, bewerken, controleren en waar nodig assembleren. Bekijk ook het overzicht van productie uitbesteden naar China voor de aansluitende productieroutes.
Verzamel het actuele 3D-model, de 2D-tekening, de functie van het gietdeel en de verwachte aantallen. Geef aan of u een ruw gietstuk of een nabewerkt en afgewerkt product wilt ontvangen.
Leg de exacte metaal- of legeringsaanduiding vast. Bespreek gebruiksbelasting, zichtvlakken en functionele eisen. Een andere legering of leverstaat kan een nieuwe beoordeling van product en gereedschap vragen.
Beoordeel welke gietroute bij het ontwerp en de afname past. Bespreek lossing, deelnaad, kernen, wandopbouw en de benodigde nabewerking voordat het gereedschapsconcept wordt vastgelegd.
Stem de vormopbouw, metaaltoevoer, ontluchting en temperatuurbeheersing af op het gekozen proces. Neem de productieomgeving en, waar zinvol en afgesproken, een gietsimulatie mee in de beoordeling.
Leg de goedgekeurde revisie, opdrachtomvang, beoordelingsmomenten en gereedschapsafspraken vast. Maak duidelijk welke proefdelen, correcties en gegevens onderdeel van de opdracht zijn.
Na akkoord wordt het gereedschap gebouwd volgens de overeengekomen uitvoering. TOS stemt voortgang en technische vragen af met de productiepartner. Ontwerpwijzigingen worden eerst beoordeeld op gevolgen voor kosten en planning.
Laat proefdelen maken met de afgesproken legering en gietroute. Beoordeel de relevante productkenmerken en laat functionele maten ook na de overeengekomen nabewerking controleren.
Leg afwijkingen en voorgestelde correcties vast. Na aanpassing volgt de afgesproken nieuwe proef of controle. Bepaal welke monsters en resultaten de basis vormen voor gereedschapsacceptatie en seriestart.
Controleer de identificatie, referentiemonsters en overeengekomen gereedschapsgegevens. Spreek opslag, onderhoud en de aanpak bij herstel of vervanging af voor volgende productieruns.
Gebruik de vrijgegeven uitvoering voor de overeengekomen serie. Bij een geplande overdracht worden technische aansluiting, bescherming tijdens transport en mee te leveren gegevens vooraf gecontroleerd.
Een hogedrukgietmatrijs en een coquille horen bij verschillende processen. Bij hogedrukgieten wordt metaal onder druk ingebracht; bij coquillegieten vult de vorm door zwaartekracht. De keuze hangt af van onder meer productgeometrie, legering, aantallen en de vereiste eindtoestand.
Onder meer afmetingen, vormcomplexiteit, kernen of schuiven, materiaalkeuze voor het gereedschap en benodigde proeven bepalen de prijs. Vergelijk ook de afgesproken correcties, documentatie en eventuele hulpstukken. TOS beoordeelt de matrijskosten samen met de kosten van het complete gietdeel.
Dat kan worden meegenomen in de aanvraag. Geef aan welke vlakken, boringen en schroefdraden na het gieten moeten worden bewerkt. De gegoten vorm, bewerkingsvoorraad en opspanning moeten daarop zijn afgestemd. Controle vindt plaats op de afgesproken leverstaat.
Dat wordt per gereedschap en ontvangende productieomgeving beoordeeld. Een andere machine of gietinstallatie kan andere eisen stellen aan bevestiging, afmetingen en bediening. Leg eigendom, gegevens, hulpstukken en overdracht vast voordat de matrijs wordt gebouwd.
Stuur een actueel 3D-model, een 2D-tekening met kritische maten, legering, aantallen en gebruikseisen. Vermeld zichtvlakken, eventuele beproevingen, CNC-bewerking en afwerking. Geef ook aan waar het gereedschap uiteindelijk moet worden ingezet.
Technische aanvraag
Upload PDF, DWG of STEP/STP en ontvang een inhoudelijke reactie op maakbaarheid, productieroute en prijsaanvraag.