


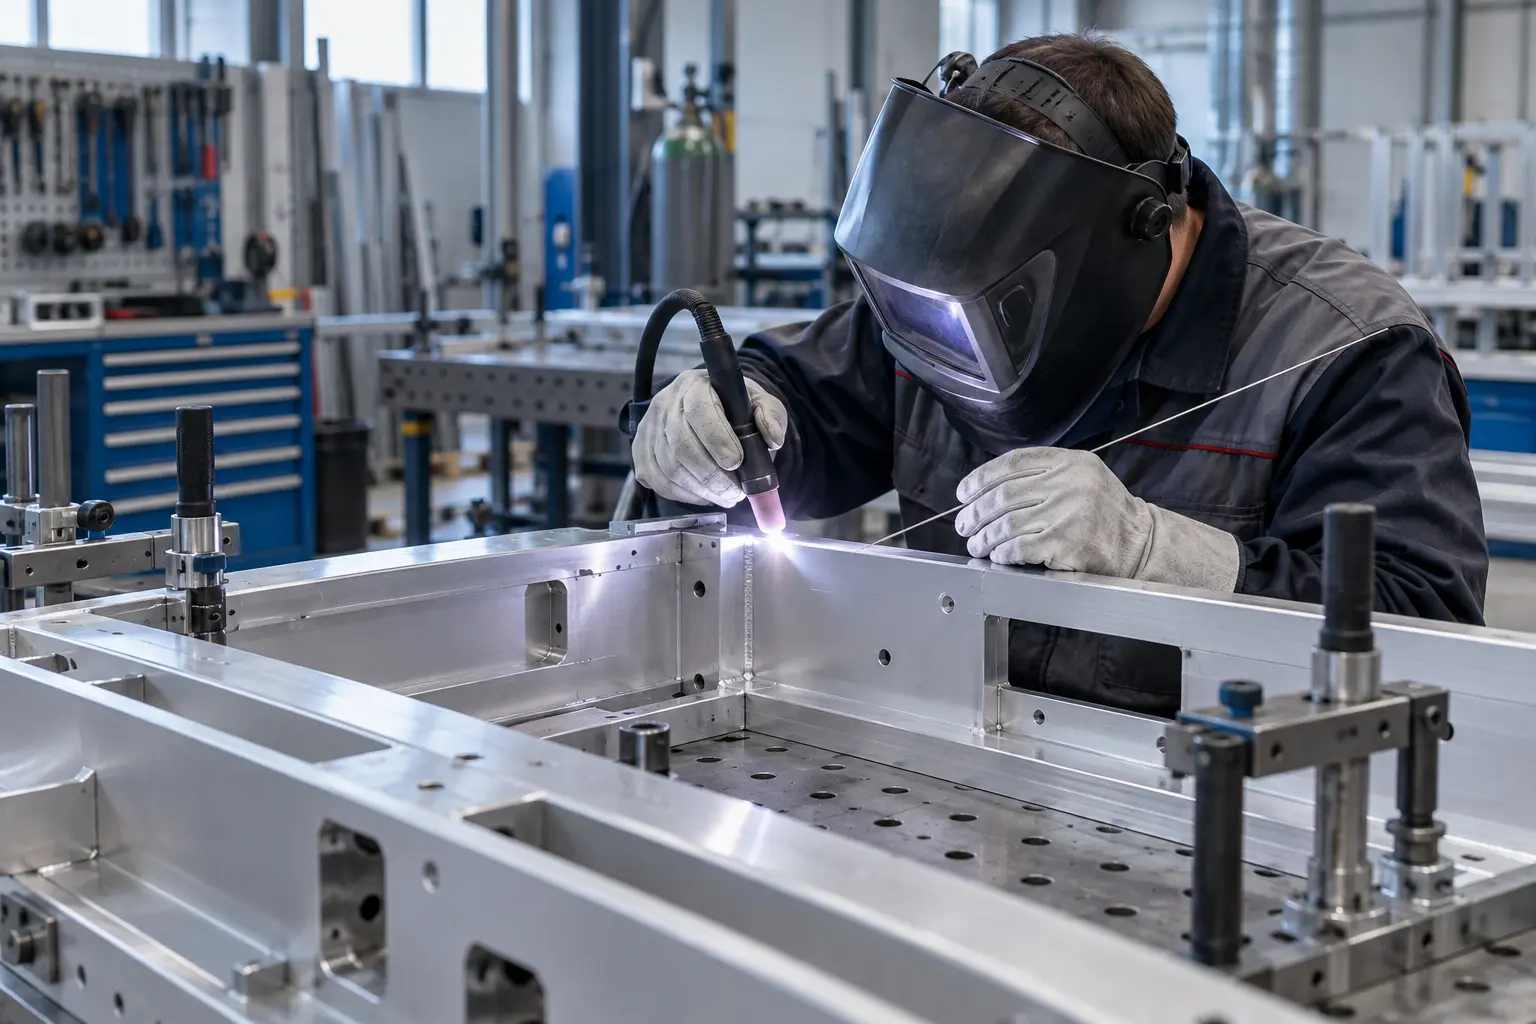

Möchten Sie MIG/MAG- oder WIG-Schweißarbeiten für Bauteile aus Stahl, Edelstahl oder Aluminium in Polen fertigen lassen? TOS wählt anhand von Werkstoff, Schweißverfahren, Seriengröße und Qualitätsanforderungen einen passenden Fertigungspartner aus. Wir koordinieren technische Abstimmung, Fertigung, Prüfung, Nachbearbeitung und Lieferung über einen festen Ansprechpartner.


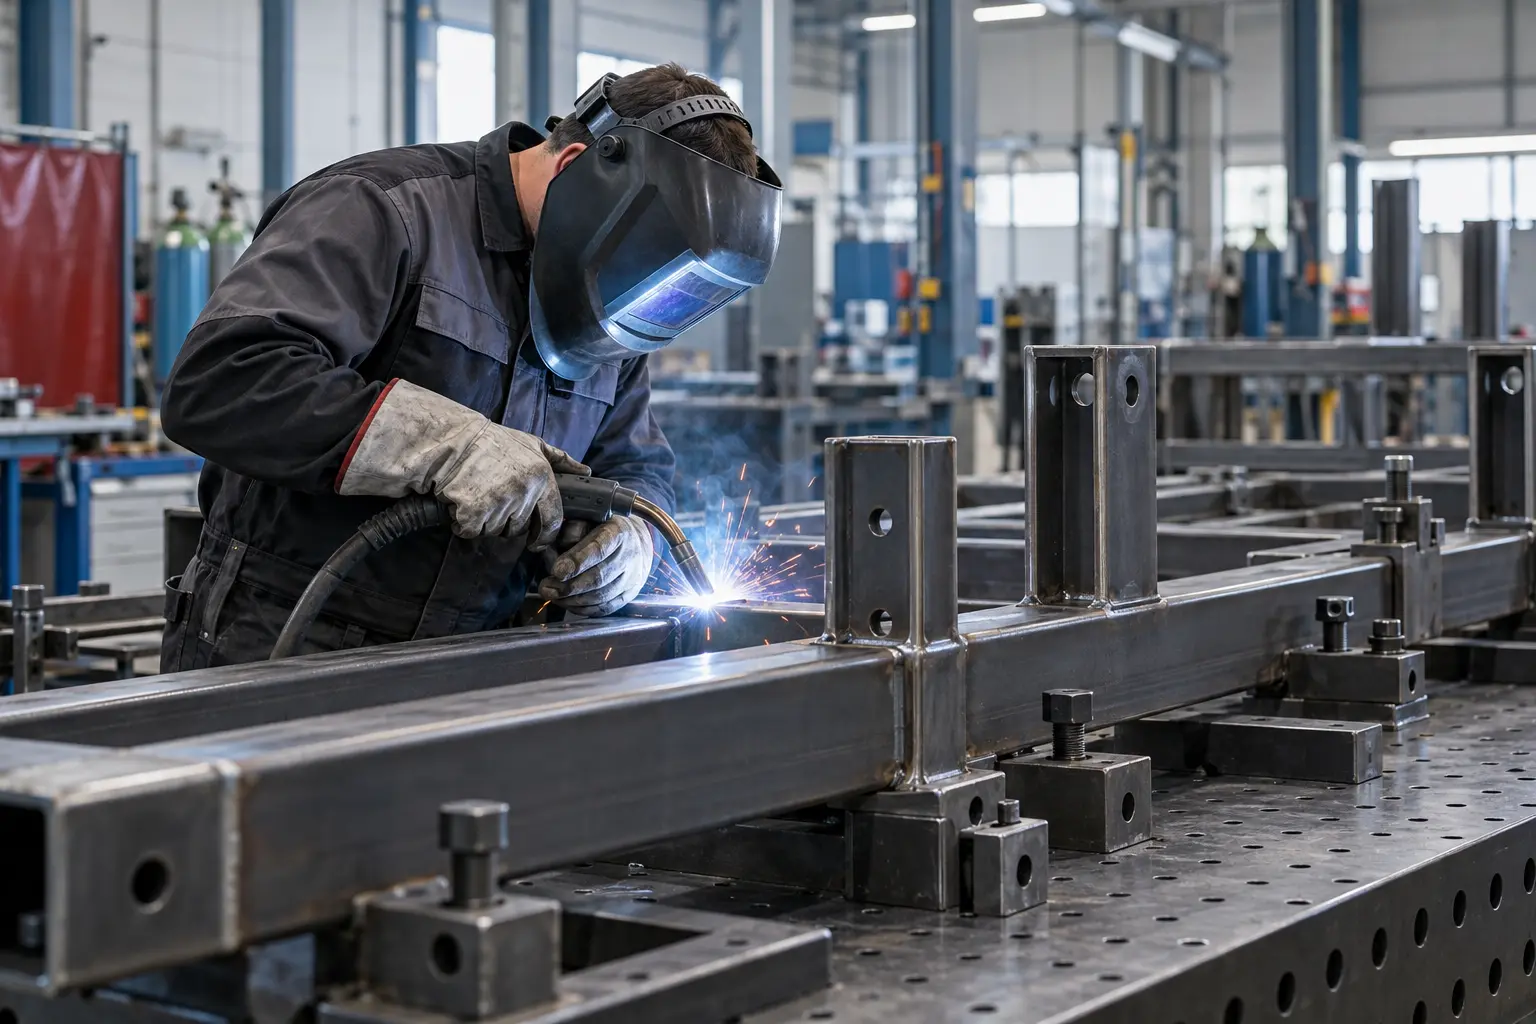
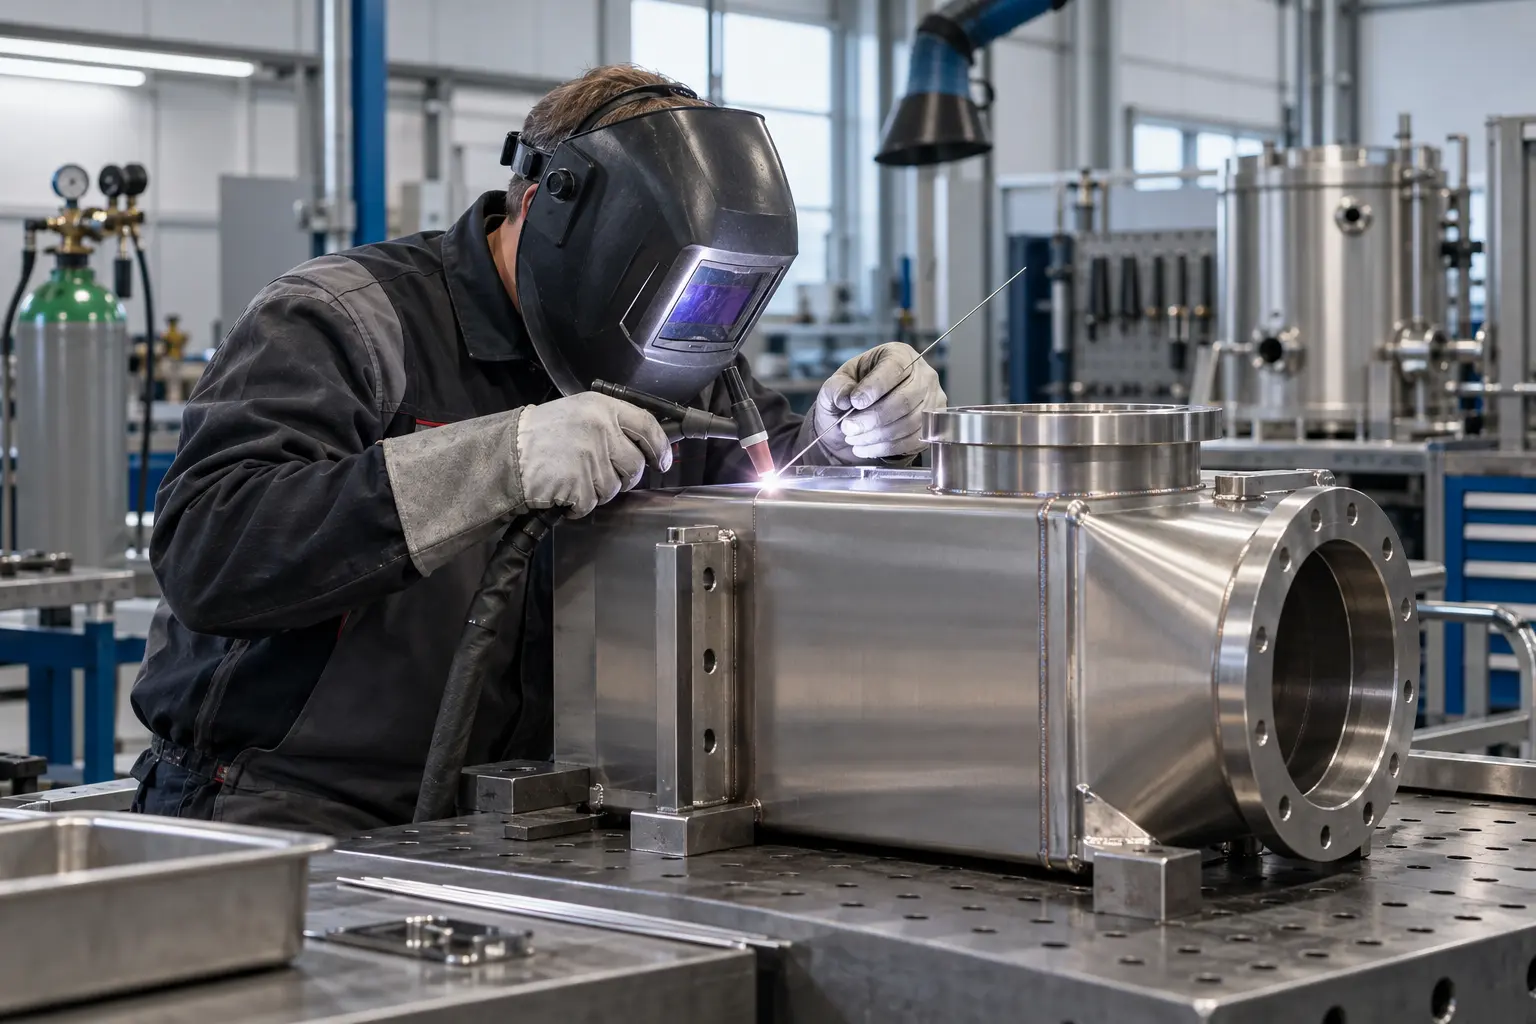
MAG-Schweißen wird häufig für Baustahl und wiederkehrende Schweißarbeiten eingesetzt, weil es hohe Abschmelzleistung mit guter Produktivität verbindet. MIG-Schweißen arbeitet mit einem inerten Schutzgas und wird unter anderem für Aluminium und andere Nichteisenmetalle genutzt. WIG-Schweißen ermöglicht eine sehr genaue Kontrolle von Wärmeeintrag und Schweißbad und eignet sich deshalb gut für Edelstahl, Aluminium, dünnwandige Teile und Sichtnähte.
Die beste Wahl hängt nicht nur vom Werkstoff ab. Auch Blechdicke, Nahtform, Zugänglichkeit, Toleranzen, Stückzahlen und gewünschte Optik spielen eine Rolle. Einen breiteren Überblick bieten unsere Seiten zu Schweißkonstruktionen aus Polen und zur Lohnfertigung in Polen.
Ein gutes Schweißergebnis beginnt vor dem eigentlichen Schweißen. Nahtvorbereitung, Heftfolge, Aufspannung, Wärmeeintrag und Schweißreihenfolge beeinflussen Maßhaltigkeit und Oberfläche. TOS stimmt diese Punkte vorab mit dem ausgewählten Fertigungspartner ab und legt kritische Maße und Abnahmekriterien fest.
Wenn das Projekt es erfordert, wählen wir einen Partner mit geeigneten Schweißanweisungen, Verfahrensprüfungen und qualifizierten Schweißern. Dazu können WPS/WPQR, Schweißerprüfungen oder zusätzliche Zeichnungsanforderungen gehören. Lesen Sie mehr über unsere Schweißkonstruktionen nach Zeichnung.

Wir prüfen Zeichnung, Werkstoff, Schweißnähte, Stückzahlen, Toleranzen und mögliche Dokumentationsanforderungen.

TOS bestimmt, ob MIG, MAG oder WIG geeignet ist, und wählt einen Partner mit passender Werkstoff- und Produkterfahrung.

Sie erhalten ein klares Angebot mit Schweißverfahren, Bearbeitungen, Prüfungen, Oberfläche und Lieferzeit.

Bei neuen oder kritischen Teilen prüfen wir zunächst Nahtbild, Maßhaltigkeit, Verzug und Passung.

Nach Freigabe folgen Fertigung, vereinbarte Qualitätskontrolle, Nachbearbeitung, Verpackung und Transport.
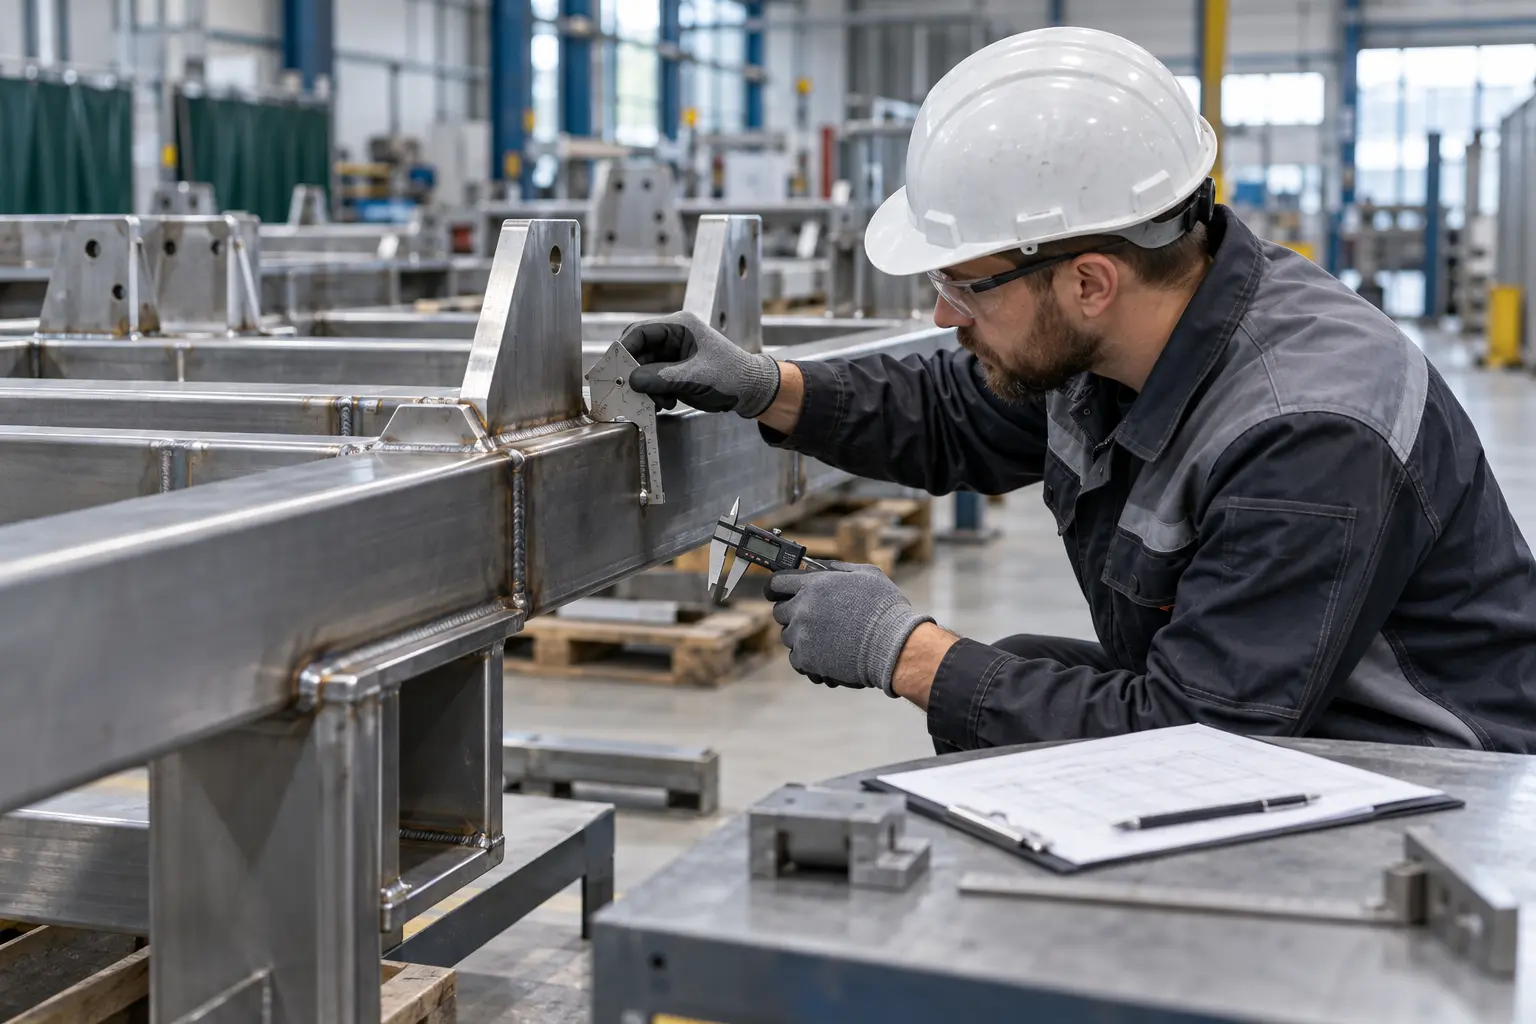
Für un- und niedriglegierten Stahl ist MAG-Schweißen häufig die logische Wahl. MIG-Schweißen wird oft für Aluminium und andere Nichteisenmetalle verwendet. WIG-Schweißen ist vielseitig einsetzbar und bietet zusätzliche Kontrolle bei Edelstahl, Aluminium, dünnem Material und Sichtnähten. Die endgültige Wahl wird auf Werkstoff, Dicke, Schweißposition, Seriengröße und gewünschte Oberfläche abgestimmt.
Die Fertigungskette kann mit Laserschneiden, Rohrlasern, Abkanten oder Zerspanen beginnen. Nach dem Schweißen können Richten, Schleifen, Strahlen, Pulverbeschichten oder Feuerverzinken folgen. Auch Baugruppenmontage, Verpackung und Transport können Teil desselben Auftrags sein.
TOS beginnt mit der technischen Funktion des Bauteils und wählt erst danach Schweißverfahren und Fertigungspartner. So wird MIG/MAG oder WIG nicht vorgeschrieben, ohne Werkstoff, Abmessungen, Optik und Seriengröße zu berücksichtigen.
Während der Fertigung koordinieren wir Revisionen, vereinbarte Prüfpunkte und Kommunikation. Dokumentation, Materialzeugnisse, Schweißunterlagen oder Messberichte werden organisiert, wenn sie für das Projekt erforderlich und vorab mit dem Partner abgestimmt sind.
Bitte stellen Sie eine PDF-Zeichnung und möglichst eine STEP- oder STP-Datei bereit. Ergänzen Sie Werkstoff, Stückzahlen, Blech- oder Wanddicke, Schweißnähte, Toleranzen, Sichtseiten und gewünschte Oberfläche sowie mögliche Normen oder Dokumentationsanforderungen.
Wir beurteilen Nahtzugänglichkeit, Nahtvorbereitung, Heft- und Schweißfolge, Verzugsrisiko, Aufspannung und mögliche Nachbearbeitung. Bei Bedarf besprechen wir Konstruktionsänderungen, die das Schweißen stabiler, besser prüfbar oder wirtschaftlicher machen.
MAG ist häufig effizient für Baustahl, MIG eignet sich unter anderem für Aluminium und WIG bietet hohe Kontrolle bei Edelstahl, Aluminium, dünnen Teilen und Sichtnähten. TOS wählt einen Partner mit Erfahrung im jeweiligen Werkstoff, Produkttyp und Serienumfang.
Das Angebot beschreibt Werkstoff, Schweißverfahren, Stückzahlen, mögliche Vorrichtungen, Nachbearbeitungen, Qualitätsprüfungen, Verpackung und Lieferung. Erforderliche Schweißdokumentation oder Zertifizierung wird vorab benannt, damit Angebote auf denselben Annahmen beruhen.
Bei einem neuen Produkt kann ein Muster, Erstteil oder eine kleine Vorserie sinnvoll sein. Damit prüfen wir Nahtbild, Maße, Verzug, Passung und Oberfläche, bevor eine größere Serie freigegeben wird.
Nach der Freigabe beginnt die Fertigung nach aktuellen Zeichnungen und vereinbarten Schweißparametern. TOS koordiniert technische Fragen und Revisionen, damit Änderungen kontrolliert umgesetzt und nicht nur mündlich an die Werkstatt weitergegeben werden.
Je nach Produkt können Sichtprüfung der Nähte, Maßkontrolle, Passungsprüfung, Fotodokumentation oder zusätzliche Prüfungen vereinbart werden. Die Prüfpunkte werden auf Funktion und Risiko des Bauteils abgestimmt.
Nach dem Schweißen können Nähte geschliffen, Konstruktionen gerichtet und Teile gebohrt oder mit Gewinden versehen werden. Für Korrosionsschutz oder Optik können Strahlen, Pulverbeschichten, Nasslackieren oder Verzinken ergänzt werden.
Geschweißte Bauteile und Konstruktionen werden so verpackt, dass Beschädigung, Verzug und Kontaktspuren vermieden werden. TOS stimmt Stapelung, Schutz und Transport aus Polen auf Abmessungen, Gewicht und Oberfläche ab.
Nach der ersten Lieferung bewerten wir Nahtbild, Maße, Prüfpunkte, Verpackung und Durchlaufzeit. Bei Folgeaufträgen werden die Vereinbarungen verfeinert, sodass eine stabile Fertigungsroute für wiederkehrende MIG/MAG- oder WIG-Arbeiten entsteht.
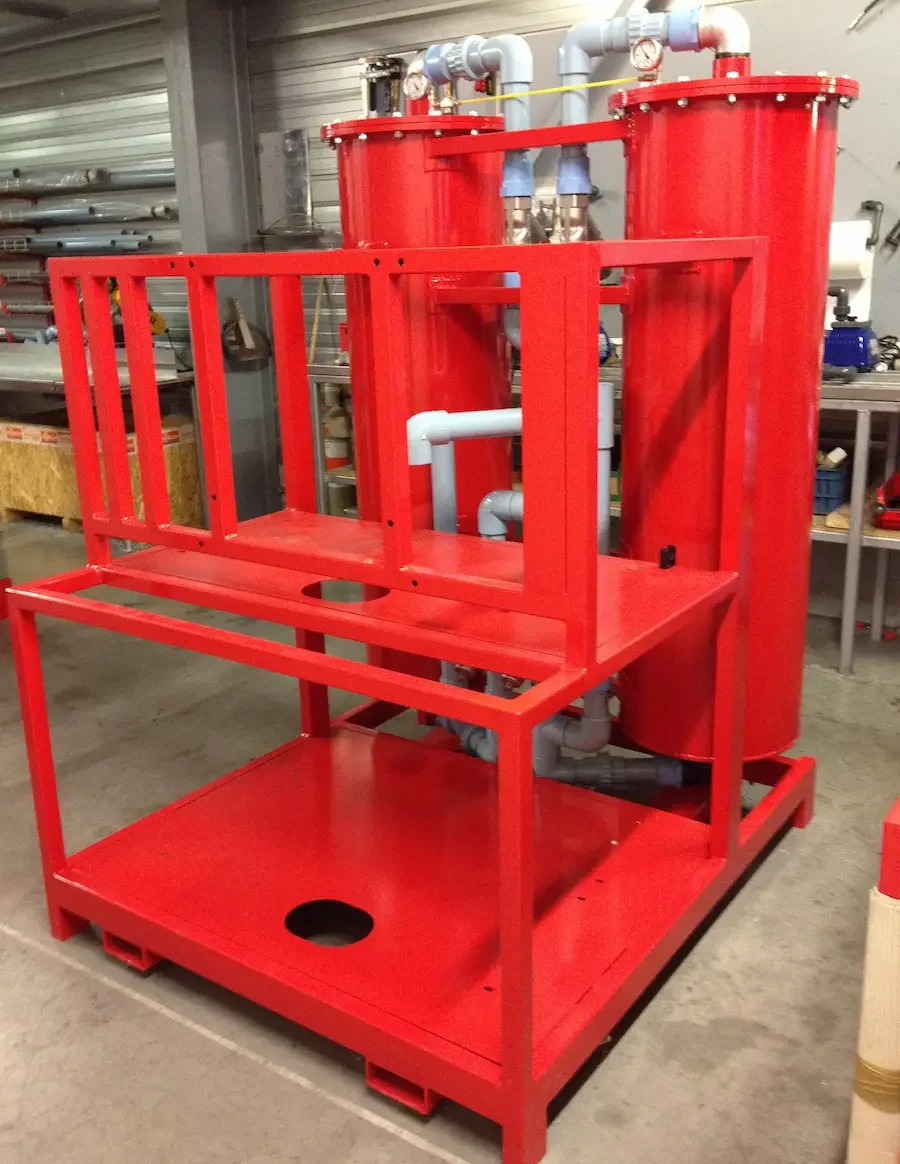
Für einen Kunden aus der Obst- und Gemüselagerung fertigt TOS geschweißte Stahlrahmen, CNC-bearbeitete Komponenten und komplette Stahl-Scrubber. Die zylindrischen Filtergehäuse....
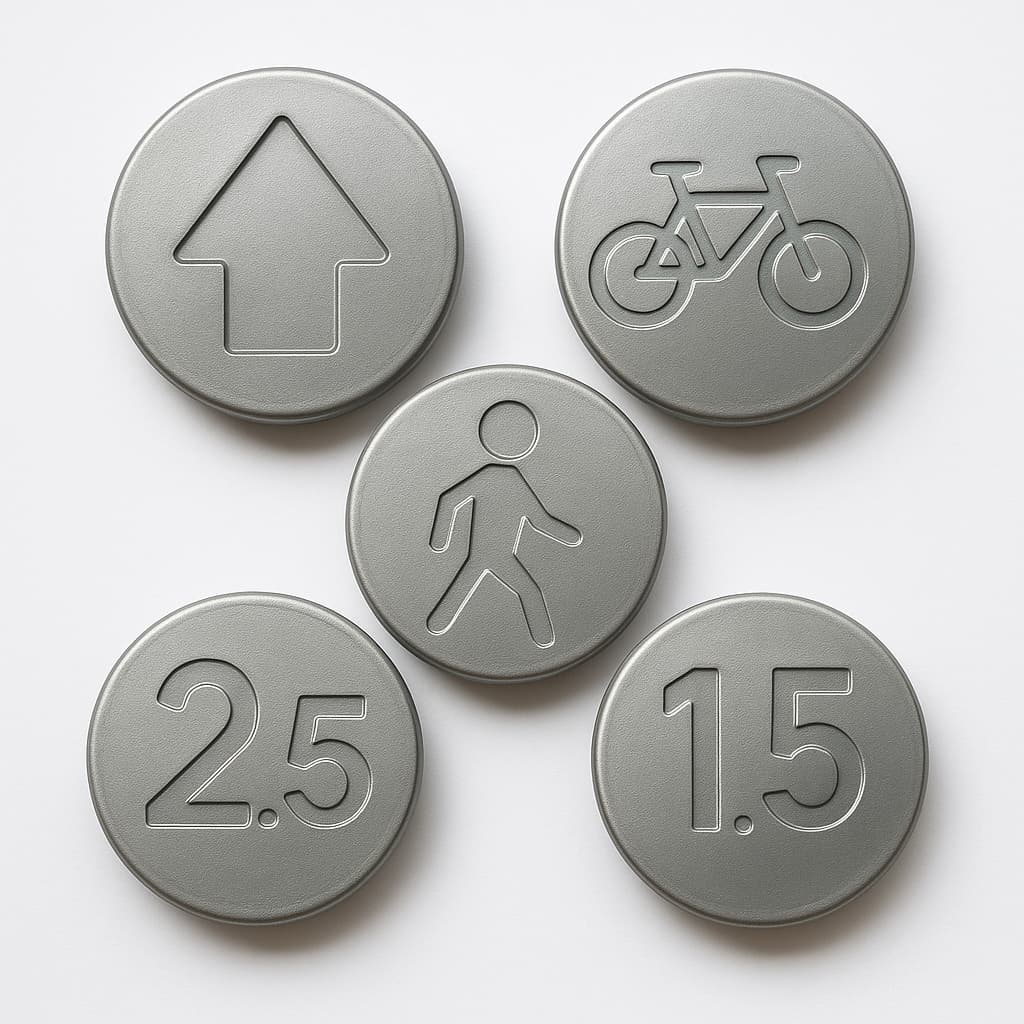
Für einen Stammkunden fertigte TOS eine Serie langlebiger Edelstahl-Markierungsnägel zur Kennzeichnung von Wander- und Fahrradrouten. Die Bauteile entstehen im Feingussverfahren,....
Beim MAG-Schweißen wird ein aktives, beim MIG-Schweißen ein inertes Schutzgas eingesetzt. MAG wird häufig für Stahl verwendet, MIG unter anderem für Aluminium. WIG arbeitet mit einer nicht abschmelzenden Wolframelektrode und ermöglicht hohe Kontrolle, besonders bei Edelstahl, Aluminium, dünnem Material und Sichtnähten.
MAG-Schweißen eignet sich vor allem für un- und niedriglegierten Stahl. MIG-Schweißen wird für Aluminium und andere Nichteisenmetalle genutzt. WIG-Schweißen ist je nach Legierung, Dicke und Produktanforderung für Edelstahl, Stahl und Aluminium geeignet.
Ja. Wenn das Projekt es erfordert, wählt TOS einen Partner mit geeigneten Verfahrensprüfungen, qualifizierten Schweißern und relevanter Zertifizierung. Die genauen Anforderungen ergeben sich aus Zeichnung, Norm oder Anwendung und sind nicht für jeden Auftrag automatisch gleich.
Polen kann für Prototypen, kleine und mittlere Serien sowie wiederkehrende arbeitsintensive Schweißarbeiten geeignet sein. Technische Machbarkeit und Kostenvorteil hängen von Werkstoff, Schweißstunden, Bauteilabmessungen, Nachbearbeitung und Transport ab.
Senden Sie eine PDF-Zeichnung und möglichst eine STEP- oder STP-Datei. Ergänzen Sie Werkstoff, Stückzahlen, Dicken, Schweißnähte, Toleranzen, Sichtseiten, mögliche WPS- oder Zertifizierungsanforderungen, Oberflächenbehandlung und Lieferwunsch. Dateien können Sie direkt über die technische Anfrage übermitteln.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.