
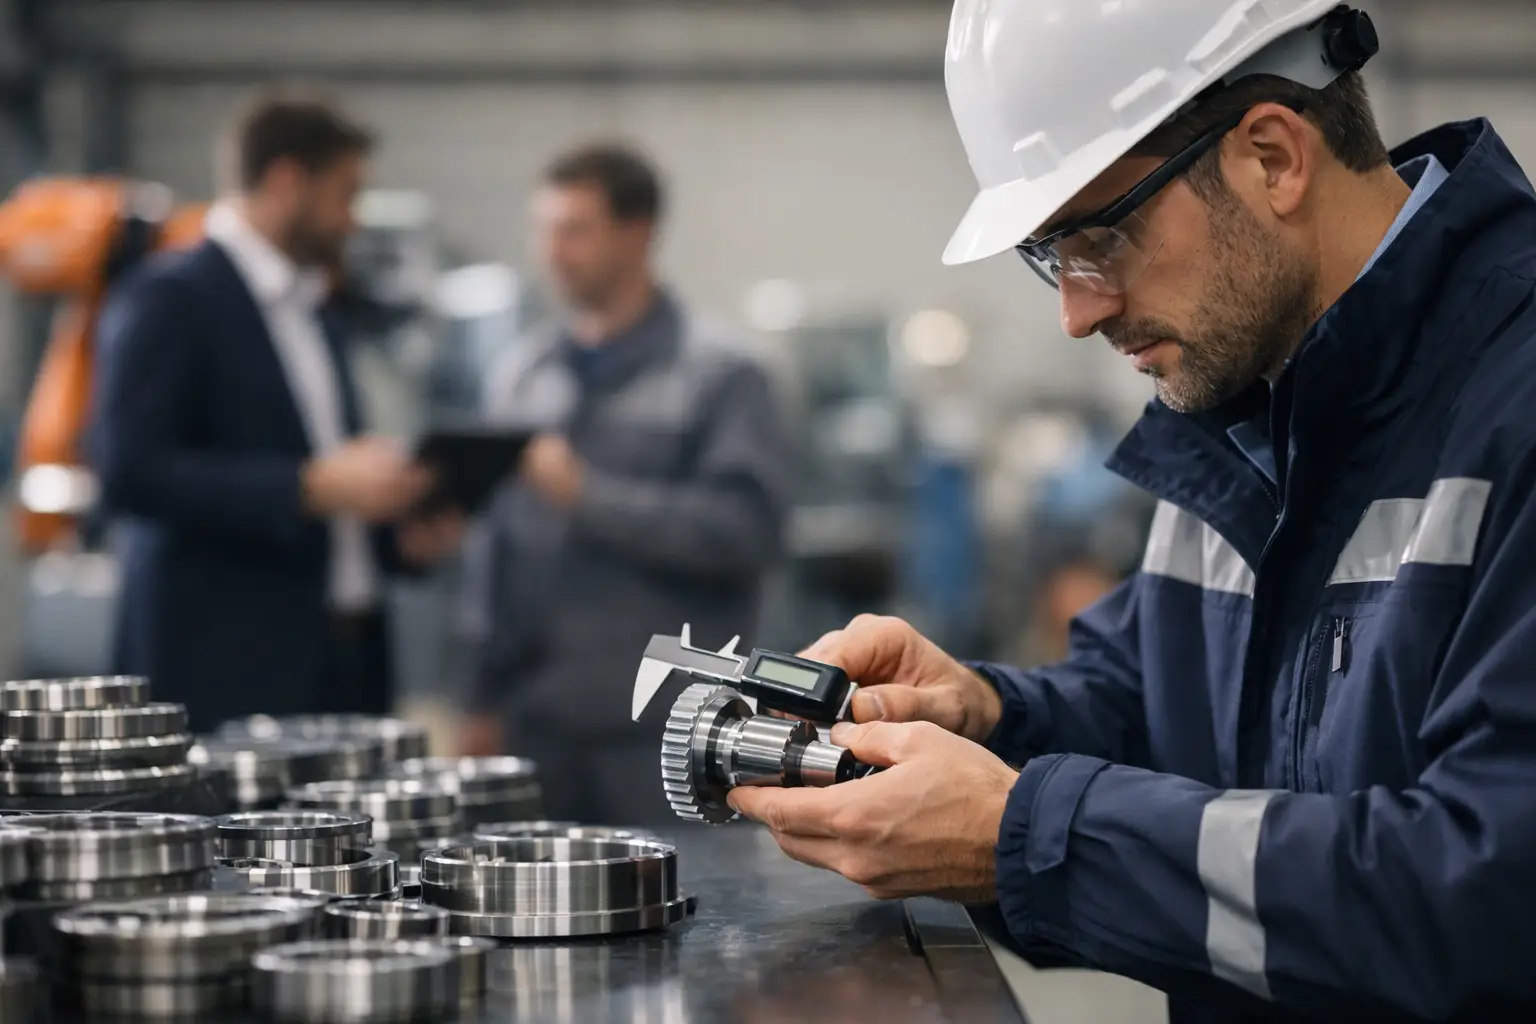
Eine Qualitätsprüfung beim Lieferanten beginnt nicht erst, wenn die fertige Lieferung am Werkstor wartet. Wirksame Kontrollen werden aus Zeichnung und Prozessrisiko geplant und dort eingesetzt, wo Fehler am effizientesten verhindert, erkannt und eingegrenzt werden.
Messbare Annahmekriterien definieren
Beginnen Sie mit freigegebener Zeichnung, Werkstoff, Oberfläche, Normen, kritischen Merkmalen und Funktionstests. Ersetzen Sie subjektive Anforderungen durch messbare Kriterien oder Grenzmuster. Revisionsstand und benötigte Nachweise gehören in die Bestellung; eine Prüfung kann keine unklare Spezifikation reparieren.
Risikobasierten Prüfplan verwenden
Bewerten Sie Merkmale nach Fehlerfolge, Prozessfähigkeit und Erkennbarkeit. Kritische Eigenschaften können 100%-Kontrolle oder Fähigkeitsüberwachung benötigen; stabile Niedrigrisikomerkmale lassen sich stichprobenartig prüfen. Annahmestichproben müssen zu Los und Risiko passen. Ein AQL-Wert garantiert nicht, dass jedes gelieferte Teil konform ist.
Vor Produktionsstart prüfen
Kontrollieren Sie Werkstoffzeugnisse, Prozessplan, Werkzeuge, Messmittel und Qualifikationen vor der ersten Charge. Bei Sonderprozessen werden Verfahren und Personal freigegeben. Frühprüfung verhindert, dass ein ganzes Los mit falscher Revision, Werkstoff oder Methode entsteht.
Serienrelevantes Erstmuster freigeben
Das Erstmuster nutzt vorgesehenen Prozess, Werkzeug, Werkstoff, Standort und Unterlieferanten. Fordern Sie Maßbericht, Zeugnisse und funktionsgerechte Nachweise. Jede Abweichung erhält Entscheidung; bedingte Freigaben bleiben in Umfang und Dauer begrenzt.
Kontrollen an Prozessstellen platzieren
Eingangs-, Erstteil-, Prozess- und Endprüfung erfüllen unterschiedliche Zwecke. Prüfen Sie Merkmale, bevor Montage oder Beschichtung sie verdeckt. Wo Endprüfung das Ergebnis nicht belegen kann, werden Prozessparameter überwacht. Qualität wird im Prozess erzeugt, nicht in das Endprodukt hineingeprüft.
Messfähigkeit bestätigen
Messmittel müssen kalibriert, für die Toleranz geeignet und von qualifiziertem Personal eingesetzt sein. Definieren Sie Bezüge und Methoden für kritische Merkmale. Bei sehr engen Toleranzen wird auch die Messsystemfähigkeit berücksichtigt.
Versandprüfung durchführen
Bei internationalen oder risikoreichen Lieferungen werden Menge, Verarbeitung, Maße, Dokumente, Verpackung und Etiketten vor Versand geprüft. So verursachen Fehler nicht zusätzlich Fracht-, Zoll- und Wiederanlaufkosten. TOS bietet unabhängige Qualitätskontrolle an der Quelle.
Dokumente und Rückverfolgbarkeit lenken
Prüfberichte nennen Artikel, Revision, Los, Materialcharge, Menge, Messmittel und Prüfer. Zeugnisse werden der gelieferten Charge zugeordnet. Aufbewahrungsfristen folgen Produkt-, Kunden- und regulatorischem Risiko.
Abweichungen steuern
Definieren Sie Trennung, Meldung, Sonderfreigabe und Nacharbeitsbefugnis. Verdächtige Teile werden über Fertigware, Umlaufbestand und frühere Lieferungen eingegrenzt. Korrekturmaßnahmen müssen Ursache beseitigen und Wirksamkeit belegen. Wiederholtes Sortieren ohne Prozesskorrektur ist kein nachhaltiger Kontrollweg.
Prüfung an Leistung anpassen
Neue Lieferanten und Prozesse benötigen erhöhte Kontrollen. Nach stabilen Nachweisen kann der Umfang sinken; nach Änderungen oder Fehlern steigt er wieder. Entscheidungen beruhen auf Leistungsdaten statt Gewohnheit.
Checkliste für den Prüfplan
- aktuelle Zeichnung und messbare Kriterien;
- Risikobewertung kritischer Merkmale und Prozesse;
- Erstmusterunterlagen und Freigabestatus;
- Eingangs-, Prozess- und Endkontrollen;
- Stichprobenmethode und Annahmezahlen;
- Messmethode und Kalibrierung;
- Dokumenten-, Verpackungs- und Versandfreigabe;
- Abweichungs- und Korrekturprozess.
Fazit
Der Lieferantenprüfplan ist Teil von Qualifizierung und laufender Leistungssteuerung. Engineering definiert Funktion, Qualität die Verifizierung, und der Lieferant bestätigt Prozessfähigkeit. TOS hilft, produktspezifische, risikogerechte Prüfpläne aufzubauen und umzusetzen.