
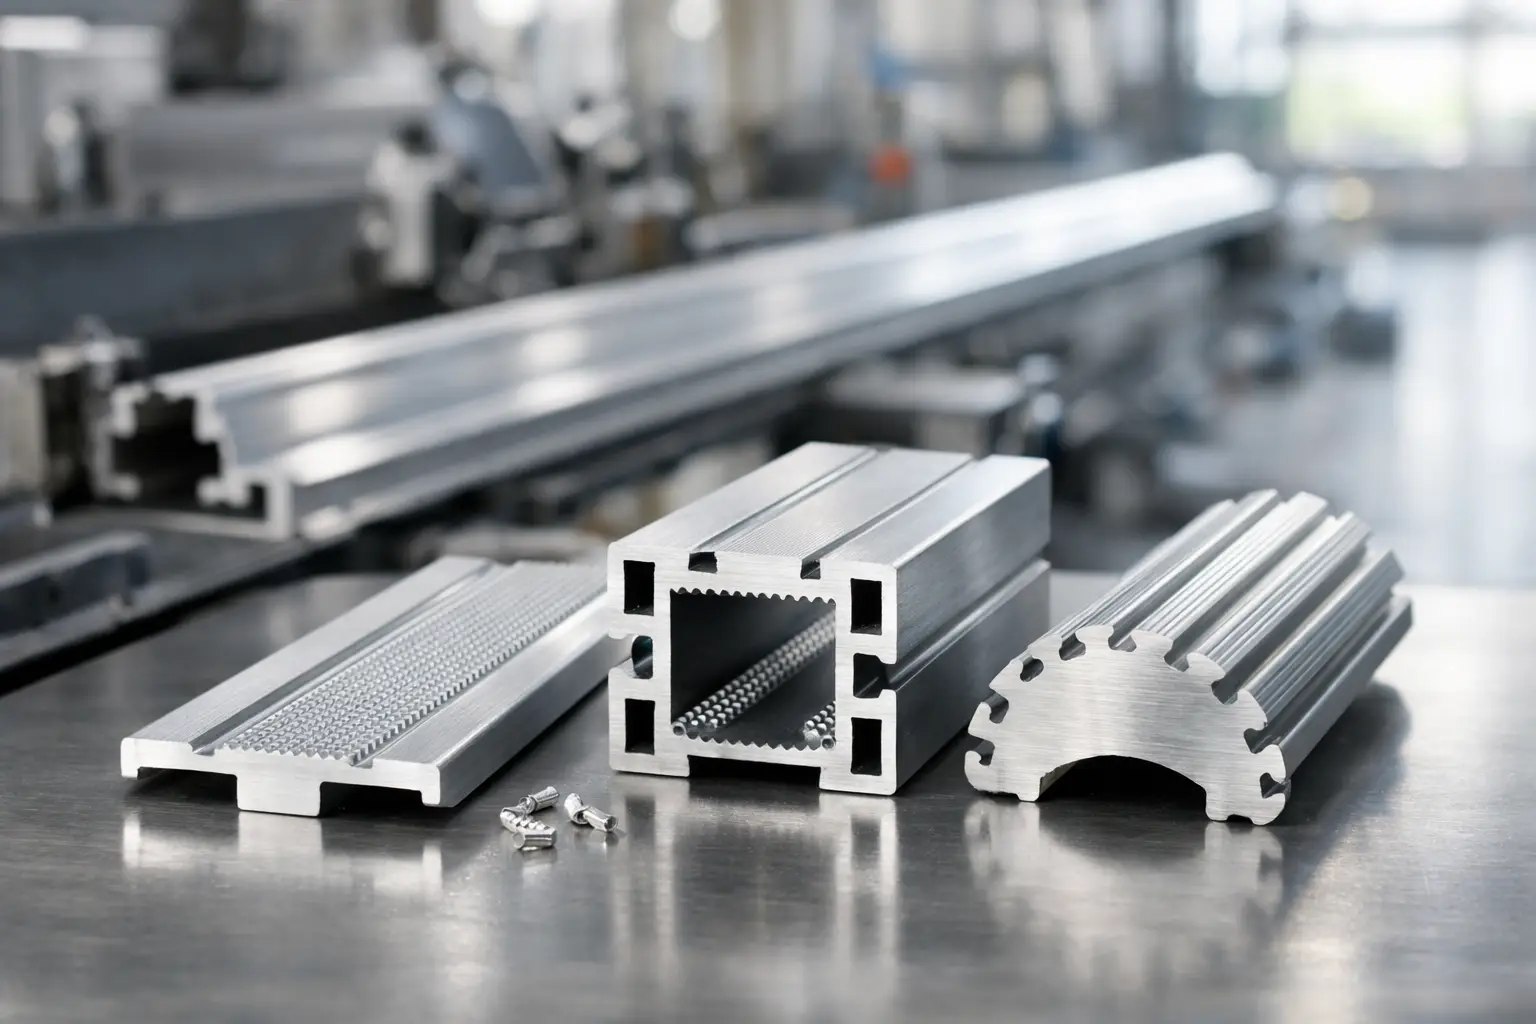
Kundenspezifische Aluminium-Strangpressprofile verbinden geringes Gewicht, strukturelle Festigkeit und integrierte Funktionen in einem kontinuierlichen Querschnitt. Sie werden für Maschinenrahmen, Gehäuse, Führungen, Wärmemanagement und Transportanwendungen eingesetzt. Der wirtschaftliche Vorteil hängt davon ab, wie gut sich das Profil pressen lässt und wie kontrolliert die nachfolgenden Arbeitsschritte sind.
Wie Strangpressen funktioniert
Ein erwärmter Aluminiumbolzen wird durch eine formgebende Matrize gepresst. Das Profil wird gekühlt, gereckt, abgelängt und wärmebehandelt, bevor Bearbeitung oder Oberfläche folgen. Matrize, Legierung, Bolzentemperatur, Pressgeschwindigkeit und Geometrie beeinflussen Maßstabilität und Festigkeit.
Rippen, Schraubkanäle und Funktionsflächen lassen sich integrieren, doch jedes Merkmal verändert den Metallfluss. Entwickeln Sie das Profil deshalb gemeinsam mit dem Presswerk, bevor alle Entscheidungen festgeschrieben sind.
Profil für stabilen Metallfluss gestalten
Ausgewogene Wandstärken und weiche Übergänge fördern stabile Extrusion. Sprünge von dick zu dünn verursachen Verzug oder ungleichmäßige Kühlung. Sehr enge Kanäle, tiefe Taschen und scharfe Innenecken erhöhen Matrizenbelastung. Radien und symmetrische Geometrie sind meist leichter beherrschbar.
Identifizieren Sie tatsächlich kritische Merkmale. Oft ist es günstiger, ein robustes Near-Net-Shape-Profil zu pressen und Präzisionsbohrungen, Dichtflächen oder Gewinde anschließend zu bearbeiten. Eine gemeinsame Engineering- und Fertigungsprüfung vergleicht Profilkomplexität und Nacharbeit.
Legierung und Zustand nach Funktion wählen
Die Legierung beeinflusst Pressbarkeit, Festigkeit, Korrosionsschutz, Zerspanbarkeit, Schweißbarkeit und Oberfläche. Häufige 6xxx-Legierungen bieten einen guten industriellen Kompromiss, doch die richtige Güte hängt von Last, Umgebung und Folgeprozessen ab. Nennen Sie neben der Legierung den Wärmebehandlungszustand sowie Norm, Prüfzeugnis und Einschränkungen nach Schweißen oder Umformen. „Gleichwertige“ Alternativen brauchen eine technische Freigabe.
Werkzeugbesitz und Wartung regeln
Die Pressmatrize ist ein wichtiges technisches und kommerzielles Gut. Der Vertrag klärt Eigentum, Lagerort, Nutzung für andere Kunden, Wartung und Vorgehen bei Lieferantenwechsel. Erstmuster können Korrekturschleifen benötigen; vereinbaren Sie, wie viele enthalten sind und wie die Freigabe dokumentiert wird. Genehmigtes Profil und Werkzeugstatus werden mit der Zeichnungsrevision verbunden.
Realistische Toleranzen anwenden
Strangpressprofile zeigen natürliche Schwankungen in Wandstärke, Geradheit, Torsion, Ebenheit und Querschnitt. Die Grenzwerte hängen von Größe, Form, Legierung und Profilart ab. Allgemeine Zerspanungstoleranzen dürfen nicht auf das gesamte Profil übertragen werden.
Definieren Sie kritische Maße und Messverfahren. Bei langen Profilen wird festgelegt, ob Geradheit und Torsion abschnittsweise oder über die Gesamtlänge bewertet werden. Lokale Präzision entsteht häufig wirtschaftlicher durch Nachbearbeitung als durch außergewöhnlich enge Pressgrenzen.
Sekundärbearbeitung und Oberfläche planen
Serienteile benötigen oft Sägen, CNC-Bearbeitung, Stanzen, Bohren, Biegen, Schweißen, Eloxieren, Pulverbeschichten oder Montage. Diese Schritte beeinflussen Bezüge, Handhabungsspuren, Korrosionsschutz und Endmaße und gehören von Anfang an in den Beschaffungsplan.
Für bearbeitete Merkmale gelten die Kontrollen aus dem Leitfaden zum Auslagern von CNC-Bearbeitung. Bei Eloxal oder Lack werden Schichtaufbau, Sichtzonen, Farbreferenz und Kontaktstellen berücksichtigt.
Erstmuster und Serienqualität validieren
Die Erstmusterprüfung umfasst Werkstoffzeugnisse, Querschnitt, kritische Längen, Geradheit, Torsion, Oberfläche und bearbeitete Merkmale. Schnittproben prüfen innere Geometrien oder Wandstärken. In der Serie richtet sich die Prüffrequenz nach dem Risiko. Chargenaufzeichnungen verbinden Presslos, Bearbeitung und Oberfläche. Ein Qualitäts- und Prüfplan macht Verantwortung und Freigabepunkte eindeutig.
Gesamtkosten verstehen
Vergleichen Sie mehr als Preis pro Meter oder Kilogramm. Berücksichtigen Sie Matrize, Mindestmengen, Rüsten, Ausschuss, Wärmebehandlung, Schnittverluste, Bearbeitung, Oberfläche, Prüfung, Verpackung und Fracht. Gewichtsoptimierung kann sparen, wird aber durch komplexe Werkzeuge oder kleine Jahresmengen manchmal aufgehoben. Die Kostenaufschlüsselung technischer Bauteile schafft eine einheitliche Basis.
Fazit
Erfolgreiche Aluminiumprofile beginnen mit einer metallflussgerechten Konstruktion und enden mit kontrollierter Bearbeitung, Oberfläche und Prüfung. Klare Legierung, dokumentierter Werkzeugbesitz, realistische Toleranzen und freigegebene Erstmuster reduzieren technische und wirtschaftliche Risiken. TOS koordiniert den Weg von DFM und Lieferantenauswahl bis zum fertigen, geprüften Bauteil.