
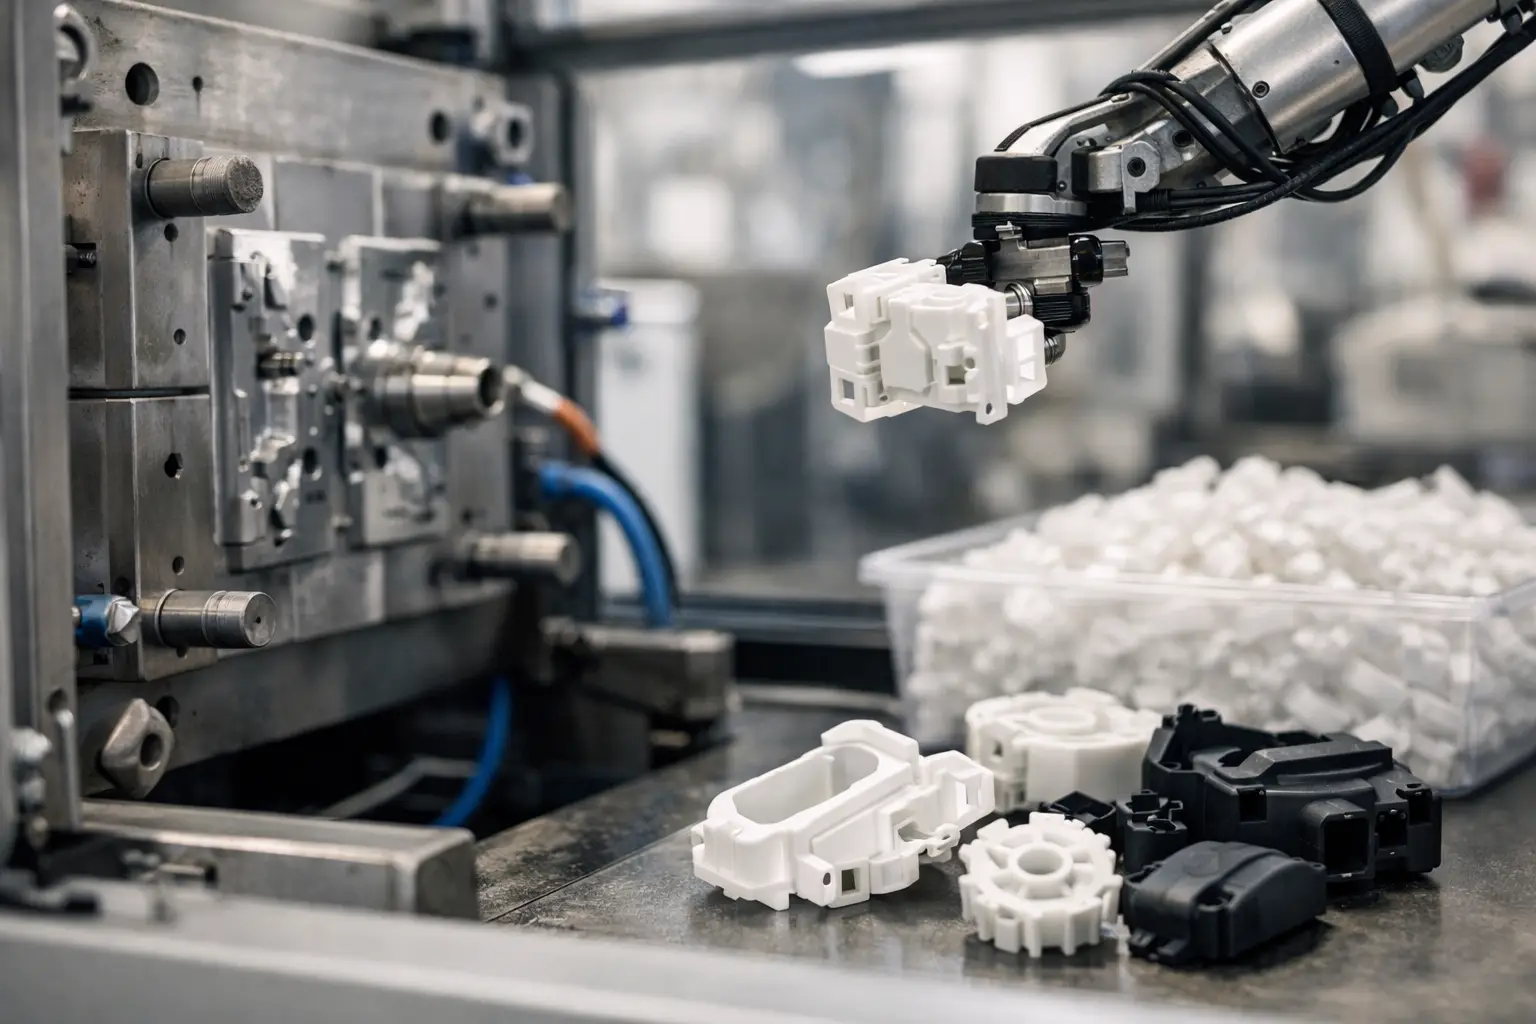
Mit Kunststoffspritzguss lassen sich Tausende oder Millionen identischer Teile herstellen. Wiederholgenauigkeit entsteht jedoch nicht automatisch. Eine zuverlässige Serienfertigung braucht ein stabiles Werkzeug, kontrolliertes Rohmaterial, ein validiertes Prozessfenster und konsequente Qualitätslenkung. Die Arbeit vor dem ersten vollständigen Serienlauf entscheidet häufig darüber, ob spätere Chargen termingerecht und spezifikationskonform eintreffen.
Dieser Leitfaden zeigt, wie Kunststoffspritzguss in der Serienfertigung planbar wird. Wenn Sie noch Lieferanten und Beschaffungsmodelle vergleichen, lesen Sie auch unseren Beitrag zum Auslagern von Kunststoffspritzguss.
Mit einer spritzgussgerechten und messbaren Konstruktion beginnen
Wandstärken, Rippen, Dome, Entformungsschrägen, Hinterschneidungen und Anschnittposition beeinflussen Füllung, Kühlung und Entformung. Abrupte Wandstärkenwechsel können Einfallstellen, Verzug oder Eigenspannungen verursachen. Schwer zu füllende oder zu prüfende Merkmale erhöhen das Risiko instabiler Produktion. Deshalb gehört eine Fertigungsgerechtheitsprüfung vor die Werkzeugfreigabe.
Definieren Sie Merkmale, die für Passung, Funktion oder Sicherheit tatsächlich kritisch sind. Enge Toleranzen auf jedem Maß verteuern Werkzeug und Prüfplan unnötig. Unser Leitfaden zur Verbesserung der Fertigungsgerechtheit zeigt, wie frühe Konstruktionsentscheidungen Kosten reduzieren, ohne die Leistung zu beeinträchtigen.
Polymer und Materialvorbereitung kontrollieren
Die Materialspezifikation nennt den genauen Polymer-Typ, freigegebene Farbe oder Masterbatch, zulässigen Rezyklatanteil sowie Anforderungen an Flammschutz, UV-Beständigkeit oder Lebensmittelkontakt. Bei hygroskopischen Kunststoffen sind Trockenzeit, Temperatur und maximale Restfeuchte entscheidend. Vermischte Typen oder unzureichend getrocknetes Granulat verändern Maße, Oberfläche und mechanische Eigenschaften.
Chargennummern müssen die Rückverfolgung zum Eingangsmaterial ermöglichen. Ein alternatives Harz wird als gelenkte Änderung behandelt. Ein ähnlicher Handelsname garantiert weder gleiches Schwindungsverhalten noch identische Viskosität oder Langzeitbeständigkeit.
Robustes Prozessfenster validieren
Ein erfolgreicher Musterlauf genügt nicht. Der Lieferant definiert zulässige Bereiche für Schmelze- und Werkzeugtemperatur, Einspritzgeschwindigkeit, Nachdruck, Kühlzeit und Zykluszeit. Ziel ist ein Prozessfenster, das trotz normaler Schwankungen bei Material und Umgebung konforme Teile erzeugt.
Erstteile werden nach Zeichnung gemessen und unter realistischen Montage- oder Lastbedingungen geprüft. Bei wichtigen Programmen liefern Fähigkeitsuntersuchungen an kritischen Maßen stärkere Nachweise als wenige optisch gute Muster. Diese Prüfungen gehören in einen dokumentierten Qualitäts- und Prüfplan für Lieferanten.
Kavitäten ausbalancieren und Werkzeugzustand überwachen
In Mehrfachwerkzeugen verhalten sich Teile aus verschiedenen Kavitäten nicht immer gleich. Jede Kavität sollte nach Möglichkeit gekennzeichnet werden; kritische Messungen decken alle Kavitäten ab. Dadurch werden Ungleichgewichte oder lokaler Werkzeugverschleiß erkannt, bevor eine komplette Lieferung betroffen ist.
Das Werkzeug benötigt einen Wartungsplan für Reinigung, Schmierung, Entlüftungen, Auswerferstifte, Kühlkanäle und Verschleißteile. Schusszahl und Reparaturen werden dokumentiert. Vorbeugende Wartung stört die Produktion meist deutlich weniger als Gratbildung, unvollständig gefüllte Teile oder klemmende Entformung.
Klare prozessbegleitende Qualitätskontrollen einsetzen
Ein zuverlässiger Prüfplan verbindet Maschinenparameter, Sichtstandards und Maßprüfungen. Typische Kontrollen sind:
- Material- und Farbprüfung vor Produktionsbeginn;
- Erstteilfreigabe nach Rüsten oder Materialwechsel;
- regelmäßige Maßprüfung kritischer Merkmale;
- Grenzmuster für Grat, Einfallstellen, Brandstellen und Verunreinigung;
- kavitätsspezifische Stichproben;
- Endkontrolle von Menge, Kennzeichnung und Verpackung.
Fehlerhafte Teile werden physisch getrennt und dokumentiert. Der Reaktionsplan legt fest, wann die Produktion stoppt, wer den Neustart freigibt und ob bereits gefertigte Mengen zusätzlich geprüft werden müssen.
Technische Änderungen formell steuern
Ungelenkte Änderungen verursachen häufig unerwartete Streuung. Werkstoff, Werkzeugstahl, Anschnittgeometrie, Produktionsstandort oder Schlüsselparameter dürfen nicht ohne Freigabe geändert werden. Jede genehmigte Änderung aktualisiert Zeichnung, Revisionsstand, Prüfplan und Musterfreigabe. Eine gute Rückverfolgbarkeit der Fertigungslieferkette verbindet jede Lieferung mit der richtigen Revision und den Produktionsdaten.
Ausbringung, Verpackung und Kontinuität absichern
Die Serienplanung berücksichtigt Kapazität, Wartungsstillstände und Ausweichmöglichkeiten. Vereinbaren Sie realistische Zykluszeiten und verfügbare Schichten statt theoretischer Maschinenleistung. Die Verpackung schützt vor Kratzern, Verformung, Staub und Feuchtigkeit. Bei Sichtteilen vermeiden freigegebene Referenzmuster und Trenneinlagen subjektive Diskussionen.
Bei internationaler Beschaffung werden Logistik und Zoll parallel zur Fertigung geplant. Unser Leitfaden zur Logistik und Zollabwicklung bei ausgelagerter Fertigung erläutert die wichtigsten Punkte.
Fazit
Zuverlässige Spritzgussserien entstehen durch Konstruktionsprüfung, gelenktes Material, ein validiertes Prozessfenster, kavitätsspezifische Überwachung und disziplinierte Wartung. TOS koordiniert technische Prüfung, Lieferantenauswahl, Qualitätssicherung und Logistik – vom Muster bis zum Wiederholauftrag. Kontaktieren Sie TOS Outsourcing, um ein Kunststoffteil oder Serienprogramm zu besprechen.