
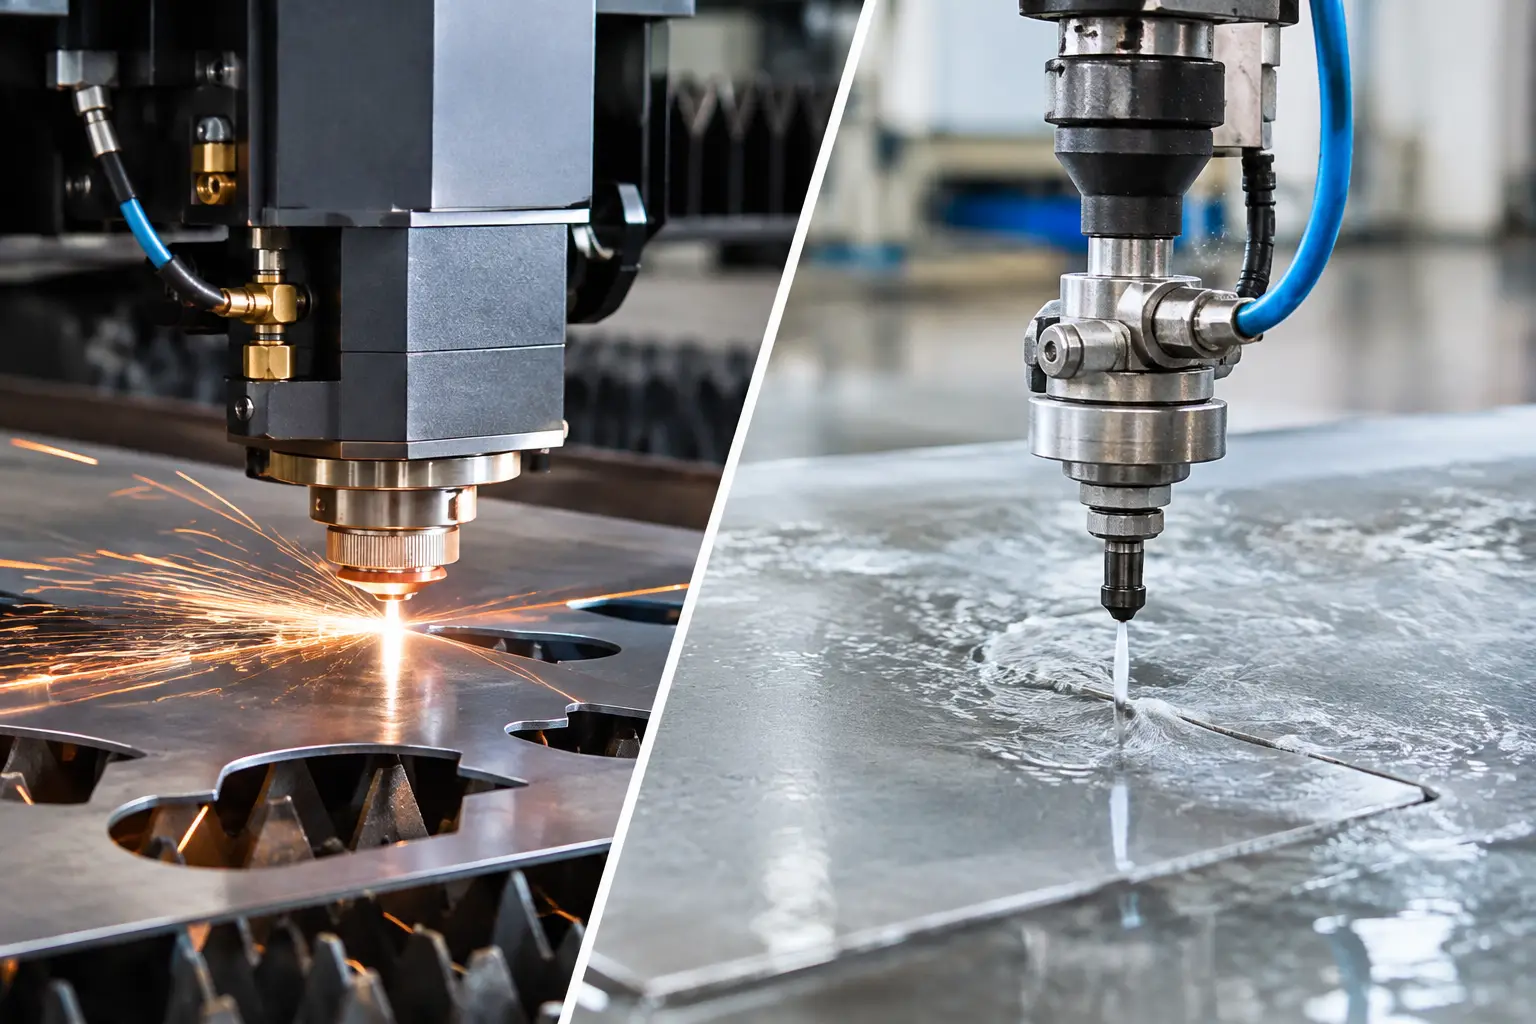
Die Entscheidung zwischen Laserschneiden und Wasserstrahlschneiden beeinflusst Schnittkante, Toleranz, Nacharbeit und Kosten. Beide Verfahren erzeugen komplexe zweidimensionale Konturen, trennen den Werkstoff jedoch grundlegend unterschiedlich. Beim Laserschneiden wirkt konzentrierte Wärme; beim abrasiven Wasserstrahlschneiden trennt ein Hochdruckstrahl mit Abrasivpartikeln. Die richtige Wahl hängt von mehr als nur der Materialdicke ab.
Laserschneiden für Geschwindigkeit und Präzision bei Blech
Bei dünnen bis mittleren Blechdicken ist Laserschneiden häufig die wirtschaftlichste Lösung, insbesondere für Stahl, Edelstahl und Aluminium. Moderne Faserlaser arbeiten schnell, erzeugen schmale Schnittfugen und lassen sich gut mit automatischer Beladung und optimierter Verschachtelung verbinden. Das Verfahren eignet sich für Halterungen, Paneele, Abdeckungen und Profile, die anschließend gekantet oder geschweißt werden. Einen Überblick über weitere Fertigungsverfahren bietet unsere Seite zu den Leistungen in der Metallbearbeitung.
Der thermische Prozess erzeugt allerdings eine Wärmeeinflusszone. Abhängig von Werkstoff, Dicke und Parametern kann sie Härte, Oxidschicht oder die Eignung für eine spätere Beschichtung beziehungsweise Schweißung beeinflussen. Kleine Bohrungen, scharfe Ecken und reflektierende Werkstoffe erfordern geeignete Anlagen und validierte Einstellungen. Auch bei einer optisch sauberen Schnittkante kann Entgraten notwendig sein.
Wasserstrahlschneiden für Materialvielfalt ohne Wärmeeintrag
Wasserstrahlschneiden bearbeitet Metalle, Stein, Keramik, Verbundwerkstoffe, Kunststoffe und weitere Materialien ohne thermische Wärmeeinflusszone. Es ist besonders geeignet für dicke Platten, temperaturempfindliche Legierungen, Laminate oder Werkstoffe, die sich thermisch nur schwer trennen lassen. Bei Prototypen und kleinen Serien kann das Verfahren zudem spezielle Werkzeuge vermeiden.
Bei dünneren Blechen arbeitet der Wasserstrahl in der Regel langsamer als ein Laser und erzeugt häufig eine breitere Schnittfuge. Konizität, Riefen und Einstichspuren hängen von Dicke, Düsenverschleiß, Geschwindigkeit und gewählter Qualitätsstufe ab. Auch Abrasivmittelverbrauch und Wasseraufbereitung beeinflussen die Kosten. „Kalt“ bedeutet nicht automatisch, dass jedes Teil ohne Nacharbeit von der Anlage kommt.
Die wichtigsten Entscheidungskriterien vergleichen
Werkstoff und Dicke
Ausgangspunkt sind Werkstoffspezifikation und Querschnittsdicke. Laseranlagen sind bei üblichen Blechwerkstoffen innerhalb ihres Leistungsbereichs sehr produktiv. Wasserstrahlanlagen bewältigen eine wesentlich größere Materialvielfalt und sehr dicke Querschnitte. Fordern Sie Referenzteile im gleichen Werkstoff und in vergleichbarer Dicke an, statt nur auf theoretische Katalogwerte zu vertrauen.
Toleranz und Schnittkantenanforderungen
Definieren Sie Funktionstoleranz, Rechtwinkligkeit, Rauheit und zulässigen Grat. Laserschneiden erreicht bei Blech eine sehr hohe Genauigkeit; die Wasserstrahlqualität hängt stärker von Vorschub und Konizitätskompensation ab. Werden kritische Flächen später zerspant, sollte der Zuschnitt auf eine passende Bearbeitungszugabe optimiert werden, statt unnötig teure Schnittkantenpräzision einzukaufen. Unsere Produktoptimierung folgt genau diesem funktionalen Ansatz.
Temperaturempfindlichkeit
Wasserstrahlschneiden ist sinnvoll, wenn Wärmeeintrag den Werkstoff schädigen oder die spätere Funktion beeinträchtigen kann. Bei konventionellen Stahlkonstruktionen ist der thermische Einfluss des Lasers meist beherrschbar, wenn Verfahren und Folgeprozesse abgestimmt sind. Betrachten Sie die gesamte Prozesskette einschließlich Kanten, Schweißen, Zerspanung, Wärmebehandlung und Beschichtung.
Geschwindigkeit, Stückzahl und Verschachtelung
Für Blechserien bietet Laserschneiden meist den höheren Durchsatz. Wasserstrahlschneiden kann bei Prototypen, gemischten Werkstoffen und dicken Platten vorteilhaft sein. Bei beiden Verfahren beeinflusst die Verschachtelung die Kosten, weil ungenutztes Material zu Verschnitt wird. Vergleichen Sie Angebote deshalb bei gleicher Menge, gleichem Materialformat und identischem Lieferumfang.
Nicht nur Maschinenstundensätze vergleichen
Zu den Gesamtkosten gehören Programmierung, Rüsten, Materialausnutzung, Schneidzeit, Verbrauchsmittel, Entgraten, Prüfung, Verpackung und Durchlaufzeit. Ein scheinbar günstiger Zuschnitt kann teurer werden, wenn umfangreiche Nacharbeit notwendig ist oder beim Schweißen Probleme entstehen. Eine frühe Betrachtung der gesamten Fertigungsroute gehört deshalb zu einer kontrollierten Produktionsplanung.
Mit einem repräsentativen Muster entscheiden
Bei kritischen Teilen sollten beide Anbieter eine repräsentative Geometrie aus dem tatsächlichen Werkstoff und in der vorgesehenen Dicke schneiden. Prüfen Sie kleine Konturen, Ecken, Schnittkanten, Verzug und Passung im Folgeprozess. Ein reales Muster ist aussagekräftiger als eine allgemeine Maschinenbeschreibung.
TOS unterstützt bei der Auswahl und Steuerung des geeigneten Trenn- und Fertigungswegs – einschließlich Kanten, Schweißen, Zerspanung, Oberflächenbehandlung und Prüfung. Bei Komponenten mit mehreren Arbeitsschritten sorgt ein geregeltes Supply-Chain-Management dafür, dass Verantwortung und Qualitätskontrolle durchgängig verbunden bleiben.