
Passt das Bauteil später wie vorgesehen? Mit Maßkontrolle und Prüfberichten in China macht TOS die vereinbarten Maße und Toleranzen nachvollziehbar. Wir stimmen vorab ab, welche Merkmale gemessen werden, wie viele Produkte geprüft werden und in welcher Form Sie die Ergebnisse erhalten.
Von der gedrehten Buchse bis zum Kunststoffgehäuse oder zur vollständigen Baugruppe bilden Ihre Zeichnung und die Produktfunktion den Ausgangspunkt. Sie haben einen festen deutschsprachigen Ansprechpartner für die Abstimmung mit dem Produktionspartner und die Bewertung der Messdaten.

Funktion und kritische Merkmale Ihres Produkts als Ausgangspunkt.

Messmittel und Bezüge auf die Zeichnung abstimmen.

Erste Teile, eine Stichprobe oder vereinbarte 100-%-Prüfung.

Ergebnisse dem richtigen Produkt und der richtigen Revision zuordnen.

Prüfanforderungen und Ergebnisse direkt mit TOS besprechen.
Ein Durchmesser kann innerhalb der Toleranz liegen, während zwei Bohrungen trotzdem falsch zueinander positioniert sind. Deshalb betrachten wir mehr als einzelne Zahlen. Welche Flächen dienen als Bezug? Wo muss eine Welle passen? Und welche Maße entscheiden darüber, ob das Bauteil korrekt montiert werden kann?
Wir beginnen mit der aktuellen Zeichnung und der richtigen Revision. Darauf stehen Nennmaße, Toleranzen und mögliche Form- und Lagetoleranzen. Fehlen Angaben oder ist eine Anforderung mehrdeutig, klären wir dies vor der Messung. So bewerten Produktionspartner, TOS und Sie dieselben Merkmale.
Beim CNC-Drehen in China kann beispielsweise ein Passungsdurchmesser im Mittelpunkt stehen. Beim CNC-Fräsen spielen auch Lochbilder, Taschen und Bezugsflächen eine Rolle. Bei montierten Baugruppen kann zusätzlich die gegenseitige Passung geprüft werden.
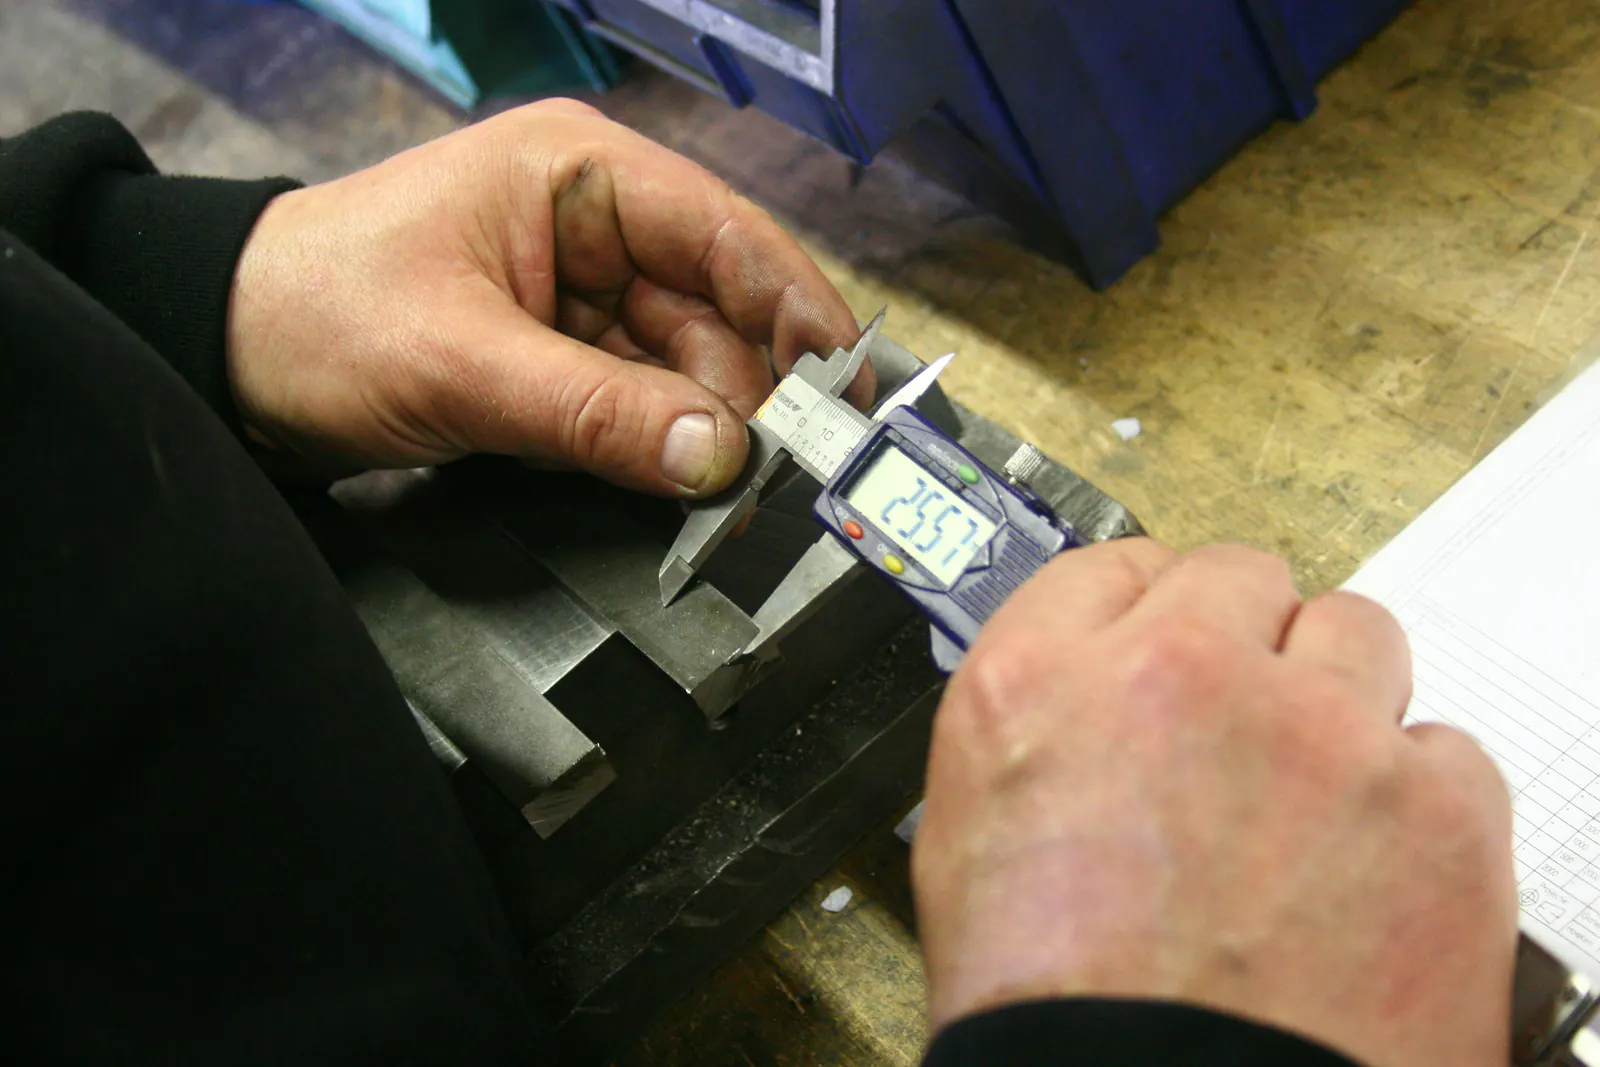
Das Messmittel muss zu Merkmal und Toleranz passen. Ein Messschieber eignet sich für viele allgemeine Maßkontrollen. Für andere Merkmale können Mikrometer, Höhenmessgerät, Messuhr, Lehre oder Koordinatenmessmaschine besser geeignet sein. Wir stimmen die Messmethode auf Ihr Produkt ab.
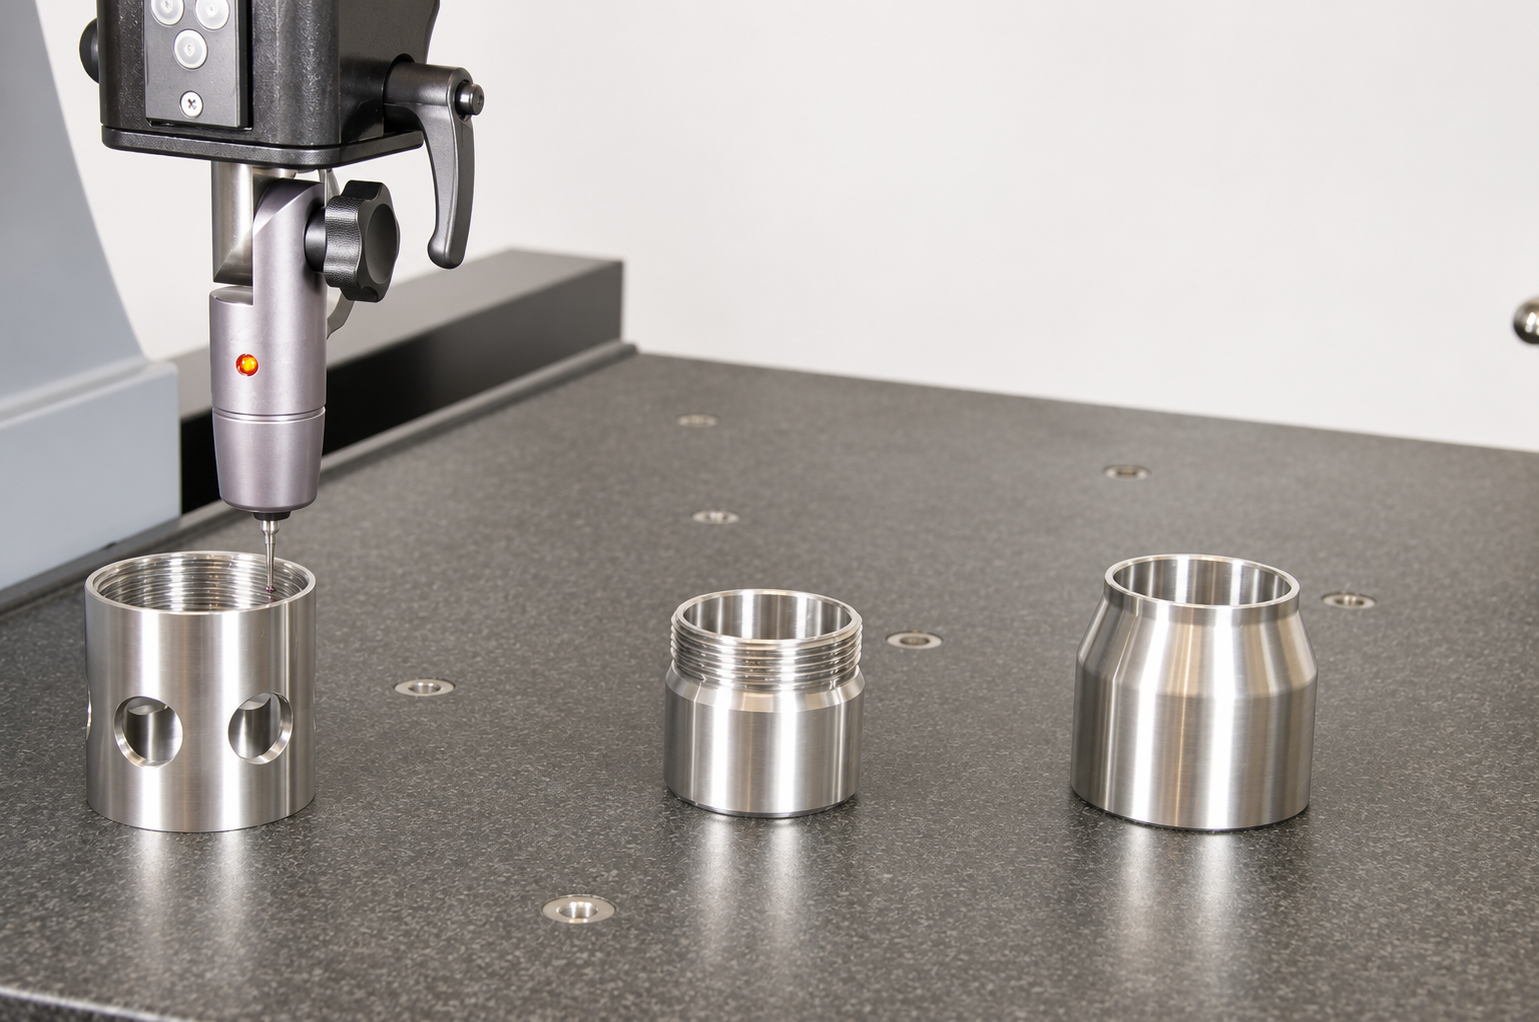
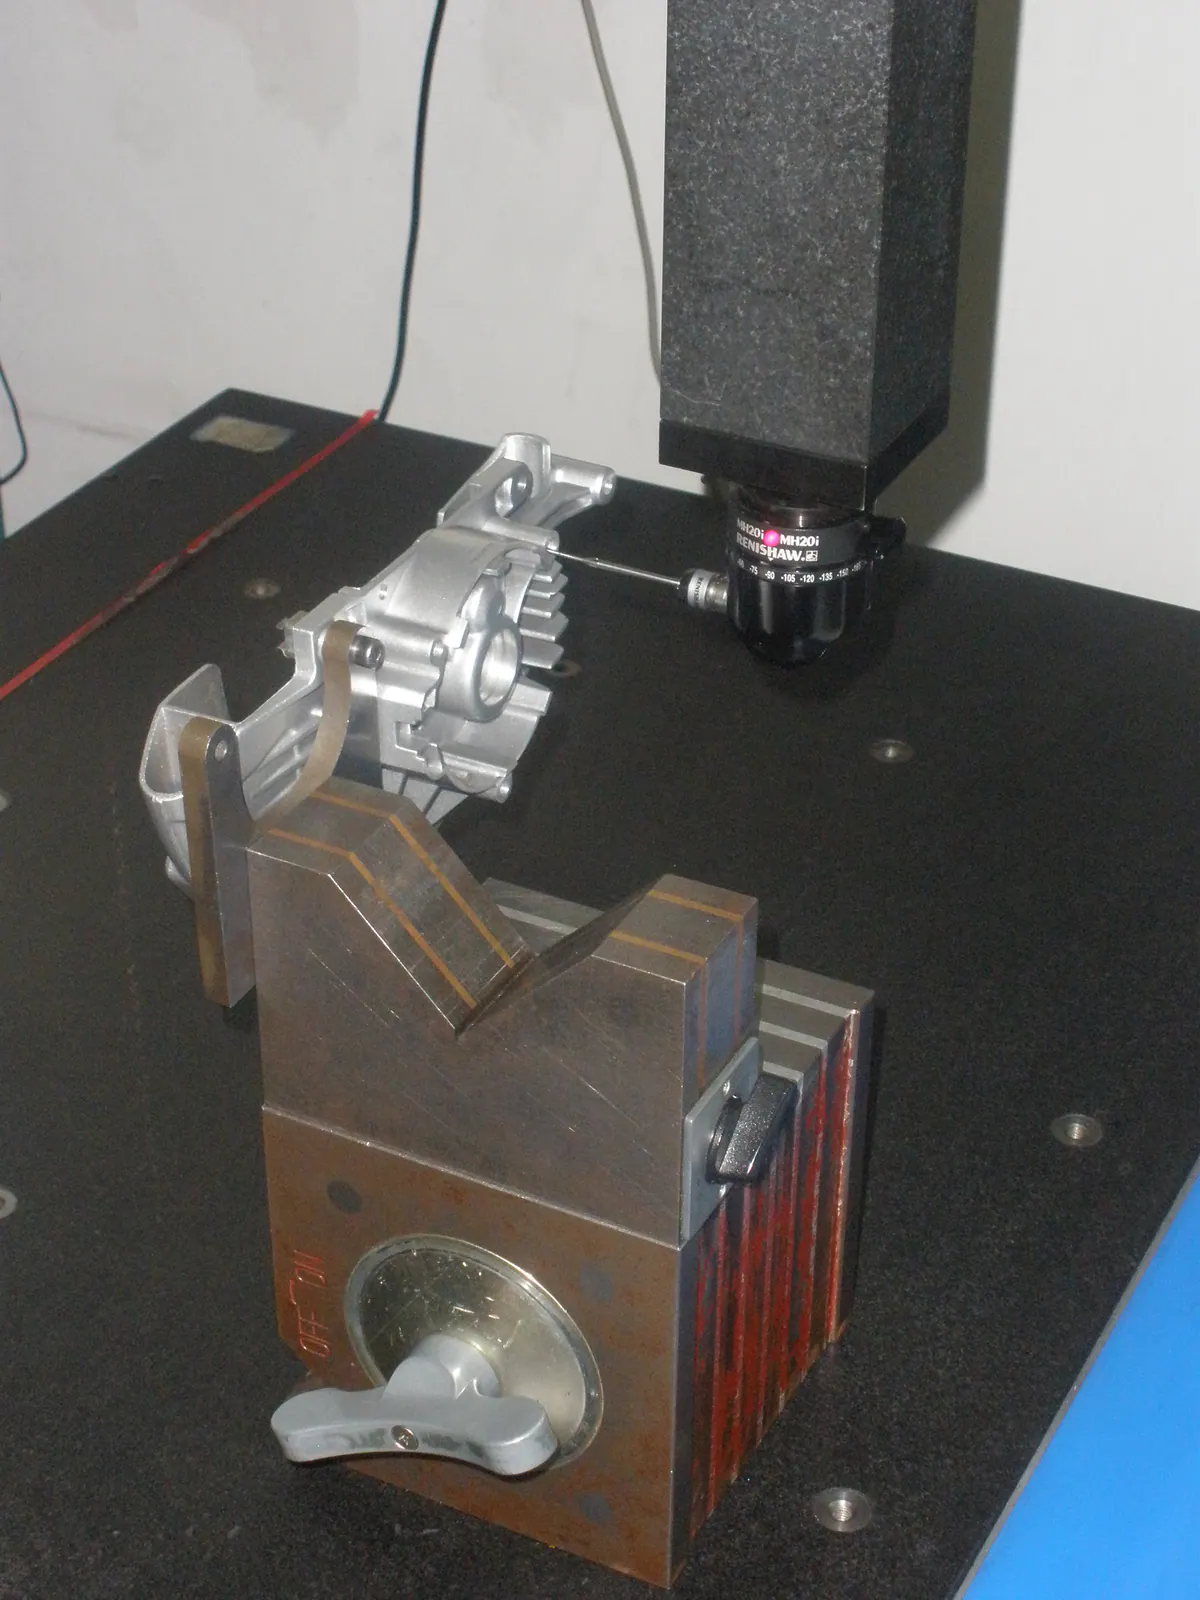
Mit einer CMM können mehrere Flächen, Durchmesser und Positionen im Zusammenhang bewertet werden. Dabei zählen auch Aufspannung, Bezüge und ausgewählte Messpunkte. Viele Dezimalstellen auf einem Display sagen allein wenig über die Zuverlässigkeit einer Messung aus.
Auch die Messbedingungen verdienen Aufmerksamkeit. Dazu gehören saubere Messflächen, Grate, Temperatur und Verformung durch Handhabung oder Aufspannung. Besonders bei dünnwandigen Teilen und Kunststoffen kann die Messmethode einen Unterschied verursachen. Deshalb vereinbaren wir Messmittel und Nachweis ihrer Eignung vorab.

Aktuelle Revision, Toleranzen und wichtige Passmaße prüfen.

Messpunkte, Methode und Prüfumfang bestimmen.

Vereinbarte Merkmale zum richtigen Zeitpunkt messen.

Messwerte mit den vereinbarten Grenzwerten vergleichen.

Bericht, Freigabe und mögliche Korrekturen abstimmen.
Eine übersichtliche Tabelle erleichtert die Bewertung der Messungen. Wir vereinbaren, welche Angaben in den Prüfbericht aufgenommen werden, beispielsweise Artikel- und Zeichnungsnummer, Revision, Charge oder Auftrag, Messdatum und geprüfte Produkte.
Für jeden vereinbarten Messpunkt können Nennmaß, unterer und oberer Grenzwert, Messwert und Bewertung dokumentiert werden. Nummerierte Messpunkte in der Zeichnung erleichtern die Zuordnung zu einer Berichtzeile. Bei mehreren geprüften Produkten muss eindeutig bleiben, welches Ergebnis zu welchem Teil gehört.
Haben Sie eine eigene Berichtsvorlage oder möchten Sie bestimmte Maße gesondert sehen? Senden Sie diese Anforderungen mit der Anfrage. Dann kann die Dokumentation entsprechend vorbereitet werden.
Ein Maßbericht gibt Auskunft über die geprüften Merkmale. Die Werkstoffqualität benötigt eine andere Grundlage; dafür ergänzt die Material- und Eingangsprüfung in China diesen Ablauf.
Nicht jede Serie benötigt denselben Prüfumfang. Bei den ersten Teilen prüfen wir, ob vereinbarte Maße erreicht werden, bevor die Serie fortgesetzt wird. Während der Produktion können Zwischenmessungen helfen, Prozessveränderungen früh zu erkennen.
Vor Beginn der Serienfertigung lassen wir häufig zunächst ein Muster fertigen und per Luftfracht nach Europa senden. Wir prüfen das Produkt selbst und besprechen es mit Ihnen. So lassen sich Ausführung, Passung und mögliche Prüfpunkte gemeinsam bewerten. Ergebnisse und Änderungen werden abgestimmt, bevor die Serie freigegeben wird.
Für eine Charge kann eine Stichprobe vereinbart werden. Ausgewählte Produkte werden dabei auf festgelegte Merkmale geprüft. Eine Stichprobe liefert kein Messergebnis für jedes einzelne Produkt. Sind bestimmte Maße so wichtig, dass jedes Produkt darauf geprüft werden muss, kann eine 100-%-Prüfung dieser Merkmale eingerichtet werden. Umfang, Dokumentation und Kosten werden vorab vereinbart.
TOS ist mit AQL-Verfahren (Acceptance Quality Limit) für Stichprobenprüfungen vertraut. Wenn eine AQL-Prüfung zu Ihrem Produkt passt, werden Prüfniveau, AQL-Werte und Fehlerklassen vorher festgelegt. Aus Chargengröße und Stichprobenplan ergeben sich Stichprobenumfang sowie Annahme- und Rückweisungsgrenzen. Damit ist die Bewertung der Charge vorab transparent.
Auch der Messzeitpunkt ist wichtig. Eine Beschichtung kann eine Passung beeinflussen; Schweißen oder Einpressen kann Endmaße verändern. Deshalb vereinbaren wir, welche Prüfungen vor und nach Beschichtung oder Montage notwendig sind.
Bei einer Abweichung bleiben betroffene Produkte eindeutig gekennzeichnet. Gemeinsam legen wir die Folgemaßnahme fest, etwa zusätzliche Messung, Sortierung, Nacharbeit oder Ersatz. Ein Produkt außerhalb der Toleranz wird nicht automatisch akzeptiert, nur weil es scheinbar passt. Eine Abweichungsfreigabe wird ausdrücklich mit Ihnen dokumentiert.
Die Maßkontrolle ist Teil der umfassenden Qualitätsprüfung. Weitere Informationen zur technischen Begleitung finden Sie unter Lohnfertigung in China.
Wir prüfen, ob alle Beteiligten mit derselben Zeichnung arbeiten. Auch Einheiten, Allgemeintoleranzen und zusätzliche Anforderungen gehören zu dieser Abstimmung.
Gemeinsam bestimmen wir, welche Merkmale für Passung, Montage und Funktion entscheidend sind. Unklare Bezüge oder fehlende Toleranzen werden vorab geklärt.
Wir wählen eine zum Merkmal passende Methode. Bei Bedarf legen wir fest, wie das Produkt unterstützt, gespannt und in Bezug auf Referenzflächen gemessen wird.
Wir vereinbaren, wie viele Produkte auf welche Merkmale geprüft werden. Außerdem legen wir fest, ob die Messung vor oder nach einer Oberflächenbehandlung oder Montage notwendig ist.
Die ersten Produkte werden an den vereinbarten Punkten geprüft. Die Ergebnisse zeigen, ob die Fertigung fortgesetzt werden kann oder eine Anpassung erforderlich ist.
Wir verknüpfen Messwerte mit Artikel, Zeichnungsrevision und den betreffenden Produkten oder der Charge. Die vereinbarte Berichtsvorlage bildet die Grundlage.
Die gemessenen Werte werden mit den zugehörigen Grenzwerten verglichen. Bei Zweifel am Ergebnis prüfen wir auch Messmethode und Bedingungen.
Abweichende Produkte bleiben eindeutig gekennzeichnet. Wir besprechen die Auswirkungen und legen die erforderliche Maßnahme fest, etwa Zusatzprüfung, Sortierung oder Nacharbeit.
Nach einer Korrektur werden die betroffenen Merkmale erneut gemessen. Kann der Eingriff weitere Maße beeinflussen, werden diese ebenfalls bewertet.
Wir dokumentieren vereinbarte Ergebnisse und Freigabe. Bei Folgeaufträgen prüfen wir, ob dieselbe Kontrollmethode noch zur aktuellen Zeichnung und Produktion passt.
Das wird vorab vereinbart. Übliche Angaben sind Artikelnummer, Zeichnungsrevision, Charge oder Auftrag, geprüfte Messpunkte, Nennmaße, Toleranzen und Messwerte. Bei mehreren Produkten muss die Zuordnung der Werte eindeutig bleiben.
Nicht automatisch. Wir können erste Teile, eine vereinbarte Stichprobe oder jedes Produkt auf ausgewählte Merkmale prüfen. Eine 100-%-Prüfung dieser Merkmale bedeutet nicht, dass alle möglichen Eigenschaften des Produkts untersucht wurden.
Eine CMM ist sinnvoll, wenn mehrere geometrische Merkmale und ihre gegenseitigen Positionen bewertet werden müssen. Ob sie erforderlich ist, hängt von Zeichnung, Toleranzen, Produktform und Zugänglichkeit der Messpunkte ab.
Ja, die Vorgehensweise wird auf das Produkt abgestimmt. Bei Kunststoff ist eine Verformung durch Messkraft zu beachten. Bei einer Baugruppe können neben Einzelmaßen auch gegenseitige Position und funktionale Passung geprüft werden.
Dann klären wir, welche Produkte betroffen sind und welche Bedeutung die Abweichung hat. Mögliche Maßnahmen sind zusätzliche Messung, Sortierung, Nacharbeit oder Ersatz. Die Annahme einer Abweichung erfordert eine ausdrückliche Vereinbarung mit Ihnen.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.