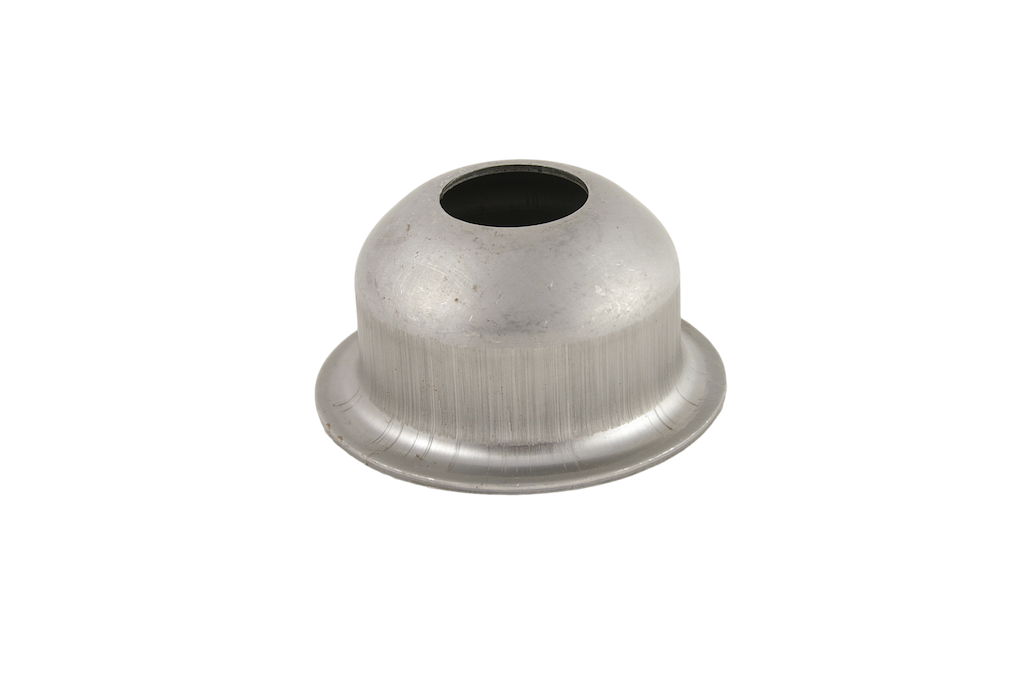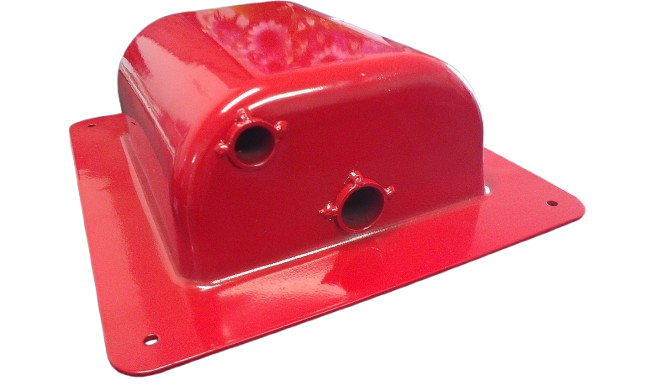

Möchten Sie Metallhauben, Hülsen, Schalen oder Gehäuse in Serie fertigen lassen? TOS koordiniert Tiefziehteile aus China auf Grundlage Ihrer Zeichnung und der Funktion des Produkts. Wir stimmen Werkstoff, Ziehwerkzeuge, Bemusterung und weitere Bearbeitungsschritte mit einem geeigneten Produktionspartner ab.
Sie können ein geformtes Einzelteil oder ein komplett bearbeitetes Bauteil anfragen – einschließlich Beschneiden, Bohrungen, möglicher CNC-Nachbearbeitung, Oberflächenbehandlung und Montage. Sie behalten einen festen Ansprechpartner für technische Abstimmung, Qualitätskontrolle und Lieferung.

Ziehtiefe, Radien, Flansche und Anschlussmaße werden ausgehend von der Funktion des Endprodukts bewertet.

Die genaue Blechgüte und der Lieferzustand beeinflussen die Umformbarkeit und die erforderlichen Ziehstufen.

TOS vergleicht Werkzeugkosten, erwartete Abnahmemengen und Folgearbeiten innerhalb der gesamten Fertigungsroute.

Neben den Maßen können Wanddicke, Oberfläche, Kanten und funktionale Passungen Teil der Prüfung sein.

Beschneiden, Bohrungen, Reinigung, Schutz und eine mögliche Montage werden in den gewünschten Lieferzustand aufgenommen.
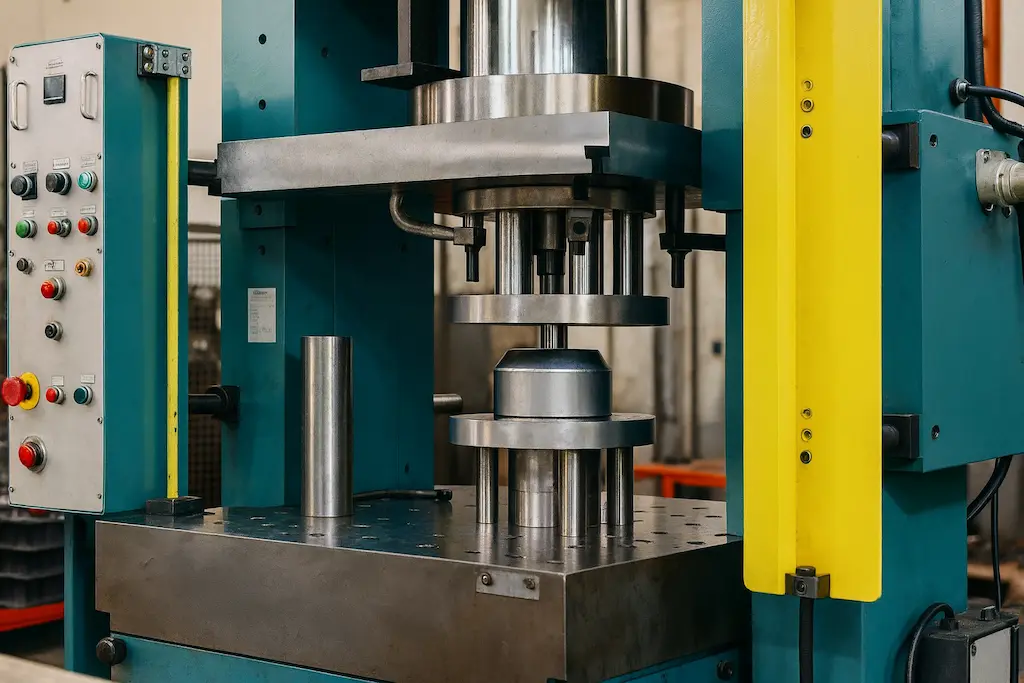
Beim Tiefziehen wird ein flacher Blechzuschnitt mit Stempel und Matrize zu einer hohlen Form umgeformt. Das Material fließt während des Umformens vom Rand nach innen. Ein Niederhalter steuert den Materialfluss. Abhängig von der Geometrie können mehrere Ziehstufen erforderlich sein.
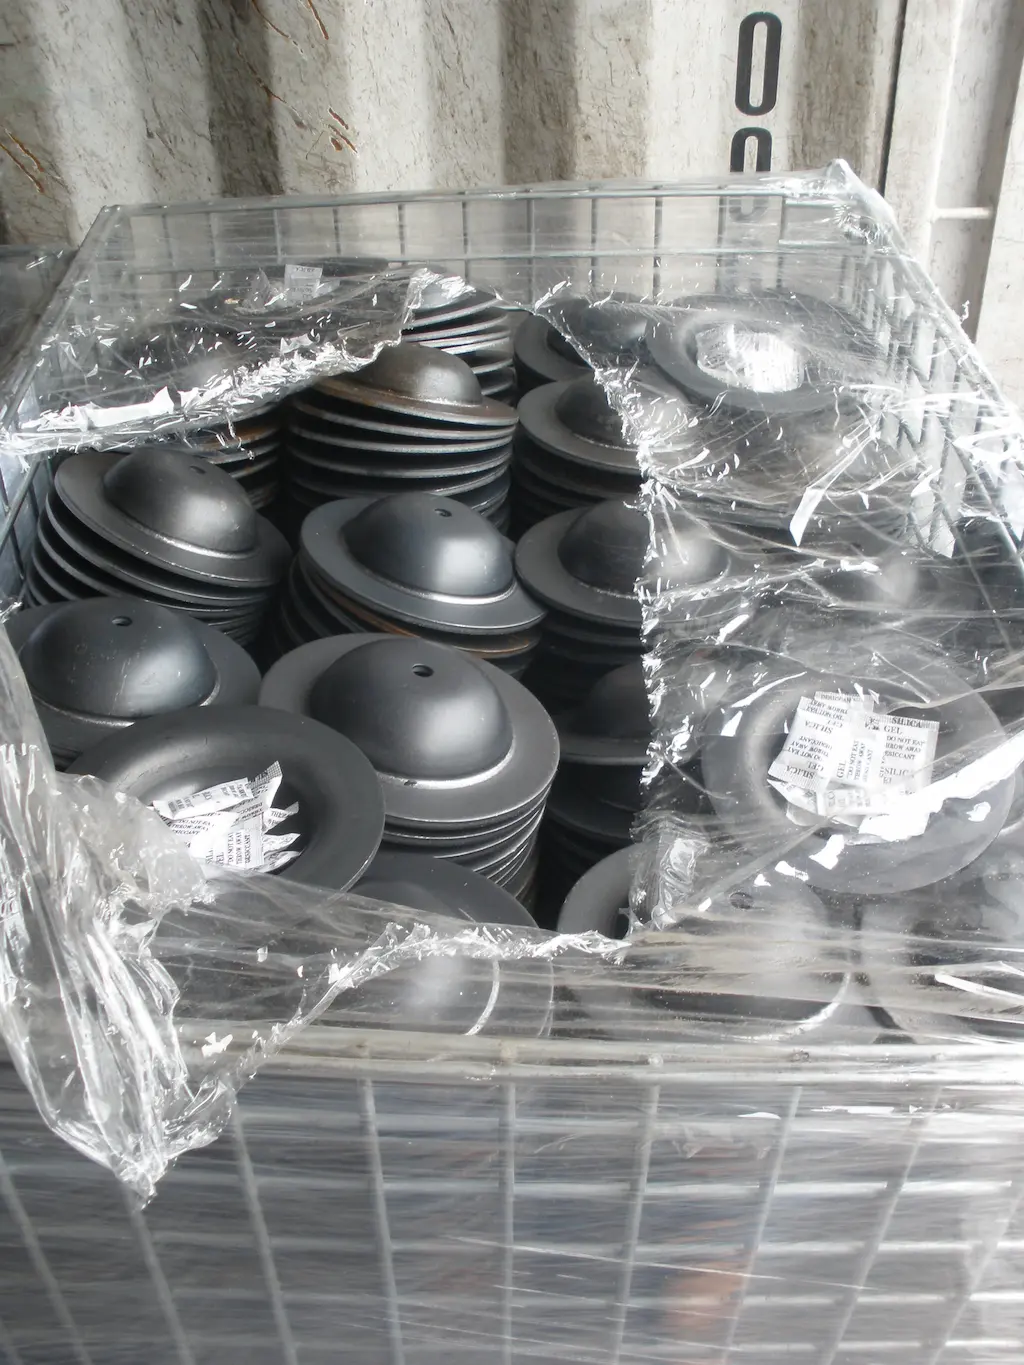
Das Verfahren eignet sich für wiederkehrende Serien von Hauben, Hülsen, Schalen und technischen Gehäusen. Eine hohle Grundform kann aus einem einzigen Blech entstehen. Dadurch können Schweißnähte in der Grundform entfallen; spätere Anschlüsse oder Baugruppen können dennoch Schweißarbeiten erfordern.
Beim Stanzen und CNC-Stanzen liegt der Schwerpunkt auf Konturen und Bohrbildern. Tiefziehen erzeugt dagegen die hohle Produktgeometrie. Schneid-, Stanz- und Umformschritte können innerhalb einer Fertigungsroute kombiniert werden.
Für offene, kantige Formen oder häufig geänderte Konstruktionen vergleichen wir auch das Abkanten und Biegen mit möglichen Schweißverbindungen. Die Herstellbarkeit und die Gesamtkosten des Endprodukts bestimmen die Wahl.
Allgemeine Hinweise zu Werkzeugauslegung, Werkstofffluss und Ausführung finden Sie auch bei unseren Tiefziehteilen nach Zeichnung.
Wann ist Tiefziehen in China wirtschaftlich? Ein produktbezogenes Werkzeug erfordert Vorbereitung und Investition. Eine stabile Zeichnung und wiederkehrende Abrufe helfen, diese Kosten über die Serie zu verteilen. TOS bewertet Werkzeug, Materialeinsatz, Ziehstufen, Nachbearbeitung, Prüfung, Verpackung und Transport gemeinsam. Ein einzelnes Eilteil oder eine noch häufig geänderte Konstruktion erfordert meist eine andere Abwägung. Eine allgemeine Mindestmenge für alle Tiefziehteile gibt es nicht.

Zeichnung, 3D-Modell, Werkstoff, Funktion, Mengen und gewünschter Lieferzustand bilden die Grundlage.

Wir stimmen Herstellbarkeit, Ziehstufen, Werkzeug und mögliche Konstruktionsanpassungen ab.

Erste Teile werden anhand vereinbarter Maße, Form, Oberfläche und funktionaler Merkmale bewertet.

Nach der Freigabe folgen Serienfertigung, Beschneiden, Folgearbeiten und Oberflächenbehandlung.

Endkontrolle, Verpackung und Logistik werden auf das lieferfähige Endprodukt abgestimmt.
Die richtige Blechgüte. Stahl, Edelstahl und Aluminium können tiefgezogen werden, aber nicht jede Güte und jeder Lieferzustand eignet sich gleich gut. Nennen Sie Werkstoffnorm, genaue Güte und Ausgangsdicke. Die Auswahl wird zusammen mit Geometrie, Anwendung und gewünschter Oberfläche bewertet.
Radien und Ziehtiefe. Scharfe Übergänge und große Ziehtiefen können die Umformung erschweren. Bodenradius, Eckenradius und Flanschbreite werden deshalb gemeinsam betrachtet. Mitunter sind mehrere Ziehstufen oder eine angepasste Geometrie erforderlich.
Wanddicke und Oberfläche. Die örtliche Dicke kann sich beim Umformen verändern. Legen Sie fest, wo eine Mindestwanddicke funktional erforderlich ist. Risse, Falten, Werkzeugspuren und Anforderungen an Sichtflächen gehören ebenfalls zu den Abnahmebedingungen.
Funktionale Bemaßung. Geben Sie Messbezüge, kritische Durchmesser, Formmaße und Montageflächen an. Die Ausgangsdicke garantiert keine überall gleiche Endwand. Erreichbare Toleranzen werden je Produkt bestätigt; enge Passungen können eine Kalibrierung oder Nachbearbeitung erfordern.
Oberfläche und Passung. Vereinbaren Sie die Anforderungen nach Reinigung, Beschichtung oder Montage. Eine Oberflächenbehandlung kann die Passung beeinflussen. Dichtheitsanforderungen und die zugehörige Prüfung werden gesondert festgelegt.
Tiefziehen ist ein Schritt auf dem Weg zum einsatzfähigen Produkt. Nach dem Umformen können Kanten beschnitten, Bohrungen eingebracht und Anschlüsse hergestellt werden. Wenn Geometrie und Spannung es zulassen, ergänzt die CNC-Nachbearbeitung funktionale Flächen oder Bohrungen. Bei dünnwandigen Teilen erfordern Gewinde mitunter eine andere Konstruktion oder ein separates Befestigungsteil.
Reinigung, Entgratung und eine geeignete Oberflächenbehandlung schließen sich an. TOS stimmt die Qualitätskontrolle und Verpackung auf Form, Sichtflächen und Lieferzustand ab.
Werkzeugkosten und Stückpreise werden im Angebot getrennt ausgewiesen. Eigentum, Wartung, Lagerung und Änderungen des Werkzeugs werden vorab vereinbart. Lesen Sie auch unsere allgemeine Erläuterung zu Tiefziehteilen und zur Lohnfertigung in China.
Sie übermitteln die aktuelle Endzeichnung, möglichst ein STEP-Modell, Werkstoff und Mengen. Nennen Sie Anwendung, Revision, kritische Maße, Sichtflächen, mögliche Dichtheitsanforderungen und den gewünschten Lieferzustand.
Der Produktionspartner bewertet Hohlform, Ziehtiefe, Radien, Flansche und die Zugänglichkeit für Folgearbeiten. Mögliche Konstruktionsanpassungen werden zur Freigabe vorgelegt.
Blechgüte, Dicke und Lieferzustand werden auf die gewünschte Umformung abgestimmt. Die Route umfasst den Zuschnitt sowie die erforderlichen Zieh- und möglichen Zwischenstufen.
Das Angebot unterscheidet Werkzeug, Erstmuster und Serienfertigung. Eigentum, Wartung, Lagerung und Änderungsmanagement des Werkzeugs werden vorab vereinbart.
Der Produktionspartner entwickelt und fertigt das Werkzeug für die vereinbarte Form. Probetiefziehen zeigt, ob Materialfluss und Werkzeugeinstellungen zu einem akzeptablen Bauteil führen.
Erste Teile werden anhand der festgelegten Maße, Form und Oberfläche bewertet. Bei Bedarf werden Wanddicke, Passung oder eine vereinbarte Funktionsprüfung einbezogen. Korrekturen erfolgen vor der Serienfreigabe.
Die Serie folgt der freigegebenen Zeichnung und Fertigungsroute. Die Prüfung konzentriert sich auf vereinbarte Merkmale und mögliche Abweichungen durch den Ziehprozess oder Werkzeugverschleiß.
Beschneiden, Bohren, Entgraten sowie mögliche CNC- oder Schweißarbeiten machen das geformte Teil funktionsfähig. Die Reihenfolge wird auf Bemaßung und Aufspannung abgestimmt.
Reinigung und Oberflächenbehandlung entsprechen dem vereinbarten Lieferzustand. Montage und Endkontrolle berücksichtigen geschützte Flächen, funktionale Passungen und Sichtbereiche.
Die Verpackung schützt Kanten und dünne Wände vor Beschädigung oder Verformung. Erforderliche Messberichte und Werkstoffdaten werden vorab vereinbart. TOS koordiniert Logistik und Lieferung.
Tiefziehen eignet sich für hohle Serienprodukte aus Metall, etwa Hauben, Hülsen, Schalen und Gehäuse. Radien, Tiefe, Werkstoff, Toleranzen und Mengen bestimmen die Machbarkeit. Für offene oder kantige Produkte können Abkanten und Schweißen eine passende Alternative sein.
Das hängt von Werkstoff, Ausgangsdicke und Produktform ab. Scharfe Ecken oder große Ziehtiefen können zusätzliche Ziehstufen oder eine angepasste Geometrie erfordern. Der Produktionspartner bestätigt die machbare Route anhand Ihrer Zeichnung; eine allgemeine maximale Ziehtiefe gibt es nicht.
Nicht automatisch. Eine aus einem Blech geformte Grundform kann ohne Verbindungsnaht entstehen, beweist aber noch keine Dichtheit des Endprodukts. Bohrungen, Anschlüsse und spätere Verbindungen können die Funktion beeinflussen. Geben Sie die Dichtheitsanforderung an und vereinbaren Sie eine passende Prüfung.
Eine allgemeine Mindestmenge gibt es nicht. Nennen Sie Erstauftrag, erwartete Wiederholaufträge und die Stabilität der Konstruktion. TOS vergleicht die Investition in Werkzeug und Bemusterung mit Stückpreis und gesamten Lieferkosten einschließlich Oberfläche und Transport.
Liefern Sie eine aktuelle Zeichnung und möglichst ein 3D-Modell mit Werkstoff, Ausgangsdicke, Mengen und Oberfläche. Nennen Sie kritische Maße, funktionale Mindestwanddicken, Sichtflächen, Passungen und gewünschte Dokumentation. Geben Sie außerdem an, ob Einzelteile oder ein komplett montiertes Produkt benötigt werden.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.