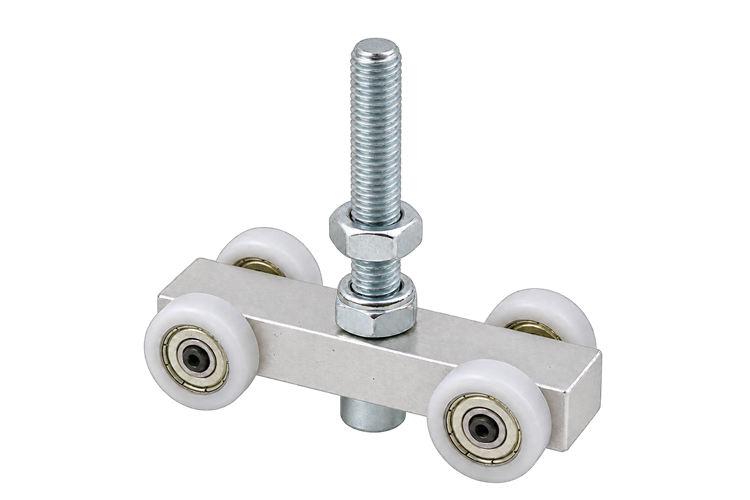

Mit der CNC-Bearbeitung von Aluminiumprofilen in China macht TOS aus einem Strangpressprofil ein Bauteil, das in Ihr Produkt oder Ihre Baugruppe passt. Wir kombinieren den konstanten Querschnitt des Strangpressens mit lokalen Bearbeitungen wie Fräsen, Bohren, Gewindeschneiden, Senken und der Herstellung präziser Anschlussflächen.
Profilgeometrie, Ausgangstoleranzen und Spannung bestimmen gemeinsam die geeignete Fertigungsroute. TOS stimmt Extrusion, Sägen, CNC-Bearbeitung, Veredelung und Prüfung aufeinander ab. Sie behalten einen festen Ansprechpartner und erhalten die Bauteile im vereinbarten Lieferzustand.

Bohrungen, Gewinde, Nuten und Aussparungen werden dort ergänzt, wo die Konstruktion sie benötigt.

Bearbeitungszugabe und Werkzeugzugänglichkeit werden zusammen mit Querschnitt und gewünschter Länge bewertet.

Unterstützung und Spannflächen werden auf Wanddicke, Steifigkeit und Sichtseiten des Profils abgestimmt.

Bezugsflächen, Lochabstände, Passungen und Gewinde erhalten klar vereinbarte Prüfpunkte.

Entgraten, Oberflächenbehandlung und Montage können in die gesamte Fertigungsroute integriert werden.
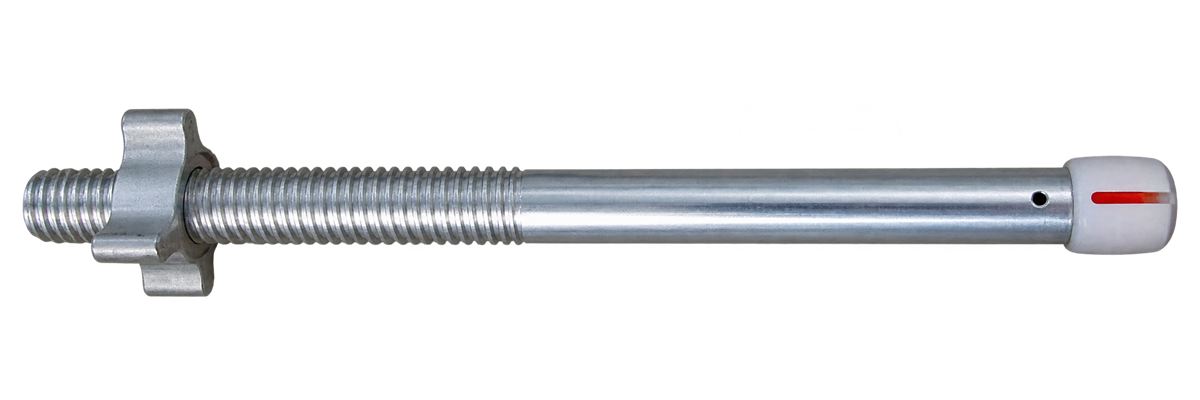
Beim Strangpressen von Aluminiumprofilen in China entsteht der Grundquerschnitt. Lokale Merkmale wie Querbohrungen, Senkungen oder gefräste Montageaussparungen werden anschließend eingebracht. So kann ein Profil als Vorform für Gehäuse, Führungen, Klemmen, Träger oder Montageteile dienen.
Die Nachbearbeitung beginnt häufig mit dem Ablängen. Danach lassen sich Bohren, Gewindeschneiden, Planfräsen, Nuten, Taschen und Stirnbearbeitungen kombinieren. Welche Flächen in einer Aufspannung erreichbar sind, hängt von Geometrie und verfügbarem Bearbeitungszentrum ab. Auch der Zugang zu Hohlkammern und die Entfernung von Spänen müssen vorab berücksichtigt werden.
Ein Strangpressprofil kann Material und Zerspanungszeit gegenüber einem vollständig aus dem Vollen gefrästen Bauteil sparen. Dieser Vorteil ist gegen Werkzeugkosten, Mindestlosgröße der Extrusion, Sägeverlust, Spannmittel und Stückzahlen abzuwägen. TOS bewertet die gesamte Prozesskette für jede Zeichnung.
Die CNC-Bearbeitung von Aluminiumprofilen in China eignet sich vor allem für wiederkehrende Serien mit klarer Zeichnung und Lieferplanung. TOS vergleicht die Gesamtkosten von Extrusion, Sägen, Spannen, Bearbeiten, Veredeln, Prüfen und Transport. Ein hoher Materialabtrag oder mehrere Aufspannungen können den Kostenvorteil der Strangpressvorform verringern.
Bei langen oder dünnwandigen Profilen erfordern Unterstützung, Schwingungen und Spannverformung besondere Aufmerksamkeit. Ein Maß, das im gespannten Zustand stimmt, genügt nicht automatisch für die Funktion des freien Bauteils. Deshalb vereinbaren wir Bezugssystem und Messbedingungen vorab. Auch der Schutz vor Spannabdrücken und Beschädigungen der Sichtflächen gehört zur Arbeitsvorbereitung.
Sie haben noch keinen festen Profilquerschnitt? Dann können Strangpressentwurf und Nachbearbeitung gemeinsam bewertet werden. Für allgemeine Frästeile besuchen Sie unsere Seite zum CNC-Fräsen in China.

Querschnitt, Länge, Legierung, Stückzahlen und kritische Bearbeitungsmaße bilden die Grundlage.

Bezugsflächen, Unterstützung und Bearbeitungsreihenfolge werden aufeinander abgestimmt.

Musterteile werden bewertet, bevor die Serie nach der vereinbarten Route freigegeben wird.

Fräsen, Bohren, Gewindeschneiden, Entgraten und Oberflächenbehandlung folgen den dokumentierten Anforderungen.

Nach der vereinbarten Prüfung werden Anschluss- und Sichtflächen während des Transports geschützt.
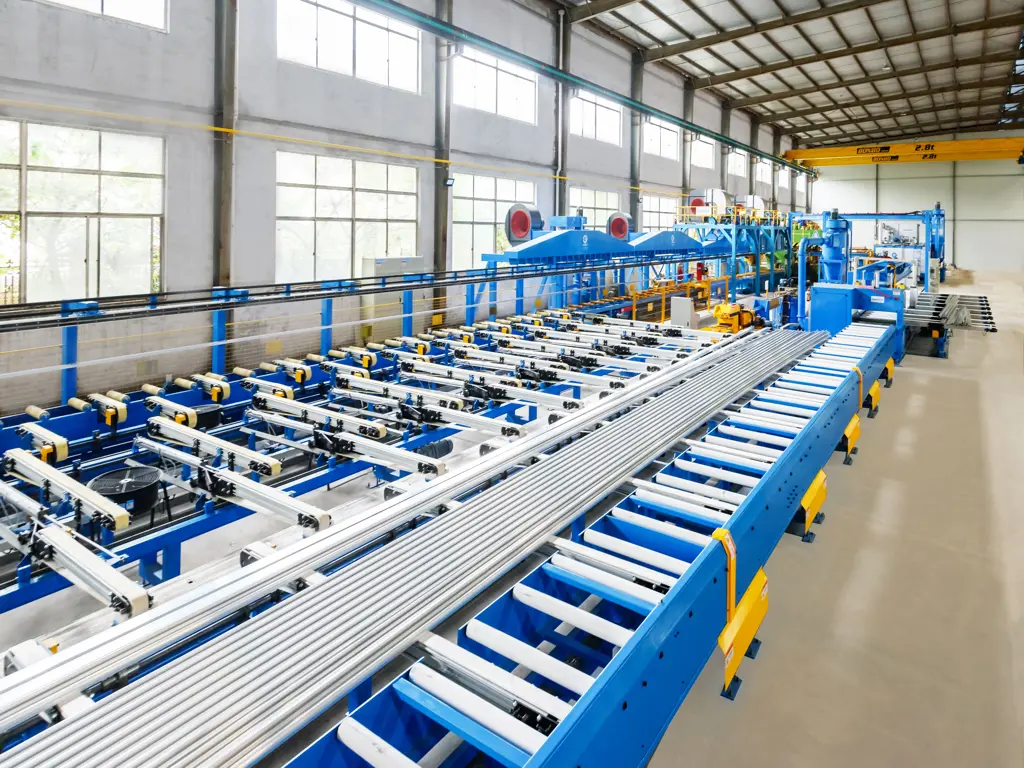
Unterscheiden Sie in der Zeichnung klar zwischen unbearbeiteten Strangpressmaßen und CNC-bearbeiteten Maßen. Abweichungen bei Querschnitt, Geradheit und Verwindung des Ausgangsprofils beeinflussen die Aufspannung und die endgültige Form. Eine präzise Bohrung benötigt daher einen eindeutigen Bezug zu den übrigen Flächen. TOS bestätigt die Machbarkeit für jedes Bauteil; eine universelle Toleranz für alle Profilmaße und Längen gibt es nicht.
Definieren Sie bei Bohrungen und Gewinden Position, Tiefe, möglichen Durchgang und erforderliche Passung. Dünne Wände können die nutzbare Einschraublänge begrenzen. Wenn eine Standardverbindung nicht zu Belastung oder Anwendung passt, werden Alternativen wie Einsätze oder eine angepasste Profilgeometrie technisch geprüft.
Die Prozessfolge wird auf die Oberflächenbehandlung durch Eloxieren, Pulverbeschichten oder eine andere vereinbarte Veredelung abgestimmt. Legen Sie fest, welche Passungen und Gewindebohrungen geschützt oder nachträglich bearbeitet werden müssen und wie bearbeitete und unbearbeitete Sichtflächen akzeptiert werden. Ein Referenzmuster kann Farbe, Erscheinungsbild und zulässige Bearbeitungsspuren eindeutig festlegen.
Extrusion und CNC-Bearbeitung folgen einer gemeinsamen technischen Grundlage: der freigegebenen Zeichnung und dem vereinbarten Lieferzustand. TOS stimmt Qualitätskontrolle, Oberflächenschutz und Logistik darauf ab. Entdecken Sie auch weitere Möglichkeiten der Lohnfertigung in China.
Sie liefern Profilzeichnung, Zeichnung des Endbauteils, wenn möglich eine STEP-Datei, Werkstoffangaben und Stückzahlen. Kennzeichnen Sie Sichtflächen, kritische Maße und den gewünschten Lieferzustand.
Wir prüfen Querschnitt, Legierung und Lieferzustand sowie Geradheit und Verwindung des Ausgangsprofils. Für nachzubearbeitende Flächen wird bewertet, ob genügend Material vorhanden ist.
Sägelänge, Schnittverlust, Bezugsflächen und Unterstützung werden gemeinsam bewertet. Spannkräfte und Kontaktflächen müssen zur Profilsteifigkeit und zu den zulässigen Abdrücken passen.
Fräsen, Bohren, Senken und Gewindeschneiden werden in einer geeigneten Reihenfolge geplant. Werkzeugzugänglichkeit, Anzahl der Aufspannungen und Spanabfuhr sind Teil der Vorbereitung.
Die ersten Bauteile werden auf die vereinbarten Maß- und Formanforderungen geprüft. Bei Bedarf werden Passung, Montage und Erscheinungsbild bewertet, bevor die Serie freigegeben wird.
Nach der Freigabe wird die Serie nach der dokumentierten Zeichnung und Prozessfolge bearbeitet. Änderungen an Profil, Zeichnung oder Veredelung werden vor der Umsetzung abgestimmt.
Sägekanten, Bohrungen und gefräste Aussparungen werden wie vereinbart entgratet. Auch Späne in Kammern und Gewinden müssen entfernt werden, bevor Bauteile veredelt oder montiert werden.
Die Prozesskette kann Eloxieren, Pulverbeschichten und mechanische Montage umfassen. Maskierung und Schutz von Passungen, Gewinden und elektrischen Kontaktflächen werden bei Bedarf festgelegt.
Maß- und Gewindeprüfung, Sichtkontrolle und eine mögliche Montageprüfung werden vorab vereinbart. Prüfberichte und Materialzeugnisse werden geliefert, wenn sie Bestandteil des Auftrags sind.
Zwischenlagen, Folie und Verpackung schützen bearbeitete und veredelte Oberflächen bei Lagerung und Transport. Bei Folgeaufträgen bestätigen wir Zeichnungsstand, Stückzahlen, Lieferzustand und gewünschten Terminplan.
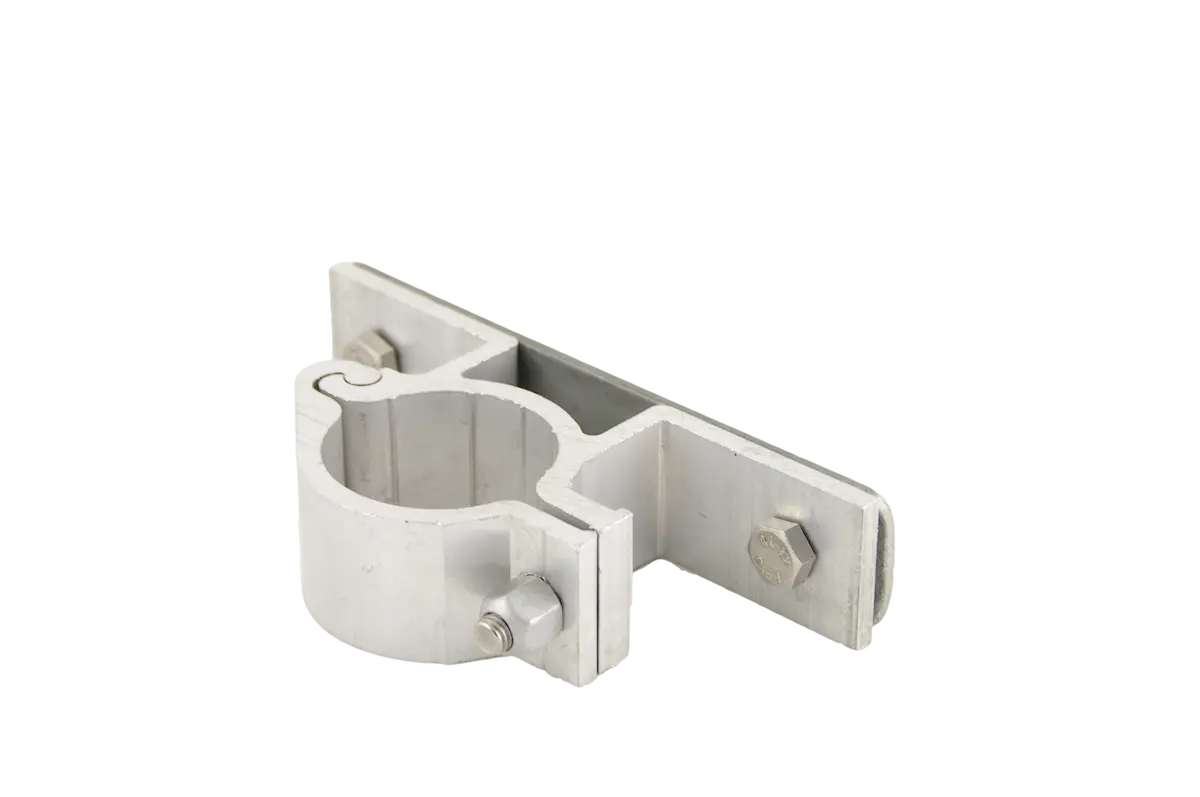
Für einen Kunden aus dem Infrastrukturbereich entwickelte TOS eine korrosionsbeständige Aluminium-Schilderschelle zur Montage von Verkehrszeichen. Das Profil wird durch Aluminium-Strangpressen....
Senden Sie Querschnitt und Länge des Ausgangsprofils, eine Zeichnung des Endbauteils, Werkstoff und Lieferzustand, Stückzahlen sowie den erwarteten Jahresbedarf. Fügen Sie wenn möglich eine STEP-Datei bei und kennzeichnen Sie kritische Maße, Sichtflächen, Gewinde und gewünschte Oberflächenbehandlung.
Das hängt von Profilgeometrie, Länge, Ausgangstoleranzen, Aufspannung und Bearbeitung ab. Wir prüfen die Zeichnungsanforderungen und legen Bezugssystem sowie Messbedingungen fest. Unbearbeitete Strangpressflächen erhalten andere Akzeptanzkriterien als präzise bearbeitete Flächen.
Das wird für jedes Profil einzeln bewertet. Länge, Wanddicke, Unterstützung, Werkzeugzugänglichkeit und verfügbare Maschinenkapazität bestimmen die Möglichkeiten. Zusätzliche Spannmittel oder mehrere Bearbeitungsschritte können erforderlich sein; Abmessungen und Toleranzen werden vorab bestätigt.
Ja. Je nach Projekt kann TOS die Route von Extrusion und Sägen über CNC-Nachbearbeitung und Entgraten bis zu Oberflächenbehandlung und Montage organisieren. Prozessfolge, mögliche Maskierung und Akzeptanz der Sichtflächen werden vorab festgelegt.
Es gibt keine feste Untergrenze für jedes Bauteil. Werkzeug, Profillos, Spannmittel, Bearbeitungszeit, Veredelung, Prüfungen und Transport bestimmen gemeinsam die Wirtschaftlichkeit. Wiederkehrende Serien mit stabiler Zeichnung bieten meist mehr Spielraum, den Vorbereitungsaufwand auf mehrere Bauteile zu verteilen.
Technische Anfrage
Laden Sie eine PDF-, DWG- oder STEP/STP-Datei hoch und erhalten Sie eine fundierte Rückmeldung zur Fertigbarkeit, zum Produktionsweg und zu Ihrer Angebotsanfrage.