Duidelijke eisen, controleerbare resultaten

Kwaliteitscontrole in Polen: grip op uw productie

Kwaliteitscontrole in Polen begint bij heldere afspraken over uw product. Welke maten zijn kritisch, welke afwerking is acceptabel en welke documenten moeten bij de levering zitten? TOS stemt het controleplan af met u en de Poolse productiepartner. Van eerste product tot eindinspectie: u krijgt inzicht in de afgesproken controles voordat de onderdelen worden verzonden.

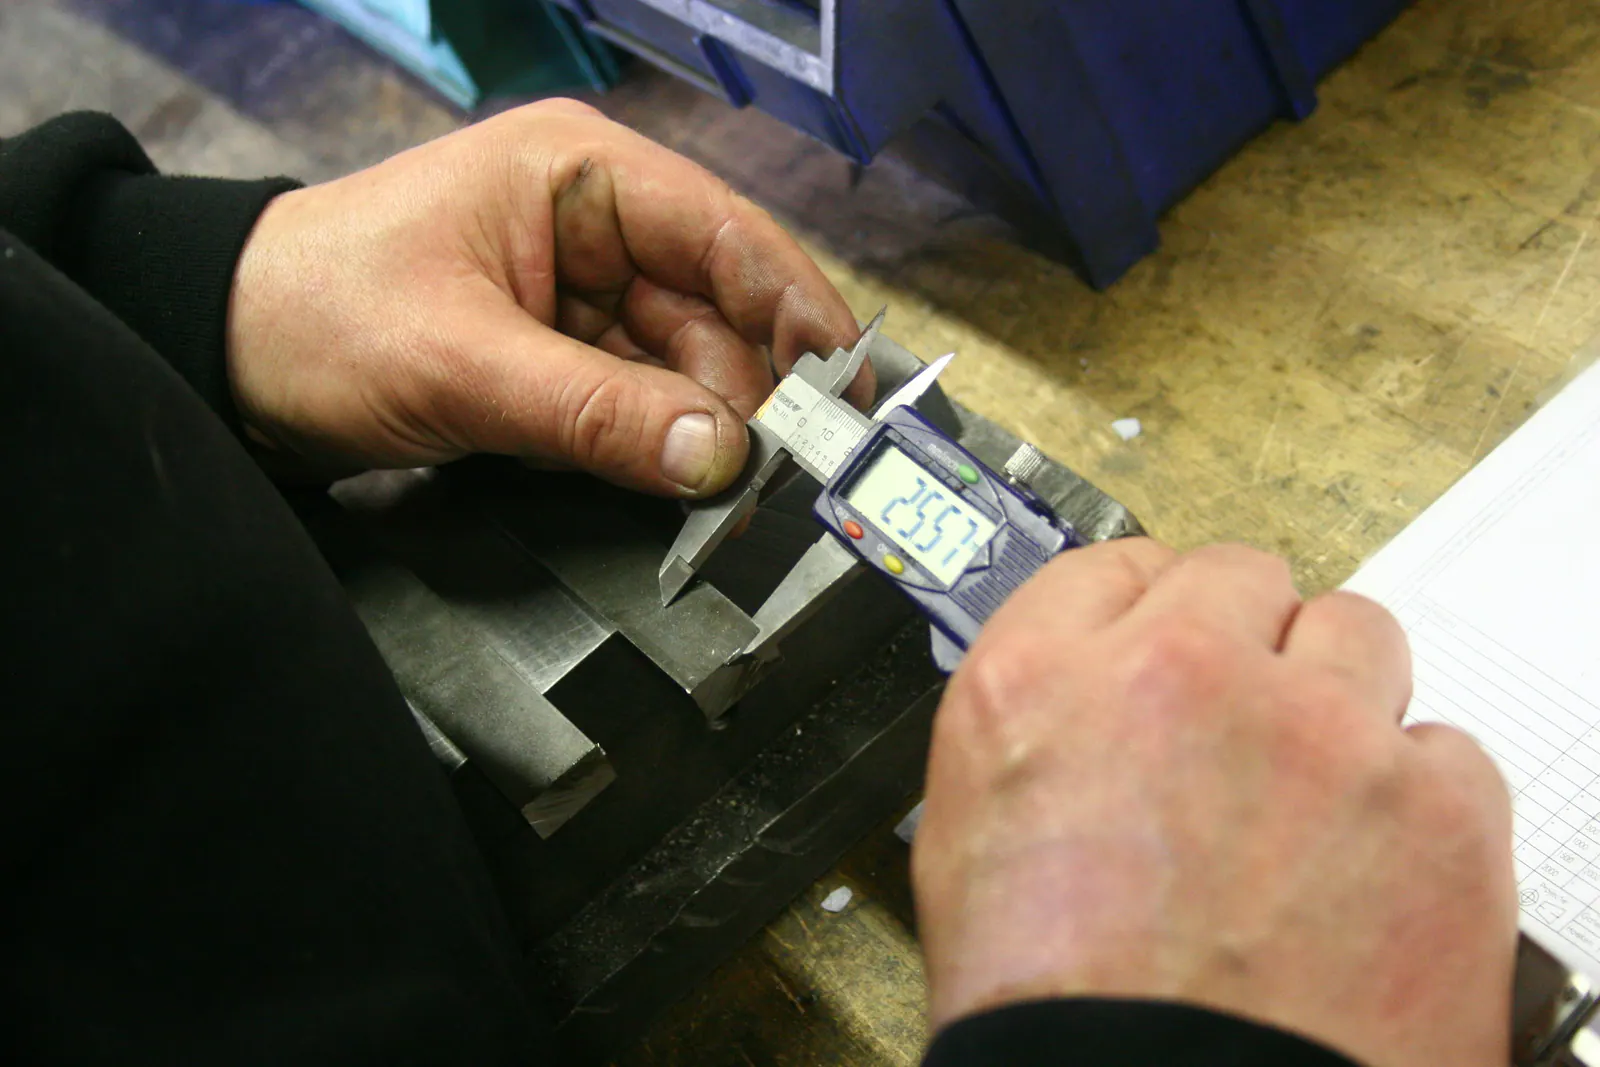
Maatcontrole van een metalen onderdeel met schuifmaat in Polen

Kwaliteit vooraf afspreken en aantoonbaar controleren

Duidelijke acceptatiecriteria

Tekeningen, toleranties en referentiemonsters vormen de basis voor de beoordeling.

Controle op het juiste moment

Eerste artikel, tussentijdse meting en eindinspectie sluiten aan op de productiestappen.

Passende meetmethode

Handmeting, pascontrole of 3D-meting wordt gekozen op basis van het te controleren kenmerk.
Herkenbare rapportage

Resultaten worden gekoppeld aan artikel, revisie en de onderzochte onderdelen of partij.
Afwijkingen bespreken

Bevindingen en eventuele herstelacties worden afgestemd vóór de afgesproken vrijgave.
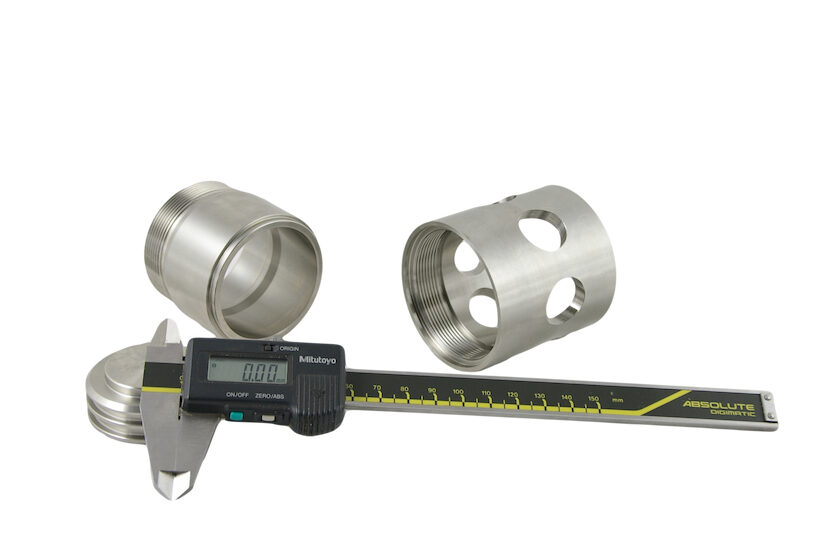
Digitale schuifmaat die RVS CNC-verspaande onderdelen nemeet voor kwaliteitscontrole.

Van tekening naar een praktisch controleplan

Een tekening bevat veel informatie, maar geeft niet altijd aan welke kenmerken de werking of montage bepalen. Daarom benoemen we vooraf kritische maten, toleranties, referentievlakken en zichtzijden. Ook materiaal, oppervlaktebehandeling en revisienummer horen bij de controlebasis.

Per kenmerk spreken we af hoe en wanneer wordt gecontroleerd. Een eenvoudige maat kan met handmeetgereedschap worden beoordeeld; complexe geometrie kan een 3D-meting vragen. De meetmethode, bereikbaarheid en benodigde nauwkeurigheid moeten passen bij het onderdeel.

Controleren op het moment dat bijsturen nog mogelijk is. Bij nieuwe producten kan een eerste artikel worden beoordeeld voordat een serie start. Tussentijdse controles zijn nuttig wanneer een kenmerk na een volgende bewerking moeilijk bereikbaar wordt. De eindinspectie richt zich op de afgesproken leverconditie.

Deze aanpak sluit aan op CNC-onderdelen, plaatwerksamenstellingen en assemblage in Polen. Het controleplan wordt afgestemd op het product en de risico’s.

De inspectie is onderdeel van uw productie in Polen. Stem de vrijgave en bijbehorende documenten af vóór het transport vanuit Polen, zodat duidelijk is welke producten kunnen worden verzonden.

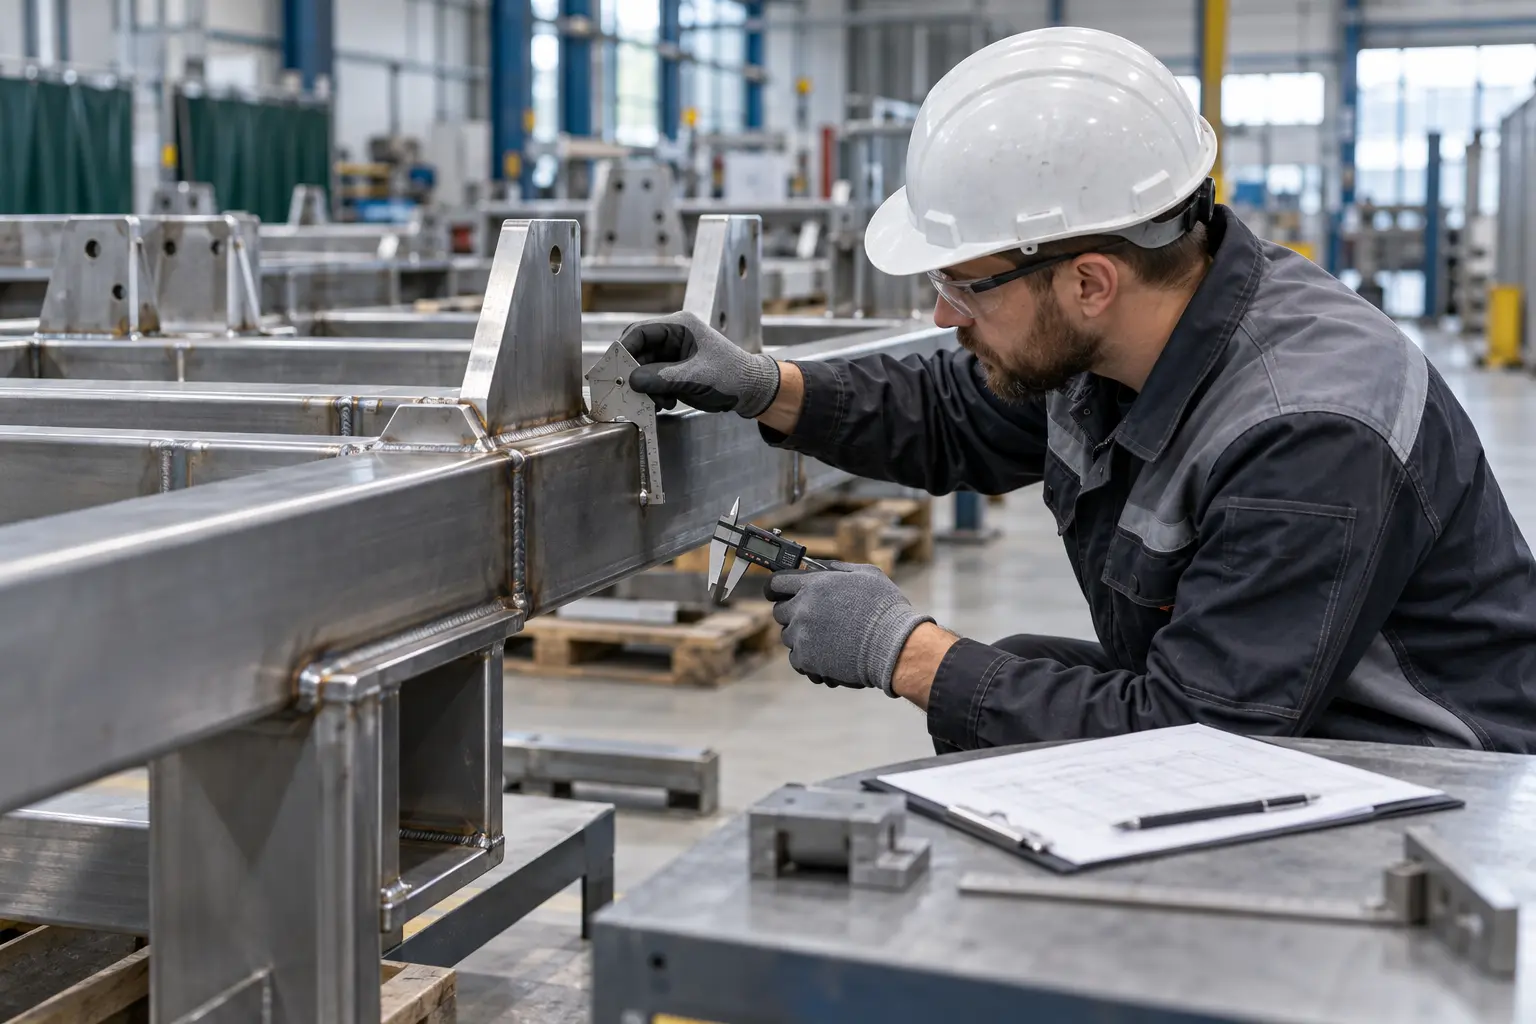
Kwaliteitsinspecteur controleert lasnaden en maatvoering van een gelast frame in Polen

Van kwaliteitseis tot vrijgave voor levering

1. Eisen vastleggen

U levert tekeningen, revisies en kritische kenmerken aan, met de gewenste documenten.
2. Controleplan afspreken

We bepalen methode, frequentie, verantwoordelijkheden en het moment van inspectie.
3. Eerste artikel beoordelen

Waar afgesproken worden meetresultaten of een eerste product beoordeeld vóór de serie.
4. Inspecteren en rapporteren

De afgesproken controles worden uitgevoerd en afwijkingen herkenbaar vastgelegd.
5. Vrijgave en levering

Bevindingen, eventuele herstelcontrole en benodigde documenten worden vóór verzending afgestemd.
Welke kwaliteitscontroles zijn mogelijk?

Maatcontrole en passing

Afmetingen, gatposities, schroefdraad en aansluitvlakken kunnen volgens de tekening worden gecontroleerd. Waar nodig spreken we een pascontrole of 3D-meting af. Kritische kenmerken krijgen een passende meetmethode en controlefrequentie.

Visuele inspectie en afwerking

Denk aan bramen, beschadigingen, zichtvlakken, lasuitvoering en coating. Leg vast welke afwijkingen acceptabel zijn, bijvoorbeeld met referentiefoto’s of een goedgekeurd monster. Een visuele inspectie vervangt geen specifiek materiaal- of lasonderzoek.

Materiaal en functionele controle

Materiaalcertificaten en partijgegevens kunnen onderdeel zijn van de afgesproken documentatie. Bij samenstellingen kan ook passing, beweging of een andere functie worden getest. Specialistisch onderzoek en testmiddelen worden vooraf beoordeeld en afzonderlijk afgesproken.

Lasconstructies en maatvaste machineframes

Polen heeft een lange industriële historie in staalbouw, laswerk en scheepsbouw. Daardoor is er veel vakkennis beschikbaar voor las- en constructiewerk in Polen, waaronder snijden, zetten, samenstellen, lassen, richten, nabewerken en oppervlaktebehandeling. TOS werkt met Poolse productiepartners die ervaring hebben met zowel maatwerk en enkele stuks als terugkerende series.

Bij hoogwaardige machineframes voor robotinstallaties en andere precisietechniek zijn niet alleen sterke lasverbindingen belangrijk. Ook maatvoering, haaksheid, vlakheid, diagonalen, referentievlakken, gatpatronen en montagepunten moeten aansluiten op de toepassing. Deze kenmerken worden volgens de tekening van de klant en de afgesproken toleranties gecontroleerd voordat de constructie wordt vrijgegeven voor transport. Waar nodig worden de resultaten vastgelegd met meetrapporten en inspectiefoto’s.

Wanneer extra controle in Polen inzetten?

Meetresultaten verbinden aan uw product en revisie

Een meetrapport is pas bruikbaar als duidelijk is bij welk artikel, welke revisie en welke gemeten onderdelen het hoort. Spreek af welke kenmerken worden gerapporteerd, met nominale waarde, tolerantie en meetresultaat waar dat van toepassing is. Ook meetmethode, datum en identificatie moeten voldoende houvast geven.

Een steekproef beschrijft de onderzochte selectie; ze is geen meting van ieder exemplaar. Een materiaalcertificaat beschrijft het materiaal en vervangt geen maatcontrole. TOS helpt de gewenste documenten af te stemmen op uw acceptatieproces en het overeengekomen controleplan.

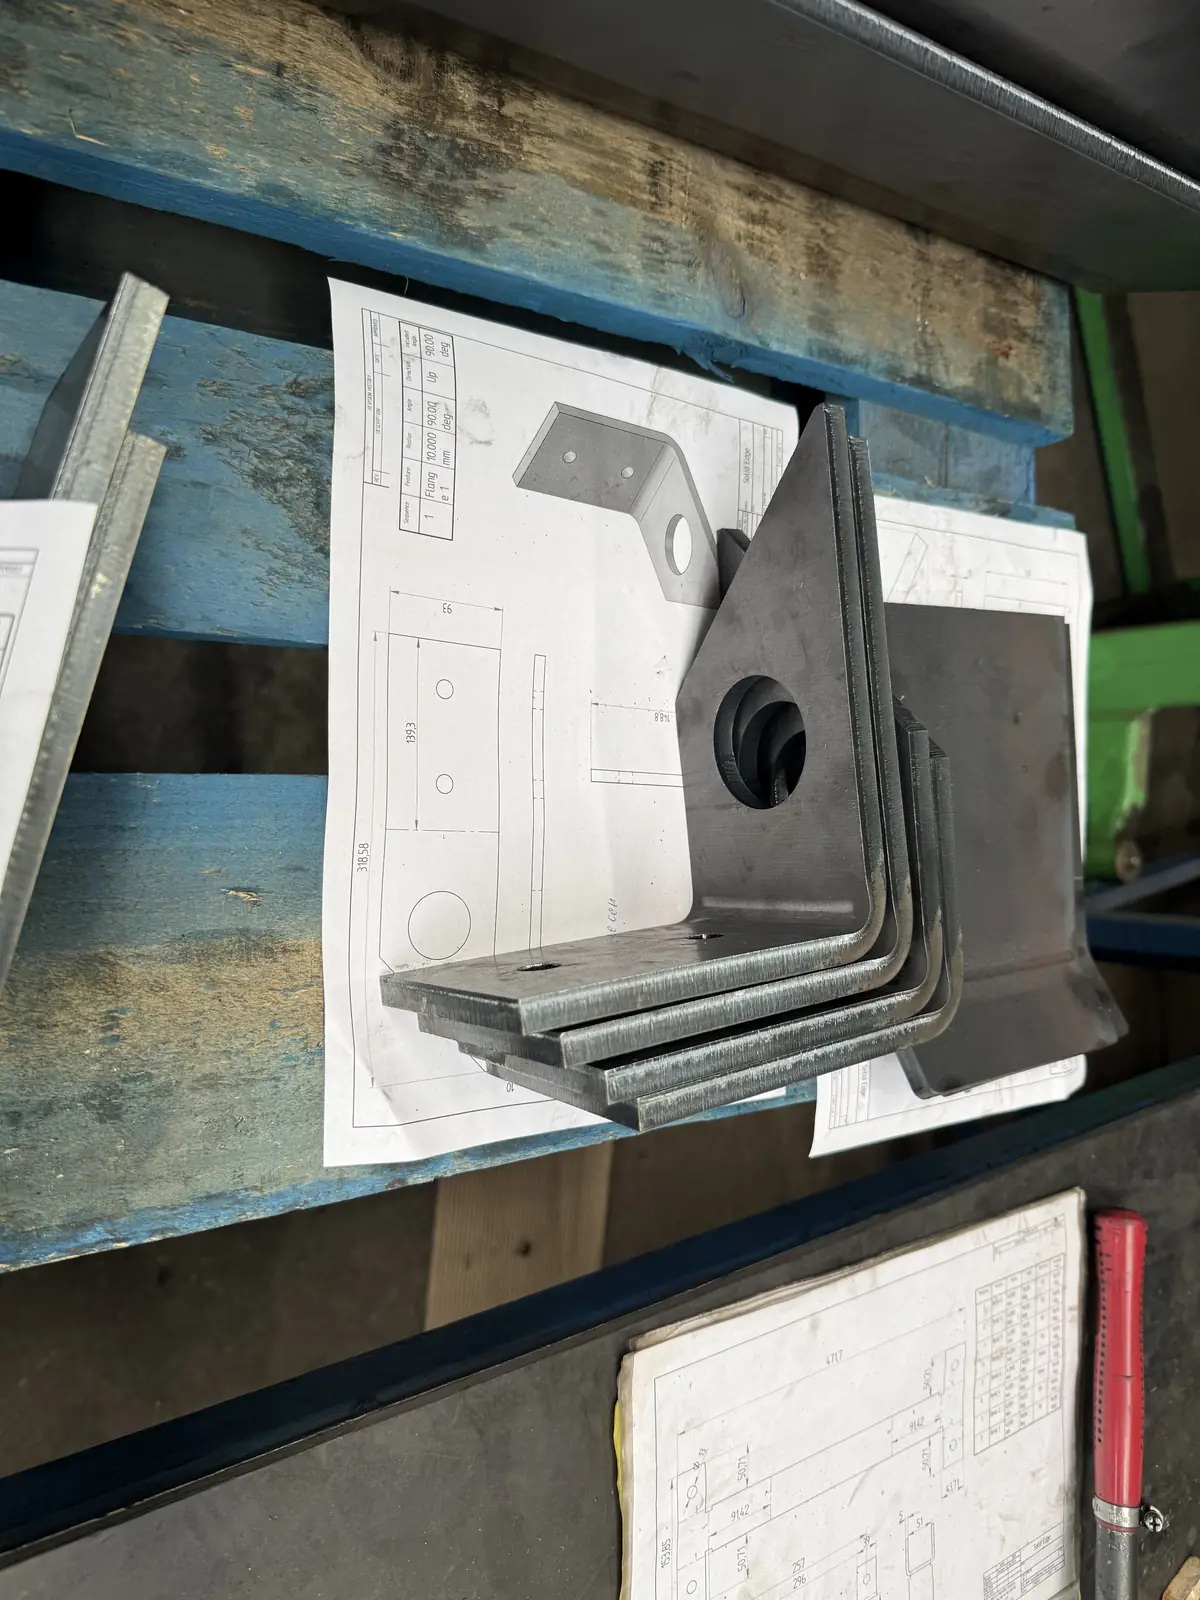
Gezette stalen hoekbeugels volgens tekening voor kwaliteitscontrole in Polen

De controle gebruikt de afgesproken tekening en revisie. Vermeld eenheden, materiaal, toleranties en eventuele aanvullende specificaties. Tegenstrijdigheden tussen tekening, model en bestelling worden vóór de productie besproken.

Benoem kenmerken die van invloed zijn op veiligheid, werking, passing of zichtkwaliteit. Denk aan aansluitmaten, gatpatronen, afdichtvlakken of een afgesproken coatingbeeld. Deze kenmerken bepalen waar de controle extra aandacht aan besteedt.

Het meetmiddel moet passen bij het kenmerk en de vereiste nauwkeurigheid. We stemmen af of handmeetgereedschap, kalibers, een pascontrole of 3D-meetapparatuur nodig is. Benodigde kalibratiegegevens of een specifieke meetopstelling worden vooraf besproken.

Leg vast welke kenmerken bij welke aantallen worden gecontroleerd. Een steekproef en controle van ieder onderdeel geven verschillende informatie. De keuze hangt af van risico, proces en opdracht; controle van elk kenmerk op elk product is geen automatische standaard.

Bij een nieuw product, gewijzigde revisie of kritische toepassing kan een eerste artikel met rapportage worden beoordeeld. Een goedgekeurd monster kan helpen om visuele eisen vast te leggen. Goedkeuring en eventuele voorwaarden worden herkenbaar vastgelegd.

Tussentijdse controles kunnen nodig zijn voordat kenmerken worden afgedekt, gelast, gecoat of ingebouwd. Het controleplan benoemt deze momenten en wie de resultaten beoordeelt. Zo kunnen afwijkingen eerder worden besproken dan bij de laatste inspectie.

De eindinspectie kijkt naar de afgesproken toestand van de levering: maatvoering, uitvoering, zichtkwaliteit, aantallen en identificatie waar relevant. Bij assemblages kunnen ook volledigheid en afgesproken functies worden gecontroleerd.

Meetrapporten, inspectiefoto’s en materiaalcertificaten worden vooraf gespecificeerd. Vermeld het gewenste documenttype en de benodigde koppeling met artikel, partij of serienummer. Documenten worden op volledigheid en samenhang met de opdracht beoordeeld.

Een afwijking wordt beschreven met de relevante eis, bevinding en identificatie van de betrokken producten. Herstel, vervanging of een afwijkende acceptatie wordt afgestemd met de bevoegde contactpersoon. Na herstel spreken we af welke hercontrole nodig is.

Vrijgave voor verzending volgt de afgesproken verantwoordelijkheden en acceptatiecriteria. Resultaten uit de eerste levering helpen controlepunten voor herhaalorders aanscherpen. Wijzigingen worden vastgelegd, zodat productie en controle dezelfde afspraken gebruiken.

Voorbeelden van productie via TOS

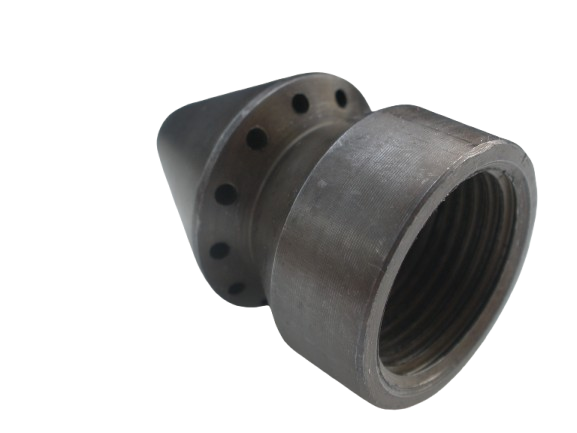
Geharde stalen spuitkop voor spuitmachines in landbouwvoertuigen

Geharde Spuitkoppen voor Zelfrijdende Veldspuiten: Slijtvast en Hoogwaardig Maatwerk

Voor een klant actief in zelfrijdende veldspuiten produceren wij speciale spuitkoppen die bestand moeten zijn tegen hoge druk, chemische belasting....

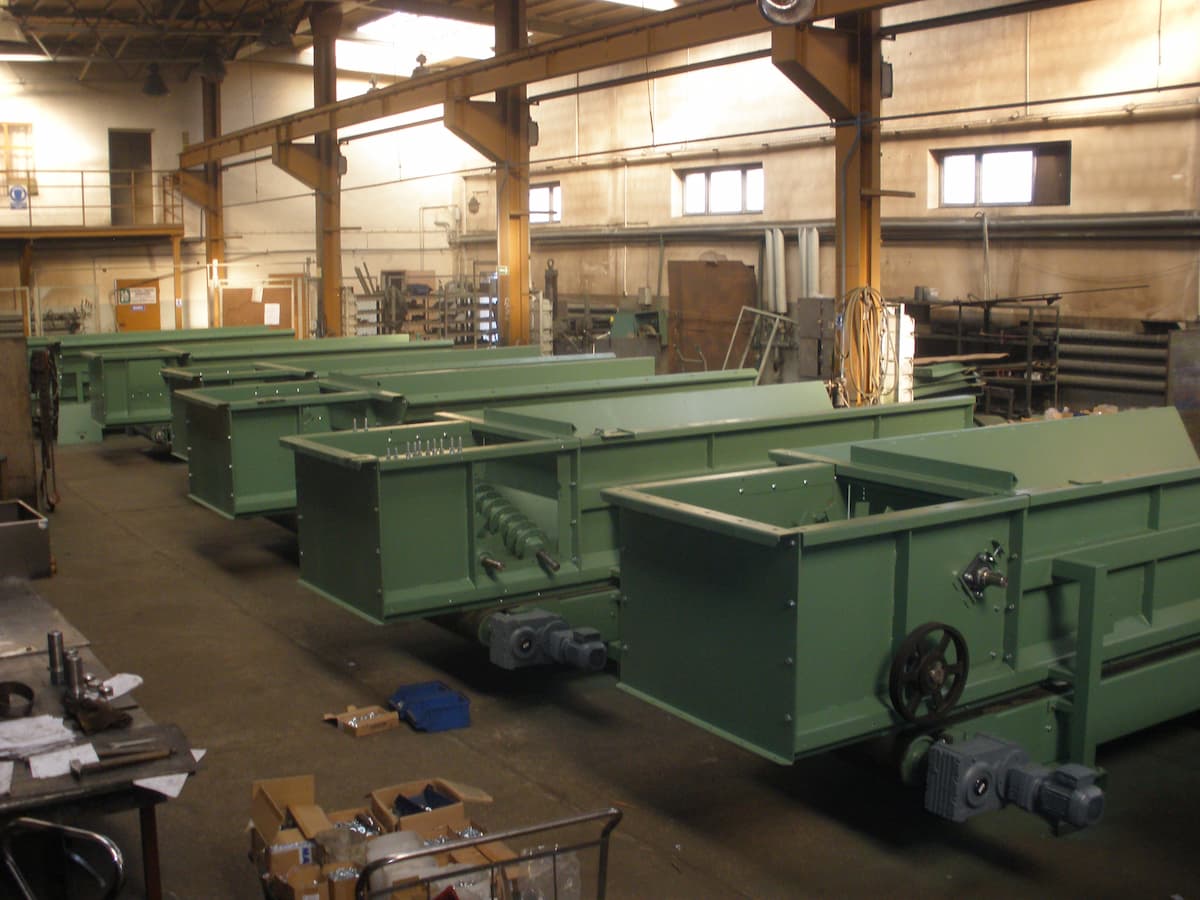
Productie van stalen transportbunkers in fabriek

Complete Grondopslagbunkers: Van Plaatwerk tot Gebruiksklare Eindinstallatie

Voor een klant in de agrarische en industriële sector produceren wij complete grondopslagbunkers, volledig opgebouwd uit hoogwaardig staal. De productie....

Veelgestelde vragen over kwaliteitscontrole in Polen

Welke kwaliteitscontrole kan TOS in Polen afstemmen?

Afhankelijk van het product kunnen maatcontrole, visuele inspectie, pascontrole en functionele tests worden afgesproken. Ook eerste-artikelbeoordeling en eindinspectie zijn mogelijk binnen de overeengekomen opdracht. Specialistisch onderzoek wordt vooraf op haalbaarheid beoordeeld.

Niet automatisch. We spreken vooraf af of een steekproef, controle van kritische kenmerken of controle van ieder onderdeel nodig is. Een steekproefrapport geeft informatie over de onderzochte selectie. Omvang, frequentie en acceptatiecriteria horen in het controleplan.

Ja, wanneer deze vooraf in de opdracht zijn opgenomen en beschikbaar kunnen worden gesteld. Geef aan welke kenmerken in het meetrapport moeten staan en welk materiaalcertificaat u nodig heeft. De documenten moeten bij de juiste producten, revisie en partij horen.

De bevinding wordt vastgelegd en besproken. Afhankelijk van de afwijking kan herstel, vervanging, hercontrole of een expliciet goedgekeurde afwijkende acceptatie nodig zijn. Wie daarover beslist en wat vóór verzending moet zijn afgerond, wordt vooraf afgesproken.

Lever actuele tekeningen en revisies aan, met kritische maten, toleranties, materiaal, afwerking en gewenste aantallen. Vermeld gebruik, montage-eisen, gewenste rapporten en eventuele referentiemonsters. TOS stemt daarmee methode, controleomvang en planning af.