Een afwijking die pas bij ontvangst wordt ontdekt, kan een productieplanning ontregelen. Bij kwaliteitscontrole in Bulgarije richt TOS de afspraken daarom op de momenten waarop bijsturen nog mogelijk is: vóór de serie, tijdens kritische bewerkingen en vóór verzending. Uw tekeningen, functionele eisen en acceptatiecriteria vormen het uitgangspunt.

Aandacht richten op wat montage, werking en gebruik beïnvloedt.

Passende meetmiddelen en referenties vóór productie bespreken.

Controle plannen voordat herstel moeilijk of kostbaar wordt.
Meldmoment, beoordeling en beslissingsbevoegdheid vastleggen.
Resultaten en leverafspraken samen beoordelen vóór verzending.
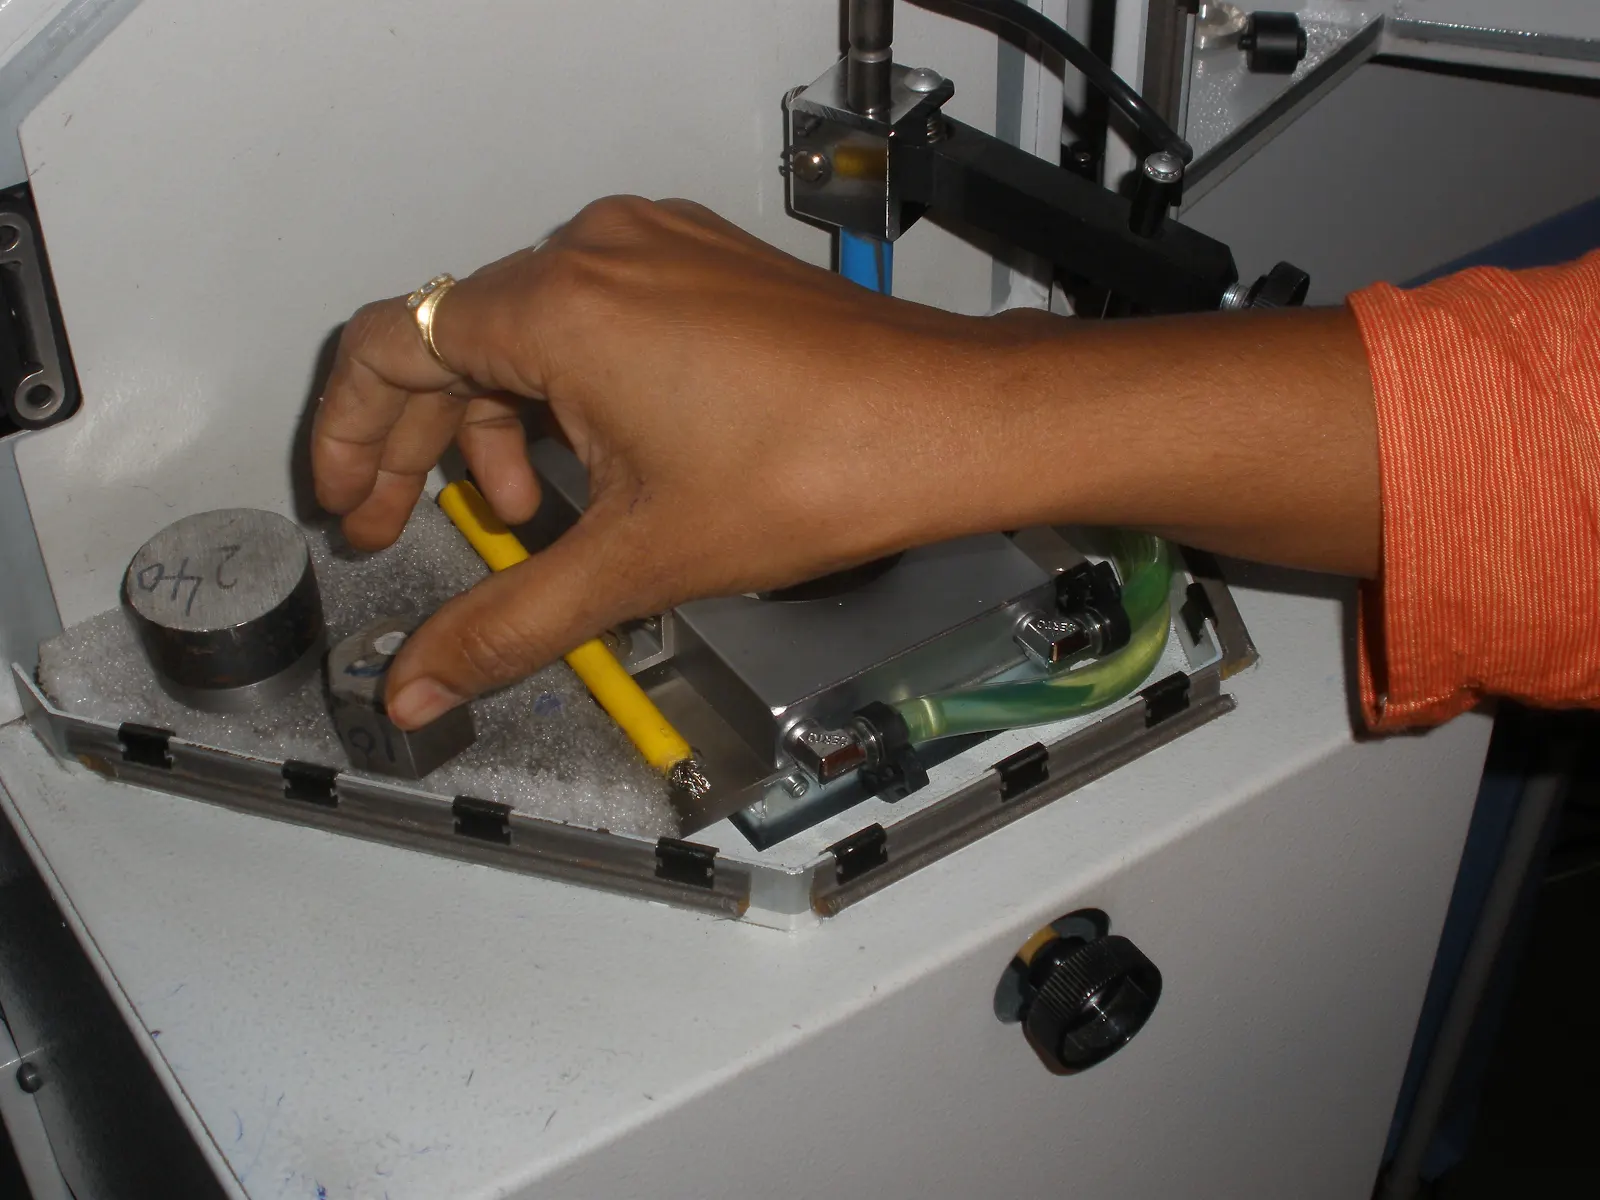
Bij productie in Bulgarije leggen we vóór de start vast welke kenmerken de montage, werking of verdere verwerking bepalen. Dat kunnen aansluitmaten, zichtvlakken, materiaalgegevens of een afgesproken functie zijn. Uw tekening en revisie vormen samen met concrete acceptatiecriteria het uitgangspunt.
De meetmiddelen, controlefrequentie en rapportage worden met de geselecteerde productiepartner afgestemd. We kiezen controlepunten waar bijsturen nog mogelijk is, bijvoorbeeld vóór oppervlaktebehandeling of voordat een samenstelling wordt gesloten.
Een afwijking die pas in Nederland wordt ontdekt, kan herstel, extra transport en stilstand veroorzaken. Door de langere transportafstand vanuit Bulgarije is tijdige terugkoppeling extra belangrijk. Daarom spreken we af wanneer de partner een afwijking meldt, welke gegevens nodig zijn en wie over de oplossing beslist.
Lagere bewerkingskosten veranderen uw kwaliteitseisen niet. Bij een vergelijking met Polen of China blijven dezelfde productspecificaties leidend. Transportafstand, herstelmogelijkheden en gewenste aanwezigheid bij de producent bepalen mede de controleaanpak. Bekijk ook onze productielanden voor de bredere afweging.

Tekening, revisie en acceptatiecriteria bijeenbrengen.
Meetwijze, frequentie en registratie afspreken.
Resultaten beoordelen voordat een serie wordt herhaald.
Herstel of vervolgstap afstemmen met de bevoegde partij.
Product, volledigheid en bescherming controleren.
Bij CNC-freesdelen draait controle bijvoorbeeld om kritische maten en aansluitingen. Bij gelaste frames kunnen vorm, aansluitmaten en overeengekomen laskenmerken centraal staan. Voor plaatwerksamenstellingen worden onder meer gatenpatronen, zetmaten en zichtvlakken beoordeeld.
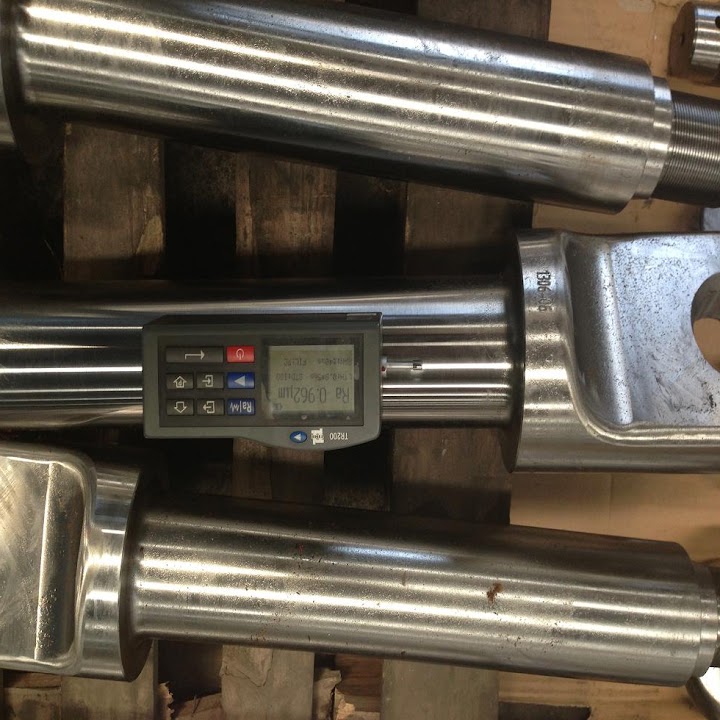
Bij assemblage in Bulgarije komen volledigheid, passing en de afgesproken beweging of functie erbij. Een foto kan de uitvoering verduidelijken, maar bewijst op zichzelf geen maatnauwkeurigheid of materiaalidentiteit. Waar bewijs nodig is, spreken we een passende meting of documentatie af.
Een werkbare aanpak voor kwaliteitscontrole verbindt producteisen met concrete controlemomenten. We leggen vast wat de productiepartner controleert, welke resultaten u ontvangt en wanneer levering kan worden vrijgegeven. De onderstaande afspraken worden afgestemd op uw opdracht.
Bepaal welke kenmerken rechtstreeks invloed hebben op montage, gebruik of verdere verwerking. Koppel ze aan de leidende tekening en revisie.
Omschrijf de toegestane afwijkingen en hoe twijfelgevallen worden behandeld. Leg zichtkwaliteit zo concreet mogelijk vast.
Bespreek bereikbaarheid, referenties en geschikte meetmiddelen. De gevraagde nauwkeurigheid moet met de gekozen werkwijze beoordeeld kunnen worden.
Spreek af wanneer een eerste artikel of proefserie nodig is en wie het resultaat vrijgeeft. Verwerk correcties vóór herhaling.
Plaats controle waar een fout nog kan worden hersteld, bijvoorbeeld vóór afwerking of het sluiten van een samenstelling.
Leg vast welke resultaten moeten worden geregistreerd, aan welke partij of revisie ze worden gekoppeld en welke gegevens u ontvangt.
Spreek af wanneer productie of verzending wordt aangehouden. Herstel, vervanging of acceptatie van een afwijking wordt afgestemd met de bevoegde partij.
Toets de overeengekomen kenmerken en volledigheid. Een eindcontrole vervangt geen noodzakelijke tussentijdse controle van later onbereikbare kenmerken.
Controleer of uitvoering, aantallen, markering en bescherming aansluiten op de levering. Voorkom dat goedgekeurde producten tijdens transport beschadigen.
Koppel ervaringen en wijzigingen aan nieuwe instructies. Beoordeel of een materiaal-, proces- of revisiewijziging nieuwe vrijgave nodig maakt.
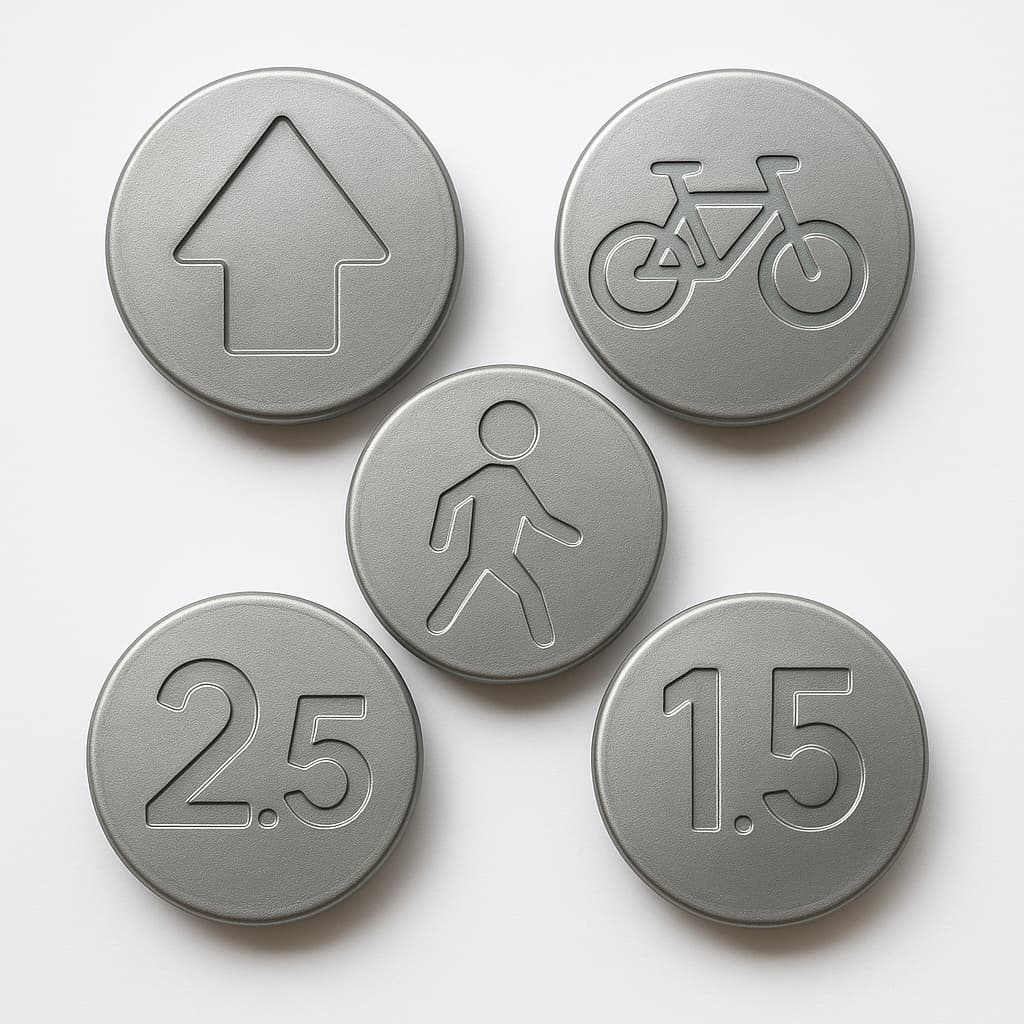
Voor een vaste klant produceerden wij een serie RVS wegdeknagels die worden ingezet voor het markeren van wandel- en fietsroutes.....
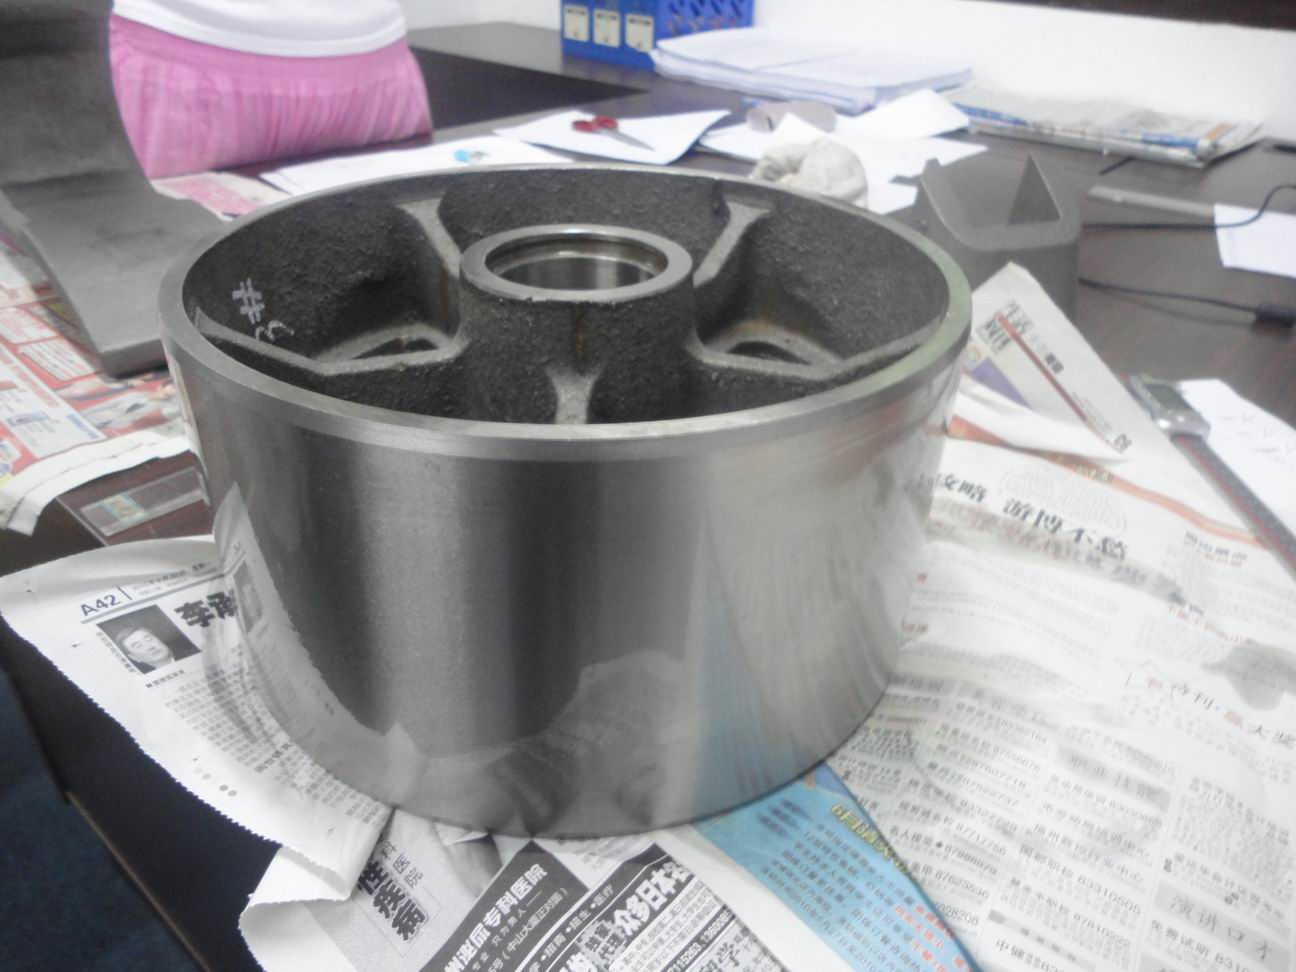
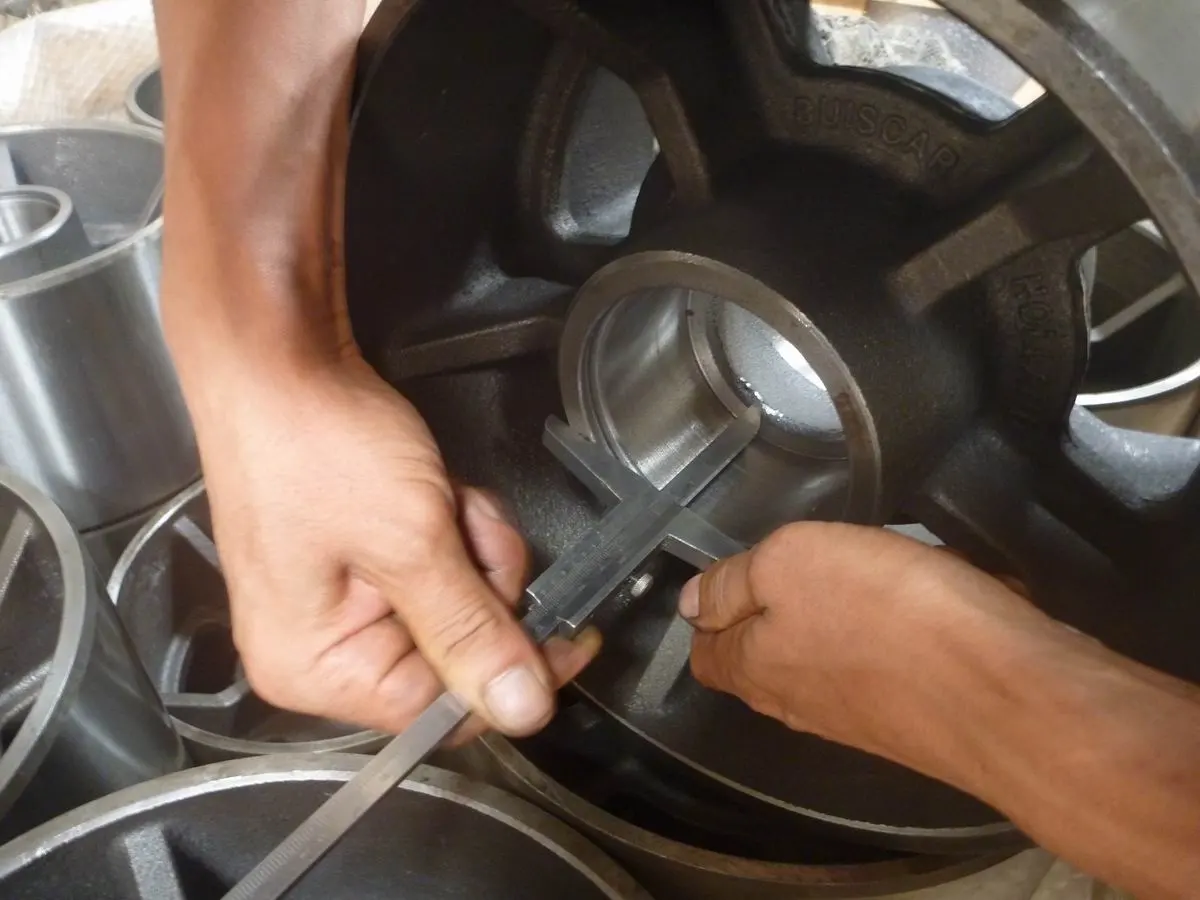
Voor een klant in de zwaartransportsector hebben wij een ijzeren wiel voor high-load trailers geproduceerd, vervaardigd via zandgieten in grijsgietijzer....
Dat hangt af van de overeengekomen eisen en risico’s. Volledige controle of een afgesproken steekproef wordt per kenmerk bepaald. Er wordt niet automatisch een volledige maatcontrole van elk onderdeel toegezegd.
De gewenste rapportage wordt vooraf besproken, inclusief kenmerken, meetwijze en identificatie. De producent moet de gevraagde gegevens op de afgesproken manier kunnen vastleggen.
De afwijking wordt beoordeeld volgens de afgesproken meld- en vrijgaveprocedure. Herstel, vervanging of afwijkende acceptatie wordt niet stilzwijgend ingevuld; de gekozen oplossing wordt afgestemd.
Nee. Uw productspecificatie blijft leidend. De praktische inrichting van controle, terugkoppeling en herstel kan wel verschillen door de productieroute en transportafstand.
Alleen wanneer ze onderdeel zijn van de opdracht. De benodigde documenten, deskundigheid en eventuele externe beproeving worden per product bevestigd.
Technische aanvraag
Upload PDF, DWG of STEP/STP en ontvang een inhoudelijke reactie op maakbaarheid, productieroute en prijsaanvraag.