
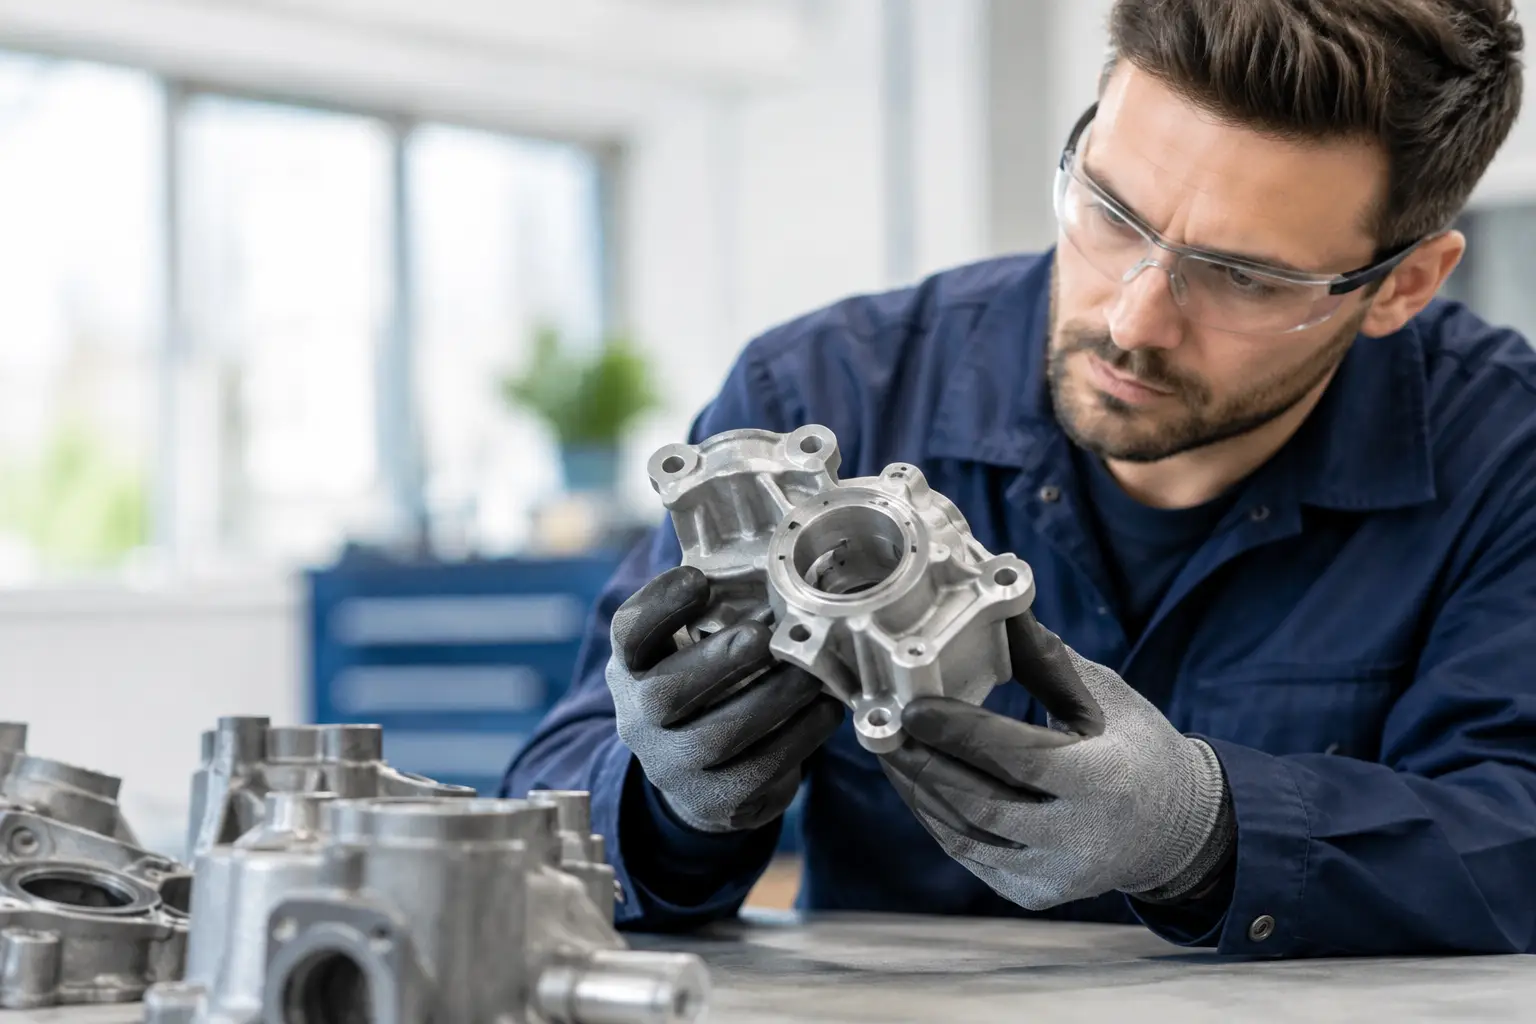
Een gietstuk kan er bij ontvangst prima uitzien en toch problemen veroorzaken tijdens verspaning, assemblage of gebruik. Een kleine krimpholte, verkeerde legering of afwijkende maat wordt vaak pas zichtbaar wanneer de kosten al zijn gemaakt. Daarom begint gietwerk kwaliteit controleren niet bij de eindinspectie, maar bij een concreet kwaliteitsplan vóórdat de eerste matrijs wordt geproduceerd.
Voor inkopers, engineers en operations managers is de kern eenvoudig: leg vast wat functioneel kritisch is, controleer op de juiste momenten en laat resultaten aantoonbaar vastleggen. Wie alleen op een visuele beoordeling vertrouwt, neemt onnodig risico. Wie elke eis zonder prioriteit maximaal specificeert, maakt het gietwerk juist duurder dan nodig. De juiste aanpak hangt af van toepassing, gietproces, seriegrootte en de gevolgen van een fout in het eindproduct.
Gietwerk kwaliteit controleren begint met de specificatie
De kwaliteit van gietwerk is alleen objectief te beoordelen als leverancier en opdrachtgever dezelfde acceptatiecriteria hanteren. Een tekening met alleen nominale maten is daarvoor zelden voldoende. Bepaal vooraf welke kenmerken kritisch zijn voor veiligheid, montage, afdichting, draagvermogen en uiterlijk.
Denk daarbij aan de gewenste legering, mechanische eigenschappen, maatvoering, geometrische toleranties, oppervlakteruwheid en bewerkingsopslagen. Ook moet duidelijk zijn welke zones porositeit mogen bevatten en waar dit niet acceptabel is. Bij een pomphuis zijn bijvoorbeeld afdichtvlakken en drukdragende wanddelen belangrijker dan een niet-functioneel buitenvlak. Bij een decoratief onderdeel kan de zichtkwaliteit juist bepalend zijn.
Koppel eisen waar mogelijk aan een norm, materiaalstandaard of afgesproken acceptatiemonster. Dat voorkomt discussies over begrippen als ‘glad oppervlak’ of ‘lichte porositeit’. Vermeld eveneens of lassen, impregneren, plamuren of lokale reparaties toegestaan zijn. Deze bewerkingen kunnen technisch verantwoord zijn, maar alleen wanneer zij passen bij de functie en vooraf zijn goedgekeurd.
Kies het gietproces dat bij de eis past
De gekozen productietechniek bepaalt welke afwijkingen realistisch zijn. Zandgieten is geschikt voor grote, complexe of relatief kleine series, maar levert doorgaans ruimere toleranties en een ruwere huid dan drukgieten. Bij drukgieten zijn dunwandige en maatvaste onderdelen goed maakbaar, terwijl ingesloten gas en porositeit aandacht vragen, vooral wanneer later gelast wordt of absolute drukdichtheid nodig is.
Precisiegieten biedt voordelen bij complexe vormen en beperkte nabewerking, maar vraagt een andere kostenafweging. Een goede kwaliteitscontrole begint dus ook met de vraag of het ontwerp past bij het gekozen proces. Onrealistische toleranties leiden niet tot betere kwaliteit, maar tot meer afkeur, extra nabewerking en hogere stukprijzen.
Controleer eerst de bron: materiaal en smelt
Een gietstuk kan alleen voldoen als de gebruikte legering onder controle is. Vraag daarom bij kritische onderdelen om een materiaalcertificaat per smelt of batch. Dit document geeft inzicht in de chemische samenstelling en, indien van toepassing, de mechanische waarden. Bij staal- en ijzergietwerk zijn treksterkte, rek en hardheid vaak relevante gegevens. Bij aluminium gietwerk zijn legering, warmtebehandeling en hardheid regelmatig bepalend.
Een certificaat is geen vervanging voor een inspectie van het eindproduct, maar het maakt de herkomst traceerbaar. Leg vast hoe gietstukken worden gemarkeerd of administratief gekoppeld aan batchnummers. Als later een afwijking optreedt, moet duidelijk zijn welke levering, smelt en productiedatum betrokken zijn. Zonder die koppeling wordt gerichte correctie vrijwel onmogelijk.
Voor onderdelen met hoge belasting of veiligheidseisen kan aanvullend proefstaafonderzoek nodig zijn. Hierbij worden proefstukken samen met de productie gegoten en mechanisch getest. Of dit nodig is, hangt af van de functie. Voor een eenvoudige machinevoet is een volledige set beproevingen niet altijd rendabel. Voor een dragend onderdeel in een kritische installatie kan het juist een noodzakelijke borging zijn.
Visuele controle is nuttig, maar niet voldoende
De eerste beoordeling vindt meestal plaats na ontbramen en reinigen. Controleer dan onder meer op scheuren, koude lassen, zandinsluitingen, slak, slecht gevulde zones, beschadigingen en opvallende gietnaden. Let ook op de positie van aansnijdingen, op risersporen en op slijpwerk. Overmatig slijpen kan een aanwijzing zijn dat een oppervlaktedefect is weggewerkt.
Visuele inspectie werkt goed voor zichtbare gebreken, mits de beoordelaar weet welke afwijkingen functioneel relevant zijn. Niet iedere cosmetische imperfectie rechtvaardigt afkeur. Andersom kan een ogenschijnlijk kleine scheur rond een montagegat wel direct een risico vormen. Maak daarom onderscheid tussen functionele, maatkritische en cosmetische zones op de tekening of in een afzonderlijke inspectie-instructie.
Foto’s van eerste stuks en van geconstateerde afwijkingen helpen om verwachtingen vast te leggen. Zeker bij uitbesteding over landsgrenzen voorkomt dit interpretatieverschillen tussen productie, kwaliteitscontrole en opdrachtgever.
Meet maatvoering op de plaatsen die ertoe doen
Krimp tijdens stollen, vervorming na uitnemen en afwijkingen in de matrijs hebben invloed op de maatvoering. Daarom moet de maatcontrole aansluiten op de kritische kenmerken, niet alleen op de makkelijkst te meten buitenmaten. Denk aan hart-op-hartafstanden, vlakheid van montagevlakken, positie van gaten, wanddikte en haaksheid.
Voor eenvoudige onderdelen volstaan vaak schuifmaat, hoogtemeter en kalibers. Complexe gietstukken vragen eerder om een meetmachine, 3D-scan of speciaal meetgereedschap. Een 3D-scan is bijzonder bruikbaar om vervorming en lokale vormafwijkingen zichtbaar te maken. De uitkomst moet wel worden beoordeeld ten opzichte van duidelijke toleranties. Een kleurrijke afwijkingskaart zonder functionele grenswaarden zegt weinig over acceptatie.
Vraag bij een nieuw product om een eerste artikelinspectie. Daarbij wordt een representatief eerste gietstuk volledig gecontroleerd op de vooraf afgesproken kenmerken. Pas nadat die controle is beoordeeld, is opschalen naar serieproductie verstandig. Bij wijzigingen in matrijs, legering, leverancier of procesinstelling moet opnieuw worden vastgesteld of een herkwalificatie nodig is.
Gebruik niet-destructief onderzoek gericht
Inwendige fouten zijn met het blote oog niet zichtbaar. Niet-destructief onderzoek maakt deze afwijkingen wel aantoonbaar, maar is geen standaardoplossing voor elk gietstuk. Kies de methode op basis van het risico en de vermoedelijke foutsoort.
Röntgenonderzoek kan porositeit, krimpholtes en insluitingen inwendig zichtbaar maken. Het is vooral relevant voor drukdragende delen, veiligheidskritische componenten en zones die later zwaar worden belast. Magnetisch onderzoek is toepasbaar bij ferromagnetische materialen en helpt oppervlakte- of net-onderhuidse scheuren te vinden. Penetrantonderzoek werkt op niet-poreuze oppervlakken en is geschikt voor kleine open scheurtjes. Ultrasoon onderzoek kan bij voldoende wanddikte nuttig zijn voor interne discontinuïteiten.
Bij onderdelen die vloeistof of gas moeten afsluiten, is een druk- of lektest vaak de meest functionele toets. Daarmee controleert u niet alleen de aanwezigheid van een indicatie, maar direct of het onderdeel presteert in de beoogde toepassing. Bepaal vooraf de testdruk, testduur, medium en toegestane lekkage. Zonder die parameters is een testresultaat niet vergelijkbaar.
Leg inspectiemomenten vast in plaats van alleen eindcontrole
Eindcontrole vangt fouten af, maar voorkomt ze niet. Een beheerst proces bevat controles op meerdere momenten: beoordeling van grondstof en smelt, controle van eerste stuks, procescontrole tijdens productie, eindinspectie en vrijgave vóór verzending. De intensiteit mag verschillen per product. Een stabiele serie met bewezen matrijs vraagt een andere controlefrequentie dan een nieuw of technisch complex onderdeel.
Maak per controle duidelijk wie verantwoordelijk is, welke meetmiddelen worden gebruikt, hoeveel stuks worden gecontroleerd en hoe afwijkingen worden afgehandeld. Bij seriewerk kan steekproefcontrole passend zijn, mits de procescapaciteit en foutkosten dat toelaten. Bij kleine series of kritische delen is 100 procent controle soms logischer. De keuze is een zakelijke afweging tussen inspectiekosten en risico, geen vaste regel.
Een afwijking moet leiden tot meer dan sorteren van goede en foute delen. Vraag om een duidelijke oorzaak, corrigerende maatregel en verificatie bij de volgende levering. Denk aan aanpassing van de giettemperatuur, voedingssystemen, koeling, matrijs of nabewerking. Alleen dan wordt de leverancier aantoonbaar beter en neemt de kans op herhaling af.
Maak kwaliteitsdocumentatie onderdeel van de levering
Een betrouwbare levering bestaat niet alleen uit dozen met gietstukken. Afhankelijk van het project horen daar meetrapporten, materiaalcertificaten, testrapporten, foto’s en vrijgavegegevens bij. Spreek vooraf af welke documenten nodig zijn en in welk formaat. Te veel documentatie vertraagt het proces, maar te weinig maakt acceptatie en traceerbaarheid kwetsbaar.
Bij internationale productie is onafhankelijke kwaliteitsbewaking extra waardevol. Een controle vóór verzending voorkomt dat een container of zending met afwijkend gietwerk pas bij aankomst wordt afgekeurd. Technical Outsource Solutions kan hierbij als Nederlands aanspreekpunt productie, inspectie en rapportage op elkaar afstemmen, zodat technische eisen niet verloren gaan tussen opdrachtgever en fabriek.
De beste kwaliteitscontrole eindigt niet met een stempel ‘goedgekeurd’. Gebruik de meetresultaten om toleranties, ontwerpkeuzes en procesafspraken bij volgende series scherper te maken. Zo verandert kwaliteitscontrole van een kostenpost achteraf in een voorspelbaar onderdeel van uw productieproces.