
Een terugkerend plaatwerkdeel vraagt om gereedschap dat past bij het product én de productie. TOS begeleidt plaatwerkmatrijzen in China: stansmatrijzen, ponsmatrijzen, dieptrekmatrijzen en progressieve matrijzen. Uw tekening, materiaal en verwachte afname vormen het vertrekpunt voor de gereedschapskeuze.
We stemmen de bewerkingsvolgorde, aansluiting op de pers en beoordeling van proefproducten op elkaar af. Ook correcties, slijtagedelen en eigendom horen bij de aanvraag. U houdt één Nederlands aanspreekpunt voor de technische afstemming en het vervolg naar serieproductie.
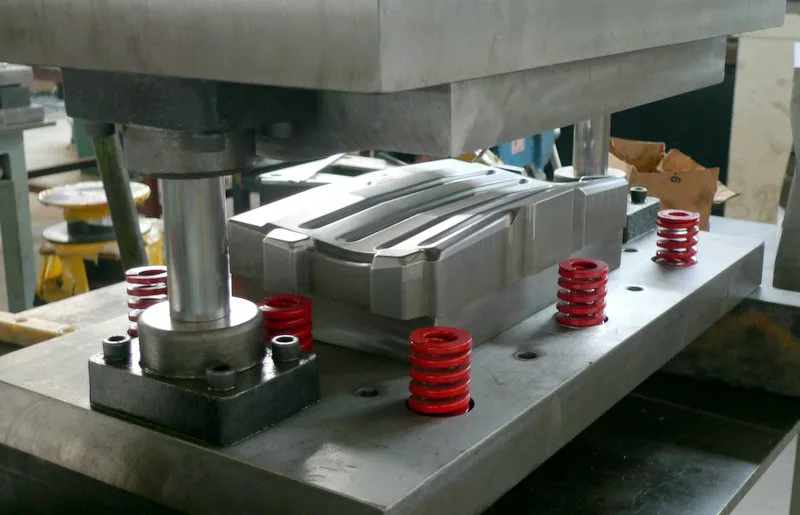

Stansen, ponsen, dieptrekken of een progressief gereedschap.

Materiaal, bewerkingen en machineaansluiting samen beoordelen.

Meten en passen volgens vooraf vastgelegde eisen.

Eigendom, onderhoud, slijtagedelen en documentatie vastleggen.

Technische afstemming van aanvraag tot productie.
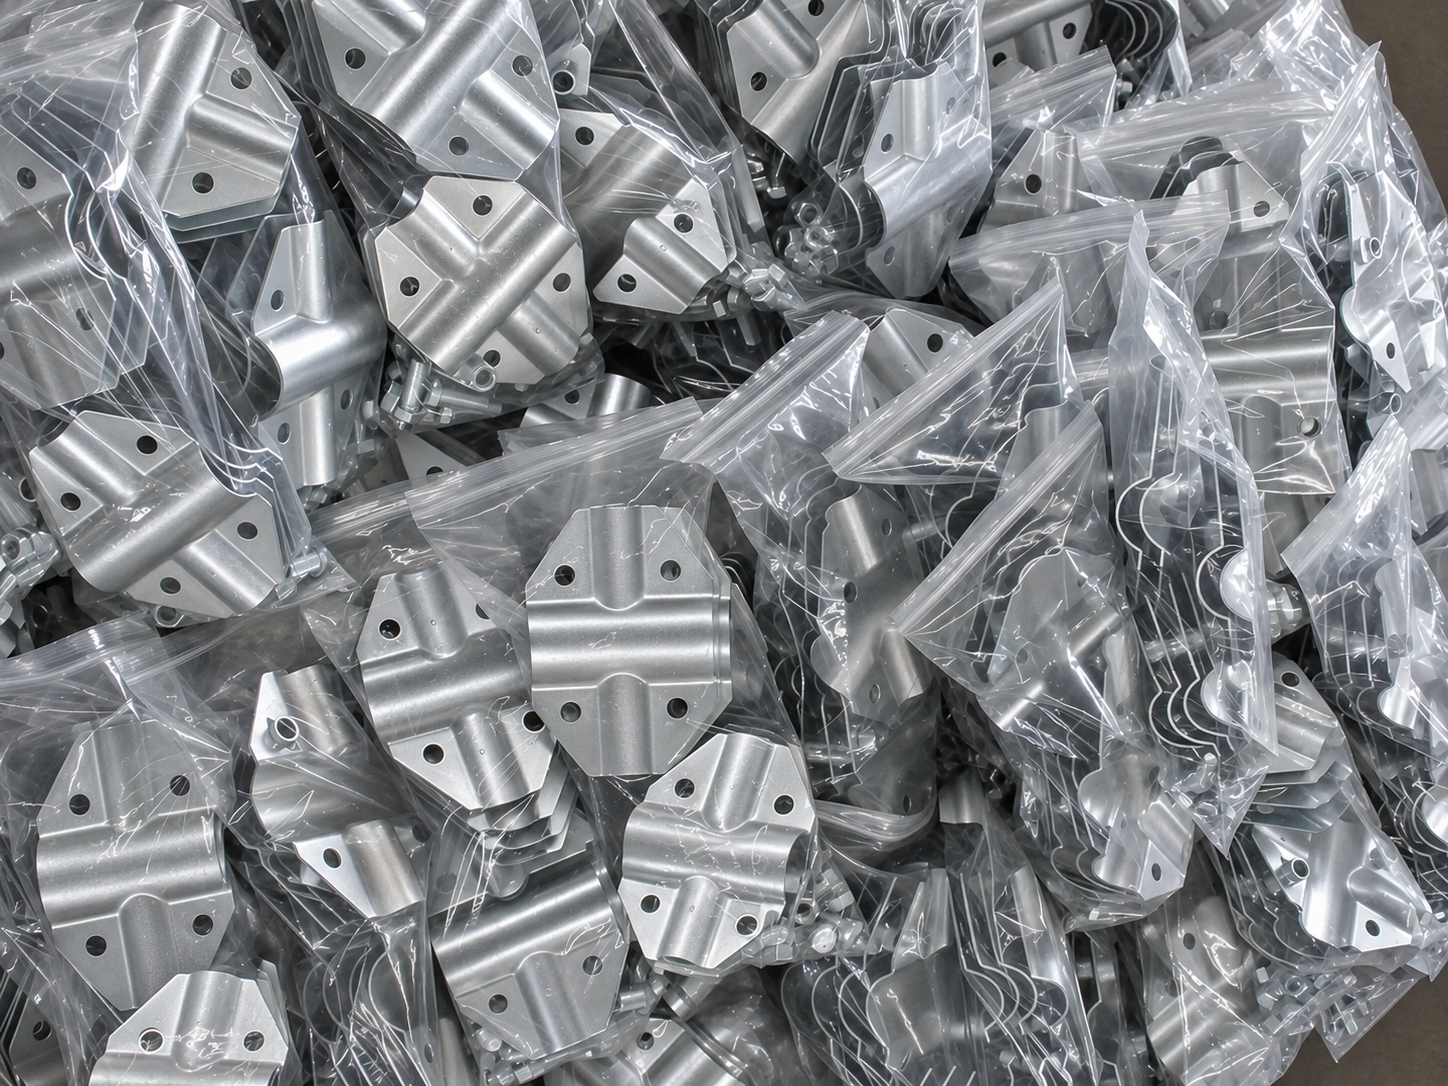
De functie van het onderdeel bepaalt welke bewerkingen nodig zijn. Een vlakke bevestigingsplaat met gaten vraagt ander gereedschap dan een diepe kap of een gebogen clip. Benoem daarom de uiteindelijke contour, gaten, vervormingen en aansluitmaten. TOS beoordeelt de matrijs als onderdeel van de complete productieroute.
Bij het uitsnijden van een buitencontour is het uitgesneden deel het gewenste product. Bij ponsen ontstaan bijvoorbeeld gaten en uitsparingen in het materiaal dat behouden blijft. Eén productgebonden gereedschap kan meerdere snijbewerkingen combineren. De gereedschapsmaker stemt stempels, snijplaten, geleiding en afvoer van snijafval af op het onderdeel.
Leg de toegestane braam, braamrichting en eisen aan de snijrand vast. Die bepalen mede of ontbramen of een andere vervolgbewerking nodig is. Lees voor de levering van de onderdelen ook over stansen en ponsen in China.
Voor holle vormen begeleiden we de afstemming van stempel, matrijs en waar nodig plooihouder. Materiaaltoevoer, radii en trekdiepte worden samen beoordeeld. Afhankelijk van de vorm kunnen meerdere trekstappen en aansluitend trimmen of kalibreren nodig zijn. De gewenste eindvorm bewijst dus nog niet dat het onderdeel in één trekstap gemaakt kan worden.
De gereedschapsaanvraag sluit aan op de afspraken voor dieptrekdelen uit China, zoals minimale wanddikte op aangewezen plaatsen, passing en zichtkwaliteit.
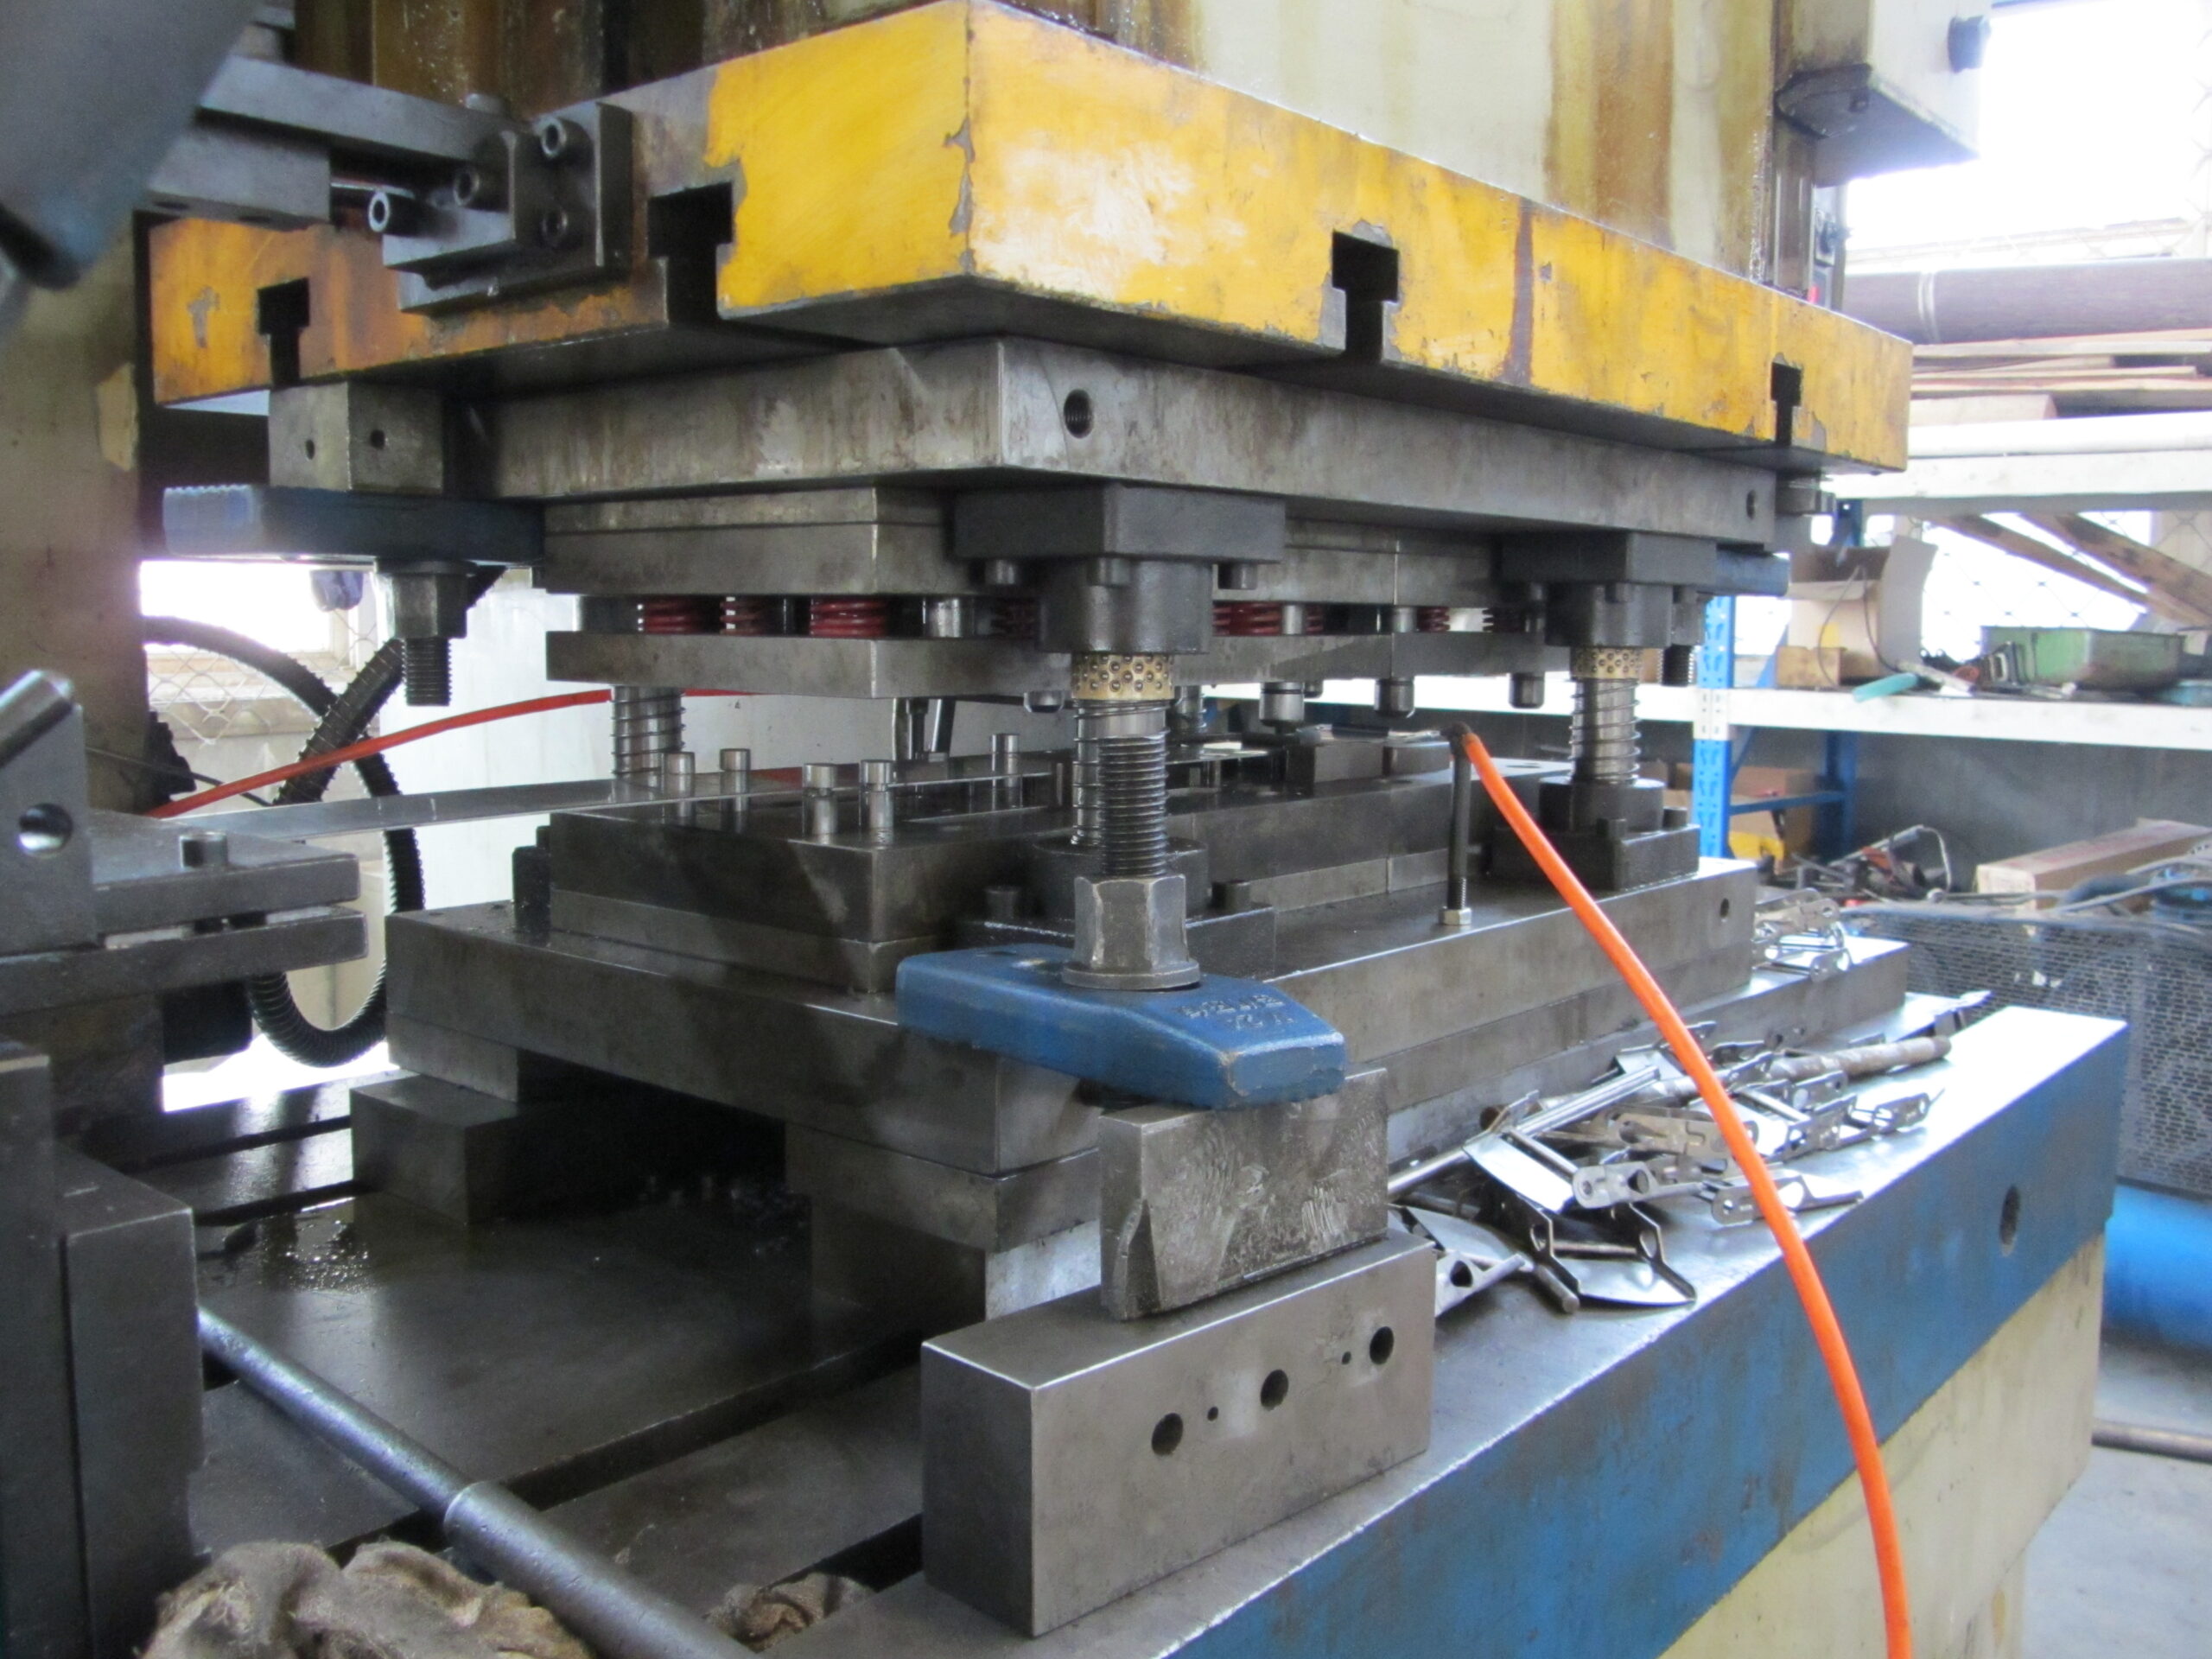
Bij een progressieve matrijs, ook volgmatrijs genoemd, wordt metaalband stapsgewijs door opeenvolgende stations gevoerd. Die stations kunnen ponsen, uitsnijden en vormen combineren. Het onderdeel blijft tijdens de bewerkingen doorgaans verbonden met een draagstrook en wordt aan het einde losgemaakt.
De stripindeling is een belangrijk ontwerpbesluit. Bandbreedte, aanvoerstap, positionering en de volgorde van snijden en vormen moeten bij elkaar passen. Ook materiaalbenutting, afvoer van afval en bereikbaarheid voor onderhoud tellen mee. Een extra station kan technisch nodig zijn; het kleinste gereedschap is niet automatisch de beste oplossing.
Deze aanpak kan passen bij stabiele producten met terugkerende afname en meerdere bewerkingen. Vergelijk de investering met een route via losse gereedschappen of lasersnijden als voorbereiding op verdere plaatbewerking. Een prototype dat met laser en zetbank goed maakbaar is, bevestigt nog niet dat een progressieve matrijs economisch passend is.
Bespreek wijzigingen in gaten, lippen of buigrichtingen vóór de gereedschapsbouw. TOS koppelt mogelijke productoptimalisatie aan de functie van het onderdeel, zodat een voorgestelde aanpassing eerst inhoudelijk kan worden beoordeeld.

Tekening, plaatkwaliteit, dikte en afname verzamelen.

Bewerkingen, stripindeling of trekstappen beoordelen.

Gereedschap maken voor de afgesproken productieomgeving.

Proefproducten meten en correcties opnieuw beoordelen.

Documentatie, onderhoud en eventuele overdracht regelen.
Geef de exacte plaatkwaliteit en uitgangsdikte op. Materiaalsterkte, levertoestand, diktevariatie en eventuele bekleding beïnvloeden de gereedschapskeuze. Voor dieptrekken speelt ook de vervormbaarheid mee. Een materiaalwissel na het maken van de matrijs kan een nieuwe beoordeling of aanpassing vragen.
Bij stansen en ponsen wordt de snijspeling tussen stempel en matrijs gekozen voor de materiaal- en producteisen. Deze keuze beïnvloedt onder meer de snijrand en belasting van het gereedschap. Er geldt geen universele speling of nauwkeurigheid voor ieder plaatwerkdeel. Leg kritische maten, toegestane randvervorming en de gewenste afwerking vast op de tekening.
Bij dieptrekmatrijzen worden risico’s zoals plooien, scheuren en plaatselijke verdunning beoordeeld. Bij buig- en vormstations telt ook de terugvering mee. Spreek af of een vormanalyse of simulatie deel uitmaakt van de voorbereiding en welke proefproducten daarna nodig zijn.
Een matrijs moet bij de bedoelde pers en invoer passen. De productiepartner beoordeelt bijvoorbeeld krachtbehoefte, slag, inbouwhoogte, gereedschapsafmetingen, bevestiging en materiaaltoevoer. Bij een progressief gereedschap horen daar ook de bandaanvoer en bewaking bij. Wordt het gereedschap voor inzet op uw eigen pers aangevraagd? Lever de machinegegevens dan direct mee.
Maak voor de proefproductie een controleplan. Koppel een meetrapport aan de juiste tekeningrevisie en meetreferenties. Beoordeel waar nodig ook vlakheid, buighoeken, passing, braam en zichtvlakken. Een maatcontrole van een vlak proefstuk vervangt geen controle van het uiteindelijke gevormde product.
Een matrijs is pas bruikbaar wanneer zij in de afgesproken productieomgeving de juiste onderdelen maakt. Leg daarom vast hoe proefproducten worden beoordeeld en wie de vrijgave geeft. Voor een progressieve matrijs hoort de samenhang tussen de stations bij die beoordeling; voor een dieptrekmatrijs ook de afgesproken trekvolgorde.
Vergelijk offertes op dezelfde omvang. Ontwerp, gereedschapsbouw, proefmateriaal, proefproductie, meetwerk en correctierondes kunnen verschillend zijn opgenomen. Maak onderscheid tussen een gereedschapscorrectie en een latere wijziging van uw product. Bespreek ook eventuele aparte trim-, buig- of kalibreergereedschappen en de verdere afwerking.
Spreek identificatie, eigendom, opslag, onderhoud en vervanging van slijtagedelen af. Leg vast welke tekeningen, stuklijsten, instelgegevens en reservedelen worden geleverd. Een vaste levensduur of gegarandeerd aantal slagen kan niet zonder informatie over materiaal, ontwerp en inzet worden aangenomen.
Bij overdracht naar een andere locatie moeten gereedschap, pers en randapparatuur opnieuw op elkaar worden afgestemd. Ook verpakking, corrosiebescherming en een eventuele nieuwe proefrun horen bij de voorbereiding. Alleen eigendom van de matrijs maakt haar nog niet geschikt voor iedere pers.
Blijf bij herhaalorders werken met de vrijgegeven revisie en controleafspraken. TOS verbindt het gereedschapstraject met kwaliteitscontrole en de complete begeleiding van productie uitbesteden naar China.
Deel de eindtekening, revisie, 3D-bestanden waar beschikbaar, toepassing en verwachte orders. Benoem kritische maten, zichtvlakken en de gewenste leverstaat van het onderdeel.
Leg plaatkwaliteit, dikte en levertoestand vast. Controleer welke snijranden, gaten, buigingen of getrokken vormen nodig zijn en welke eisen pas na een vervolgbewerking gelden.
Vergelijk losse stans- of ponsgereedschappen, een dieptrekroute en een progressieve matrijs waar relevant. Het concept moet bij productcomplexiteit, afname en wijzigingsrisico passen.
Beoordeel de stripindeling of trekvolgorde en de technische aansluiting op de pers. Stem materiaaltoevoer, positionering, afvoer en benodigde vervolgbewerkingen af.
Leg ontwerpomvang, proefproducten, correcties, acceptatiecriteria en planning vast. Maak ook afspraken over eigendom, documentatie, onderhoud en een eventuele gereedschapsoverdracht.
De gereedschapsmaker bouwt en monteert het vrijgegeven concept. Spreek af welke ontwerpgegevens en voortgangsinformatie tijdens dit traject worden gedeeld.
Maak proefproducten met het afgesproken materiaal en de bedoelde productieroute. Beoordeel de maatvoering en productfunctie en controleer relevante snij- en vormkenmerken.
Registreer afwijkingen en bepaal of aanpassing van gereedschap, instelling of productontwerp nodig is. Beoordeel nieuwe proefproducten voordat de uitvoering wordt vrijgegeven.
Bewaar de overeengekomen tekeningen, meetresultaten, instelgegevens en referentiedelen. Stem slijtagedelen, onderhoud, opslag en de procedure bij schade af.
Start serieproductie volgens de vrijgegeven afspraken. Bij levering van de matrijs aan een andere locatie worden machineaansluiting, transportbescherming en een nieuwe proefrun vooraf afgestemd.
Bij het uitsnijden van een buitencontour is het uitgesneden deel het gewenste product. Bij ponsen worden bijvoorbeeld gaten of uitsparingen gemaakt in het materiaal dat behouden blijft. In een productgebonden matrijs kunnen deze bewerkingen worden gecombineerd. De concrete functies staan centraal bij de gereedschapsaanvraag.
Een progressieve matrijs kan passen bij terugkerende series van een stabiel onderdeel met meerdere snij- en vormbewerkingen. De stripindeling, materiaalbenutting, investering en beschikbare pers bepalen mede de keuze. Er is geen algemeen minimumaantal dat voor elk product geldt.
Dat kan na beoordeling van materiaal, productvorm en gereedschapsconcept. Dieptrekken kan meerdere stappen vragen. Bij sommige onderdelen kunnen trekbewerkingen in een volgmatrijs worden opgenomen; bij andere past een route met afzonderlijke gereedschappen beter. Dit wordt vóór de bouw afgestemd.
Dat moet vooraf worden beoordeeld aan de hand van uw pers, invoer en overige randapparatuur. Deel onder meer machinegegevens, bevestigingsmogelijkheden en de beoogde productieroute. Spreek ook documentatie, proefrun en acceptatie op de ontvangende locatie af.
Vormcomplexiteit, materiaal, aantal bewerkingen, stations en gereedschapsopbouw bepalen de investering. Ook proefproductie, meetwerk, correcties, reservedelen en overdrachtsgegevens tellen mee. Vergelijk daarom de volledige opdracht en de verwachte productlevering.
Technische aanvraag
Upload PDF, DWG of STEP/STP en ontvang een inhoudelijke reactie op maakbaarheid, productieroute en prijsaanvraag.