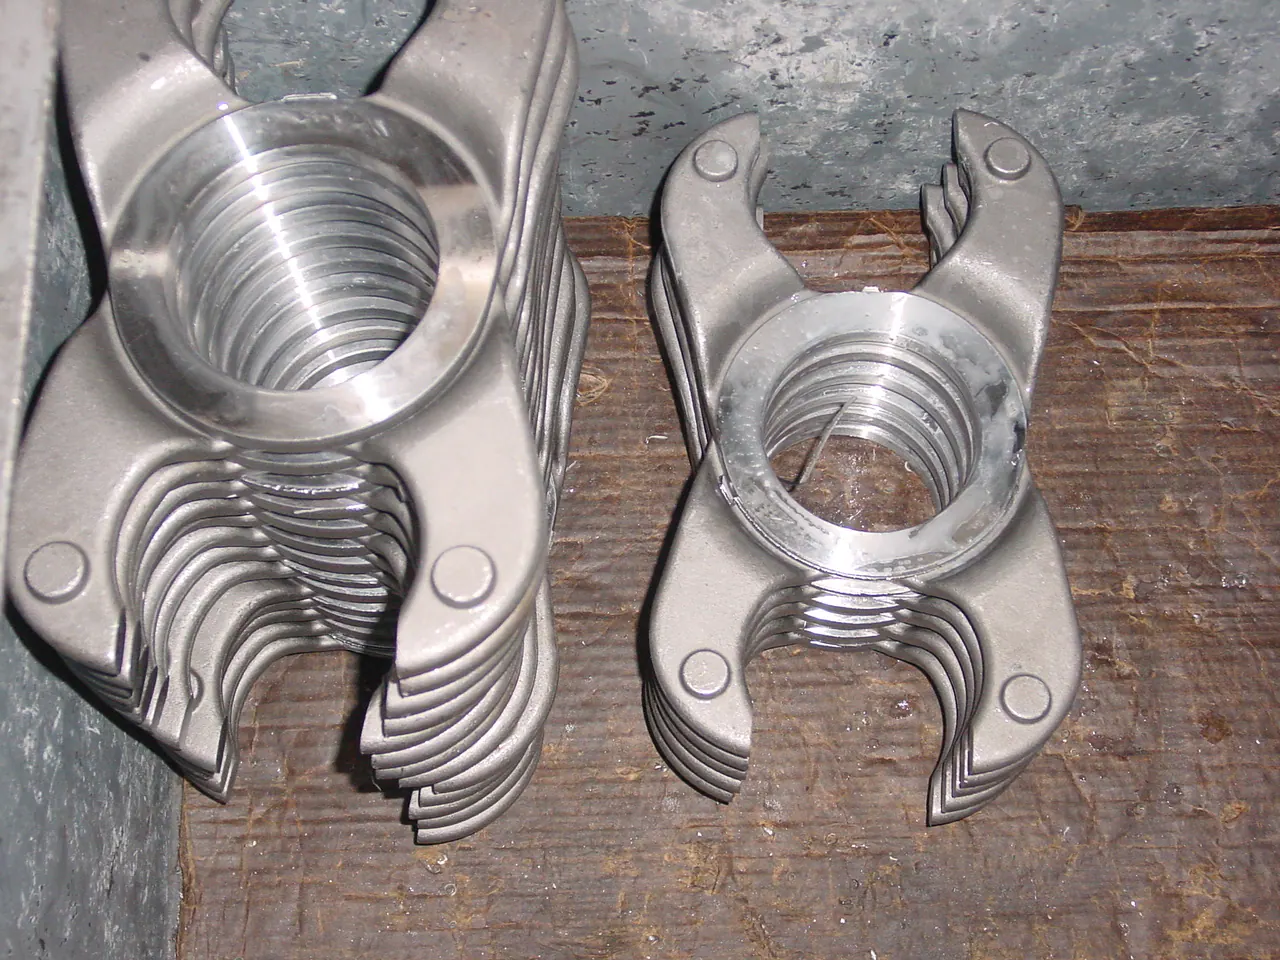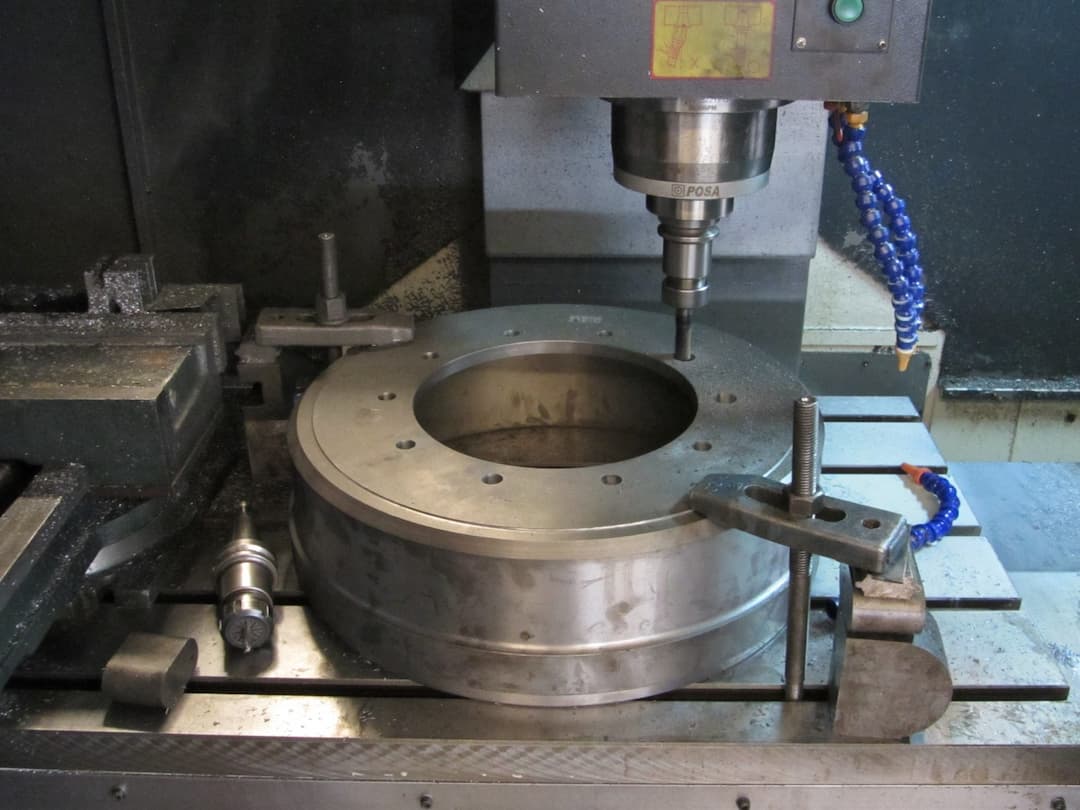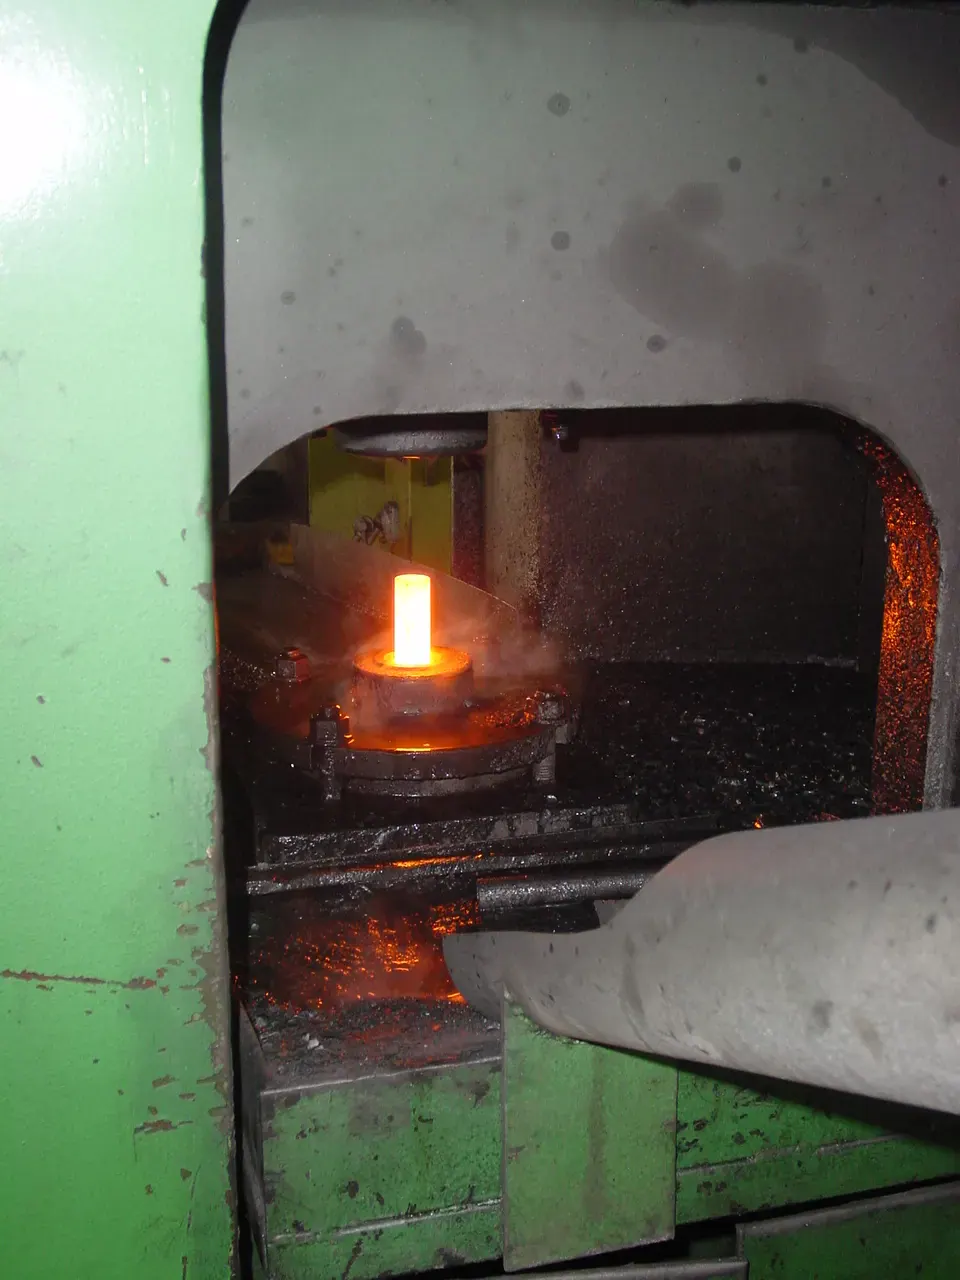
Een smeedstuk levert sterkte en een materiaalbesparende voorvorm; CNC-nabewerking van smeedstukken in China brengt daarna de functionele nauwkeurigheid aan. Denk aan lagerzittingen, boringen, schroefdraad, pasvlakken en montagecontouren.
TOS stemt smeedtoeslag, referenties, opspanning, warmtebehandeling en meetmethode als één productieroute af. Zo voorkomen we dat het ruwe smeeddeel en de verspaning los van elkaar worden geoptimaliseerd.

We benoemen vanuit welke vlakken en hartlijnen de bewerkte kenmerken volgens de klanttekening worden opgebouwd.

Alleen waar verspaning nodig is, wordt voldoende maar niet onnodig veel materiaal aan de smeedvorm toegevoegd.

Vormvariatie en oxidehuid vragen om klempunten die het product vastzetten zonder de maatvoering te vervormen.
Materiaal, warmtebehandeling en onderbroken snedes beïnvloeden snijcondities, gereedschapsslijtage en bewerkingstijd.
Passingen, posities en onderlinge relaties worden gecontroleerd nadat alle maatbepalende bewerkingen zijn uitgevoerd.
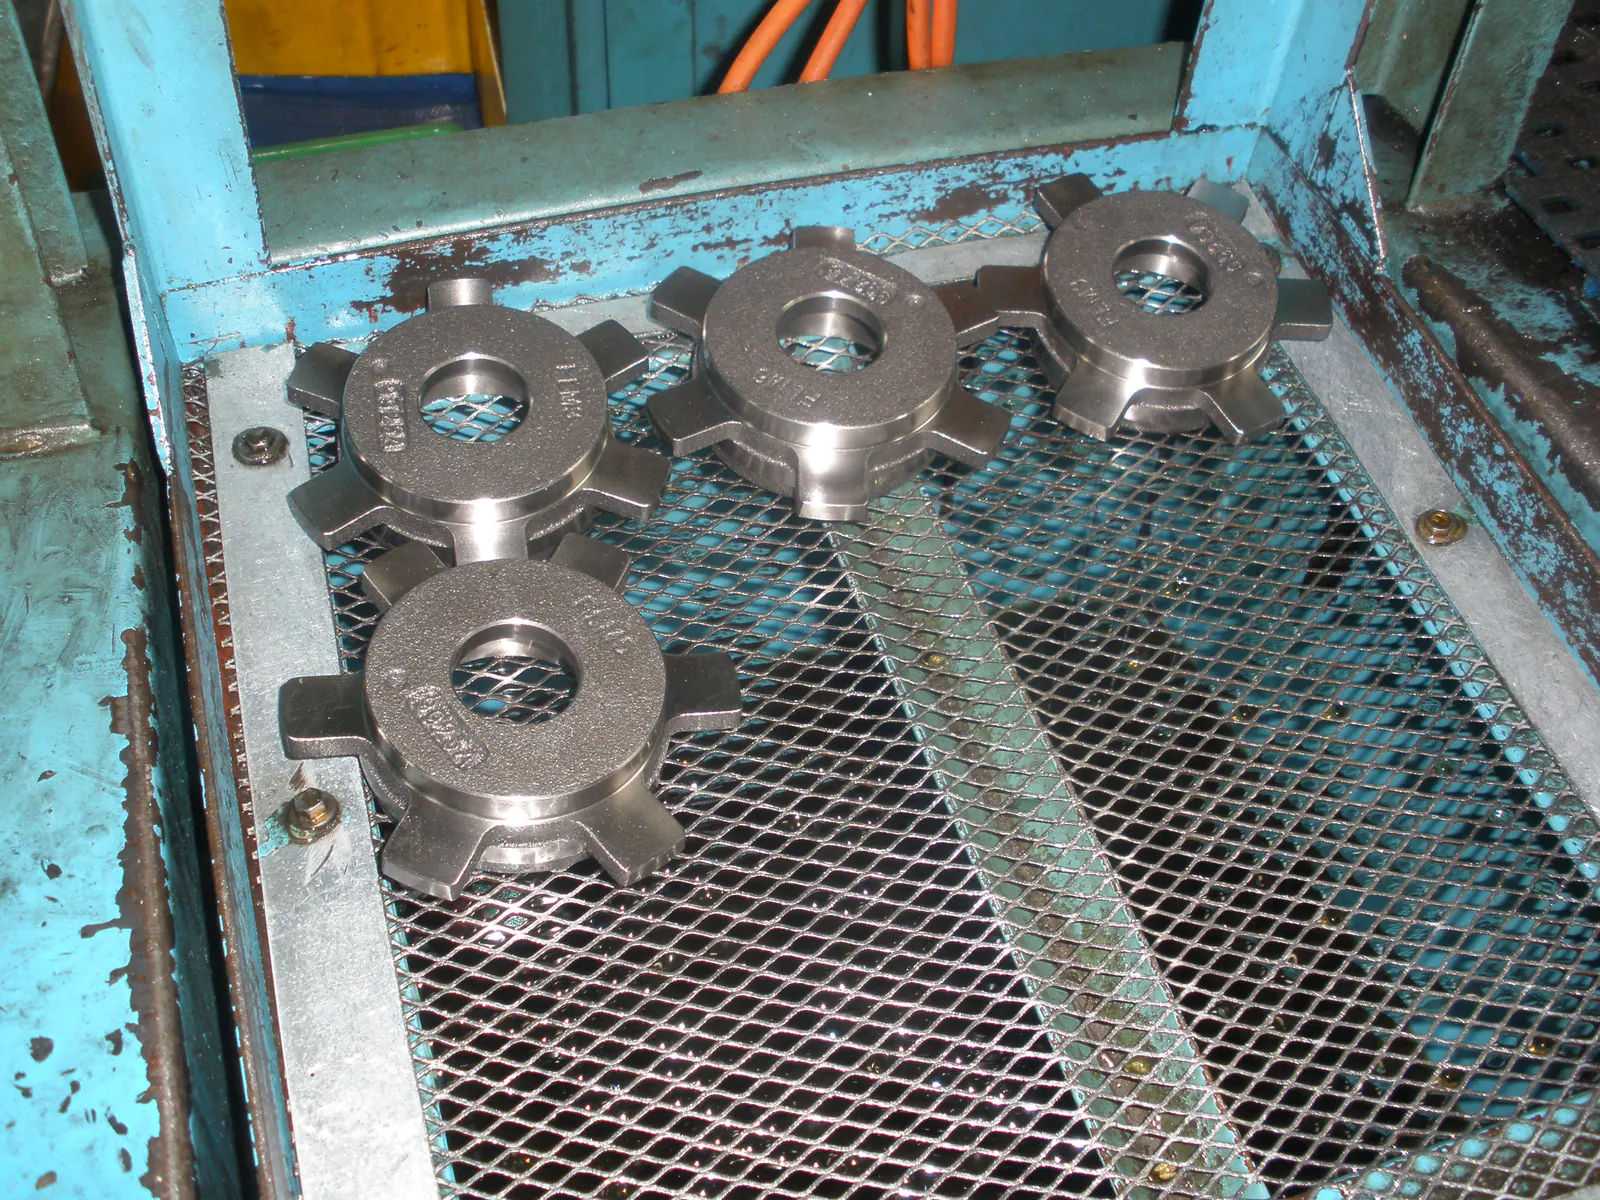
Een ruw smeedstuk heeft natuurlijke vormvariatie. Daardoor kan het niet altijd tegen een willekeurig buitenvlak worden opgespannen. We zoeken vaste referenties die het onderdeel herhaalbaar positioneren en beoordelen of een eerste vlak of boring nodig is om de volgende bewerkingen op te bouwen.
Ook de volgorde van vrijvorm smeden, warmtebehandeling, richten en verspanen telt mee. Hardheid of vormverandering na warmtebehandeling kan reden zijn om voor te bewerken en pas daarna de eindmaten te maken.
Voor terugkerende series kan één Chinese productieroute het smeedwerk en de CNC-bewerking combineren. Soms beschikt de smeedleverancier zelf over passende machines; soms koppelt TOS een gespecialiseerde verspaningspartner. In beide gevallen blijft één technische afstemming leidend.
We beoordelen niet alleen het CNC-uurtarief, maar ook materiaaltoeslag, aantal opspanningen, gereedschapsslijtage, meettijd, uitvalrisico en bescherming van bewerkte vlakken tijdens transport.

We leggen vast welke kenmerken gesmeed blijven en welke vlakken, boringen of contouren worden verspaand.
Referenties en lokale bewerkingstoeslagen worden gekoppeld aan de te verwachten variatie van het ruwe deel.
Onderdeelmaat, hardheid, bereikbaarheid en benodigde meetmiddelen bepalen de passende CNC-partner.
Het eerste bewerkte smeedstuk wordt op functionele maten en relaties gemeten voordat de serie wordt vrijgegeven.
Spanen en koelmiddel worden verwijderd; gevoelige passingen krijgen bescherming voor verpakking en transport.
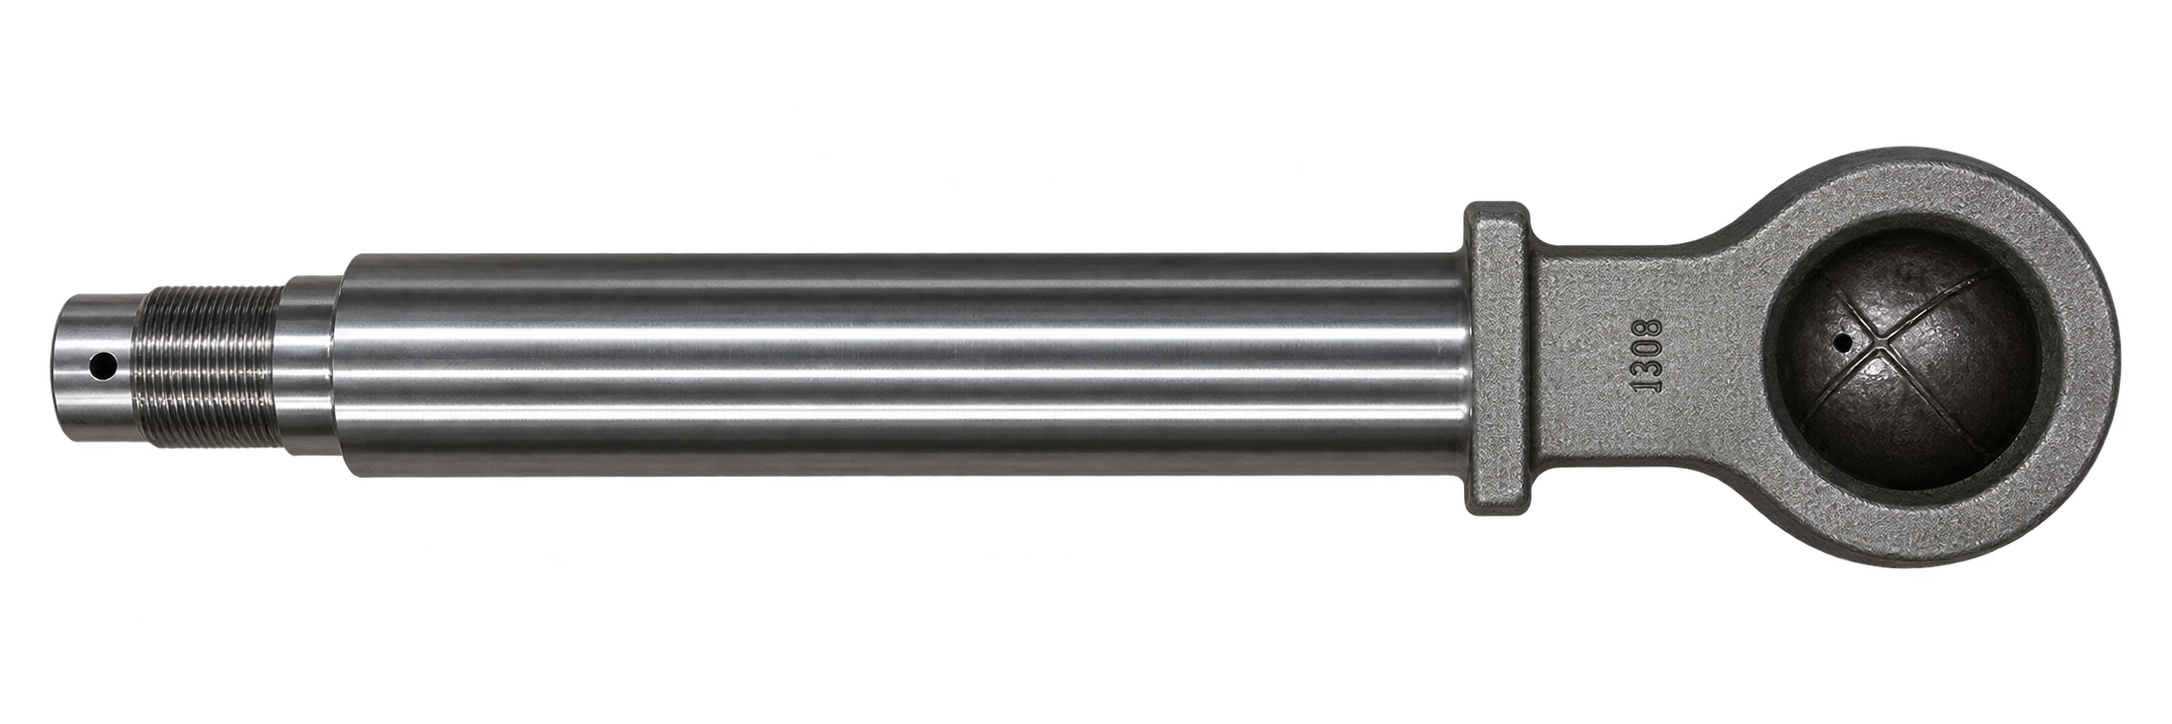
Een smeedstuk hoeft niet volledig glad of maatvast te worden gemaakt. Door alleen lagerzittingen, afdichtvlakken, schroefdraad en montagepunten te verspanen, blijft de sterke en materiaalzuinige voorvorm behouden. Dat kan veel efficiënter zijn dan het complete onderdeel uit massief blokmateriaal frezen.
Voor de bewerking gebruikt TOS partners uit het netwerk voor CNC-draaien en CNC-frezen, afgestemd op afmetingen, materiaal en seriegrootte.
We vergelijken de eindtekening met de ruwe smeedvorm en leggen vast welke kenmerken worden bewerkt. Daarna stemmen we smeedpartner, CNC-capaciteit, warmtebehandeling, meetplan en levering op elkaar af.
We bepalen welke contouren in de matrijs ontstaan en welke vlakken, gaten en passingen na het smeden worden bewerkt.
De klanttekening blijft leidend. We markeren referenties, positie-eisen en onderlinge relaties die de opspanning en meting bepalen.
Per bewerkt vlak wordt beoordeeld of genoeg materiaal beschikbaar is om oxidehuid en vormvariatie volledig schoon te verspanen.
We bepalen of voorbewerken, warmtebehandelen en finishen nodig is om hardheid en maatverandering beheersbaar te houden.
Machinebereik, klemming, gereedschap, materiaalhardheid en meetmogelijkheden worden bij de partner gecontroleerd.
Met het eerste deel worden referenties, bereikbaarheid, snijcondities en gereedschapskeuze praktisch bevestigd.
Functionele maten worden volgens afspraak gecontroleerd. Meetrapportage wordt geleverd wanneer dit vooraf is overeengekomen.
Tijdens de serie worden opspanning, gereedschapsslijtage en kritische maten volgens het controleplan gevolgd.
Na CNC worden delen gereinigd en waar nodig geconserveerd, gecoat, gemarkeerd of als onderdeel van een samenstelling gemonteerd.
Passingen, schroefdraad en afdichtvlakken worden voor transport beschermd. Verpakking en levering worden in de all-in route opgenomen.
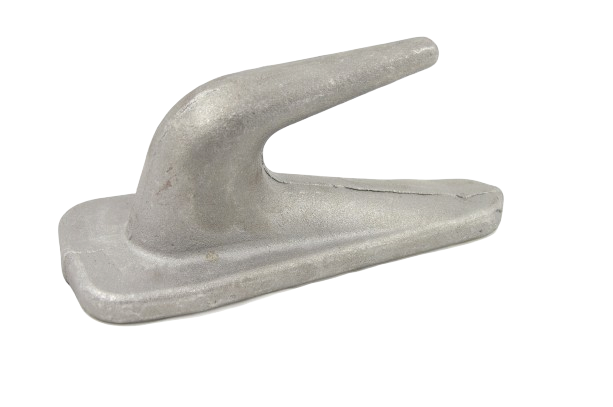
Voor een klant in de containerindustrie produceren wij hoogwaardige smeeddelen die worden toegepast in diverse constructiedelen van containerframes en hijspunten.....
Voor een van onze vaste klanten hebben wij remtrommels met een binnendiameter van 500 mm geproduceerd, volledig vervaardigd uit grijsgietijzer....
Veelvoorkomende kenmerken zijn lagerzittingen, boringen, schroefdraad, afdichtvlakken, pasmaten en montagecontouren. De ruwe smeedhuid kan op niet-functionele zones blijven staan.
Dat hangt af van hardheid, maatverandering en eindtolerantie. Soms wordt eerst voorbewerkt, daarna warmtebehandeld en vervolgens op eindmaat gefinisht.
De toeslag volgt uit onderdeelgrootte, smeedproces, lokale vormvariatie, oxidehuid en opspanning. TOS bepaalt dit samen met smeed- en CNC-partner per vlak.
We kiezen herhaalbare datums of maken een specifieke opspanmal. Soms wordt eerst een referentievlak of boring aangebracht voor de volgende bewerkingsgangen.
Stuur de eindtekening, ruwe smeedtekening of STEP-bestanden, materiaal, aantallen, warmtebehandeling en gewenste controle mee. Bij ontbrekende data kan TOS het bestaande onderdeel optekenen of scannen.
Technische aanvraag
Upload PDF, DWG of STEP/STP en ontvang een inhoudelijke reactie op maakbaarheid, productieroute en prijsaanvraag.