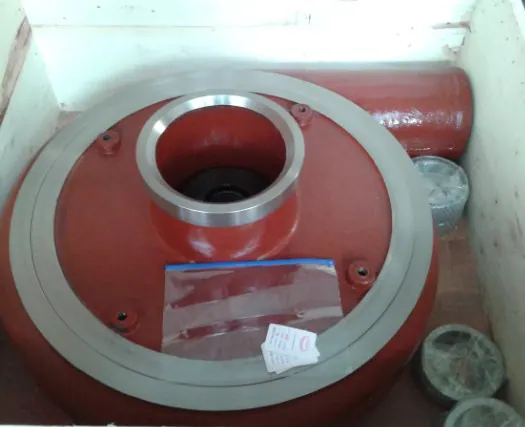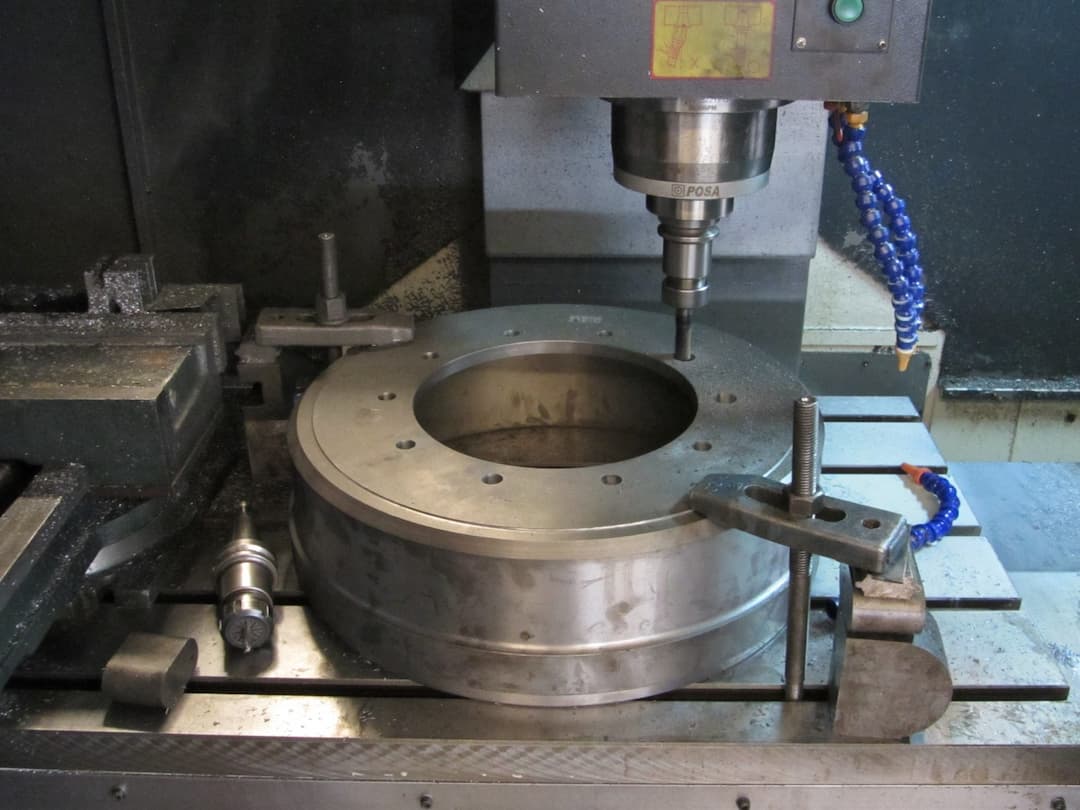
Een gietdeel krijgt zijn nauwkeurige passing vaak pas tijdens de nabewerking. TOS organiseert CNC-nabewerking van gietdelen in China als onderdeel van één productieroute. We stemmen giettoeslagen, opspanning, maatreferenties en controle af met de gieterij en verspaningspartner.
Dit is mogelijk voor zandgietwerk, verloren-was-gietwerk, hogedrukgietdelen en coquillegietdelen. Boringen, lagerzittingen, afdichtvlakken, schroefdraad en montagevlakken worden volgens de klanttekening bewerkt. Bekijk ook onze algemene mogelijkheden voor CNC-verspanen.

We leggen vast vanuit welke giet- of bewerkte vlakken de kritische maten worden opgebouwd.

Het gietontwerp moet genoeg materiaal bevatten om na opspanning alle maatkritische vlakken schoon te bewerken.

Gietvorm, kernen en deelvlakken worden beoordeeld op stabiele klemming en bereik van gereedschap.
Bij afgedraaide of gefreesde oppervlakken wordt rekening gehouden met gietkwaliteit en zichtbare onvolkomenheden.
Gieten, CNC, reinigen, controleren, beschermen, verpakken en transporteren vormen één leverroute.
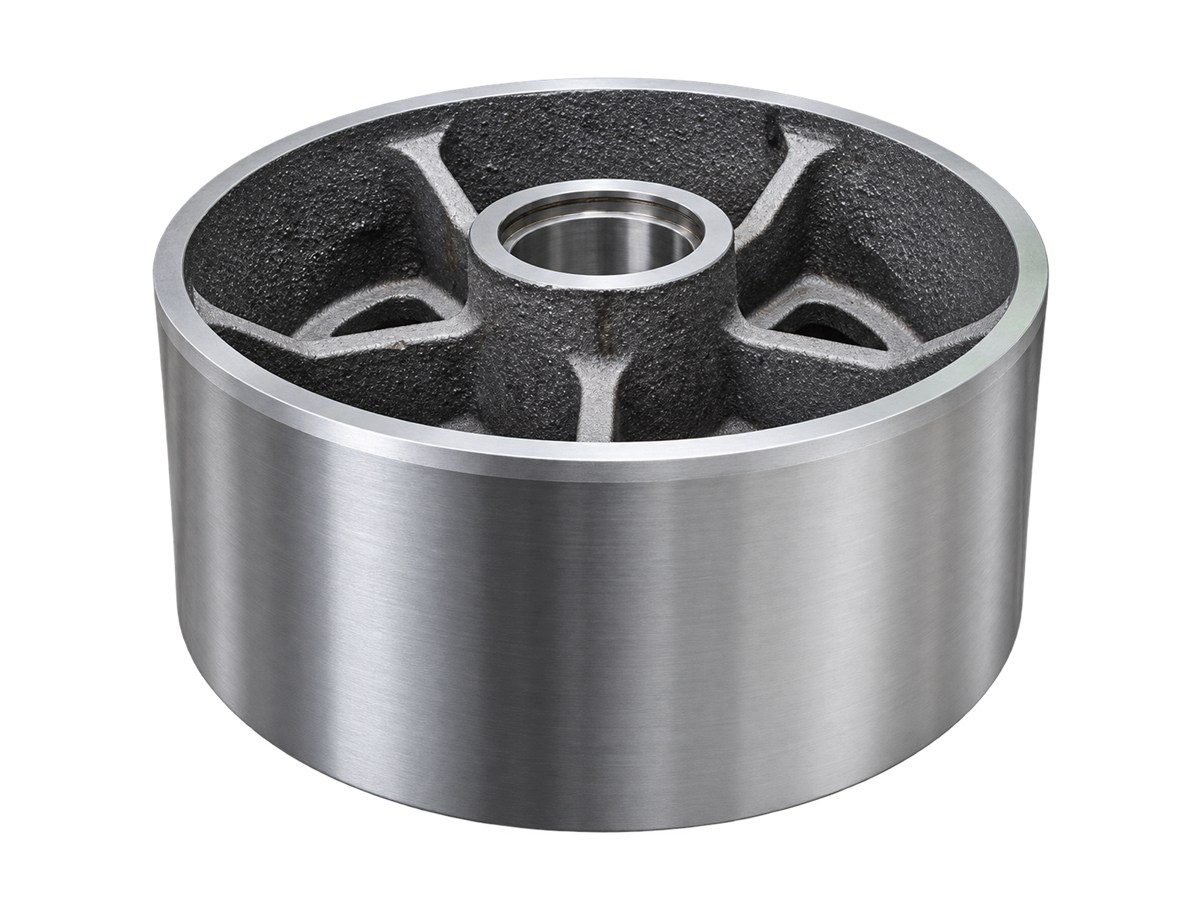
Een ongunstige referentie, te kleine toeslag of instabiele opspanning kan extra bewerkingsgangen en uitval veroorzaken. Ook materiaalhardheid, onderbroken snedes, gereedschapsslijtage en het aantal opspanningen bepalen de kosten. Daarom beoordelen we gieten en verspanen niet als losse stappen.
TOS stemt het gietstuk af op de latere CNC-route en neemt de afgesproken maatcontrole, reiniging, bescherming en levering mee.
China kan interessant zijn wanneer gietwerk en CNC-nabewerking in terugkerende series worden gecombineerd. Het ruwe gietdeel wordt dan dicht bij de eindvorm geproduceerd, terwijl alleen functionele vlakken en kenmerken nauwkeurig worden verspaand.
De beste route verschilt per product. Soms kan één gieterij zowel gieten als bewerken; soms selecteren we een gespecialiseerde verspaner. U ontvangt in beide gevallen één all-in prijs en één Nederlands aanspreekpunt.

Passingen, boringen, afdichtvlakken, schroefdraad en montagevlakken worden vanuit de tekening benoemd.
We kiezen op gietmethode, materiaal, onderdeelgrootte, machinebereik en meetmogelijkheden.
Bewerkingstoeslag, datums, klempunten en bewerkingsvolgorde worden vóór productie beoordeeld.
Het eerste bewerkte gietdeel wordt gecontroleerd op afgesproken maatvoering en functionele kenmerken.
Gieten, verspanen, reinigen, controleren, beschermen, verpakken en transport worden gepland.
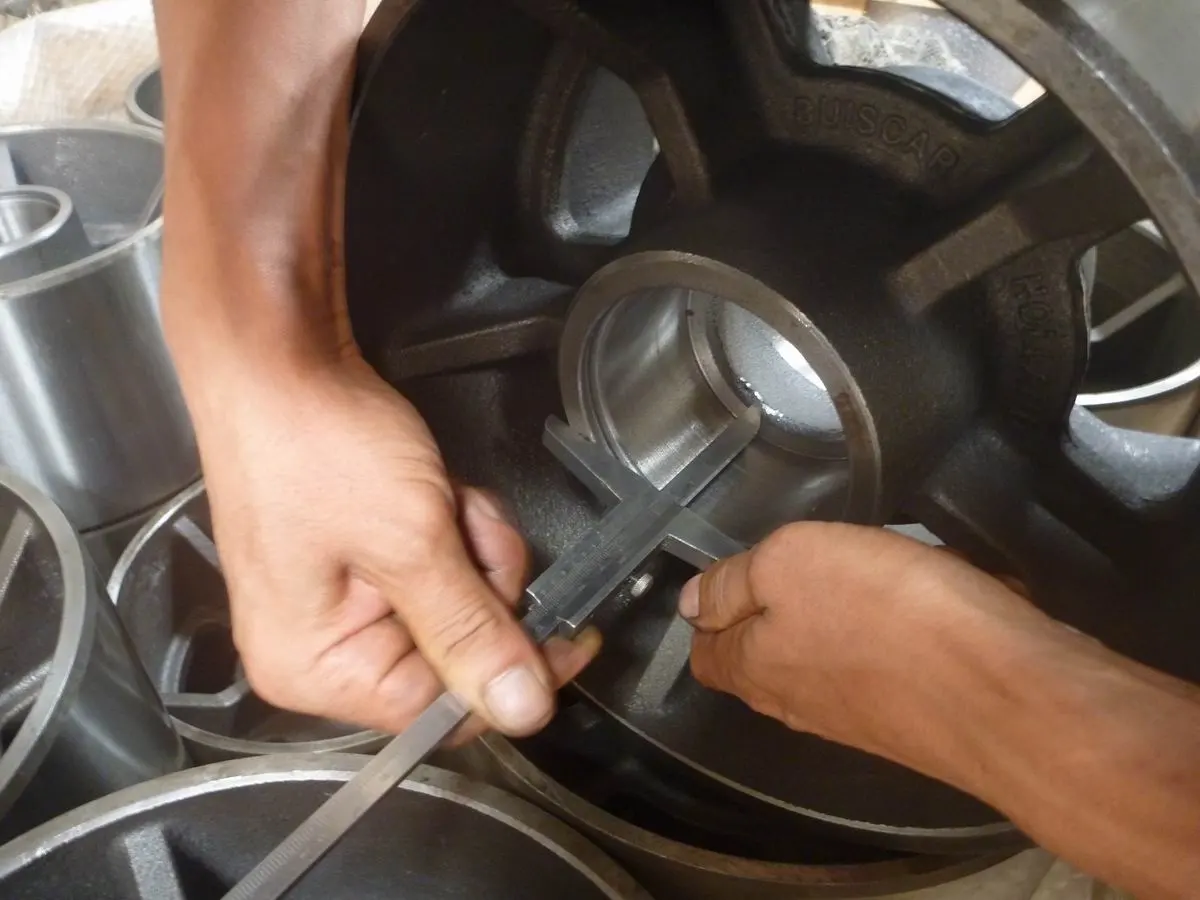
Gieten maakt complexe volumes en holle vormen mogelijk; CNC-bewerking brengt vervolgens lokale nauwkeurigheid aan. Door beide processen goed te combineren kan minder materiaal worden verwijderd dan bij volledig verspanen uit massief materiaal.
Belangrijk zijn duidelijke datums en voldoende toeslag op bewerkte vlakken. De opspanning moet gietvariatie kunnen opvangen zonder dat kritische kenmerken ten opzichte van elkaar verschuiven. Waar nodig gebruiken partners productspecifieke mallen of opspanmiddelen.
Na de bewerking kunnen onderdelen worden ontbraamd, gereinigd, geconserveerd, gecoat en gemonteerd. De klanttekening blijft leidend voor de eindcontrole.
De klanttekening, het ruwe gietmodel, materiaal, aantallen en kritische maten vormen de basis. Daarna stemmen we gieterij, bewerkingspartner, opspanning, meetplan, bescherming en levering als één route af.
We vergelijken het ruwe gietmodel met de eindtekening en bepalen welke vlakken, gaten en contouren na het gieten worden bewerkt.
Ook zonder complete klanttekening kunnen we starten wanneer een bestaand gietdeel, voorbeeld of model beschikbaar is. TOS kan het onderdeel 3D-scannen, optekenen en uitwerken met duidelijke datums, passingen en bewerkte vlakken. Na uw goedkeuring vormt deze uitwerking de basis voor gieten, opspannen en CNC-nabewerken. Lees meer over 3D-ontwerpen.
Datums, passingen, positie-eisen en onderlinge relaties worden duidelijk vastgelegd. De klanttekening blijft leidend.
We controleren of voldoende materiaal aanwezig is en of warmtebehandeling of richten de maatvoering vóór CNC kan beïnvloeden.
De partner wordt gekozen op materiaal, afmetingen, gewicht, machinecapaciteit, gereedschap en meetmiddelen.
Klempunten, referentievlakken, aantal opspanningen en gereedschapsbereik worden vooraf beoordeeld.
Een eerste gietstuk wordt opgespannen en bewerkt. Daarmee worden toeslagen, bereikbaarheid en proceskeuzes praktisch bevestigd.
Het eerste artikel wordt op afgesproken kenmerken gemeten. Een meetrapport wordt geleverd wanneer dit vooraf is overeengekomen.
Tijdens de serie worden gereedschapsslijtage, opspanning en kritische maten volgens het controleplan bewaakt.
Na bewerking worden spanen en koelmiddel verwijderd. Delen kunnen worden geconserveerd, gecoat, gemarkeerd of gemonteerd.
Bewerkte vlakken worden beschermd. Verpakking, transport, invoerafhandeling en levering worden in de all-in route opgenomen.
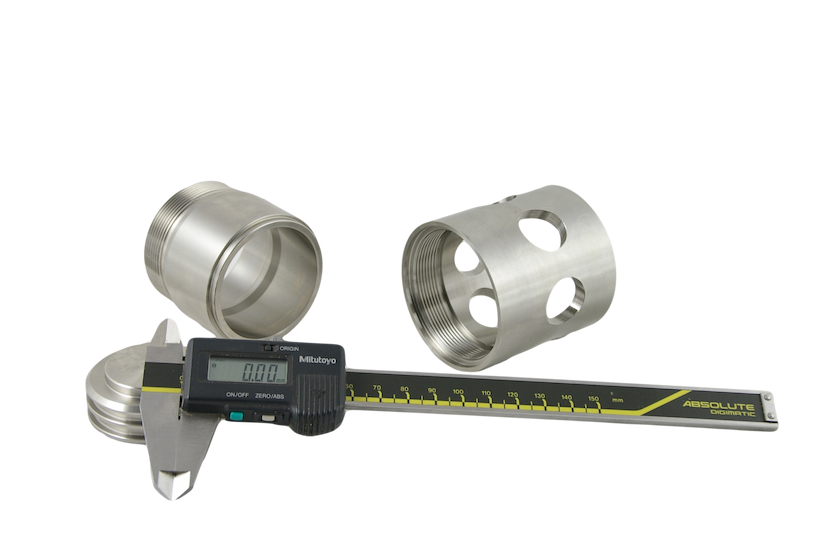
Voor een klant in de cryogene industrie produceren wij hoogwaardige verspaandelen die moeten voldoen aan strenge veiligheids- en temperatuureisen. Deze....
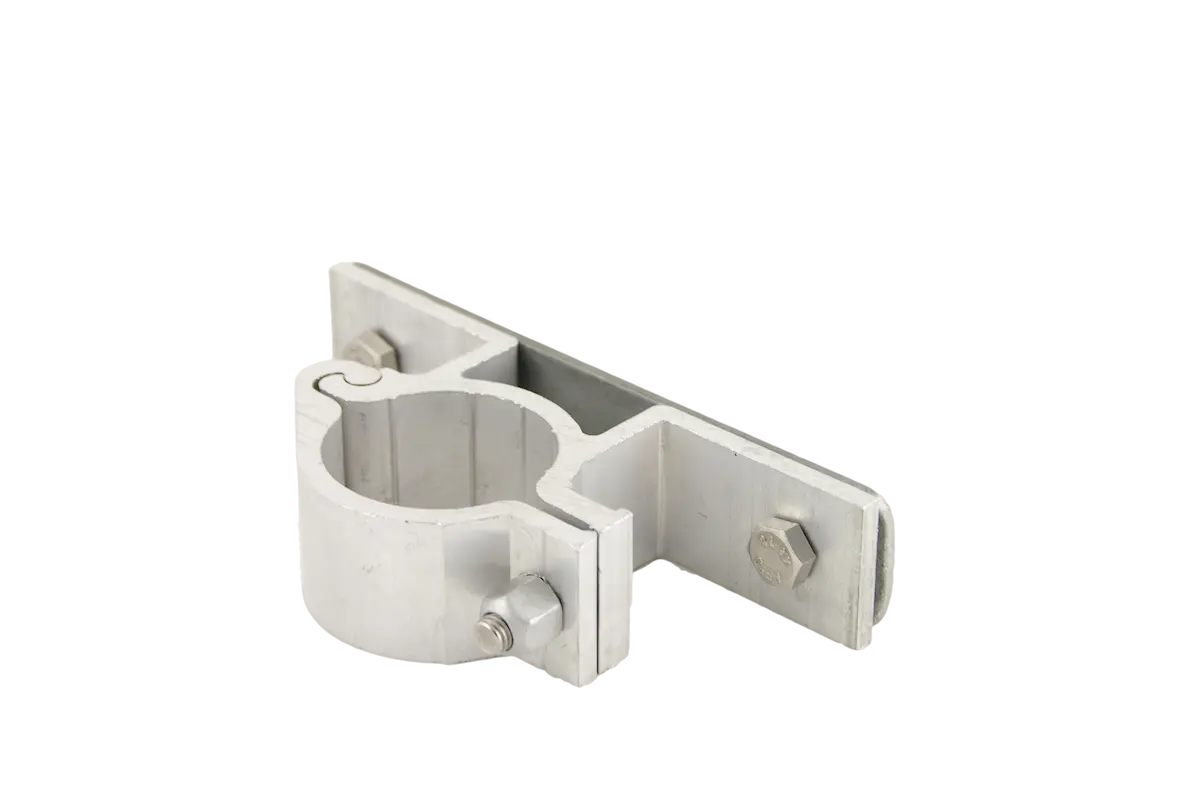
Voor een klant in de infrastructuursector hebben wij een duurzame aluminium extrusieklem ontwikkeld die wordt toegepast voor de montage van....
Zandgietdelen, precisiegietdelen, hogedrukgietdelen en coquillegietdelen kunnen worden nabewerkt, afhankelijk van materiaal, afmetingen en benodigde nauwkeurigheid.
De benodigde toeslag hangt af van gietmethode, onderdeelgrootte, vlak, materiaal en procesvariatie. Dit wordt per product technisch bepaald.
Soms wel. Wanneer een gespecialiseerde CNC-partner beter past, organiseert TOS beide leveranciers binnen één productieroute.
Kritische maten worden volgens de klanttekening gecontroleerd met passende meetmiddelen. Meetrapporten en aanvullende documentatie worden vooraf afgesproken.
Stuur eindtekening, ruw gietmodel of STEP-bestand, materiaal, aantallen en kritische maten mee, plus gewenste afwerking en controle.
Technische aanvraag
Upload PDF, DWG of STEP/STP en ontvang een inhoudelijke reactie op maakbaarheid, productieroute en prijsaanvraag.