
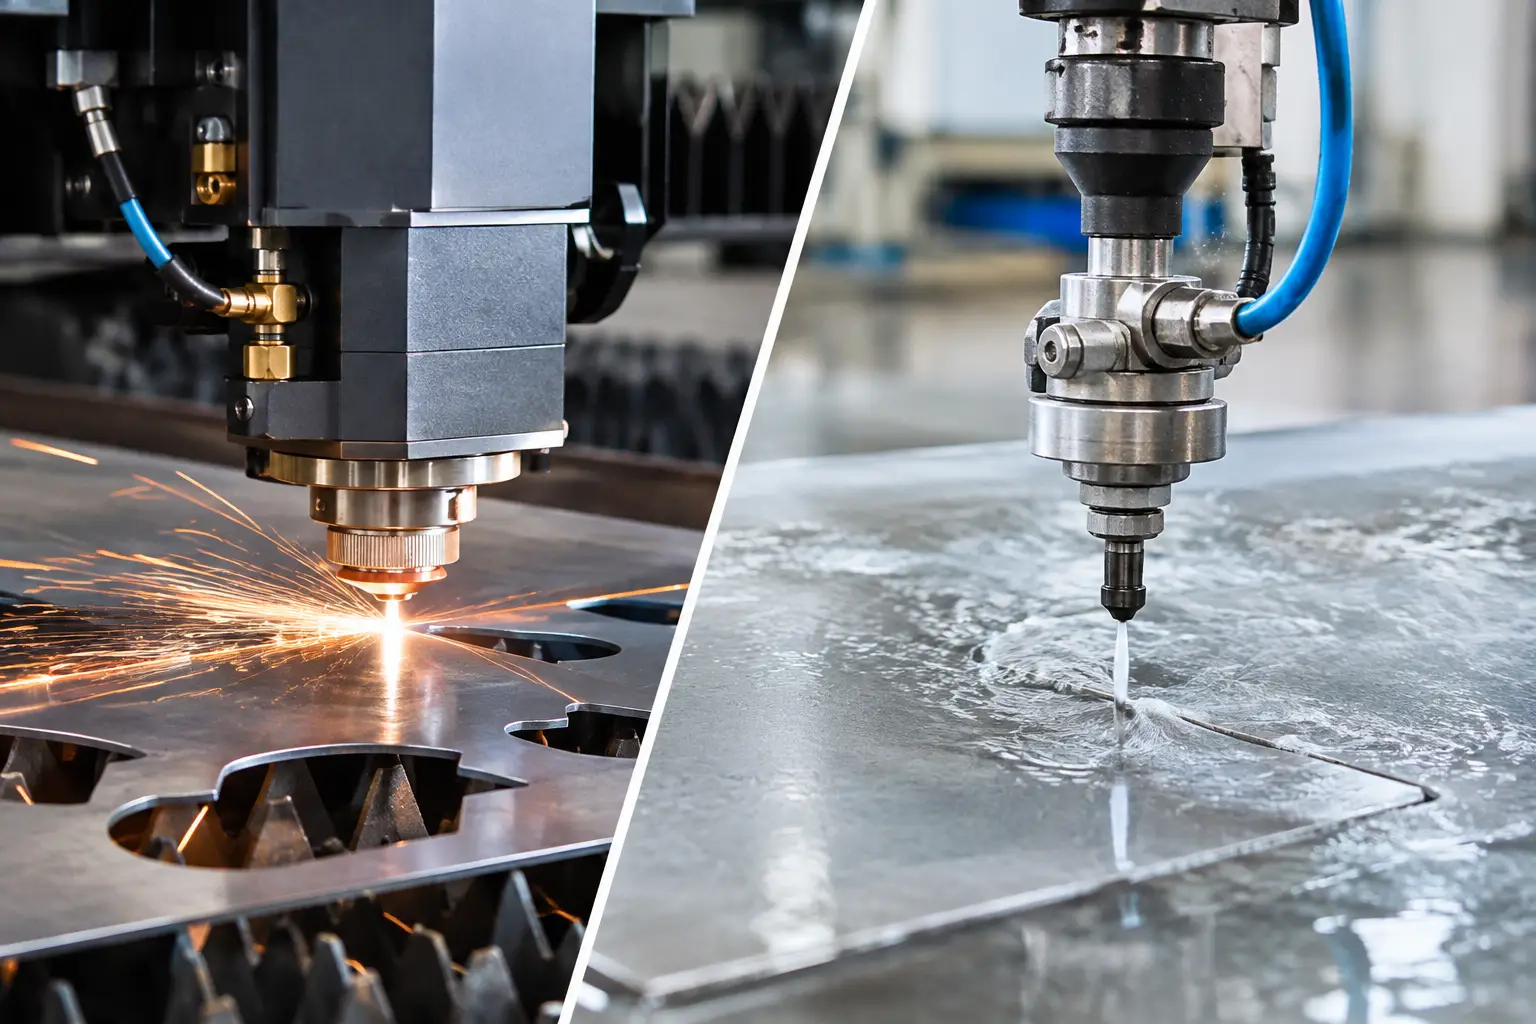
Een RVS-behuizing van 2 mm, een slijtvast stalen plaatdeel van 25 mm en een precisieonderdeel uit rubber vragen niet om dezelfde snijtechniek. Toch wordt de keuze vaak pas gemaakt nadat een offerte binnenkomt. De zoekvraag lasersnijden versus watersnijden kiezen draait echter niet alleen om de prijs per onderdeel. Materiaalgedrag, plaatdikte, toleranties, seriegrootte en nabewerking bepalen samen welke bewerking werkelijk de beste totaaloplossing biedt.
Voor inkopers en engineers is de kernvraag daarom niet welke techniek in absolute zin beter is. De juiste vraag is: welke techniek levert voor dit specifieke onderdeel de gewenste kwaliteit, doorlooptijd en kostprijs op?
Lasersnijden versus watersnijden kiezen: het technische verschil
Bij lasersnijden smelt of verdampt een geconcentreerde laserstraal het materiaal. Een hulpgas, meestal stikstof of zuurstof, voert het gesmolten materiaal uit de snede af. Dit proces is snel, zeer nauwkeurig en bijzonder geschikt voor plaatwerk uit metaal.
Watersnijden werkt met een waterstraal onder zeer hoge druk. Voor harde materialen wordt hieraan abrasief materiaal toegevoegd, meestal granaatzand. De straal snijdt het materiaal mechanisch weg, zonder noemenswaardige warmte-inbreng. Daardoor is watersnijden inzetbaar voor veel meer materiaalsoorten dan alleen metalen.
Dat verschil in bewerkingsprincipe heeft directe gevolgen. Lasersnijden wint meestal op snelheid bij dun en middeldik metaal. Watersnijden voorkomt warmtebeïnvloeding en biedt uitkomst bij dikke, warmtegevoelige of niet-metalen materialen.
Materiaal is het eerste selectiecriterium
Voor staal, RVS en aluminium plaatwerk is lasersnijden vaak het logische vertrekpunt. Vooral bij dunne platen levert de laser hoge snijsnelheden, een smalle snede en een nette rand. Voor seriematig plaatwerk, zoals machinekappen, montageplaten, beugels en behuizingsdelen, is dit meestal de meest kostenefficiënte route.
Watersnijden is juist interessant wanneer de materiaalkeuze breder is. Denk aan kunststoffen, rubber, keramiek, composieten, glas, natuursteen, koper, messing of meerlaagse materialen. Ook materialen die lastig reageren op hitte zijn met water goed te snijden. Bij composieten kan een laser bijvoorbeeld verkleuring, verbrande snijranden of delaminatie veroorzaken. Een waterstraal beperkt dat risico aanzienlijk.
Bij reflecterende metalen zoals koper en messing is moderne lasertechnologie steeds beter inzetbaar, maar watersnijden blijft een veilige optie wanneer materiaalconditie, dikte of randkwaliteit onzekerheden opleveren. De materiaalspecificatie alleen is niet genoeg. Ook oppervlaktecoating, folie, interne spanningen en de gewenste zichtzijde spelen mee.
Let op bij gecoate en gevoelige materialen
Een poedercoating, beschermfolie of galvanische laag kan door laserwarmte lokaal veranderen. Dat hoeft geen probleem te zijn wanneer het onderdeel later wordt nabehandeld, maar kan onacceptabel zijn bij zichtwerk. Watersnijden laat de materiaaleigenschappen rond de snede grotendeels intact. Daar staat tegenover dat het onderdeel na het snijden nat is en mogelijk moet worden gedroogd of beschermd tegen corrosie.
Dikte, snelheid en seriegrootte
Plaatdikte is een van de belangrijkste economische factoren. Lasersnijden is bijzonder efficiënt bij dunne en middeldikke metalen platen. De snijtijd blijft laag, nesting is efficiënt en de bewerking laat zich goed automatiseren. Bij grotere series worden de voordelen daardoor snel zichtbaar.
Naarmate staal of RVS dikker wordt, daalt de snijsnelheid van de laser. Watersnijden blijft dan technisch goed presteren, al neemt ook daar de snijtijd toe. De omslag ligt niet op één vaste dikte. Die hangt af van het materiaal, de contourcomplexiteit, de beschikbare machine en de vereiste snijkwaliteit.
Voor een eenmalig onderdeel of prototype is watersnijden vaak aantrekkelijk doordat vrijwel geen speciale voorbereidingen nodig zijn en veel materialen direct bewerkt kunnen worden. Voor terugkerende series van metalen plaatdelen kan lasersnijden ondanks een vergelijkbare stukprijs beter uitpakken door hogere snelheid en stabiele reproduceerbaarheid.
Complexe contouren veranderen de rekensom eveneens. Veel kleine gaten, fijne uitsparingen en scherpe binnenhoeken kosten tijd bij beide technieken. Een goed ontworpen onderdeel voorkomt onnodig lange snijpaden, kwetsbare bruggen tussen contouren en nabewerking die vooraf al te voorzien was.
Warmte-inbreng: wanneer is watersnijden noodzakelijk?
De warmtebeïnvloede zone is het meest uitgesproken verschil tussen beide processen. Lasersnijden brengt warmte in het materiaal. Bij gangbaar plaatwerk is dit doorgaans beheersbaar, maar bij bepaalde toepassingen kan het relevant zijn. Denk aan onderdelen die vlak moeten blijven, gehard materiaal, zeer dunne delen of producten waarvan de materiaalstructuur lokaal niet mag veranderen.
Watersnijden is een koud proces. Daardoor is er geen verkleuring door hitte, geen warmtegerelateerde vervorming en geen hardheidsverandering in de snijzone. Dit is belangrijk bij gereedschapsstaal, warmtegevoelige legeringen en onderdelen die na het snijden niet meer thermisch mogen worden belast.
Ook bij onderdelen met zeer kritische vlakheid moet deze afweging worden gemaakt. Een dun RVS-deel kan met laser uitstekend worden gesneden, maar de combinatie van vorm, uitsparingen en materiaalspanning kan toch tot vervorming leiden. In dat geval kan watersnijden technisch veiliger zijn, of is een aangepaste snijvolgorde en opspanning nodig.
Toleranties en snijkwaliteit goed specificeren
Beide technieken kunnen nauwkeurige onderdelen produceren. De praktische tolerantie is echter afhankelijk van plaatdikte, materiaal, machineconditie, contourvorm en de manier waarop het onderdeel tijdens het snijden wordt ondersteund. Een algemene tolerantie op de tekening is daarom beter dan een verwachting die alleen in een mondeling overleg wordt genoemd.
Lasersnijden heeft een smalle kerf en geeft bij dun plaatwerk vaak zeer scherpe, nauwkeurige contouren. Kleine gaten en fijne details zijn goed mogelijk, mits ze passen bij de verhouding tussen gatdiameter en plaatdikte. Bij dikkere platen kan een lichte coniciteit of braamvorming optreden, afhankelijk van instelling en gaskeuze.
Bij watersnijden kan de straal in dik materiaal aan de onderzijde iets uitlopen. Met kwaliteitsinstellingen, lagere snijsnelheid en compensatie in het snijpad is dit sterk te beperken, maar dat kost tijd en dus geld. Wie een functionele snijkant nodig heeft, moet expliciet aangeven welke randkwaliteit vereist is. Niet elk onderdeel vraagt om de hoogste snijkwaliteit.
Nabewerking hoort in de offerte thuis
Een nette snede is niet altijd een eindproduct. Afbramen, kanten breken, schuren, tappen, verzinken, lassen of oppervlaktebehandeling kunnen nodig zijn voordat een onderdeel inzetbaar is. De goedkoopste snijbewerking is dus niet automatisch de laagste totale productiekost.
Bij laser kan een oxidehuid ontstaan wanneer met zuurstof wordt gesneden. Dat kan van invloed zijn op lasbaarheid, coatinghechting of het uiterlijk. Stikstofsnijden geeft doorgaans een schonere rand, maar kan de kostprijs verhogen. Bij watersnijden blijft een oxidehuid door hitte uit, maar vraagt het proces mogelijk om extra droging en reiniging. Deze keuzes moeten aansluiten op de vervolgbewerking.
Kosten vergelijken: kijk verder dan de prijs per snijuur
Een vergelijking op basis van alleen machine-uren geeft een onvolledig beeld. De daadwerkelijke kostprijs wordt bepaald door materiaalgebruik, nesting, programmeertijd, insteltijd, snijsnelheid, abrasiefverbruik, kwaliteitsniveau, uitvalrisico en benodigde nabewerking.
Lasersnijden is vaak voordelig voor seriewerk in metaal door de hoge productiviteit. Watersnijden gebruikt abrasief en heeft doorgaans langere cyclustijden, waardoor het proces per onderdeel duurder kan zijn. Daartegenover staat dat watersnijden een tweede bewerking kan voorkomen wanneer hittebeschadiging, vervorming of een ongeschikte laserrand anders tot afkeur leidt.
De voordeligste keuze ontstaat daarom door het volledige productieproces te beoordelen. Een onderdeel dat na lasersnijden nog moet worden gericht, geslepen en opnieuw gecontroleerd, kan onderaan de streep duurder zijn dan een direct bruikbaar watergesneden deel. Omgekeerd is watersnijden van een grote serie dunne stalen beugels zelden de meest efficiënte oplossing.
Maak de tekening productiegeschikt
Een goede technische aanvraag versnelt de keuze en voorkomt aannames. Vermeld minimaal materiaalsoort, exacte dikte, aantallen, toleranties, zichtzijden, gewenste randkwaliteit en eventuele vervolgprocessen. Geef ook aan of het materiaal door u wordt aangeleverd of onderdeel is van de inkoopopdracht.
Bij DXF-bestanden is het verstandig te controleren op dubbele lijnen, open contouren, onnodige segmenten en schaalfouten. Deze fouten lijken klein, maar kunnen leiden tot extra programmeerwerk, vertraging of afwijkingen in de snede. Een 3D-model met een duidelijke 2D-productietekening voorkomt discussie over kritische maatvoering.
Wanneer kostenreductie het doel is, loont het om de vorm niet als vaststaand te behandelen. Een iets grotere binnenradius, minder kleine gaten of een aangepaste plaatindeling kan de bewerking aanzienlijk efficiënter maken zonder de functie van het onderdeel te veranderen.
Kies op functie, niet op voorkeur
Lasersnijden is doorgaans de beste keuze voor snel, nauwkeurig en kostenefficiënt snijden van metalen plaatdelen, vooral bij dunne tot middeldikke platen en terugkerende series. Watersnijden is de aangewezen techniek voor warmtegevoelige materialen, dikke plaat, composieten, kunststoffen en toepassingen waarbij de materiaaleigenschappen rond de snede onaangetast moeten blijven.
In de praktijk zijn veel projecten niet zwart-wit. Een machinebouwassemblage kan bijvoorbeeld laser gesneden RVS-behuizingsdelen combineren met watergesneden pakkingen of composiet isolatieplaten. Door de techniek per onderdeel te kiezen, in plaats van per leverancier of gewoonte, ontstaat een beter produceerbaar en beter geprijsd eindproduct.
Een productiepartner als Technical Outsource Solutions kan die afweging al in de offertestap meenemen: niet alleen welke machine beschikbaar is, maar ook welke route het minste risico, de minste nabewerking en de beste leverbetrouwbaarheid geeft. De beste snijtechniek is uiteindelijk de techniek die het onderdeel zonder verrassingen passend maakt in uw totale productieproces.