
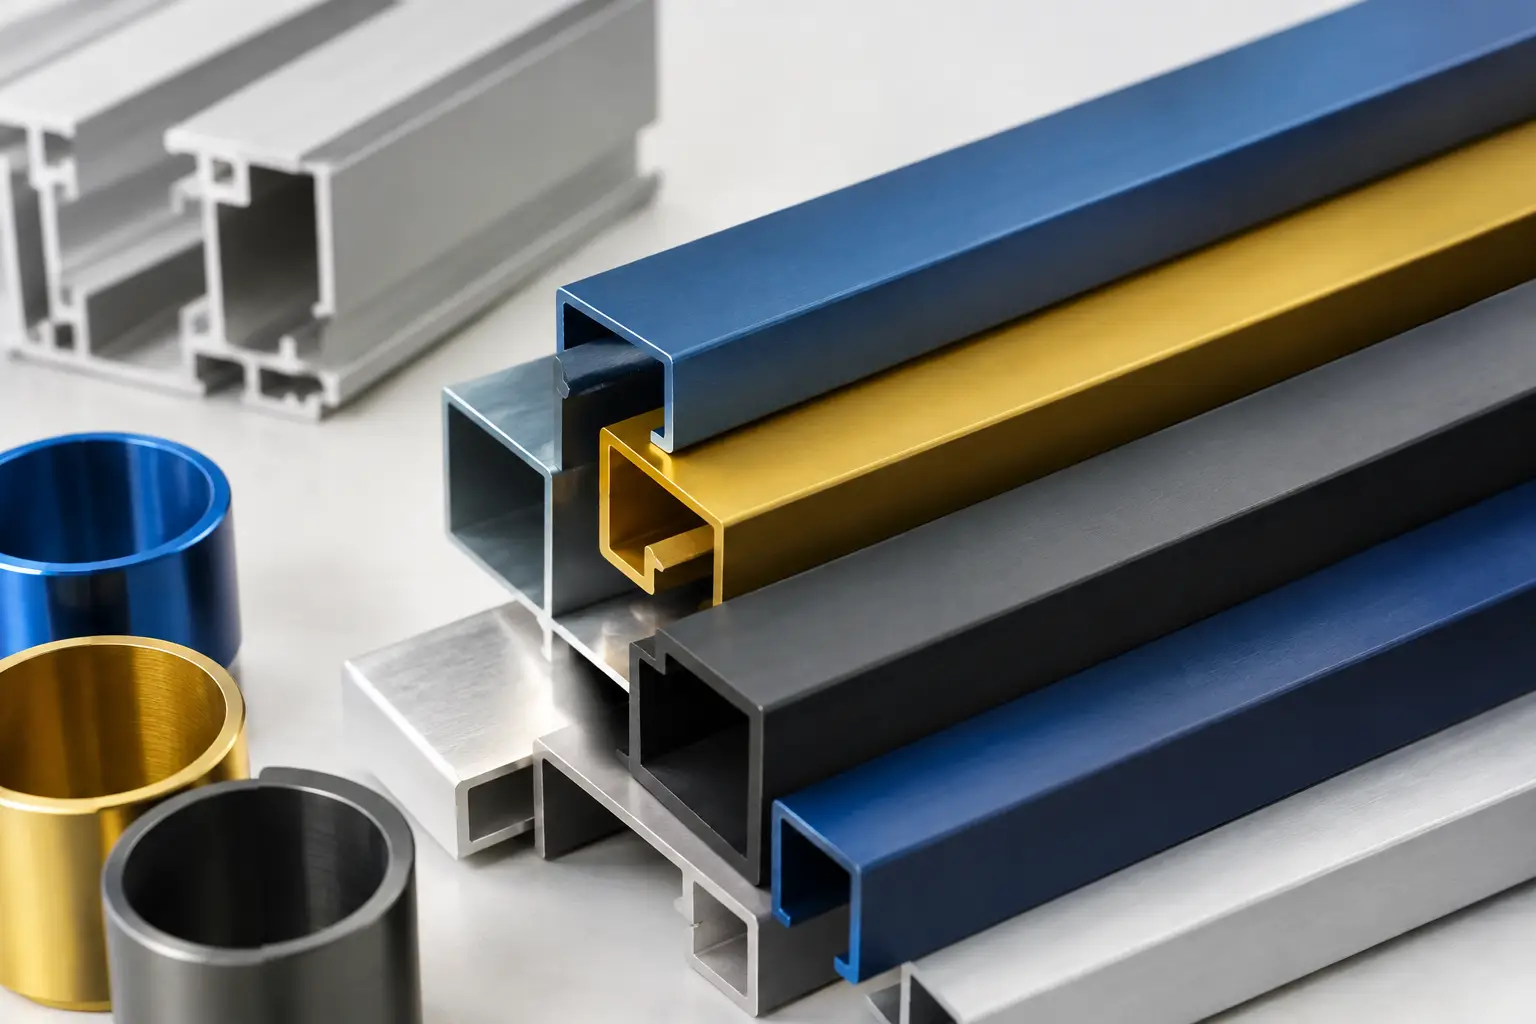
Een aluminium behuizing die buiten hangt, een machineonderdeel dat vaak wordt aangeraakt of een profiel dat er jarenlang representatief uit moet zien: dit zijn situaties waarin de vraag wanneer kies je anodiseren direct relevant wordt. Anodiseren geeft aluminium geen los laagje verf, maar bouwt een harde oxidelaag op die onderdeel wordt van het basismateriaal. Dat levert duidelijke voordelen op, maar alleen wanneer materiaal, functie, maatvoering en gebruiksomstandigheden goed op elkaar zijn afgestemd.
Voor technische inkopers en engineers is anodiseren daarom geen standaardregel voor elk aluminium onderdeel. Het is een gerichte keuze binnen de totale maakbaarheid en kostprijs van een product.
Wat anodiseren technisch doet
Aluminium vormt van nature een dun oxidelaagje. Bij anodiseren wordt die laag via een elektrochemisch proces gecontroleerd verdikt. Het resultaat is een harde, goed hechtende en corrosiebestendige oppervlakte. De laag kan blank blijven, maar ook worden ingekleurd en vervolgens geseald.
De meest toegepaste variant is zwavelzuur-anodiseren, ook wel decoratief of technisch anodiseren genoemd. Deze behandeling is geschikt voor onder meer behuizingen, profielen, panelen, zichtdelen en algemene machineonderdelen. Hardanodiseren gaat verder: de laag is dikker en slijtvaster, maar kent ook meer invloed op maatvoering, kleur en oppervlaktestructuur.
Het verschil met coaten of lakken is fundamenteel. Een coating ligt op het materiaal en kan bij stoten of scherpe randen beschadigen of loslaten. Een anodiseerlaag is met het aluminium verbonden. Dat maakt de behandeling interessant voor onderdelen waar duurzaamheid, metaaluitstraling en een beperkte laagdikte samenkomen.
Wanneer kies je anodiseren?
Anodiseren is doorgaans een sterke keuze als aluminium moet presteren in een omgeving met vocht, vervuiling, regelmatig contact of lichte mechanische belasting. Denk aan componenten voor machinebouw, transportmiddelen, outdoorapparatuur, technische kasten, armaturen en industriële interieurdelen.
De behandeling is vooral logisch als een onderdeel aan een of meer van de volgende functionele eisen moet voldoen: een betere corrosieweerstand, een representatieve metalen uitstraling, hogere kras- en slijtvastheid of een elektrisch isolerend oppervlak. Ook wanneer de laag dun en gelijkmatig moet blijven, heeft anodiseren vaak een voordeel boven poedercoaten.
Bij zichtwerk speelt de gewenste uitstraling nadrukkelijk mee. Geanodiseerd aluminium kan mat, satijn of glanzend ogen, afhankelijk van de voorbehandeling. Borstelen, polijsten, stralen of trommelen vóór het anodiseren bepaalt voor een groot deel het eindbeeld. Wie alleen een kleur of laagdikte specificeert, mist dus een belangrijk deel van de kwaliteitsafspraak.
Corrosiewering zonder zware laagopbouw
Voor aluminium onderdelen in vochtige ruimtes, buitenopstellingen of toepassingen met condens biedt anodiseren langdurige bescherming. De anodiseerlaag vertraagt aantasting van het oppervlak en helpt de uitstraling langer behouden. Vooral bij zichtdelen is dat relevant: blank aluminium kan na verloop van tijd doffer worden of vlekvorming laten zien.
De praktische grens ligt bij de omgeving. In een normale industriële of stedelijke omgeving is een goed uitgevoerde en gesealde anodiseerlaag vaak passend. Bij zoutnevel, kustgebieden, agressieve chemicaliën of langdurig contact met alkalische middelen is een standaard anodiseerlaag niet automatisch voldoende. Dan moeten laagdikte, sealproces, legering en eventueel een andere oppervlaktebehandeling nadrukkelijk worden beoordeeld.
Slijtvastheid voor bewegende en aangeraakte delen
Hardanodiseren komt in beeld wanneer aluminium onderdelen wrijving, herhaald contact of beperkte mechanische belasting moeten weerstaan. Voorbeelden zijn geleidingen, hendels, technische bevestigingsdelen, cilinderonderdelen en bepaalde machinecomponenten.
Toch is hardanodiseren geen vervanger voor elk slijtvast materiaal. De laag is hard, maar kan bij een scherpe impact bros reageren. Bij zware puntbelasting, stoten of metaal-op-metaalcontact moet ook naar de tegenloopvlakken, smering en constructie worden gekeken. Soms is een ander aluminiumtype, staal, een insert of een aanvullende behandeling kostenefficiënter en betrouwbaarder.
Een dunne laag waar maatvoering telt
Een anodiseerlaag is relatief dun, maar heeft wel invloed op kritische maten. De laag groeit deels in en deels op het materiaal. Bij gaten, schroefdraad, perspassingen, nauwkeurige geleidingen en afdichtvlakken moet dit vooraf in de maatketen worden meegenomen.
Dat geldt extra voor hardanodiseren. Hoe dikker de laag, hoe groter de kans dat toleranties niet meer haalbaar zijn zonder maskeren, nabewerken of een aangepaste voorbewerking. Een goede tekening vermeldt daarom niet alleen ‘anodiseren’, maar ook de gewenste laagdikte, kleur, relevante zones en eisen aan niet te behandelen vlakken.
De legering bepaalt het resultaat
Niet elk aluminium reageert hetzelfde. Veel gebruikte constructielegeringen kunnen prima worden geanodiseerd, maar het visuele resultaat varieert. Vooral bij zichtwerk kunnen kleurverschillen ontstaan tussen verschillende legeringen, plaat en extrusieprofiel, of zelfs tussen batches van hetzelfde materiaal.
Voor een gelijkmatig decoratief resultaat is materiaalkeuze daarom onderdeel van de specificatie. Een technisch uitstekend onderdeel kan visueel toch worden afgekeurd als de legering niet past bij de gewenste afwerking. Bij een zichtbare zwarte, bronzen of naturel anodiseerlaag verdient het aanbeveling om vooraf proefstukken of een referentiemonster goed te keuren.
Ook lasnaden vragen aandacht. Lasmateriaal en warmte-inbreng kunnen na anodiseren zichtbaar afwijken van het basismateriaal. Wie een homogeen uiterlijk verwacht op een gelast onderdeel, moet dat niet pas bij de eindcontrole constateren. Soms is een andere verbindingstechniek, een dekkende coating of een ontwerpwijziging de betere route.
Wanneer een andere behandeling beter past
Anodiseren is niet altijd de meest economische of functionele oplossing. Poedercoaten is bijvoorbeeld geschikter wanneer een dekkende kleur, hogere chemische bestendigheid of een sterkere visuele afscherming van materiaalverschillen nodig is. Ook kan poedercoating gunstiger zijn voor grote series met minder kritische toleranties.
Vernikkelen, verzinken of andere galvanische behandelingen worden eerder overwogen bij staal, specifieke geleidbaarheidseisen of bijzondere corrosieklassen. Voor aluminium met een puur cosmetische functie kan mechanisch borstelen of stralen zonder anodiseren soms al voldoende zijn, mits de gebruiksomgeving dat toelaat.
De kostenvergelijking moet verder gaan dan de prijs per onderdeel. Houd rekening met opspannen, masking, voorbehandeling, eventuele afkeur op cosmetiek, transport tussen bewerkers en de gevolgen voor assemblage. Een goedkope behandeling die later problemen geeft met passing, kleur of corrosie is geen kostenbesparing.
Zo specificeert u anodiseren zonder interpretatieruimte
De term ‘blank geanodiseerd’ is voor veel projecten te algemeen. Leveranciers kunnen verschillen in voorbehandeling, laagdikte, sealproces en kleurbeleving. Dat leidt tot onnodige discussies bij first article inspection of serieleveringen.
Leg daarom vast welk type anodiseren nodig is, welke laagdikte of klasse wordt gevraagd en of de eis vooral technisch of cosmetisch is. Benoem bij zichtwerk ook de gewenste voorbehandeling en bepaal welke oppervlakken als zichtbaar gelden. Als kleur kritisch is, hoort een fysiek referentiemonster bij de afspraak.
Voor functionele onderdelen moeten maatvoering en masking expliciet worden aangegeven. Denk aan schroefdraad, lagerzittingen, persvlakken, elektrische contactpunten en afdichtvlakken. Een anodiseerlaag is isolerend en kan dus ongewenst zijn op locaties waar elektrische geleiding nodig is.
Bij serieproductie is een eerste goedgekeurd monster meer dan een formaliteit. Het legt de norm vast voor kleur, glans, zichtbare ophangpunten, oppervlaktefouten en meetbare laagdikte. Daarmee wordt kwaliteitscontrole tijdens de productie concreet en reproduceerbaar.
Oppervlaktebehandeling als onderdeel van de keten
De beste keuze ontstaat wanneer anodiseren niet los wordt gezien van CNC-bewerking, plaatwerk, lassen, assemblage en verpakking. Een onderdeel kan technisch correct zijn geanodiseerd en toch beschadigd aankomen door verkeerde handling, onvoldoende tussenbescherming of onlogische verpakkingsvolgorde.
Voor outsourcingprojecten is die ketenregie vaak bepalend. TOS stemt materiaalkeuze, maakwijze, oppervlaktebehandeling, kwaliteitscontrole en logistiek op elkaar af, zodat eisen niet bij elke afzonderlijke leverancier opnieuw hoeven te worden uitgelegd. Dat verkleint de kans dat een behandeling op papier klopt, maar in de praktijk niet past bij het eindproduct.
Wie anodiseren overweegt, doet er goed aan de beslissing al bij ontwerp of offertevoorbereiding te nemen. Stuur niet alleen een tekening, maar benoem de functie van het onderdeel, de gebruiksomgeving en wat wel of niet zichtbaar mag zijn. Dan wordt oppervlaktebehandeling geen laatste kostenpost, maar een beheersbare keuze die de levensduur, kwaliteit en leverbetrouwbaarheid van het product ondersteunt.