
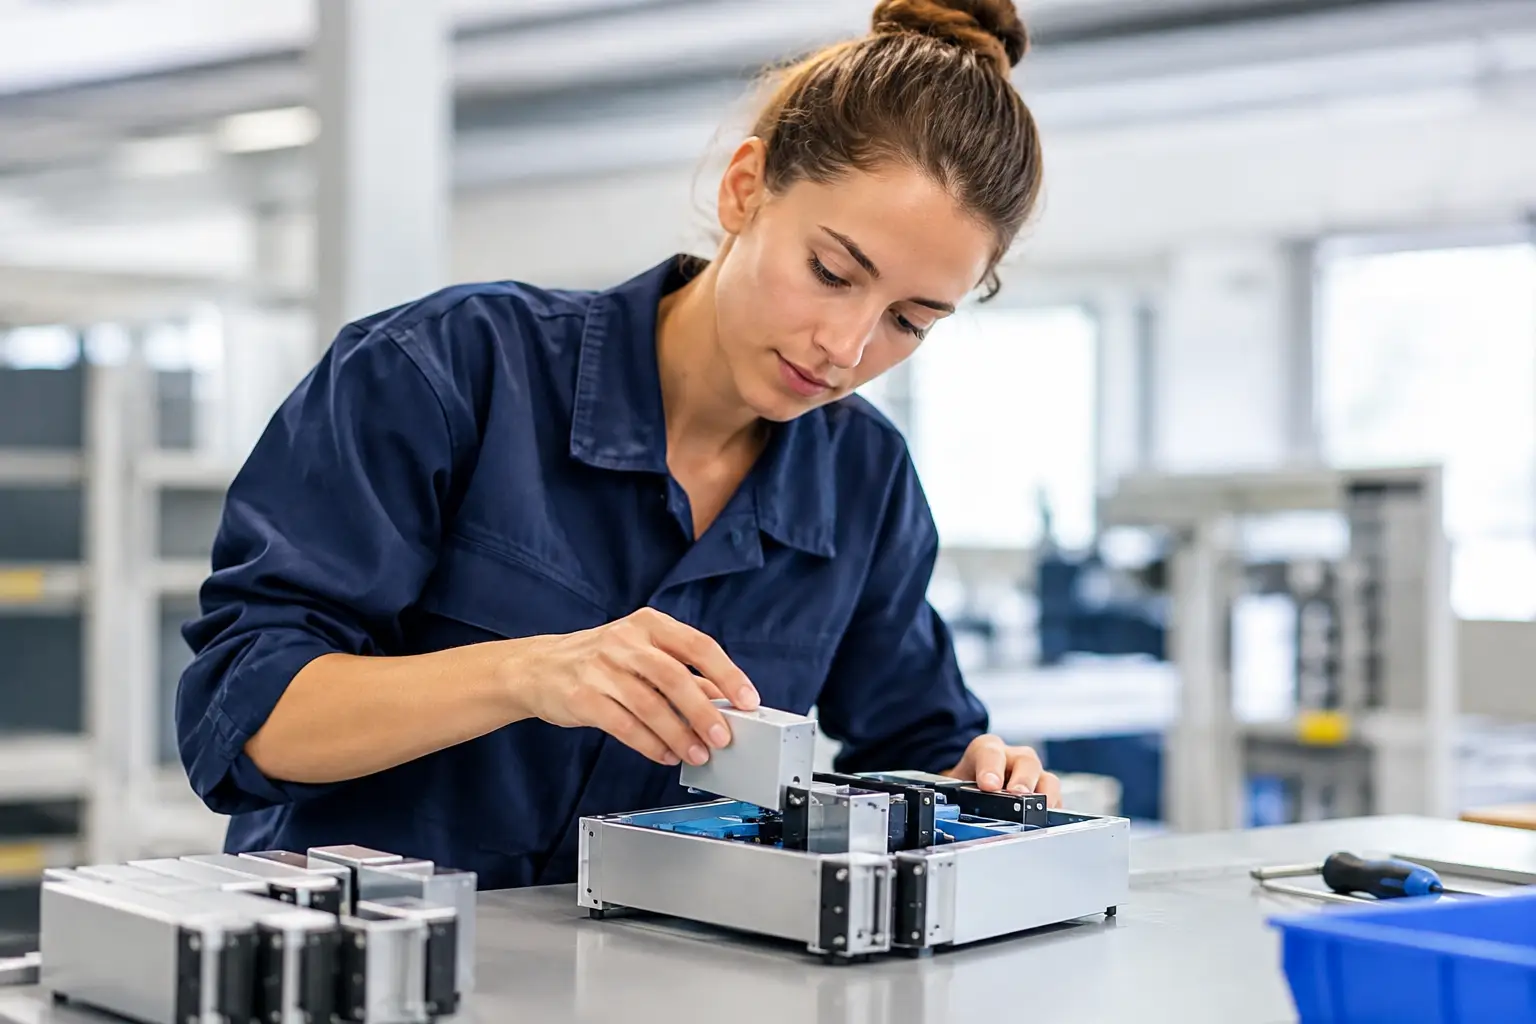
Een module die pas aan het einde van de keten wordt samengesteld, lijkt overzichtelijk: de onderdelen zijn ingekocht, de montagehandleiding ligt klaar en de eindcontrole vangt fouten op. In de praktijk ontstaat daar vaak juist vertraging. Deze case over efficiëntere assemblage van modules laat zien hoe een OEM de assemblage verplaatste naar één aangestuurde productieketen, met minder handelingen in Nederland en meer grip op kwaliteit, planning en kosten.
De uitgangssituatie: losse onderdelen, veel overdrachtsmomenten
De opdrachtgever produceert technische installaties voor een industriële toepassing. Per eindproduct waren meerdere submodules nodig: een plaatwerkbehuizing, beugels, kabelsets, bevestigingsmateriaal, kunststof delen en een aantal klantspecifieke componenten. De onderdelen kwamen van verschillende leveranciers binnen en werden vervolgens intern geassembleerd.
Dat proces werkte zolang de volumes beperkt bleven. Bij groei ontstonden echter knelpunten. De productieafdeling besteedde veel tijd aan ontvangstcontroles, het sorteren van onderdelen en het verzamelen van complete sets. Ontbrak één kabel, bevestiger of bewerkt plaatdeel, dan kon een volledige module niet worden afgebouwd. Medewerkers schakelden tussen montage, voorraadcorrecties en leveranciersvragen. Daardoor werd assemblage een onvoorspelbare schakel in de planning.
Ook de kostprijs gaf geen volledig beeld. De prijs van de afzonderlijke delen was scherp onderhandeld, maar interne montagetijd, extra handling, voorraadruimte, afkeur en spoedtransporten liepen op. De vraag was daarom niet alleen waar onderdelen goedkoper konden worden geproduceerd, maar vooral waar de totale module het meest beheersbaar kon worden opgebouwd.
Doel van de efficiëntere assemblage van modules
De opdrachtgever wilde complete, gecontroleerde modules ontvangen die direct in de eigen eindmontage konden worden ingezet. Daarbij golden vier voorwaarden: de technische specificaties mochten niet wijzigen, de kwaliteit moest aantoonbaar zijn, de leveringen moesten passen binnen een vaste productieplanning en de besparing moest verder gaan dan een lagere stukprijs.
Dat vraagt om een andere inrichting van het proces. Een assemblagepartner kan niet simpelweg alle delen op een werkbank leggen en verwachten dat de module vanzelf goed uit de productie komt. De maakbaarheid van de afzonderlijke componenten, de verpakkingsmethode, revisiebeheer, testinstructies en aanvoer van kritische delen moeten vooraf op elkaar aansluiten.
TOS bracht daarom eerst de bestaande stuklijst, tekeningen, montagevolgorde en kwaliteitsproblemen in kaart. Niet ieder onderdeel bleek geschikt om zonder aanpassing in een uitbesteed assemblageproces op te nemen. Een beugel had bijvoorbeeld te veel speling, waardoor de positie van een kabeldoorvoer tijdens montage kon verschillen. Een onderdeel dat op zichzelf binnen tekening was, veroorzaakte zo toch extra montagetijd en variatie in de eindmodule.
Van onderdelenlijst naar beheersbaar assemblagepakket
De eerste verbetering zat niet in de montage zelf, maar in de voorbereiding. De stuklijst werd opgeschoond en onderverdeeld in componenten die lokaal konden worden geproduceerd, standaarddelen die centraal werden ingekocht en klantspecifieke delen met een langere levertijd. Per onderdeel werd vastgelegd welke revisie geldig was, welke maatvoering kritisch was en op welk moment controle nodig was.
Vervolgens is de montagevolgorde opnieuw bepaald. Bepaalde componenten konden beter vóór het coaten worden gemonteerd, terwijl kabelsets pas na een visuele controle van de behuizing werden toegevoegd. Door die volgorde expliciet vast te leggen, verdween afhankelijkheid van individuele monteurskennis. De werkinstructie bevatte niet alleen een tekening, maar ook duidelijke foto’s, aanhaalmomenten, positioneringspunten en acceptatiecriteria.
Voor de module werd daarnaast een vaste verpakking ontwikkeld. Dat lijkt een detail, maar is in internationale productie essentieel. Een correct geassembleerde module verliest waarde wanneer kabels tijdens transport beschadigen, losse bevestigingsdelen zoekraken of gelakte oppervlakken tegen elkaar schuren. De verpakking werd daarom onderdeel van de technische specificatie en niet alleen van de logistieke afhandeling.
Kwaliteitscontrole op de juiste momenten
Eindcontrole alleen is te laat wanneer een fout diep in de assemblage zit. In deze case werden controles verdeeld over het proces. Kritische plaatwerkdelen werden vóór montage gecontroleerd op maatvoering en oppervlaktekwaliteit. Tijdens montage controleerde de operator onder meer de juiste componentversie, kabelrouting en bevestiging. De eindcontrole richtte zich op volledigheid, werking waar van toepassing, visuele afwerking en verpakking.
Afwijkingen werden vastgelegd met foto’s en teruggekoppeld naar de bron. Daardoor werd zichtbaar of een probleem voortkwam uit een leveranciersfout, een onduidelijke instructie, transportschade of een montagehandeling. Die informatie is nodig om structureel te verbeteren. Zonder die terugkoppeling wordt dezelfde fout bij de volgende serie vaak opnieuw ontdekt aan de ontvangsttafel in Nederland.
Wat veranderde er in de dagelijkse operatie?
De opdrachtgever ontving niet langer een groot aantal losse dozen van verschillende leveranciers, maar geplande leveringen met complete modules. De interne werkzaamheden verschoof van sorteren en samenstellen naar ontvangst op hoofdlijnen en inbouw in het eindproduct. Dat maakte capaciteit vrij op een plek waar technische montagetijd schaars was.
De grootste winst zat in minder overdrachtsmomenten. Iedere overdracht tussen leverancier, transporteur, magazijn en montageafdeling creëert een kans op verkeerde aantallen, revisieverwarring of beschadiging. Door productie, assemblage, controle en verpakking in één gecoördineerd traject onder te brengen, nam het aantal momenten waarop informatie of materiaal verloren kon gaan af.
Ook de planning werd betrouwbaarder. Een losse levering van tien verschillende onderdelen zegt weinig over de vraag of een module daadwerkelijk gebouwd kan worden. Een levering van complete, gecontroleerde modules is direct gekoppeld aan de productiebehoefte. Dat maakt het voor operations en inkoop eenvoudiger om tekorten te signaleren en productiecapaciteit te plannen.
De kostprijs verbeterde op drie niveaus. Ten eerste daalden de directe productiekosten door bundeling van bewerkingen en inkoopvolumes. Ten tweede verdwenen interne handelingen die geen directe waarde toevoegden aan het eindproduct, zoals uitpakken, sorteren en ontbrekende delen najagen. Ten derde namen kosten door fouten en spoedleveringen af. Vooral die laatste categorie wordt bij een vergelijking op stukprijs vaak onderschat.
Niet elke module moet volledig extern worden geassembleerd
Een efficiëntere assemblage van modules betekent niet automatisch dat iedere module volledig bij een externe partner moet worden opgebouwd. Bij producten met zeer gevoelige softwareconfiguratie, bedrijfsspecifieke kalibratie of frequente engineeringwijzigingen kan gedeeltelijke assemblage verstandiger zijn. Dan worden bijvoorbeeld behuizing, mechanische componenten en kabelsets als vooraf gecontroleerde set geleverd, terwijl de laatste configuratie intern plaatsvindt.
Ook volume speelt mee. Voor een kleine pilotserie kan een volledig uitgewerkt assemblageproces meer voorbereiding vragen dan het direct oplevert. Bij terugkerende series of een duidelijke opschaling is die investering meestal wel verdedigbaar. De beslissing hangt af van variatie in het product, vereiste traceerbaarheid, verwachte aantallen en de kosten van interne montageruimte.
Daarom begint een goed outsourcingtraject niet met de vraag welke leverancier de laagste prijs biedt. De relevante vraag is welke processtappen samen moeten worden beheerst om de gewenste kwaliteit en levertijd te halen. Voor sommige producten is dat een complete module. Voor andere is een gecontroleerde kitsamenstelling de betere tussenstap.
Lessen uit deze case
De case maakt duidelijk dat moduleassemblage vooral een ketenvraagstuk is. Wie alleen naar de montagehandeling kijkt, mist de oorzaken van vertraging en faalkosten. Tekeningen moeten eenduidig zijn, revisies beheerst, onderdelen op tijd beschikbaar en kwaliteit meetbaar voordat de module wordt verpakt.
Een Nederlands aanspreekpunt dat engineering, productiepartners, kwaliteitscontrole en logistiek coördineert, voorkomt dat de opdrachtgever zelf tussen verschillende partijen moet bemiddelen. Dat geeft niet alleen rust in het dagelijkse leveranciersbeheer, maar maakt ook technische wijzigingen beter uitvoerbaar. Wijzigt één onderdeel, dan moet de impact op montage, test, verpakking en levertijd centraal worden beoordeeld.
De beste eerste stap is daarom klein en concreet: kies één module die veel interne handling vraagt, regelmatig vertraging veroorzaakt of uit meerdere leveranciersstromen bestaat. Breng vervolgens niet alleen de onderdelenprijs in beeld, maar ook alle handelingen en risico’s tussen bestelling en inbouw. Daar wordt zichtbaar of assemblage een kostenpost blijft of een beter beheersbare schakel in uw productie kan worden.