
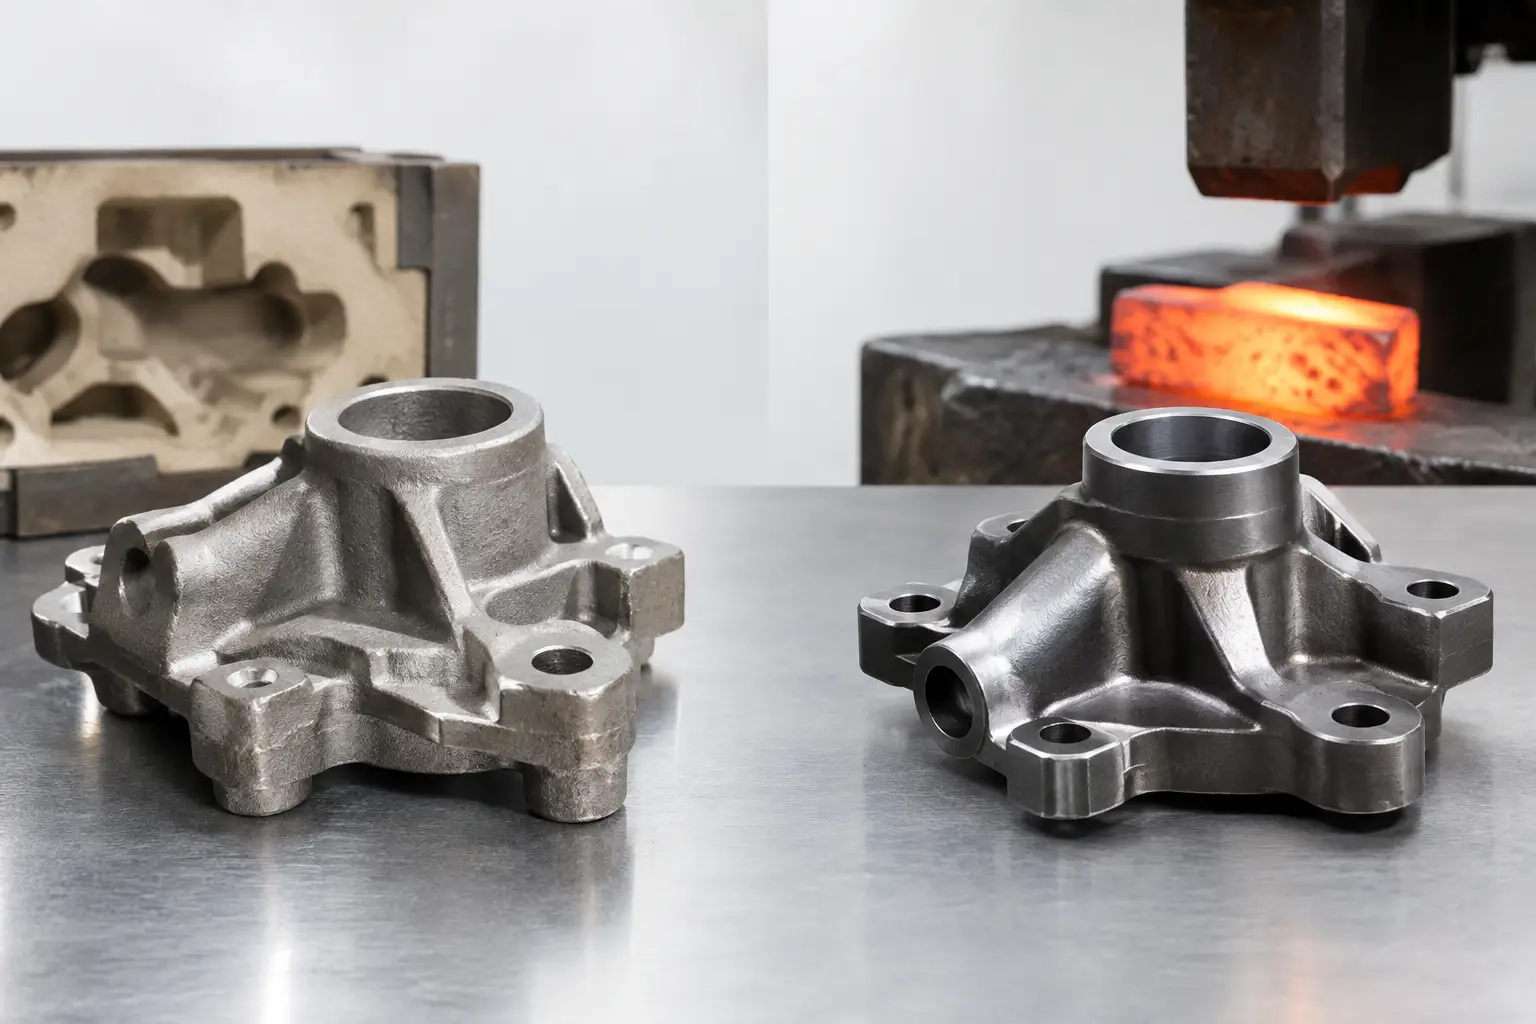
Een behuizing met complexe interne kanalen, een hoogbelaste hefarm of een slijtvast aandrijfdeel: het materiaal kan in alle drie de gevallen staal zijn, maar de beste productieroute is niet dezelfde. Bij gieten versus smeden draait de keuze niet alleen om de laagste stukprijs. Materiaaleigenschappen, geometrie, nabewerking, seriegrootte en faalkosten bepalen samen welke methode technisch en economisch verantwoord is.
Voor inkopers en engineers is het risico vaak duidelijk: een proces kiezen op basis van een eerste offerte, om later te ontdekken dat het onderdeel te veel nabewerking vraagt, onvoldoende vermoeiingssterkte heeft of duur gereedschap vereist. Een goede maakbaarheidsanalyse voorkomt dat probleem voordat de productie start.
Gieten versus smeden: het fundamentele verschil
Bij gieten wordt vloeibaar metaal in een vorm gebracht, waar het stolt tot de gewenste geometrie. Afhankelijk van materiaal, nauwkeurigheid en aantallen kan dat gebeuren via zandgieten, verlorenwasgieten of matrijsgieten. Gieten is vooral sterk wanneer een onderdeel complexe vormen, holtes, ribben of grote afmetingen heeft.
Bij smeden wordt een massief metalen uitgangsmateriaal onder druk vervormd, meestal bij verhoogde temperatuur. Het materiaal stroomt daarbij in de richting van de matrijs of het gereedschap. Die vervorming beïnvloedt de inwendige vezelstructuur van het metaal. Dat maakt gesmede delen vaak zeer geschikt voor dynamisch belaste toepassingen.
Het onderscheid is dus meer dan een verschil in productietechniek. Gieten biedt grote vormvrijheid. Smeden richt zich op mechanische prestaties en een dichte materiaalstructuur. Welke route past, hangt af van de functie van het onderdeel en niet alleen van hoe het er op tekening uitziet.
Wanneer is gieten de juiste keuze?
Gieten is doorgaans een logische optie als de geometrie complex is en het alternatief veel verspaning of laswerk zou vragen. Denk aan pomphuizen, klephuizen, machineframes, tandwielkasten, waaiers en behuizingen met geïntegreerde bevestigingspunten. Een gietstuk kan meerdere losse componenten vervangen, waardoor assemblage, voorraadbeheer en bewerking afnemen.
Complexe vormen zonder onnodige bewerking
Met een gietproces zijn inwendige ruimtes, gebogen contouren en variabele wanddiktes mogelijk die met smeden moeilijk of helemaal niet te realiseren zijn. Zandgieten is geschikt voor relatief grote onderdelen en kleine tot middelgrote series. Verlorenwasgieten biedt meer nauwkeurigheid en een fijner oppervlak, vooral bij kleinere en vormtechnisch complexe delen.
Toch is een gietstuk zelden direct gereed voor montage. Functionele vlakken, lagerzittingen, draadgaten en kritische toleranties worden meestal nabewerkt. Door die bewerkingen al tijdens het ontwerp mee te nemen, voorkomt u dat een ogenschijnlijk voordelig gietstuk later duur wordt in de machinehal.
Kosten bij kleine en middelgrote series
De opstartkosten voor gieten kunnen gunstig zijn, met name bij zandgieten. De vormkosten zijn vaak lager dan de kosten van een gesloten smeedmatrijs. Dat maakt het proces aantrekkelijk voor prototypes, vervangingsdelen en beperkte series.
Bij grotere series verandert de rekensom. Matrijsgieten kan dan een lage repeterende stukprijs bieden, maar vraagt wel een hogere investering in gereedschap. De juiste vergelijking moet daarom altijd uitgaan van de totale seriekosten: gereedschap, materiaalrendement, nabewerking, kwaliteitscontrole, uitval en logistiek.
Aandachtspunten bij gietstukken
Gietkwaliteit staat of valt met beheersing van het gietproces. Krimp, porositeit, insluitingen en maatvariatie zijn bekende risico’s. Ze zijn beheersbaar, maar vragen om de juiste gietmethode, toevoersystemen, materiaalkeuze en inspectie-eisen.
Bij drukdichte of veiligheidskritische componenten zijn aanvullende controles vaak noodzakelijk. Afhankelijk van de toepassing kan dat bestaan uit visuele inspectie, maatcontrole, ultrasoon onderzoek, röntgenonderzoek, druktesten of materiaalcertificaten. Leg vooraf vast welke zones kritisch zijn. Een algemene eis als ‘100 procent controle’ is minder bruikbaar dan een gerichte en toetsbare kwaliteitsafspraak.
Wanneer biedt smeden meerwaarde?
Smeden is de aangewezen route wanneer sterkte, taaiheid en vermoeiingsbestendigheid zwaarder wegen dan maximale vormvrijheid. Typische toepassingen zijn assen, flenzen, haken, koppelingen, krukdelen, hefcomponenten, aandrijfonderdelen en bevestigingselementen voor zware belasting.
Door het vervormen van het metaal ontstaat een gunstige vezelrichting die de vorm van het product volgt. Vooral bij wisselende belasting, schokken en hoge krachten kan dat een belangrijk voordeel zijn ten opzichte van een gietstuk. Een gesmeed onderdeel heeft doorgaans ook minder risico op interne gietdefecten.
Sterkte is niet het enige selectiecriterium
Een gesmeed deel is niet automatisch beter dan een gietstuk. Als het onderdeel statisch wordt belast, veel ontwerpvrijheid nodig heeft of vooral een constructieve behuizingsfunctie vervult, kan gieten technisch voldoende en economisch aantrekkelijker zijn. Andersom kan een gietstuk dat te weinig marge biedt op vermoeiing niet worden gecompenseerd met een betere oppervlaktebehandeling.
Ook het gekozen materiaal is bepalend. Niet iedere legering is even goed smeedbaar of gietbaar. Warmtebehandeling, hardheidseisen, corrosiebestendigheid en lasbaarheid moeten daarom al in de ontwerpfase naast het productieproces worden beoordeeld.
Gereedschap en seriegrootte
Gesloten matrijssmeden vraagt vaak een substantiële investering in gereedschap. Daarom is het vooral interessant bij terugkerende series waarbij de hogere aanloopkosten over voldoende aantallen kunnen worden verdeeld. Open matrijssmeden kan uitkomst bieden voor grote, eenvoudige vormen of lagere aantallen, maar levert minder vormnauwkeurigheid op.
Na het smeden is verspaning meestal nog nodig. Smeeddelen worden bewust met bewerkingsmarges ontworpen, zodat kritische maten nauwkeurig kunnen worden afgewerkt. Een te ruime smeedvoorvorm verhoogt echter materiaalgebruik en bewerkingstijd. Een te krappe voorvorm vergroot het risico dat de eindmaat niet haalbaar is. Die balans hoort in de offertefase zichtbaar te zijn.
Vergelijk op totale kosten, niet op kiloprijs
Een veelgemaakte fout is het vergelijken van alleen de prijs per kilogram metaal of de prijs van het ruwe product. Voor een betrouwbare keuze moeten gieten en smeden worden vergeleken als complete productieroutes.
Bij gieten kan de besparing zitten in minder assemblagedelen en minder verspaning. Daartegenover staan mogelijke kosten voor vormgereedschap, kwaliteitsinspectie en een hogere uitval bij complexe stukken. Bij smeden kan het materiaalrendement lager zijn dan bij een gietstuk, maar de hogere sterkte kan een lichter ontwerp of een langere levensduur mogelijk maken.
Neem ook indirecte kosten mee. Denk aan tolerantierisico, voorraad van veiligheidskritische onderdelen, garantieclaims, transportgewicht en de beschikbaarheid van gekwalificeerde leveranciers. Een onderdeel dat op papier enkele euro’s goedkoper is, kan duurder uitpakken als de kwaliteitscontrole of nabewerking onvoldoende voorspelbaar is.
Ontwerpregels die de keuze bepalen
De productietekening moet passen bij het gekozen proces. Voor gietwerk zijn gelijkmatige wanddiktes, afgeronde overgangen, voldoende lossing en goed geplaatste bewerkingsvlakken essentieel. Grote verschillen in wanddikte verhogen het risico op krimp en spanningen tijdens het stollen.
Voor smeedwerk geldt dat vloeiende overgangen, logische deelvlakken en een gunstige materiaalstroom belangrijk zijn. Diepe ondersnijdingen, zeer dunne uitstekende delen en scherpe hoeken maken het proces complexer of verplaatsen kosten naar nabewerking. Soms is een hybride oplossing verstandig: een gesmede voorvorm voor de belasting en CNC-bewerking voor de complexe aansluitvlakken.
Bespreek ook toleranties per functie, niet als algemene wens op de hele tekening. Een niet-kritisch buitenvlak hoeft niet dezelfde nauwkeurigheid te hebben als een passing voor een lager of afdichting. Realistische toleranties verlagen de productiekosten zonder dat de werking van het onderdeel verslechtert.
Zo maakt u een onderbouwde proceskeuze
Begin met de belasting en faalwijze van het onderdeel. Is vermoeiing, impactbelasting of hoge treksterkte bepalend, dan verdient smeden serieuze aandacht. Zijn complexe vormen, interne kanalen of integratie van meerdere functies belangrijker, dan ligt gieten vaak meer voor de hand.
Kijk daarna naar de verwachte jaarafname en productlevensduur. Gereedschap betaalt zich alleen terug als de volumes en herhaalorders voldoende zekerheid geven. Beoordeel vervolgens de benodigde nabewerking, inspectiemethode en materiaalcertificering. Pas wanneer deze factoren samen zijn doorgerekend, ontstaat een eerlijke vergelijking.
Bij internationale productie vraagt dit bovendien om duidelijke procesafspraken. Materiaalspecificaties, goedkeuringsmonsters, kritische maten, inspectiepunten en verpakkingsvoorwaarden moeten vooraf vastliggen. Technical Outsource Solutions kan daarin als Nederlands aanspreekpunt de engineering, leveranciersselectie, kwaliteitsbewaking en logistieke afstemming coördineren.
De beste keuze ontstaat meestal niet uit een voorkeur voor gieten of smeden, maar uit een kritische blik op de functie van het onderdeel. Leg die functie, de belastingen en de seriegrootte vroeg op tafel. Dan wordt de productieroute een beheerst besluit in plaats van een kostbare correctie na de eerste levering.