
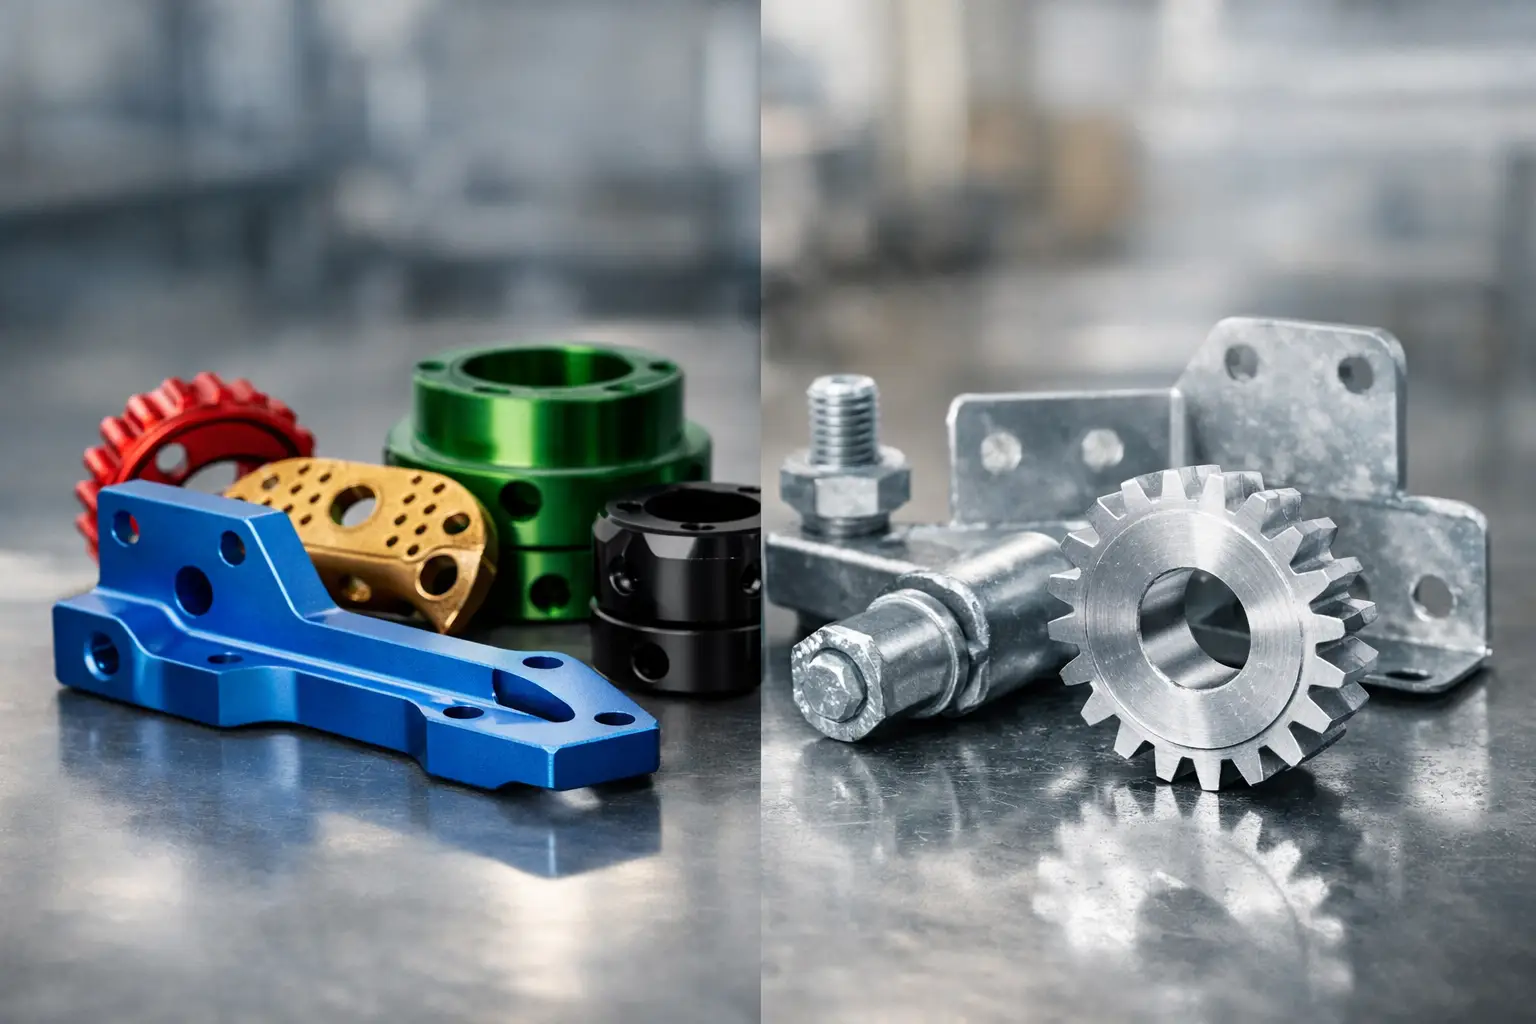
Een aluminium behuizing die buiten wordt toegepast vraagt om een andere afwerking dan een stalen montagebeugel in een vochtige productieruimte. De vraag is daarom niet simpelweg anodiseren of galvaniseren, maar: welk basismateriaal, gebruiksomgeving, tolerantieniveau en uiterlijk vraagt uw onderdeel? Wie die keuze pas maakt nadat de productie is gestart, loopt risico op extra kosten, afkeur of een coating die in de praktijk niet lang genoeg meegaat.
Voor inkopers en engineers is oppervlaktebehandeling een technisch én commercieel beslismoment. De juiste keuze beschermt het onderdeel, ondersteunt de gewenste uitstraling en voorkomt nabewerkingen. De verkeerde keuze kan leiden tot corrosie, maatproblemen, slechte hechting of onnodig hoge stukprijzen.
Anodiseren of galvaniseren: het fundamentele verschil
Anodiseren is een elektrochemische behandeling die vooral wordt toegepast op aluminium. Het proces bouwt de natuurlijke oxidelaag van het aluminium gecontroleerd op. Die laag maakt integraal deel uit van het materiaal: zij ligt niet als een losse coating op het oppervlak. Daardoor ontstaat een harde, slijtvaste en corrosiebestendige afwerking met een gelijkmatig technisch uiterlijk.
Galvaniseren is een verzamelnaam voor processen waarbij een metalen laag op een werkstuk wordt aangebracht. In industriële toepassingen gaat het vaak om verzinken van staal, elektrolytisch of thermisch, maar ook nikkel-, koper- en chroomlagen vallen hieronder. De aangebrachte laag vormt dus wel een afzonderlijke laag op het basismateriaal. Zij beschermt het onderdeel door een barrière te creëren en kan, bij zink op staal, ook een opofferende bescherming bieden: zink corrodeert eerder dan het staal eronder.
Het basismateriaal bepaalt daarmee de eerste richting. Aluminium wordt doorgaans geanodiseerd. Staal wordt meestal verzinkt of van een andere galvanische laag voorzien. Een anodiseerlaag op staal is geen optie, net zoals verzinken van aluminium zelden de logische standaardoplossing is.
Wanneer anodiseren de juiste keuze is
Anodiseren is bijzonder geschikt voor aluminium onderdelen waarvoor corrosiebestendigheid, slijtvastheid en een nette uitstraling samenkomen. Denk aan machinepanelen, profielen, behuizingen, transportonderdelen, lichtgewicht constructies en zichtwerk in apparatuur of interieurbouw.
De laagdikte is afhankelijk van de toepassing. Een dunne decoratieve laag is geschikt voor binnengebruik en zichtdelen. Voor buitenopstellingen, maritieme omgevingen of intensiever gebruik is vaak een dikkere technische anodiseerlaag nodig. Hardanodiseren gaat nog een stap verder en wordt toegepast wanneer slijtage en oppervlakthardheid zwaar wegen, bijvoorbeeld bij geleidingen, functionele machineonderdelen of componenten met herhaald contact.
Een praktisch voordeel is dat anodiseren de maatvoering relatief beperkt beïnvloedt. Toch is het geen proces dat u buiten de tekening kunt laten. Een deel van de laag groeit in het materiaal en een deel bouwt op het oppervlak op. Bij nauwe passingen, schroefdraad, lagerzittingen en afdichtvlakken moeten toleranties, maskeringen en gewenste laagdikte vooraf zijn vastgelegd.
Ook de aluminiumlegering verdient aandacht. Niet elke legering anodiseert met dezelfde kleur, glans of laagopbouw. Bij zichtwerk kunnen verschillen tussen plaat, extrusieprofiel en gietwerk duidelijk zichtbaar worden, zelfs wanneer alle delen dezelfde kleurbehandeling krijgen. Voor functionele onderdelen is dat vaak minder relevant, maar voor een serie met esthetische eisen moet materiaalkeuze vroeg in het ontwerp worden afgestemd.
Kleur en nabehandeling bij anodiseren
Anodiseren kan blank blijven of worden ingekleurd. Zwart, brons en andere tinten zijn mogelijk, maar kleurconsistentie hangt af van legering, voorbehandeling, batchgrootte en procesbeheersing. Wie een exacte huisstijlkleur verwacht, moet dus niet alleen een kleurnaam opgeven, maar een referentie, acceptatiecriteria en waar mogelijk een proefstuk laten beoordelen.
Na het anodiseren wordt de laag vaak geseald. Daarmee worden de poriën in de oxidelaag gesloten en neemt de corrosiebestendigheid toe. Voor bepaalde technische toepassingen kan een aanvullende impregnering nodig zijn. De bewerking moet altijd aansluiten op de functie van het onderdeel, niet alleen op de gewenste kleur.
Wanneer galvaniseren beter past
Galvaniseren is de gangbare route voor stalen onderdelen die bescherming tegen roest nodig hebben. Beugels, frames, bevestigingsmiddelen, lasconstructies, plaatwerkdelen en transportcomponenten worden veelal verzinkt. De keuze tussen elektrolytisch verzinken en thermisch verzinken hangt vooral af van de gewenste laagdikte, de afmetingen van het werkstuk, de corrosiebelasting en de visuele eisen.
Elektrolytisch verzinken levert doorgaans een dunne en relatief gelijkmatige laag op. Het is geschikt voor onderdelen met nauwe toleranties, schroefdraad en een verzorgd uiterlijk. Vaak volgt een passivering die de corrosieweerstand verhoogt. Dit proces past goed bij seriematig plaatwerk, draaiwerk en kleinere bevestigingscomponenten.
Thermisch verzinken dompelt staal onder in vloeibaar zink. Hierdoor ontstaat een aanzienlijk dikkere en zeer duurzame zinklaag. Dat is een logische keuze voor buitenconstructies, hekwerken, zware frames en onderdelen die langdurig aan weer en vocht worden blootgesteld. De laag is echter minder strak en kan dikteverschillen, zinkneuzen of zichtbare structuur geven. Voor precisieonderdelen en esthetisch fijn zichtwerk is thermisch verzinken daarom niet altijd passend.
Bij galvaniseren kunnen ook nikkel of chroom relevant zijn. Nikkel wordt bijvoorbeeld toegepast voor slijtvastheid, corrosiebescherming of een technisch decoratieve uitstraling. Chroom kan aanvullende hardheid of uitstraling bieden, afhankelijk van het gekozen proces. De functionele eis moet leidend zijn: een fraaie laag die onvoldoende bestand is tegen reinigingsmiddelen, wrijving of temperatuurwisselingen levert weinig op.
Let op waterstofbrosheid en lasnaden
Bij hoogsterkte staal kan elektrolytische oppervlaktebehandeling waterstofbrosheid veroorzaken. Vooral veren, bouten en andere zwaar belaste onderdelen verdienen extra aandacht. In zulke gevallen kan een ontwateringsbehandeling direct na het galvaniseren nodig zijn, of is een alternatief proces verstandiger.
Lasconstructies vragen eveneens om voorbereiding. Lasspatten, scherpe randen, holle ruimten en vervuiling beïnvloeden de kwaliteit van een zinklaag. Bij thermisch verzinken moeten gesloten constructies bovendien voorzien zijn van juiste ontluchtings- en afwateringsgaten. Dat is geen detail voor de werkplaats, maar een ontwerpvoorwaarde die veiligheid, kwaliteit en doorlooptijd bepaalt.
Vergelijk op functie, niet alleen op prijs
De prijs per oppervlaktebehandeling zegt weinig zonder de volledige toepassing te kennen. Een dunne elektrolytische zinklaag kan op de offerte goedkoper lijken dan thermisch verzinken, maar onvoldoende levensduur bieden in een buitentoepassing. Andersom is een zware zinklaag onnodig kostbaar en technisch onpraktisch voor een kleine montageplaat in een droge machinekast.
Vergelijk daarom minimaal de verwachte corrosiebelasting, gewenste levensduur, zichtkwaliteit, laagdikte, maatvoering en vervolgprocessen. Wordt het onderdeel na behandeling nog gelakt, geassembleerd, gelijmd of elektrisch geaard? Dan kunnen hechting, geleidbaarheid en contactvlakken de keuze veranderen.
Anodiseren is elektrisch isolerend. Dat is gunstig wanneer ongewenste elektrische verbindingen moeten worden voorkomen, maar ongunstig op een aardingspunt of een contactvlak dat geleidend moet blijven. Daar kan maskeren nodig zijn. Een zinklaag is doorgaans beter geleidend, maar ook daar kunnen corrosieproducten of passiveringen de elektrische overgang beïnvloeden. Vermeld functionele contactvlakken daarom expliciet op de tekening.
Specificeren voorkomt interpretatieverschillen
Een omschrijving als ‘zwart anodiseren’ of ‘verzinken’ is voor een reproduceerbare productieorder te beperkt. Leg vast welk materiaal en welke legering wordt gebruikt, welke behandeling gewenst is, welke laagdikte of klasse geldt en welke delen gemaskeerd moeten blijven. Benoem ook cosmetische eisen: zijn kleurverschillen, ophangpunten, lichte vlekken of zichtbare lasnaden acceptabel?
Voor galvaniseren is het verstandig om aan te geven of elektrolytisch of thermisch verzinken wordt bedoeld, inclusief passivering en eventuele nabehandeling. Voor anodiseren zijn kleur, laagdikte, sealing en de zichtzijde relevante gegevens. Wanneer corrosiebestendigheid kritisch is, helpt het om de toepassingsomgeving concreet te beschrijven: binnen, geconditioneerd, buiten, kustgebied, chemische dampen of frequente reiniging.
Kwaliteitscontrole moet aansluiten op die specificatie. Laagdiktemeting, visuele inspectie, hechtingscontrole en controle van kritische maten kunnen nodig zijn. Bij een eerste serie is een proefbatch vaak efficiënter dan een volledige productie starten op basis van aannames. Daarmee worden verschillen in kleur, laagopbouw en maatvoering zichtbaar voordat zij zich vermenigvuldigen in honderden of duizenden delen.
Oppervlaktebehandeling meenemen in de keten
De beste behandeling levert pas resultaat op wanneer het hele traject erop is ingericht. Materiaalkeuze, verspaning, plaatbewerking, lassen, ontbramen, reinigen, verpakken en transport hebben invloed op het eindresultaat. Krassen door onjuiste verpakking of corrosie door onvoldoende droging kunnen een correct uitgevoerd proces alsnog tenietdoen.
Bij internationale productie is die regie extra relevant. De partij die produceert, behandelt, controleert en verpakt moet werken met één heldere specificatie en één afgesproken kwaliteitsniveau. Technical Outsource Solutions bv bewaakt dit soort ketenstappen vanuit één Nederlands aanspreekpunt, zodat technische keuzes niet verloren gaan tussen productiepartner, oppervlaktebehandelaar en logistiek.
Leg de gewenste afwerking daarom al vast zodra het onderdeel wordt ontworpen of geoffreerd. Met een duidelijke keuze tussen anodiseren of galvaniseren voorkomt u dat oppervlaktebehandeling een late kostenpost wordt en maakt u er een voorspelbaar onderdeel van productkwaliteit en levensduur van.